 | Polyuréthanes industriels coulés à chaudMDI · TDI · PPDI · NDI HOT-CAST INDUSTRIAL POLYURETHANES — SYSTEM SELECTION GUIDE |
Chez Soremag, nous coulons à chaud nos rouleaux et nos pièces moulées en polyuréthane. Le diisocyanate (MDI, TDI, PPDI, NDI) forme le squelette rigide — tenue thermique, charge, fatigue — tandis que le polyol (ester ou éther) gouverne la résistance à l'eau, aux produits chimiques et aux solvants.
⬇ Télécharger le PDF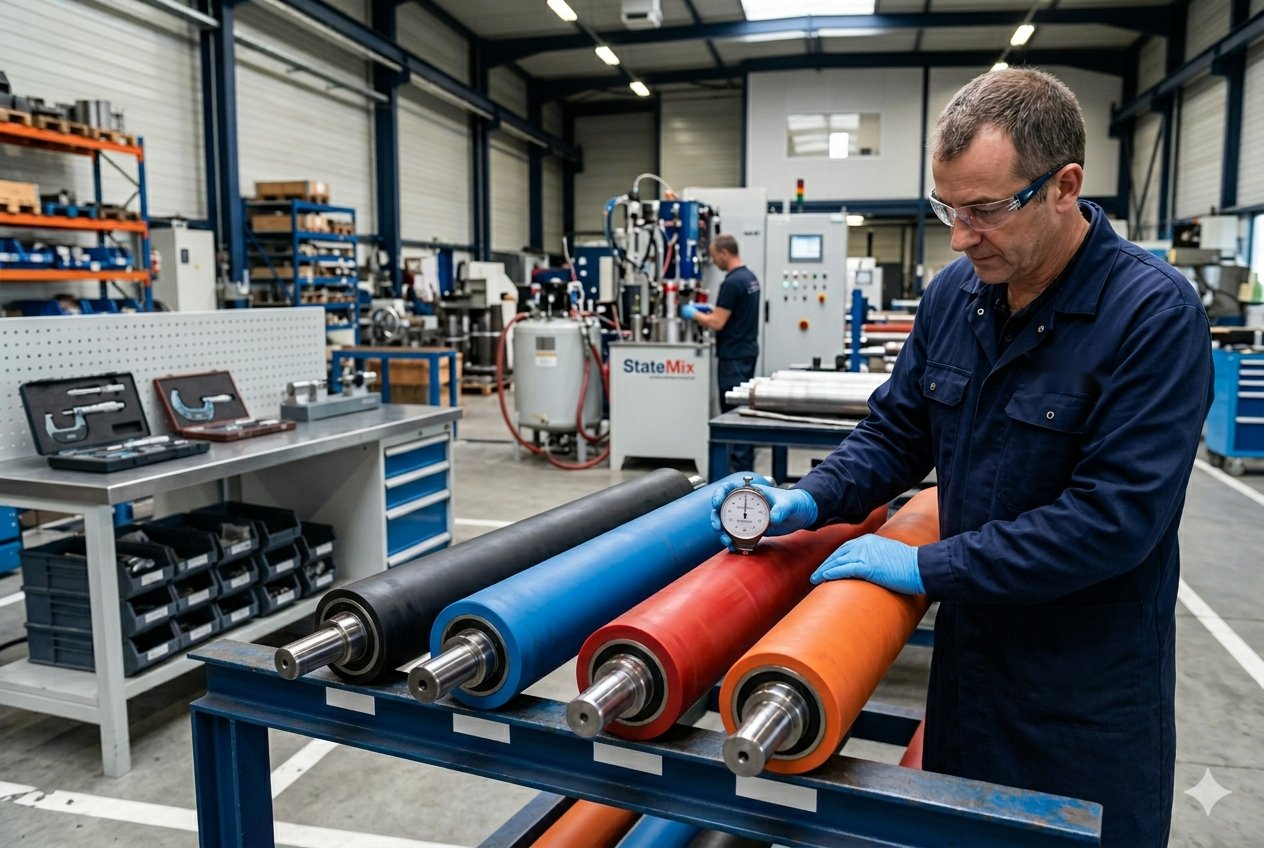
Atelier Soremag — coulée à chaud et contrôle dureté des rouleaux et pièces moulées en polyuréthane.
Données générales.
Les valeurs de cette fiche sont des tendances reconnues à l'échelle de la matière ; les performances réelles dépendent de la formulation, de la dureté, du curatif et de la post-cuisson — plusieurs développements de recette permettent d'aller chercher des propriétés différentes. Soremag formule sur mesure.Sur un rouleau (revêtement)
- Abrasion :dure souvent 3 à 4× plus longtemps qu'un caoutchouc en milieu abrasif — moins d'arrêts.
- Charge :supporte des charges bien plus lourdes sans s'écraser — industrie lourde (métallurgie, mines).
- Non marquant :ne laisse pas de traces (≠ caoutchoucs noirs) — papier, textile, produits finis.
- Coupure / déchirure :résiste mieux, et une entaille ne se propage pas comme sur du caoutchouc.
- Chimie :meilleure tenue aux huiles, graisses, ozone et certains solvants.
Sur une pièce moulée
- Plage de dureté :du très souple (Shore A) au dur comme du plastique (Shore D), en gardant l'élasticité.
- Adhérence au métal :se lie aux inserts métalliques bien mieux que le caoutchouc — roues à noyau, supports moteur.
- Outillage réduit :coulé à basse température et pression atmosphérique → moules moins coûteux (résine, aluminium).
- Usinabilité :les pièces dures s'usinent (fraisage, tournage) presque comme du métal pour des tolérances serrées.
Polyester (ester)
Robustesse mécanique supérieure : coupure, déchirure, abrasion par friction, étanchéité aux huiles, carburants et solvants aliphatiques. Bon vieillissement à sec. Point faible : sensibilité à l'eau chaude (hydrolyse).
Polyéther (éther)
À privilégier en ambiance humide ou lavée : résistance remarquable à l'hydrolyse et aux micro-organismes, meilleur rebond, faible échauffement, souplesse à froid. Mécanique pure et tenue aux hydrocarbures inférieures à l'ester.
Coulée à chaud (hot cast)
Le standard industriel Soremag
- Prépolymères et réticulants chauffés (≈ 70–120 °C), mélangés, puis cuisson plusieurs heures en étuve.
- Mécanique extrême(abrasion, déchirure, chocs) et dynamique supérieure : gère l'hystérésis là où un PU à froid fondrait.
- Charge massivesans déformation permanente · duretés très élevées (jusqu'au Shore D) avec résistance à l'impact.
Coulée à froid (cold cast)
Pour le contexte
- Deux liquides (A + B) durcissant à température ambiante — simple, économique, démoulage rapide.
- Idéale pour le prototypage, les moules souples, les pièces statiques, l'encapsulation électronique.
- Mais tenue dynamique faible : s'use ou se dégrade vite en environnement industriel.
Le verdict —
pour un rouleau de convoyeur ou une pièce soumise au frottement, aux chocs ou à de lourdes charges, la coulée à chaud s'impose : c'est notre standard. La coulée à froid, plus simple, s'userait vite sous sollicitation dynamique. C'est cette maîtrise du hot cast qui distingue Soremag.| MDI ester | MDI éther | TDI ester | TDI éther | PPDI | NDI | |
|---|---|---|---|---|---|---|
| Eau froide (contact court) | B | TB | B | TB | TB | B–TB |
| Immersion / humidité permanente | F–M | E | F–M | E | TB | M–B |
| Hydrolyse / eau chaude | F | TB | F | TB | TB | M–B |
| Vapeur | D | F | D | F | M–B | M |
| Huiles & graisses | TB | B | TB | B | TB | TB |
| Diesel & carburants | B–TB | M–B | B–TB | M–B | B–TB | B |
| Solvants aliphatiques | B–TB | M–B | B–TB | M–B | B–TB | B |
| Solvants aromatiques | F | F | F | F | M–F | M–F |
| Cétones, MEK, solvants chlorés | D | D | D | D | F–D | F–D |
| Acides faibles dilués | B | M–B | B | M–B | B | B |
| Acides forts | D | D | D | D | D | D |
| Ozone | B–TB | B–TB | B–TB | B–TB | B–TB | TB |
| Basse température (souplesse) | M | TB | M | TB | B–TB | M–B |
| Chaleur continue | B | B | B | B | TB | B–TB |
E Excellent
TB Très bon
B Bon
M Moyen
F Faible
D Déconseillé
| MDI ester | MDI éther | TDI ester | TDI éther | PPDI | NDI | |
|---|---|---|---|---|---|---|
| Abrasion | TB | B–TB | TB | TB | E | E |
| Coupure | TB | B | TB | B–TB | E | E |
| Déchirure | TB | B | TB | B–TB | E | E |
| Traction | TB | B–TB | TB | B–TB | TB | E |
| Rebond / résilience | M–B | TB | M–B | TB | TB–E | E |
| Faible hystérésis (échauffement) | M | B–TB | M | B–TB | TB–E | E |
| Fatigue dynamique (flex) | M–B | TB | B | TB | E | E |
| Compression set | B | B–TB | B | B–TB | E | E |
| Capacité de charge | B–TB | B–TB | B–TB | B–TB | B–TB | E |
| Tenue à chaud (service) | B | B | B–TB | B–TB | E | TB |
| Stabilité dimensionnelle | B | B | B | B | TB | TB–E |
| Facilité de coulée | TB | TB | TB | TB | M | M–F |
| Coût matière | $ | $ | $ | $$–$$ | $$$ | $$$ |
Coût matière : $ économique → $$$ premium.
Faible hystérésis = E signifie peu d'échauffement (avantage).
Règle de l'eau
Humidité permanente, lavages fréquents, hydrolyse
→ POLYÉTHER (MDI éther ou TDI éther)
Règle de l'huile
Huiles, graisses, diesel, solvants aliphatiques
→ POLYESTER (TDI ester ou MDI ester)
Règle de la charge dynamique
Galets très chargés, roues lourdes, haute vitesse
→ NDI en priorité, sinon PPDI
Règle thermique & fatigue
Service continu > 90 °C, flexions extrêmes
→ PPDI
Synthèse par besoin :
pièce d'usure économique (hors eau) → MDI/TDI ester · roue ou galet standard → MDI/TDI éther · racleurs, bavettes, milieux abrasifs et gras → TDI ester · roue lourde de manutention intensive / NVH → NDI · joints hautes performances et tenue thermique → PPDI · cétones, solvants chlorés ou acides forts → le polyuréthane n'est pas adapté (envisager FKM, PTFE…).Expertise & formulation Soremag
Chaque système existe en de nombreuses variantes de dureté et de recette ; grades FDA / contact alimentaire et antistatiques / conducteurs sur demande. Tous ces systèmes reposent sur des isocyanates aromatiques et jaunissent aux UV sans perte mécanique notable. Manipulation encadrée (diisocyanates — formation REACH requise). Document non contractuel — valeurs indicatives ; essais en conditions réelles recommandés. | 🌐 soremag.com · ✉ info@soremag.com · 📞 450-664-4000 | Polyuréthanes industriels coulés à chaud — guide des systèmes REV. 2025-01 · © 2025 Soremag Inc. |