Décapage, nettoyage, galvanisation, coil coating, refendage, mise à longueur, laminage de finition : un rouleau qui marque la tôle, qui patine sous tension, qui s'use aux arêtes de bande ou qui résiste mal aux acides coûte cher en rebuts et en arrêts. On remet vos rouleaux à neuf selon des tolérances strictes pour garder vos lignes régulières.
Les rouleaux travaillent sous tension, au contact d'arêtes de bande, d'huiles de laminage, d'eau de rinçage, de solutions acides ou caustiques et parfois de températures élevées (hors bain). Le moindre défaut de surface se voit — surtout sur l'aluminium et les aciers de finition.
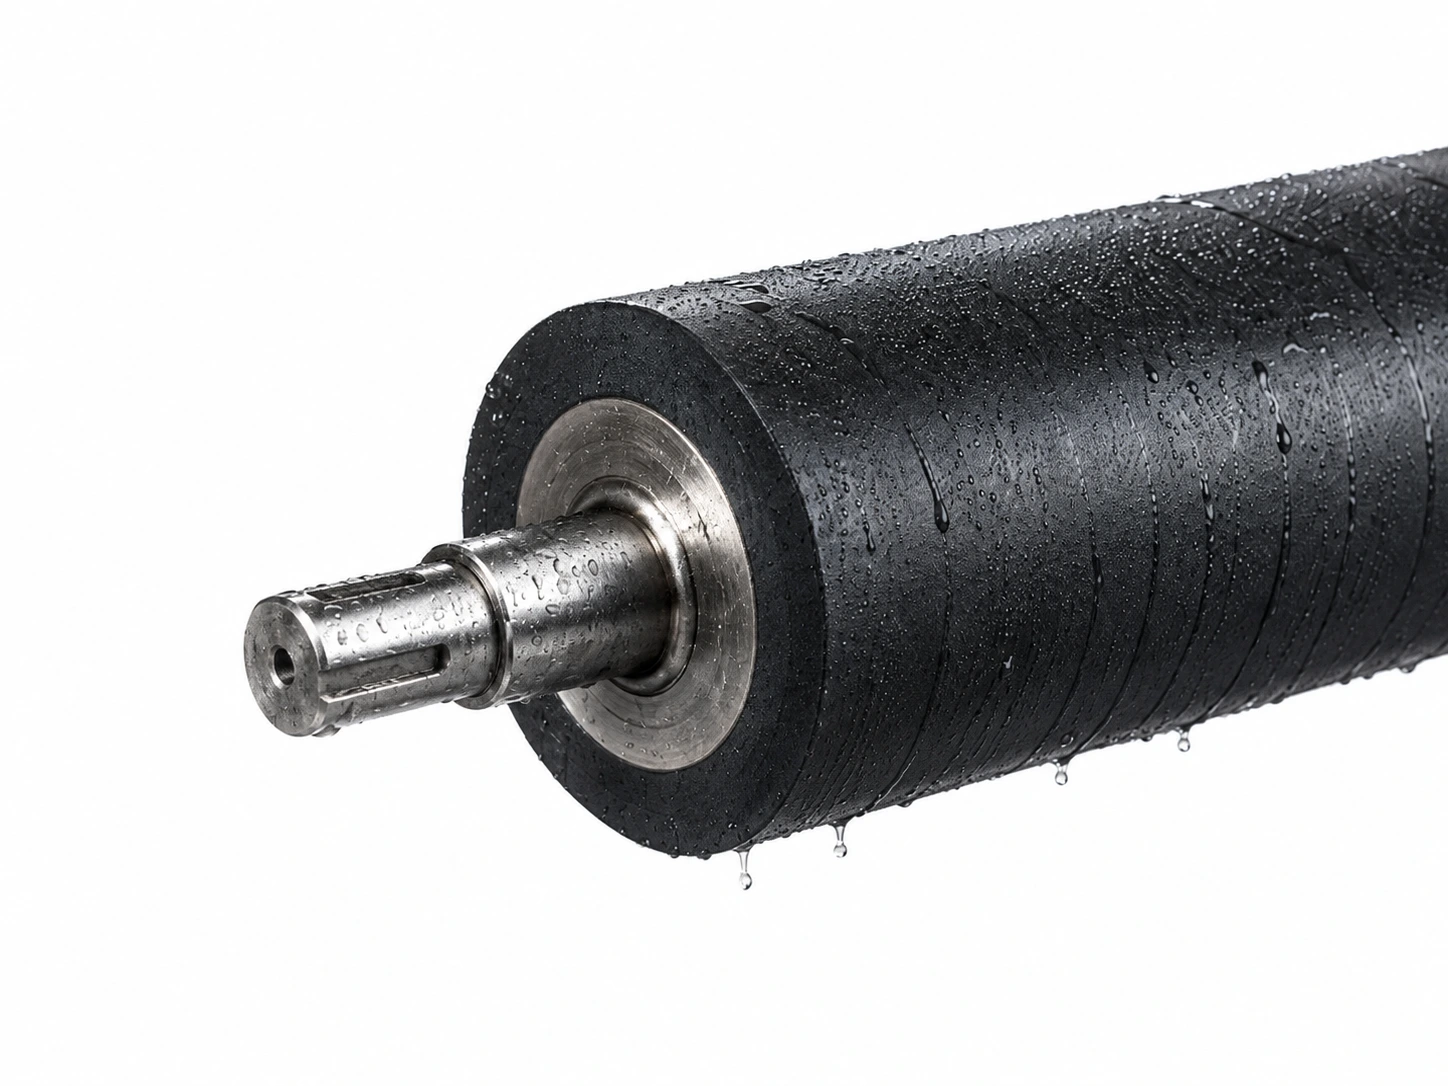
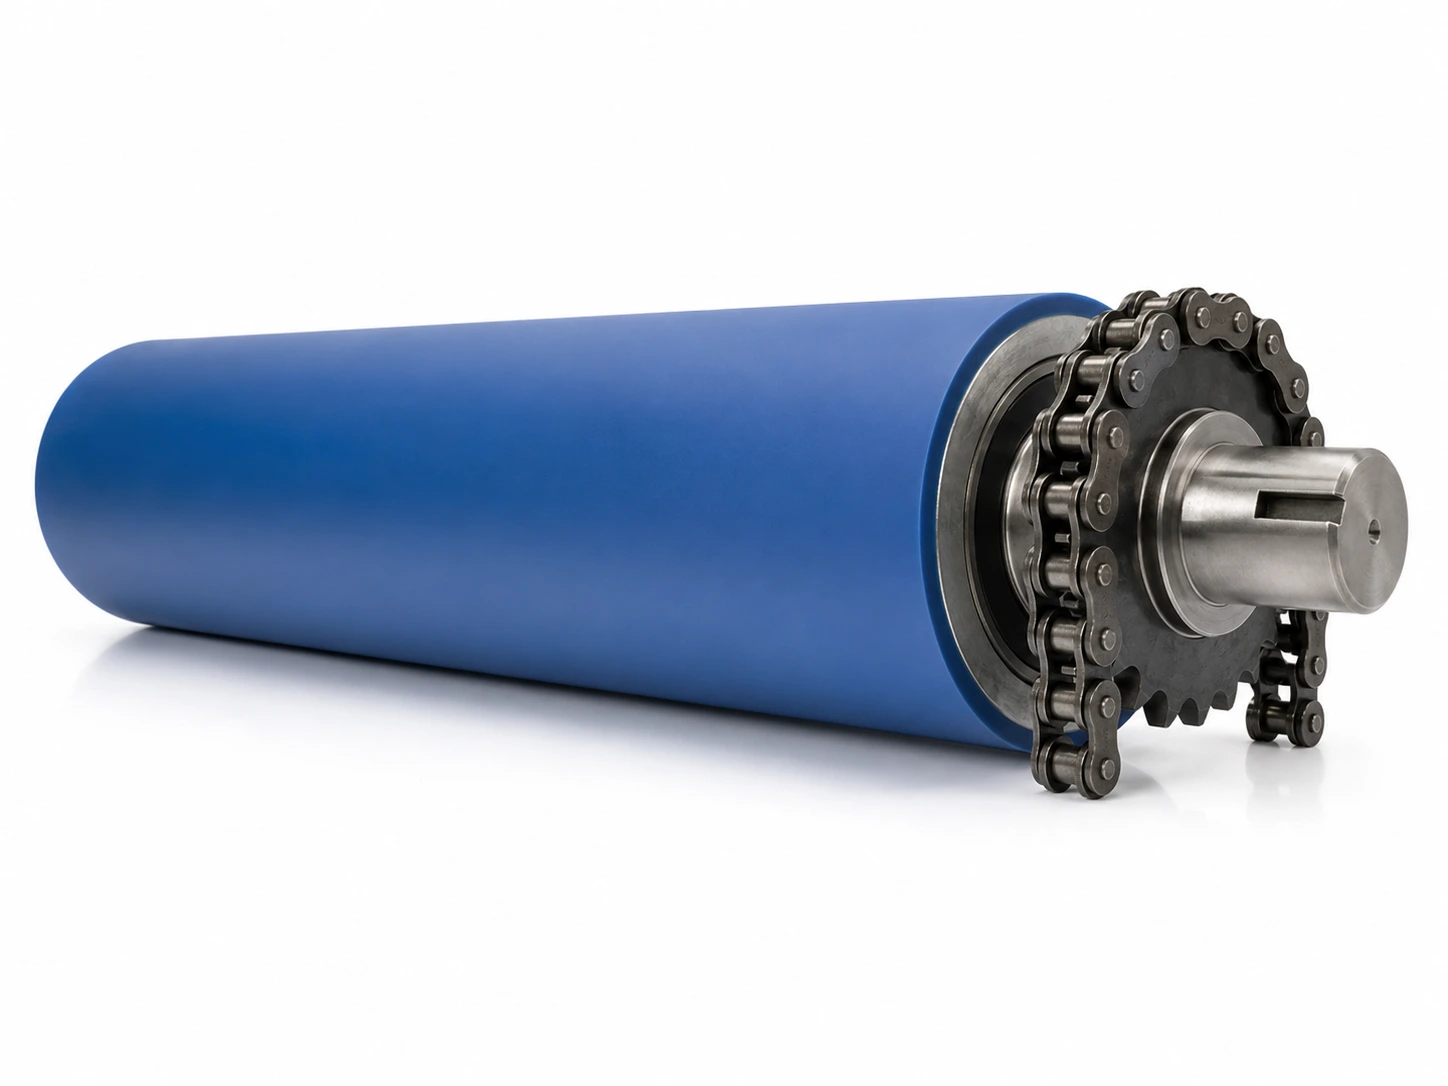
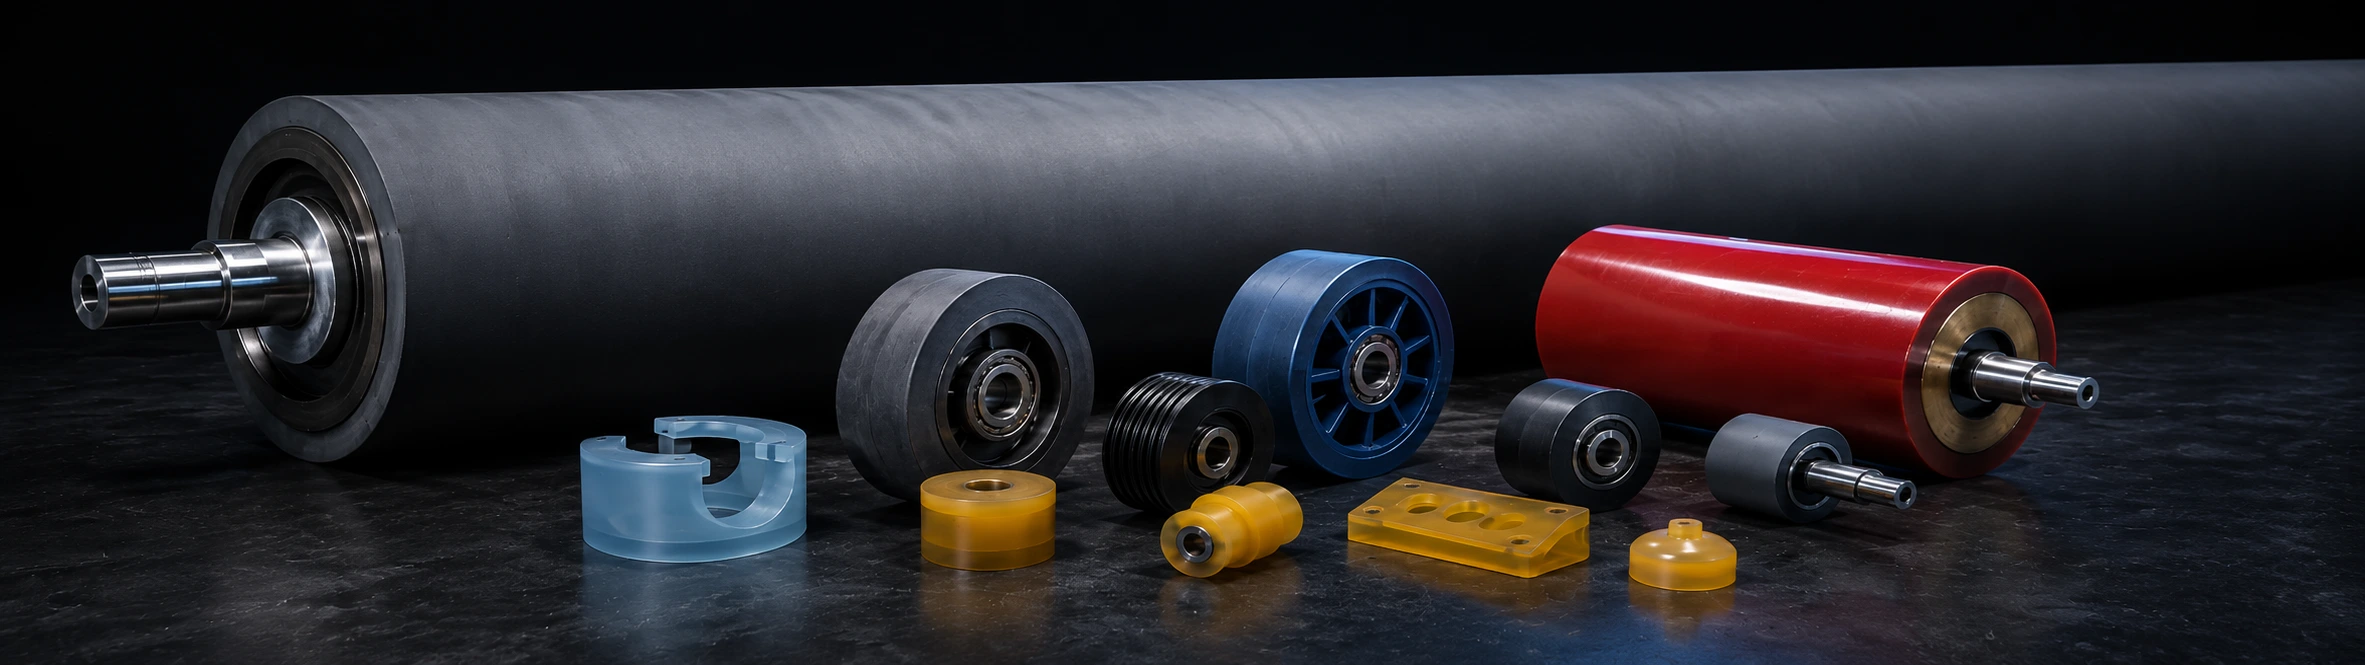
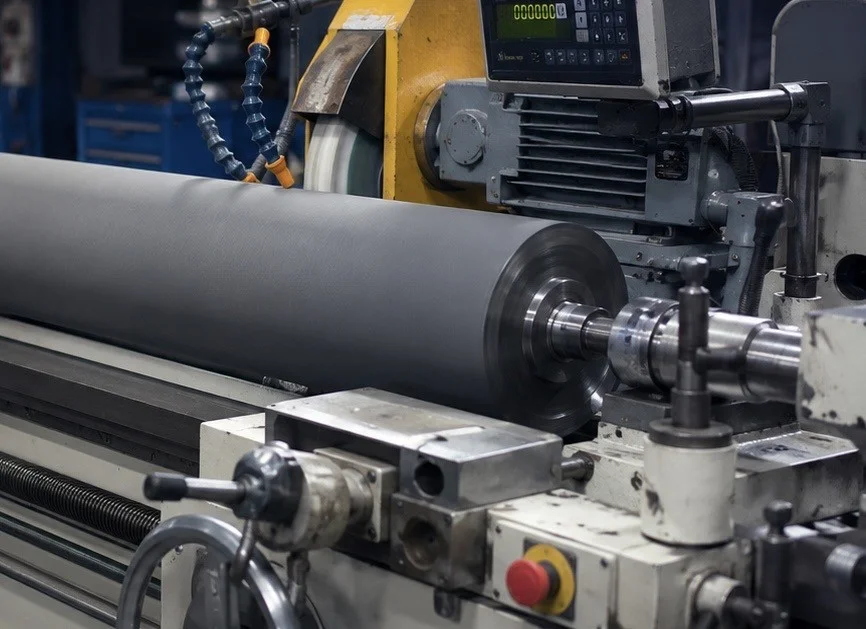
Chez Soremag, on recouvre, rectifie, rainure et remet à neuf des rouleaux en caoutchouc ou polyuréthane. On peut aussi fabriquer et réparer des mandrins, reprendre des portées, faire du reverse engineering et produire des roues et pièces moulées en polyuréthane. Le bon revêtement ne se choisit pas qu'à la dureté : fini de surface (Ra), géométrie, faux-rond, bombé, pression au nip, chimie, température, abrasion et risque de marquage.
Essorage (wringer/squeegee), wash/rinse, déshuilage et déviation — tenue aux acides et aux solutions caustiques.
Rouleaux de procédé hors bain de zinc fondu : prétraitement, rinçage, quench, huileur, déflecteur, bridle, pinch.
Rouleaux applicateurs et doseurs (selon dessin et tolérances), plus rouleaux de procédé.
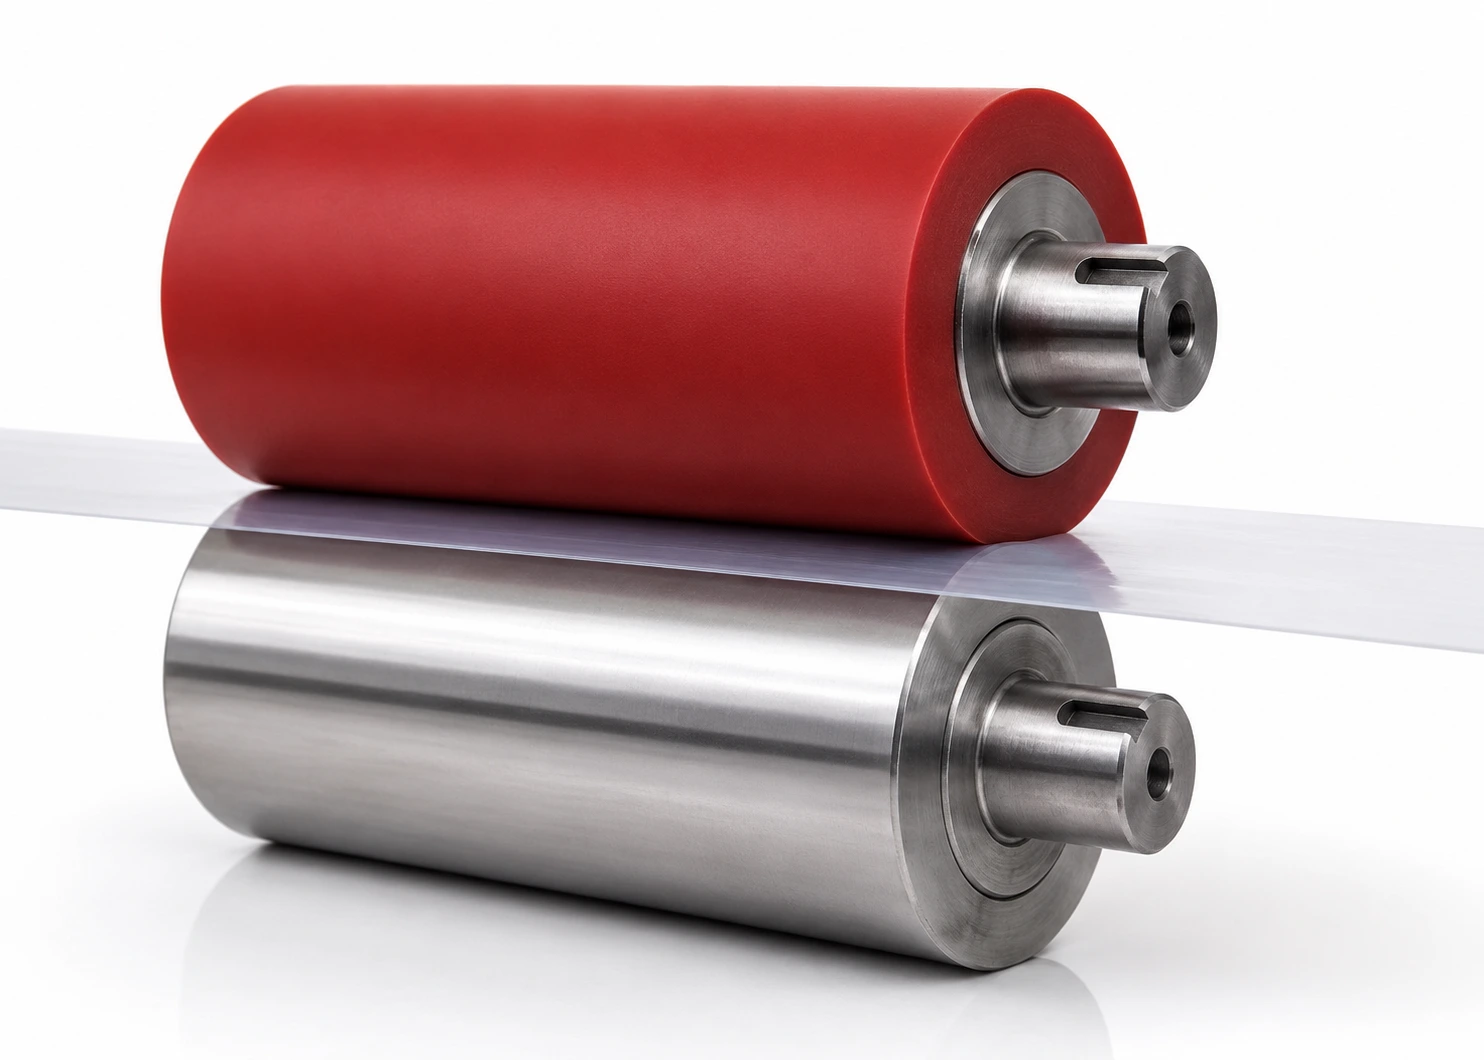
Pinch, freinage, tension, guidage et maintien — sans marque ni glissement.
Bridle rolls / S-rolls, déflecteurs, pass-line : tension stable et surface régulière.
Roues, galets, guides, butées et pièces d'usure en polyuréthane pour éliminer le contact métal-métal.
Friction stabilisée et tenue au fluage pour maintenir la tension sans marquer.
Essorage uniforme; rainurage (hélice / chevron / losange) contre l'hydroplanage.
Entraînement et guidage de bande, protection de surface.
Déviation et alignement; concentricité (TIR) maîtrisée.
Lavage, rinçage, retrait et application d'huile — matières compatibles avec la chimie.
Maintien de la bande, freinage et contrôle de tension en refendage/recoiling.
Fabriqués et recouverts selon dessin, dureté, Ra et TIR pour un film de peinture régulier.
Remplacement rapide sur axe existant, quand le montage le permet.
Galets, guides, bagues, butées, tampons d'impact de berceaux — souvent surmoulés sur métal; reverse engineering si l'OEM est indisponible.
Soremag est un fournisseur de premier plan en recouvrement de rouleaux et de roues et en pièces moulées de polyuréthane — pour les lignes de décapage, de laminage et de refendage comme pour les fabricants d'équipement d'origine (OEM), au Québec et partout en Amérique du Nord. Depuis 1990, chaque pièce est spécifiée pour encaisser la chimie de votre ligne sans vous coûter une journée de production.

Sortie de bain, rinçage, dégraissage : l'essorage décide de ce que la bande emporte au poste suivant.
Voir la page
Pinch et feed rolls : pression égale sur toute la largeur de la bande, sans marquer la tôle.
Voir la page
Bridle rolls et S-rolls : c'est là que se joue la tension de la bande d'un bout à l'autre de la ligne.
Voir la page
Deflector, steering et guide rolls : garder la bande droite quand elle change de direction.
Voir la pageAcides, caustique, huiles, température, vitesse, abrasion, arêtes vives et fini visé.
Sur les lignes métal, c'est la chimie qui commande. Le poste dicte la famille : bain de décapage, zone huileuse, arêtes vives au refendage. Chaque zone se traite selon ce qu'elle contient réellement, pas selon le nom de la machine.
Décapage, rinçage, dégraissage alcalin
Encaisse les acides (HCl, H₂SO₄), les bases, le caustique chaud et la vapeur.
Surtout pas les huiles de laminage ni les hydrocarbures.
Zones huileuses
Tient les huiles de laminage, les graisses et les fluides de coupe — au pinch, en sortie de laminage.
Moins à l'aise en ozone, UV et acides forts concentrés.
Arêtes vives et usure sévère
Abrasion, coupure et charge très élevées : refendage et mise à longueur à sec.
À proscrire en milieu humide ou acide chaud — hydrolyse.
Brouillards d'huile
Les huiles du nitrile, plus une meilleure tenue à l'abrasion et à l'ozone.
Convient aux zones semi-exposées et aux rouleaux presseurs.
Huiles chaudes et laminage à chaud
Le nitrile du poste chaud, autour de 150 °C.
Notre composé HeatTuff tient 160 °C (320 °F) — le plus chaud de nos caoutchoucs hors silicone.
Acides oxydants
Face au HNO₃ du décapage d'inox, aux agents oxydants, à l'ozone et aux UV.
Aussi les bains chimiques et les rouleaux exposés à l'extérieur.
Essorage humide et fluides solubles
L'abrasion du polyuréthane, plus la résistance à l'hydrolyse.
Prend le relais de l'ester dès qu'il y a de l'eau.
Chimies et chaleurs extrêmes
Décapage d'inox à hautes concentrations d'acides mixtes chauds.
Étudié sur demande, après validation — il n'est pas compatible avec toutes les chimies.
Le FKM résiste à des chimies et des températures que rien d'autre n'encaisse, mais il ne convient pas à toutes les chimies — notamment certaines solutions caustiques. Chaque cas se valide avant proposition.
D'autres familles restent disponibles selon le poste : néoprène (CR), SBR, caoutchouc naturel (NR), et silicone pour les sorties chaudes hors bain.
| Symptôme en usine | Ce qu'on ajuste le plus souvent |
|---|---|
| Marques / empreintes sur la tôle (surtout aluminium) | Composé non-marquant + dureté et pression au nip + fini de surface (Ra) + contrôle du pickup. |
| Coupure du revêtement par les arêtes de bande | Composé anti-coupure (PU ester à sec, ou caoutchouc/polyuréthane haute densité si fluides) + gestion des rives + alignement. |
| Attaque chimique / gonflement du revêtement | Sélection EPDM / CSM / NBR / HNBR / PU éther selon chimie réelle + test de gonflement sur échantillon. |
| Essorage incomplet / traces de liquide (hydroplanage) | Dureté + pression + parallélisme + rainurage (hélice/chevron) + crown + état de surface. |
| Patinage sous tension (bridle) | Formulation à friction stabilisée + Ra (fini mat/texturé) + pression au nip + nettoyage + alignement. |
| Usure rapide (calamine / abrasion) | Polyuréthane ou caoutchouc haute résistance selon milieu; validation chimie et température. |
| Vibration / faux-rond / marques cycliques | Rectification, concentricité (TIR), équilibrage dynamique, réparation des portées. |
| Enduction irrégulière (coil coating) | Ra + TIR de l'applicateur/doseur + dureté + parallélisme + crown. |
Un film d'acide persiste au centre ou sur les rives à la sortie du rinçage, ce qui gêne le séchage et le revêtement en aval. Souvent, c'est une perte de parallélisme ou une déformation du rouleau sous charge (barrelling). On combine deux corrections : un profil bombé (crown) compensateur usiné en rectification, et un composé compatible (souvent EPDM ou CSM selon la chimie) rainuré en chevrons pour évacuer le liquide en continu vers les extrémités.
Ce qu'on mesure et qu'on valide : dureté (Shore A / D), fini de surface (Ra), faux-rond (TIR), cylindricité, profil / bombé (crown), rainurage, équilibrage dynamique, état et rechargement des portées, adhérence du revêtement au cœur métallique, compatibilité chimique (test de gonflement/dureté/surface), et inspection des défauts (glazing, gonflement, craquelures, délamination, pickup).
Même si vos machines portent un autre nom, décrivez la fonction : on va s'y retrouver.
Marques citées à titre indicatif seulement; Soremag est un fabricant et réparateur indépendant de rouleaux et de pièces en élastomère/polyuréthane, sans affiliation avec ces fabricants.
Pour HCl et H₂SO₄, l'EPDM est un standard; pour les acides oxydants (HNO₃, inox), le CSM. Le choix dépend de la concentration, de la température, du temps de contact et de la présence d'huile. Une option FKM peut être évaluée sur demande pour les cas très agressifs, après validation.
Composé non-marquant, dureté et pression au nip adaptées, fini de surface (Ra) contrôlé pour éviter l'effet ventouse, et contrôle du pickup. La rectification et la propreté comptent autant que la matière.
On réduit le risque avec un composé plus résistant à la coupure (PU ester à sec, ou caoutchouc/polyuréthane haute densité si fluides) + gestion des rives, pression et alignement. Aucun composé ne compense une rive très agressive mal alignée.
C'est souvent l'hydroplanage. On usine un rainurage (hélice/chevron/losange), on rectifie le profil bombé (crown) pour compenser la flexion, et on choisit le bon composé (souvent EPDM ou CSM).
Coefficient de friction, dureté, Ra, pression au nip, présence d'huile, tension réelle, TIR et alignement. Le revêtement aide, mais le patinage est souvent un combo matériau + surface + mécanique.
L'ester résiste mieux à l'abrasion, à la coupure et à la charge, mais se dégrade par hydrolyse (humidité/chaleur/acide) : réservé au sec. L'éther tolère mieux l'humidité — sans remplacer l'EPDM/CSM en acide chaud ou caustique.
Oui. On les fabrique et recouvre selon votre dessin, avec dureté, fini de surface et tolérances (Ra et TIR) contrôlés — en plus des rouleaux de procédé (wringer, pinch, bridle, deflector).
Oui : hélice, chevron ou losange pour l'essorage/le drainage, selon le matériau, la dureté, la vitesse, la pression et le liquide à évacuer.
Non. On inspecte le noyau, on peut réparer, recharger et réusiner les portées avant recouvrement.
Oui. Par reverse engineering, on refait roues, galets, guides, bagues, butées et pièces moulées en polyuréthane.
Parlez à un expert Soremag : on identifie la piste la plus solide — matériau, dureté, fini de surface, profil, rainurage, rectification ou réparation mécanique. Service au Québec, en Ontario et dans les Maritimes, avec expédition possible.
➔ Parler à un expert technique