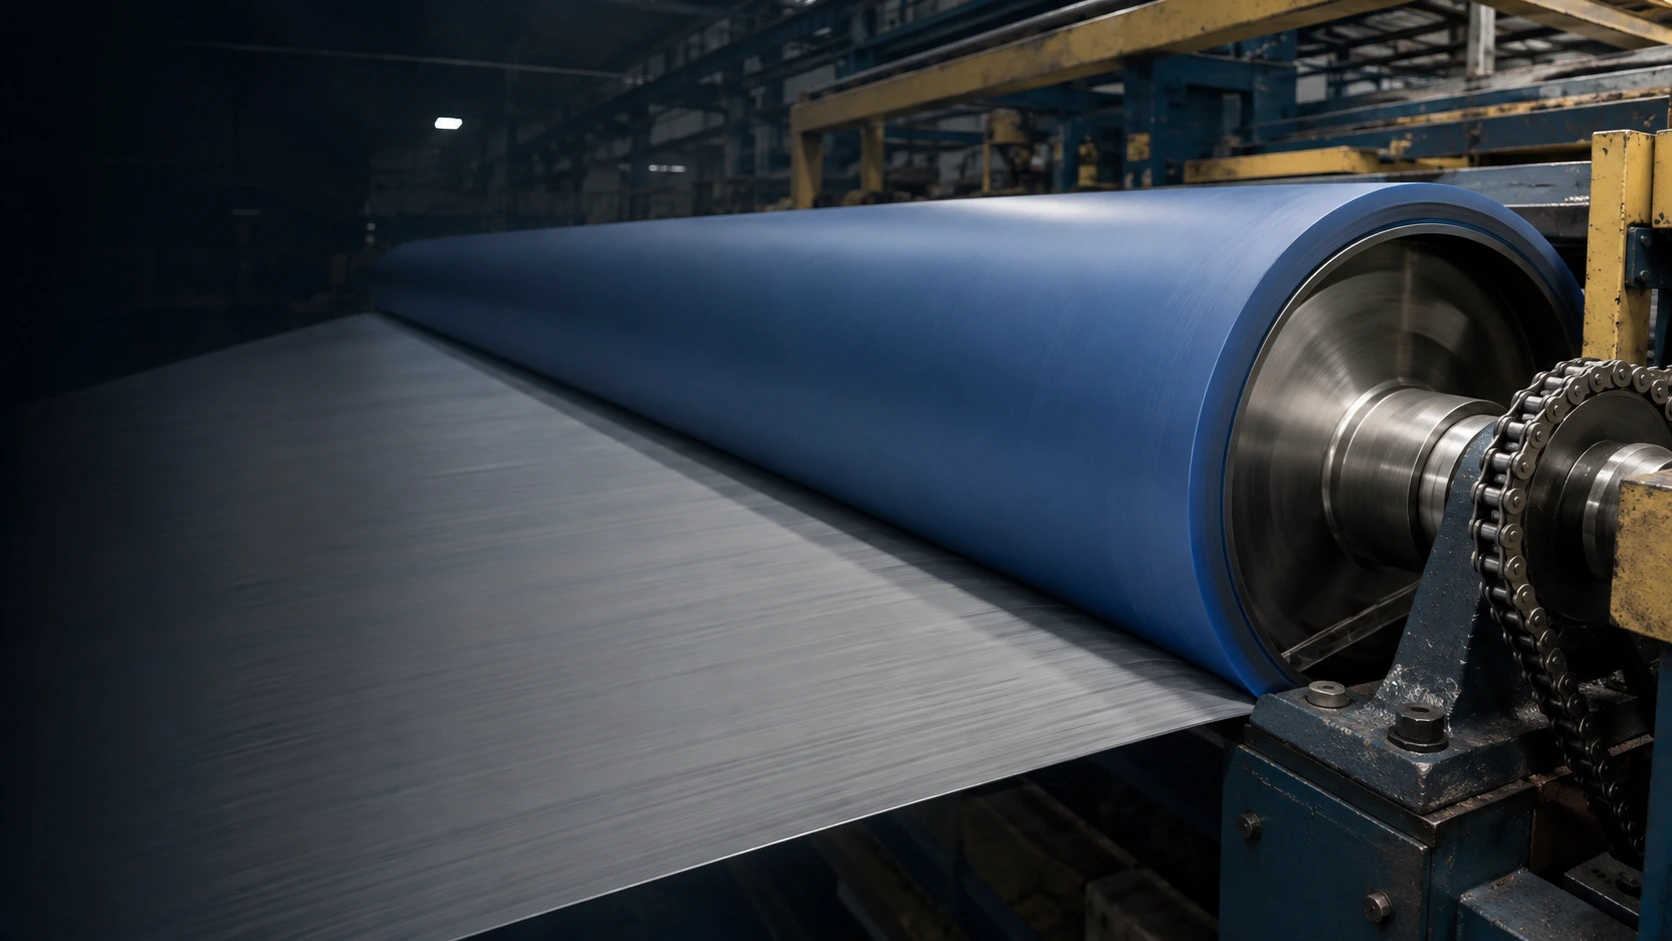
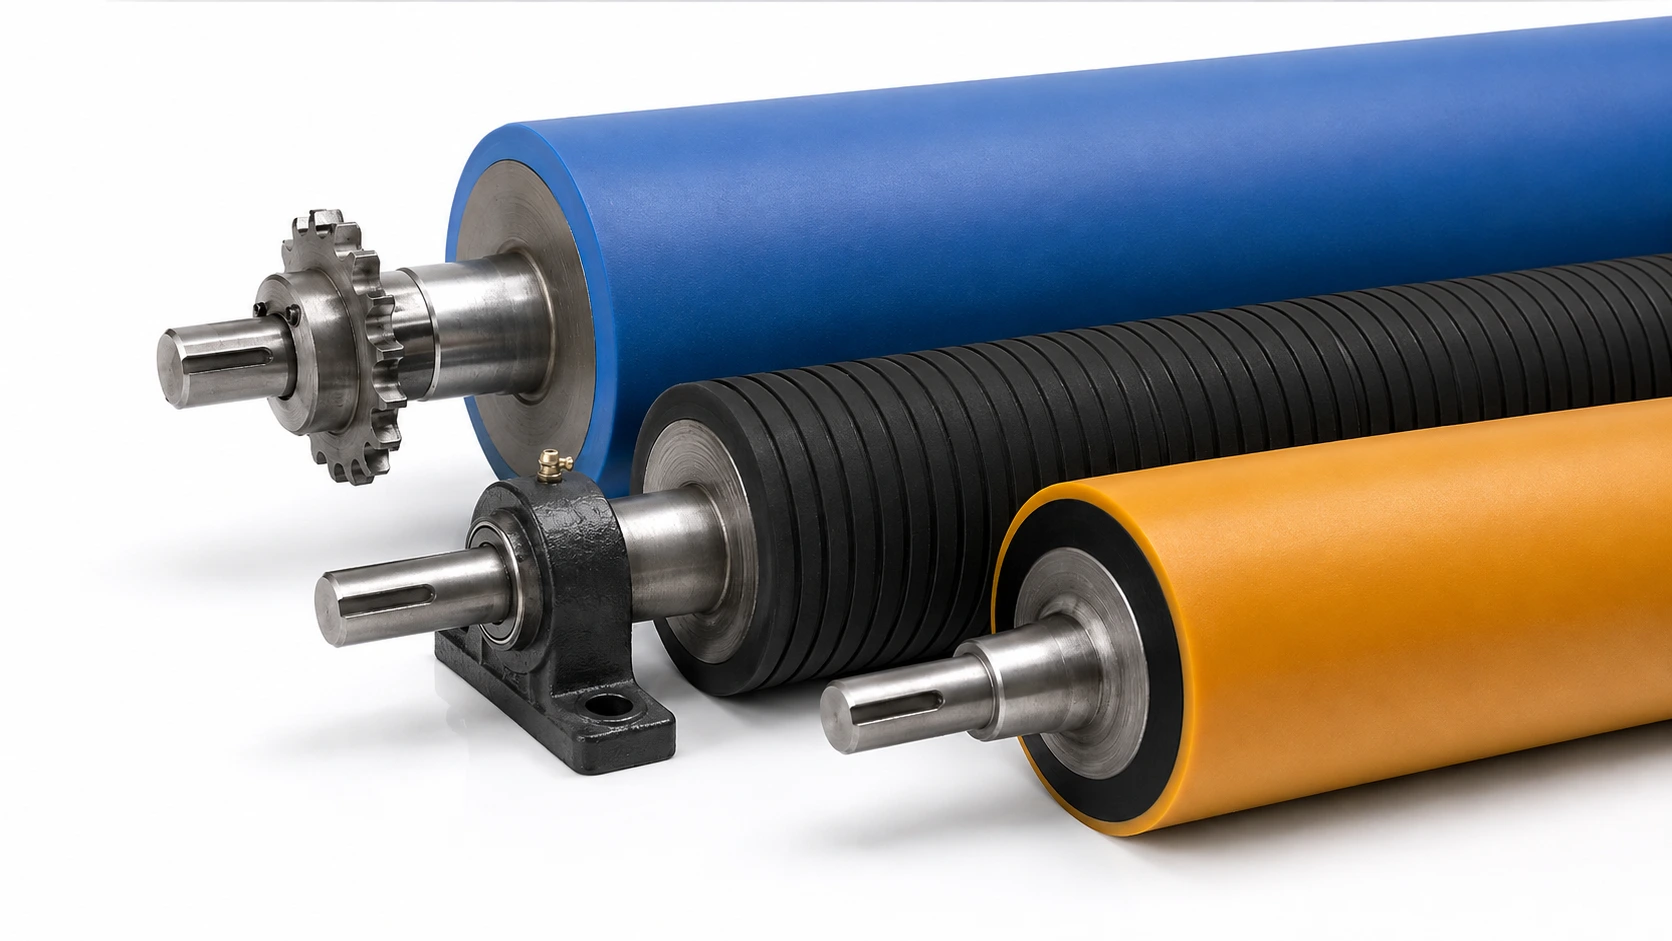
Drive rolls, pull rolls, feed rolls, draw rolls, haul-off : on recouvre, rectifie, rainure, molette et équilibre les rouleaux qui font avancer votre produit — pour de la prise sans glissement et sans marquage.
Un rouleau d'entraînement a une seule mission : transmettre assez de couple pour déplacer le produit, sans le laisser glisser et sans le marquer. Ces deux exigences tirent dans des directions opposées, et c'est précisément là que se joue le métier.
Quand une ligne perd sa cadence, dérive, casse ou étire son produit, le rouleau d'entraînement est le premier suspect — et souvent à juste titre. Mais le réflexe habituel, serrer davantage, est le plus dommageable : c'est la pression qui marque. Soremag reprend le problème par la surface : composé et dureté, fini, motif de rainurage ou de moletage, profil et équilibrage — sur votre mandrin existant.
Savoir-faire connexes : recouvrement de rouleaux, rainurage, meulage et fini de surface, rouleaux nip et presseurs et reverse engineering.

La traction qu'un rouleau peut transmettre n'est pas une propriété de sa gomme. C'est le produit de trois grandeurs mesurables — la tension du produit, l'angle sur lequel il enveloppe le rouleau, et le frottement au contact. Dès que le couple demandé dépasse ce que ces trois-là fournissent ensemble, ça glisse. Toute la mise au point consiste à savoir laquelle des trois vous pouvez encore augmenter.
Plus la bande est tendue, plus elle appuie et plus elle accroche. Mais la tension est rarement une variable libre : elle est dictée par le procédé et par ce que le produit peut encaisser sans s'étirer ni casser.
Plus le produit enveloppe le rouleau sur un grand arc, plus il y a de longueur pour transmettre le couple. Passer d'un contact tangent à un demi-tour change tout — et ça ne coûte rien au produit. C'est le premier levier à examiner.
C'est notre terrain : composé, dureté, fini de surface, texture, rainurage, moletage. Et la variable qui se dégrade en service, parce qu'une surface se glace, s'encrasse et se durcit avec les années.
Devant un rouleau qui glisse, la solution la plus rapide est de serrer davantage. Ça fonctionne souvent — jusqu'à ce que le produit se marque, que le recouvrement chauffe, que les roulements souffrent et que la surface se glace encore plus vite. Vous avez alors deux problèmes au lieu d'un.
Regardez l'angle d'enroulement avant la charge. Sur beaucoup de machines, il reste de la marge à ce chapitre-là, et c'est le seul levier qui augmente la traction sans rien exiger de plus du produit.
Une même fonction — faire avancer, tirer ou retenir le produit — sous des noms qui changent selon la machine et l'industrie.
Motorisés, ils imposent la vitesse de la ligne. Tout écart entre leur vitesse périphérique et celle du produit se paie en glissement, en marques ou en étirement.
Ils tirent la bande en sortie d'une section : four, presse, extrudeuse. On y cherche une prise franche sur un produit souvent chaud, poudreux ou fraîchement enduit.
Ils engagent la pièce dans la machine : panneau, feuille, carton, profilé. La régularité du pas d'alimentation dépend directement de leur diamètre et de leur adhérence.
En sortie d'extrusion, ils tirent le film, le tube ou le profilé à vitesse constante. Un glissement se lit immédiatement dans la dimension du produit.
Ils accompagnent la pièce à l'entrée et à la sortie d'un poste de travail, sans la freiner ni la pousser plus vite que l'outil.
Ils gardent la pièce en appui contre le convoyeur ou la table pendant l'usinage. La constance de l'appui compte plus que la force.
Vocabulaire des lignes de métal : plusieurs rouleaux en S créent, par accumulation d'angle d'enroulement, la retenue nécessaire pour tenir la tension de la bande.
Câble, fil, tube ou profilé enroulé sur plusieurs tours : la traction s'accumule à chaque passage. Le recouvrement doit tenir sans se creuser.
Non motorisés, entraînés par le produit lui-même. Un cas particulier et redoutable : s'ils n'ont pas assez de prise pour démarrer, le produit frotte sur un rouleau immobile.
Sous-couche dure qui porte la charge, couche de surface souple qui agrippe. Le seul moyen d'avoir de la prise sans que le rouleau s'écrase sous l'effort.
Diamant, chevron ou hélicoïdal selon la fonction : ils évacuent l'air ou l'eau qui s'infiltre dans le contact et rétablissent la prise à grande vitesse.
Même physique, autre format : roues motrices, galets de traction, roues de transfert. Voir notre page recouvrement de roues.
Votre position porte un autre nom ? Envoyez une photo ou un plan : c'est la fonction et les conditions de service qui déterminent le recouvrement. Voir aussi les autres familles de rouleaux.
Sur un rouleau d'entraînement, le fini et le motif de surface pèsent souvent plus lourd que la dureté. Voici les trois familles, et ce que chacune vous coûte.
La rugosité contrôlée règle l'adhérence sans rien ajouter en relief. C'est le choix quand le produit ne tolère aucune empreinte : films minces, feuilles imprimées, surfaces vernies. Le revers : c'est le fini qui se glace le plus vite.
Hélicoïdal, chevron, diamant ou axial. Le motif ouvre un chemin à l'air et à l'eau piégés dans le contact — c'est la réponse au glissement à grande vitesse. À réserver aux produits qui tolèrent un contact discontinu.
Un croisillon usiné dans la surface, en relief fin et serré. Prise très franche sur un produit rigide, glissant ou poudreux, sans avoir à écraser le recouvrement. Mais le motif laisse une empreinte : hors de question sur un produit sensible.
Le motif se choisit avec le produit, la vitesse et la tolérance au marquage. Détail des motifs et de leur pas sur la page rouleaux rainurés, et des finis sur la page meulage de rouleaux.
On repart de votre mandrin : la partie qui s'use est la surface de travail, pas la structure.
| Intervention | Ce que ça règle sur un rouleau d'entraînement |
|---|---|
| Recouvrement caoutchouc ou polyuréthane coulé | Composé et dureté choisis pour le frottement voulu, la vitesse de ligne et le produit en contact. |
| Recouvrement à double dureté | Support dur en sous-couche, adhérence en surface — quand une seule dureté ne peut pas faire les deux. |
| Rectification et fini de surface | Rugosité voulue, faux-rond, cylindricité : c'est ce qui redonne de la prise à un rouleau glacé. |
| Rainurage sur mesure | Motif et pas adaptés à l'air ou au liquide à évacuer, reproduits ou repensés. |
| Moletage et texturation | Prise franche sur produit rigide ou glissant, quand une empreinte fine est acceptable. |
| Profil et diamètre appariés | Sur une paire ou un train de rouleaux, des diamètres appariés évitent le glissement différentiel. |
| Équilibrage dynamique | Élimination du broutage et des marques cycliques sur les entraînements rapides. |
| Réparation du mandrin, des portées et des tourillons | Un rouleau qui vibre ou qui a du jeu ne transmet pas un couple régulier, peu importe sa surface. |
| Reverse engineering | Reproduction de la matière, de la dureté et du motif à partir du rouleau usé — sans plan. |
| Formulations antistatiques ou conductrices | Selon disponibilité, quand l'accumulation de charge nuit à l'entraînement ou à la sécurité. |
Capacités : de 10 Shore A à 85 Shore D · pièces de 2 mm à 20 pi de long · usinage jusqu'à Ø 42 po × 240 po, Ø 68 po × 175 po ou Ø 76 po × 36 po · usinage jusqu'à ±0,001 po (±0,025 mm) selon le composé. Voir le contrôle de qualité.
Le contre-exemple parfait au réflexe « ça s'use vite, durcissons-le ».
Des rouleaux non motorisés, censés être entraînés par la feuille d'acier elle-même. À 80 Shore A, la feuille glissait sur plusieurs mètres avant de réussir à les faire tourner — et laissait un méplat à chaque bobine. L'usure ressemblait à de l'abrasion; c'était en réalité un défaut d'entraînement.
En descendant à 60 Shore A avec un nitrile reformulé, la surface de contact s'est élargie, le frottement disponible a suffi à démarrer les rouleaux dès le rembobinage, et les méplats ont disparu. La durée de vie est passée d'environ trois à quatre semaines à trois à quatre mois.
La leçon transférable : un méplat ne raconte jamais une histoire d'usure, il raconte une histoire d'immobilité. Si un rouleau non motorisé se plaque, cherchez d'abord la traction, pas la résistance à l'abrasion. Voir aussi le guide de diagnostic.
Sur un rouleau moteur, on regarde d'abord le frottement disponible face au produit, puis la tenue en température et la compatibilité chimique.
Un point de vigilance propre à l'entraînement : un composé très adhérent est souvent moins résistant à l'abrasion, et l'inverse est vrai aussi. Le bon choix se négocie entre les deux. Pour comparer, voir le guide de sélection des matériaux, la page rouleaux en caoutchouc ou la page rouleaux en polyuréthane.
Les mécanismes propres à l'entraînement — ceux qui expliquent la plupart des lignes qui se mettent à glisser sans raison apparente.
La traction disponible croît avec l'arc de contact entre le produit et le rouleau, et elle croît vite. Un rouleau à peine tangent à la bande ne dispose que d'une fraction de la prise que le même rouleau offrirait sur un demi-tour, à tension et à frottement identiques.
C'est le principe qu'exploitent les trains de rouleaux en S sur les lignes de métal et les cabestans sur les lignes de câble : on n'augmente ni la tension ni la charge, on accumule de l'angle.
En pratique : avant de commander un recouvrement plus adhérent, vérifiez si un rouleau de renvoi ou un repositionnement ne peut pas augmenter l'enroulement. C'est souvent la correction la moins chère et la moins risquée pour le produit.
À vitesse élevée, le produit ne touche pas vraiment le rouleau : il flotte sur une couche d'air entraînée par la rotation. Cette couche agit comme un lubrifiant et fait chuter le frottement — le rouleau est en bon état, la matière est la bonne, et pourtant ça glisse.
L'épaisseur de ce film augmente avec la vitesse et le rayon du rouleau, et diminue quand la tension monte. C'est pour ça qu'un problème de glissement apparaît souvent après une augmentation de cadence, sans qu'on ait rien changé au rouleau.
La réponse est le rainurage : donner à l'air un chemin pour sortir de la zone de contact. Un motif hélicoïdal ou en chevron évacue vers les rives; un motif axial coupe le film sur toute la largeur.
Avec les mois, la surface d'un recouvrement se lisse et se polit sous l'effet du contact et de la chaleur. Elle devient brillante, presque vitreuse — d'où le nom. La rugosité qui procurait le frottement a disparu, mais visuellement le rouleau paraît impeccable : pas de fissure, pas de perte de diamètre notable.
C'est l'un des diagnostics les plus fréquents quand une ligne se met à glisser progressivement, sans événement déclencheur. Un simple relevé au comparateur ne le voit pas; passer la main sur la surface, oui.
La correction est une rectification qui rétablit la rugosité voulue. Si le glaçage revient trop vite, c'est le composé qu'il faut revoir — et parfois la température de service.
Un recouvrement souple agrippe bien mais s'écrase sous la charge, ce qui fait varier le diamètre effectif et donc la vitesse d'entraînement. Un recouvrement dur garde sa géométrie mais n'a pas de prise.
La double dureté résout la contradiction en superposant deux couches : une sous-couche plus dure qui porte l'effort et stabilise la géométrie, une couche de surface plus souple qui fait le travail d'adhérence.
On y a recours surtout sur les entraînements fortement chargés, les rouleaux de grand diamètre et les positions où la constance du pas d'alimentation est critique.
Quand plusieurs rouleaux entraînent le même produit, un écart de diamètre entre eux crée un écart de vitesse périphérique. Le produit est alors tiré par l'un et retenu par l'autre : il glisse sur le plus lent, s'étire entre les deux, ou les deux à la fois.
Le phénomène est particulièrement visible sur les paires de rouleaux de pré-étirage, où c'est justement le rapport de diamètres qui règle le taux d'étirage — voir la page rouleaux de pré-étirage.
D'où une règle simple : quand on refait un rouleau d'un train, on vérifie les diamètres de tous les autres. Refaire les deux rouleaux d'une paire ensemble est souvent plus économique que de les refaire séparément à six mois d'intervalle.
Sur les films plastiques et certains non-tissés, le passage sur un rouleau isolant génère une charge électrostatique. Elle attire la poussière, colle le produit là où il ne devrait pas coller, perturbe l'empilage et peut poser un enjeu de sécurité en présence de solvants.
Des formulations antistatiques ou conductrices existent, selon disponibilité, pour évacuer la charge par le mandrin. C'est un paramètre à mettre sur la table dès la demande, parce qu'il contraint le choix du composé.
1. Réception et relevé de l'état : dureté en plusieurs points, diamètre, faux-rond, rugosité, état du motif existant.
2. Retrait de l'ancien recouvrement, inspection du mandrin, des portées et des tourillons.
3. Réparation mécanique au besoin, préparation de surface et adhérisation.
4. Application du nouveau recouvrement — vulcanisation pour le caoutchouc, coulée à chaud pour le polyuréthane.
5. Rectification au diamètre, au profil et au fini visés.
6. Rainurage ou moletage selon la fonction.
7. Équilibrage dynamique, contrôle final et traçabilité. Détail complet dans notre procédé de recouvrement.
Ce qu'on entend le plus souvent au téléphone, et ce que ça veut généralement dire.
| Symptôme | Cause probable | Correction |
|---|---|---|
| Glissement apparu après une hausse de cadence | Film d'air entraîné à la nouvelle vitesse | Rainurage adapté au sens d'évacuation; révision du fini. |
| Glissement progressif, sans événement déclencheur | Surface glacée ou encrassée | Rectification à la rugosité voulue; révision du composé si le glaçage revient vite. |
| Méplats sur un rouleau non motorisé | Traction insuffisante pour le mettre en rotation | Baisse de dureté avec composé reformulé, ou motif de surface plus agressif. |
| Produit marqué là où il est entraîné | Charge trop élevée, recouvrement trop dur, motif trop agressif | Augmenter l'angle d'enroulement plutôt que la charge; revoir le motif et la dureté. |
| Pas d'alimentation irrégulier | Diamètre variable, recouvrement qui s'écrase, faux-rond | Rectification, double dureté, diamètres appariés sur le train. |
| Produit étiré ou déchiré entre deux rouleaux | Glissement différentiel par écart de diamètre | Réappariement des diamètres, réfection de la paire ensemble. |
| Rainures comblées ou arrondies | Usure du motif, encrassement, fluage du composé | Reprise du rainurage; motif ou pas révisé si le comblement récidive. |
| Broutage, vibration à haute vitesse | Balourd, roulement, portée usée | Réparation des portées, roulements neufs, équilibrage dynamique. |
| Poussière collée, produit qui adhère au rouleau | Charge électrostatique, composé trop collant | Formulation antistatique selon disponibilité; révision du composé et du fini. |
Chaque signature d'usure est reprise en détail dans le guide de diagnostic rouleaux et roues.
Partout où quelque chose doit avancer à une vitesse maîtrisée — c'est-à-dire à peu près partout.
La traction disponible dépend de trois choses : la tension du produit, l'angle sur lequel il enveloppe le rouleau, et le frottement au contact. Dès que le couple demandé dépasse ce que ces trois-là fournissent, ça glisse. Les causes concrètes les plus fréquentes : une surface glacée par l'usage, un angle d'enroulement trop faible, un film d'air à grande vitesse, un recouvrement devenu trop dur, ou de l'encrassement.
Souvent, mais jamais gratuitement. Plus souple, le recouvrement s'écrase davantage, la surface de contact s'élargit et le frottement disponible augmente. En contrepartie il chauffe plus à grande vitesse, s'use plus vite sur un produit abrasif, et peut marquer un produit sensible. Sur un rouleau non motorisé, baisser la dureté est parfois exactement la bonne réponse — nous l'avons documenté sur une ligne d'acier.
Il l'augmente surtout quand la perte de prise vient d'un film d'air. À grande vitesse, une couche d'air s'installe entre le produit et le rouleau et agit comme un lubrifiant; son épaisseur croît avec la vitesse et le rayon du rouleau. Les rainures donnent à cet air un chemin de sortie. En revanche, contre une surface glacée ou un angle d'enroulement insuffisant, le rainurage seul ne réglera rien.
Un recouvrement en deux couches : une sous-couche plus dure qui porte la charge et stabilise la géométrie, une couche de surface plus souple qui procure l'adhérence. C'est le seul moyen d'agripper sans que le rouleau s'écrase sous l'effort — un compromis impossible avec une dureté unique.
En cherchant ailleurs que dans la pression. Serrer davantage est le réflexe le plus courant et souvent le plus dommageable, parce que c'est la charge qui marque. Commencez par l'angle d'enroulement, qui augmente la traction sans rien exiger de plus du produit; puis par le fini et le motif de surface; et seulement ensuite par la dureté et la charge.
C'est le lissage progressif de la surface par l'usage : elle devient brillante, presque polie, et perd son adhérence. Le rouleau a l'air neuf mais ne travaille plus. La correction passe par une rectification qui rétablit la rugosité, et par un changement de composé si le glaçage récidive trop vite.
C'est préférable dès que les deux entraînent le produit. Un écart de diamètre entre eux crée un écart de vitesse périphérique : le produit glisse sur le plus lent ou s'étire entre les deux. Refaire la paire d'un coup coûte souvent moins cher que deux interventions à six mois d'écart, et évite une période où le train est mal apparié.
Oui. On relève les dimensions, on identifie en laboratoire la famille du composé et sa dureté, et on reproduit le motif existant. Souvent on en profite pour corriger ce que l'usure a révélé : un motif qui se comblait, une dureté qui ne convient plus à la vitesse actuelle. C'est le travail de reverse engineering.
Envoyez-nous les dimensions du rouleau, la matière et la dureté actuelles, la vitesse de ligne, le produit en contact et l'angle sur lequel il enveloppe le rouleau — avec une photo de la surface si vous en avez une. On vous revient avec le composé, la dureté, le fini et le motif qui conviennent à votre position.
➔ Demander une soumission