Recouvrement & fabrication · caoutchouc et polyuréthane · Québec450 664-4000·1 800 361-5588·FR|EN
Ressources · Guide technique

Guide d'entretien et d'entreposage des rouleaux

Nettoyage, entreposage, inspection et reconditionnement des rouleaux en caoutchouc et polyuréthane.

Avis important — Déni de responsabilité

AVIS IMPORTANT — DÉNI DE RESPONSABILITÉ. Ce guide est fourni par Soremag à titre de consultation et d'information générale seulement. Soremag n'assume aucune responsabilité à l'égard de ce document, de son exactitude, de son exhaustivité ou de son utilisation. Il appartient entièrement à l'utilisateur de réaliser ses propres essais et de prendre toutes les mesures de sécurité nécessaires avant toute application. Ce document ne remplace en aucun cas une fiche de données de sécurité (FDS / fiche signalétique), les procédures de santé et sécurité applicables, ni aucun autre document officiel. En cas de doute, faites valider le matériau exact et communiquez avec Soremag.

Les 10 règles essentielles

À garder en tête avant toute intervention sur un rouleau recouvert d'élastomère ou de polyuréthane.

  1. Identifier le matériau avant tout nettoyage.
  2. Matériau inconnu = eau tiède + savon pH neutre seulement.
  3. Ne jamais tremper un rouleau dans un solvant.
  4. Aucun métal, brosse d'acier ou couteau sur le revêtement.
  5. Toujours rincer et sécher rapidement.
  6. Éviter vapeur et eau chaude prolongée sur le polyuréthane.
  7. Tester localement avant nettoyage complet.
  8. Mesurer Shore/diamètre en cas de doute.
  9. Retirer du service si gonflement, tack, fissure, cloque ou délamination.
  10. Contacter Soremag pour validation ou test sur échantillon.

Sommaire

Guide technique de référence Soremag · Révision 4.0 · 2026 · Laval (Québec). Références : ISO 2230:2002 (entreposage) et ISO 1629:2013 (nomenclature).

Sécurité (SST) et gestion des matières résiduelles

À lire avant tout nettoyage faisant intervenir un solvant, un dégraissant ou un produit chimique.

Équipements de protection individuelle (ÉPI) obligatoires

Ventilation et inflammabilité

Travailler dans un local ventilé. De nombreux solvants (alcools, essences minérales, cétones, aromatiques) sont inflammables : éloigner les sources d'ignition, d'étincelles et de chaleur. Respecter les concentrations, le temps de contact et les incompatibilités indiqués sur la FDS.

Gestion des matières résiduelles

Les chiffons imbibés et les liquides de rinçage doivent être éliminés selon la réglementation applicable et la FDS du produit. Ne pas rejeter de solvant ni de liquide de rinçage contaminé dans les égouts sans validation.

Rappel

Ce guide ne remplace pas la FDS ni les procédures SST.

1. Règles critiques avant tout nettoyage

Règle de base

Si le revêtement n'est pas identifié avec certitude, utiliser seulement : eau tiède, détergent pH neutre, rinçage complet et séchage immédiat. Ne jamais choisir un solvant par habitude.
RisqueCause typiqueEffet sur le rouleauAction obligatoire
GonflementSolvant incompatible, huiles sur EPDM/IIR, aromatiques sur PU/NBR/NR/SBRDiamètre augmenté, perte de dureté, surface molle, perte de cylindricitéArrêter, rincer si possible, mesurer Shore et diamètre, isoler le rouleau.
Durcissement / craqueluresUV, ozone, chaleur, oxydation, entreposage près de moteurs ou soudureSurface vitreuse, fissures fines, perte de gripRetirer de la source, inspecter la profondeur, rectifier ou regarnir.
Hydrolyse PUHumidité élevée, vapeur, eau chaude prolongée, PU polyesterRamollissement, perte de résistance, fissuration, décollementStocker <65 % HR, pas de vapeur, sécher rapidement.
DélaminationSolvant qui attaque l'adhésif, chaleur interne, surcharge de nipBulles, cloques, séparation revêtement/métalRetirer du service; évaluation atelier.
MéplatRouleau posé sur le revêtement ou nip maintenu à l'arrêtVibration, défaut de transfert, usure localiséeStocker sur tourillons; séparer les rouleaux à l'arrêt.
Rayures / entaillesRaclette métallique, particule d'acier incrustée, fourches nuesTrace longitudinale, défaut répétitif sur le produitUtiliser UHMW-PE, PTFE, bois poncé; inspecter les particules.

1.1 Niveaux de décision pour les produits de nettoyage

NiveauProduit ou méthodeUtilisationAutorisation
0Eau tiède + détergent pH neutreNettoyage standard quotidien, matière inconnue, dépôts légersAutorisé par défaut
1Solvant doux ou alcool en essuyage courtGraisse, encre, colle fraîche; aucun trempageEssai local + validation matériau
2Dégraissant alcalin, acide doux, assainisseurApplication spécifique : calcium, CIP, huiles tenacesProcédure écrite + FDS + rinçage mesuré
3Solvants agressifs : MEK, acétone, toluène, xylène, chlorures, DMF, NMP, THFNettoyage spécial hors production; souvent destructeurInterdit en routine; validation technique seulement

1.2 Produits toujours interdits en routine

2. Identification des matériaux et nomenclature des caoutchoucs

Les codes ci-dessous couvrent les principales familles industrielles selon la nomenclature ISO/ASTM. Les rouleaux peuvent aussi être faits de mélanges, charges, plastifiants, agents antistatiques, grades alimentaires ou composés propriétaires : la formulation exacte prime toujours sur le nom générique.

2.1 Les familles que vous croisez vraiment sur un rouleau

Sur un rouleau, on ne rencontre en pratique qu'une poignée de familles. Pour l'entretien, l'essentiel n'est pas de retenir tous les codes ISO, mais de savoir ce qui attaque chacune :

Dans le doute sur la matière : eau tiède + savon pH neutre. Pour le comparatif complet des familles et le choix à l'achat, voyez le Guide de sélection des matériaux.

Déplier la nomenclature ISO complète (toutes les familles d'élastomères)
GroupeCodeNomRemarque rouleau / entretien
MACMCaoutchouc acrylateHuiles chaudes; résistance ozone. Faible flexibilité à froid.
MAEMÉthylène-acrylateHuiles chaudes, transmission, meilleure basse température que l'ACM selon grade.
MANMAcrylate-acrylonitrileSpécial; traiter comme un acrylate jusqu'à validation.
MBIMSMIsobutylène-paraméthylstyrène broméSpécial type halobutyle; barrière gaz et chaleur.
MCM / CPEPolyéthylène chloréBonne tenue ozone/intempéries, résistance huiles moyenne.
MCSMPolyéthylène chlorosulfonéOzone, UV, acides; utilisé en revêtements spéciaux.
MEBM / EOMÉthylène-butène / éthylène-octèneÉlastomères polyoléfines; vérifier le grade.
MEPDM / EPMÉthylène-propylèneExcellent eau, vapeur, ozone; très mauvais avec les hydrocarbures pétroliers.
MEVMÉthylène-acétate de vinyleOzone, chaleur, huiles selon teneur en VA; vérifier le grade.
MFKMFluorocarboneFKM/FPM; huiles, carburants, chaleur; attention aux cétones, amines, vapeur chaude.
MFEPMTFE-propylèneVapeur, amines, bases souvent mieux que FKM; vérifier huiles/solvants.
MFFKMPerfluoroélastomèreTrès haute résistance chimique; coût élevé; validation application.
MIM / NBMPolyisobutène / NBR totalement hydrogénéSpécial; traiter comme spécial jusqu'à validation.
OCO / ECO / GCO / GECOÉpichlorhydrineCarburants, gaz, ozone; nettoyants doux seulement sans validation.
OGPOCaoutchouc d'oxyde de polypropylèneSpécial; peu courant en rouleaux.
QMQ / VMQSiliconeChaleur, démoulage, alimentaire; faible résistance à l'abrasion et à la déchirure.
QPMQ / PVMQSilicone phényleMeilleure basse température; applications spéciales.
QFMQ / FVMQFluorosiliconeMeilleure résistance aux carburants que le silicone; moins robuste mécaniquement.
RNR / DPNR / ENRNaturel / déprotéiné / époxydéRebond, grip; très sensible à l'ozone, aux huiles et aux solvants.
RIRPolyisoprène synthétiqueProche du NR, propreté et constance supérieures selon grade.
RBRPolybutadièneAbrasion, basse température; mauvaise résistance huiles/solvants.
RSBR / E-SBR / S-SBRStyrène-butadièneÉconomique, abrasion; sensible aux huiles, à l'ozone, aux solvants.
RCRChloroprèneRésistance intermédiaire huiles, ozone, flamme.
RNBR / XNBRNitrile / nitrile carboxyléHuiles et hydrocarbures aliphatiques; attention à l'ozone et aux cétones.
RHNBRNitrile hydrogénéHuiles, chaleur, ozone mieux que le NBR; prix plus élevé.
RIIR / BIIR / CIIRButyle / halo-butyleBarrière gaz, ozone, acides; mauvais avec les hydrocarbures pétroliers.
RXSBR / XBR / XCRCaoutchoucs carboxylésVersions modifiées; meilleure résistance mécanique selon l'usage.
TOT / EOTPolysulfureRésistance carburants/solvants, peu courant comme rouleau porteur.
UAUPolyuréthane polyesterTrès bonne abrasion, huiles; attention à l'hydrolyse eau/vapeur.
UEUPolyuréthane polyétherMeilleure résistance hydrolyse, microbes et eau; très utilisé en rouleaux.
UAFMUÉlastomère nitroso-fluoréRarement utilisé; validation fournisseur obligatoire.
ZFZ / PZPhosphazèneRarement utilisé; validation fournisseur obligatoire. Traiter uniquement sur fiche fournisseur.

2.2 Identification pratique en atelier

MéthodeCe qu'elle permetLimite
Marquage interne / fiche de fabricationMeilleure source : composé, dureté, date, adhésif, applicationDoit être tenue à jour; ne pas se fier uniquement à la couleur.
Dureté Shore A/DConfirmer le type de rouleau et suivre le vieillissementNe permet pas d'identifier la chimie.
Historique de procédéIndique les contaminants probablesUn changement de produit client peut rendre l'historique faux.
Essai de nettoyage localDétecte gonflement, tack, décoloration, perte de gripToujours attendre et remesurer; effet parfois retardé.
FTIR / analyse en laboratoireIdentification chimique plus fiableRecommandé pour un rouleau inconnu de haute valeur.

3. Entreposage et manutention des rouleaux

Les dégradations les plus coûteuses peuvent se produire avant la mise en service : méplats, fissures d'ozone, photo-oxydation, corrosion de l'arbre, hydrolyse du polyuréthane et contamination de surface.

3.1 Conditions d'entreposage recommandées

ParamètreConsignePourquoi
SupportJamais sur le revêtement. Appuyer ou suspendre par les tourillons sur chevalets, berceaux en V ou râteliers dédiés.Évite méplats et déformations permanentes.
RotationPour les gros rouleaux : 90 à 180 degrés toutes les 3 à 4 semaines.Réduit la flèche et la déformation gravitationnelle.
TempératureIdéal 15 à 25 °C, stable, loin des sources de chaleur radiante.La chaleur accélère vieillissement, oxydation et pertes de propriétés.
HumiditéGénéralement <65 % HR. Le polyuréthane, les mandrins acier et les rouleaux emballés : viser sec et ventilé.Évite corrosion, hydrolyse du polyuréthane et moisissures.
LumièrePoussière, obscurité, emballage opaque. Éviter soleil, UV, néon intense.Limite la photo-oxydation et les craquelures.
OzoneLoin de moteurs, transformateurs, postes de soudure, chargeurs, haute tension.Évite l'ozone cracking surtout sur NR, IR, BR, SBR, NBR.
EmballageKraft enduit PE, film PE opaque, aluminium/papier/PE. Ne pas emballer humide.Protège de la lumière et de la poussière sans piéger l'eau.
FIFOPremier entré / premier sorti avec date de fabrication, réception et inspection.Réduit le vieillissement en stock.

3.2 Période initiale avant inspection par famille

GroupeCodesPériode initiale typiqueExtension après inspectionNotes
ANR, IR, BR, SBR, AU, EU5 ans2 anspolyuréthane inclus : garder sec; AU polyester sensible à l'hydrolyse.
BACM, AEM, ECO, CO, CR, HNBR, IIR, BIIR, CIIR, NBR7 ans3 ansInspecter ozone, tack, durcissement, déformation rémanente à la compression.
CCSM, EPDM, EPM, FKM, FEPM, FFKM, VMQ, PMQ, PVMQ, FVMQ, HPE — selon fiche fournisseur10 ans5 ansBonne tenue ozone/vieillissement, mais les conditions d'entreposage restent critiques.
SpéciauxAFMU, FZ, PZ, T/polysulfure, composés propriétaires — rarement utilisés; validation fournisseur obligatoireSelon fournisseurSelon fournisseurNe pas extrapoler; conserver le certificat matière.

Important

Ces durées sont des périodes avant inspection, pas une garantie de vie. À la fin de chaque période : inspection visuelle, mesure Shore, vérification dimensionnelle et essai de surface si nécessaire.

3.3 Manutention

À faireÀ éviter
Lever par les tourillons avec sangles propres nylon/polyester.Chaînes, câbles d'acier ou crochets en contact avec le revêtement.
Utiliser des protections de surface lors du transport.Fourches nues sous la surface caoutchouc/polyuréthane.
Bloquer axialement sans comprimer le revêtement.Sangles serrées sur le caoutchouc pendant le transport.
Acclimater 24 à 48 h après un transport au froid.Installer froid et mettre sous nip immédiatement.

4. Méthode générale de nettoyage (SOP)

ÉtapeActionContrôle
1. SécuriserArrêt machine, cadenassage si requis, relâcher la pression du nip, séparer les rouleaux.Aucune rotation non contrôlée; énergie zéro.
2. IdentifierConfirmer matériau, dureté, application, contaminant et produit de nettoyage permis.Fiche rouleau ou approbation technique.
3. Retirer les dépôts secsRaclette plastique souple, UHMW-PE, PTFE ou bois dur poncé; aspirer les particules.Aucune entaille; pas de métal.
4. Nettoyer en douceurEau tiède + détergent pH neutre; chiffon non pelucheux; faible pression.Surface uniforme, pas de gonflement.
5. Nettoyage cibléSi nécessaire : solvant validé en essuyage court. Ne jamais tremper.Essai local; temps de contact documenté.
6. RinçageRincer tout résidu de détergent, acide, alcalin, assainisseur ou solvant.pH de surface proche du neutre si applicable.
7. SéchageSécher immédiatement avec un chiffon propre ou de l'air sec basse pression.Aucune condensation, surtout le polyuréthane et l'arbre acier.
8. InspecterDureté, tack, fissures, rayures, perte de couronne, diamètre, odeur de solvant.Consigner avant remise en service.

4.1 Matrice générale des produits de nettoyage

Autorisé À valider Procédure Interdit
ProduitUsage possibleRisquesStatut SOP
Eau tiède + savon pH neutreTous matériaux, premier choixSécher rapidement le polyuréthane et les noyaux acierAutorisé
IPA / éthanolEssuyage court sur NBR, EPDM, silicone; polyuréthane seulement ponctuelPeut gonfler certains TPU/PU; inflammableÀ valider
Essences minérales aliphatiques / heptane / isoparaffineHuiles et graisses sur NBR, HNBR, FKM, CR, certains polyuréthanesDétruit ou gonfle EPDM/IIR/NR/SBR; résidusÀ valider
Dégraissant aqueux alcalin douxHuiles, métallurgie, convoyageRincer; les bases fortes attaquent le polyuréthane et certains caoutchoucsÀ valider
Acide doux / vinaigre dilué / citriqueDépôts de calcium/minérauxCorrosion du métal; polyuréthane et adhésif sensibles si prolongéProcédure
Peroxyde, chlore, acide peracétiqueAgroalimentaire / CIPOxydants; fissures si concentration ou rinçage mauvaisProcédure stricte
Acétone, MEK, MIBK, cyclohexanoneRarement, sur EPDM/FKM seulement selon le casAttaque PU, NBR, NR, SBR; inflammableInterdit en routine
Toluène, xylène, benzèneAucun usage atelier normalGonflement important, toxicité, attaque le polyuréthane et de nombreux élastomèresInterdit
DMF, NMP, DMSO, THFNettoyants PUR industriels hors rouleau seulementPeut dissoudre/attaquer le polyuréthane; toxicitéInterdit sur rouleau en polyuréthane
Solvants chlorésAucun usage routineToxicité, délamination, attaque chimiqueInterdit
D-limonène / agrumesDégraissage léger après validationPeut gonfler certains polyuréthanes et caoutchoucs; résidus grasÀ valider strictement

Solvants interdits en atelier

INTERDIT en atelier : benzène, toluène, xylène, solvants chlorés, DMF, NMP, DMSO, THF.
MEK, acétone, cyclohexanone : interdits en routine — procédure très contrôlée seulement.

5. Matrice de compatibilité par famille de caoutchouc

Lecture du tableau

Les mentions ci-dessous sont volontairement prudentes pour un atelier de rouleaux. « À valider » signifie : essai local, FDS, temps de contact court, rinçage/séchage et inspection après 24 h si le rouleau est critique.
Autorisé À valider Procédure Interdit
CodeFamilleNettoyage privilégiéÀ éviterNotes rouleaux
NR / IRNaturel / polyisoprèneEau + savon neutre, IPA très courtHuiles, graisses pétrolières, aromatiques, ozone, UV, chaleur, acides/bases fortesGrip, rebond, presse, papier; protéger de l'ozone.
BRPolybutadièneEau + savon neutreHuiles, carburants, solvants, ozoneBonne abrasion/basse température; souvent en mélange.
SBR / XSBRStyrène-butadièneEau + savon neutre, nettoyants aqueux douxHuiles, hydrocarbures, aromatiques, ozone, UVÉconomique; surveiller craquelures et durcissement.
NBR / XNBRNitrileEau, dégraissant aqueux, essences minérales aliphatiques courtesAcétone, MEK, esters, aromatiques, ozoneExcellent huiles; XNBR plus robuste à l'abrasion.
HNBRNitrile hydrogénéEau, dégraissants doux, hydrocarbures aliphatiques validésCétones, esters, aromatiques, solvants chlorésNBR amélioré chaleur/ozone; coût plus élevé.
EPDM / EPMÉthylène-propylèneEau, vapeur modérée si grade validé, alcools, certains solvants polairesHuiles minérales, graisses pétrolières, essence, kérosène, naphta, white spiritExcellent ozone/eau; ne jamais nettoyer à l'huile ou au solvant pétrolier.
CRChloroprèneEau, savon, dégraissants doux, aliphatiques courts selon gradeAromatiques, cétones prolongées, acides/bases fortesIntermédiaire huiles/ozone; souvent polyvalent.
IIR / BIIR / CIIRButyle / halobutyleEau, savon, alcools courtsHuiles minérales, carburants, solvants hydrocarbonésTrès faible perméabilité gaz; bon ozone/acides.
CSM / CMCSM / CPEEau, savon, nettoyants doux; validation des solvantsAromatiques, solvants forts, abrasionUV/ozone/intempéries; usage spécial.
ACM / AEMAcrylate / éthylène-acrylateEau minimale, dégraissants huiles validés, essuyage courtCétones, esters forts, eau chaude/vapeur prolongée selon gradeHuiles chaudes; vérifier basse température.
CO / ECO / GECOÉpichlorhydrineEau + savon, dégraissants doux validésSolvants forts, acides/bases fortesCarburants/gaz; bonne tenue ozone; spécial.
FKMFluorocarboneEau, huiles, carburants, beaucoup de solvants hydrocarbonésCétones, esters, amines, bases fortes, vapeur/eau chaude selon gradeHautes températures et produits chimiques; valider pour CIP.
FEPMTFE-propylèneEau, vapeur, acides/bases selon gradeAromatiques et certains hydrocarbures selon formulationMeilleur que FKM pour vapeur/amines; valider.
FFKMPerfluoroélastomèreNettoyage selon la procédure de procédéAbrasifs, coût de remplacement, compression excessiveTrès haute résistance chimique; toujours suivre la fiche fournisseur.
VMQ / MQ / PMQ / PVMQSiliconeEau + savon, IPA 70 % court, chiffon microfibreAbrasifs, grattoirs, solvants pétroliers prolongés, acides/bases fortesDémoulage et chaleur; faible déchirure; pas de brosse dure.
FVMQ / FMQFluorosiliconeEau + savon, IPA courtSolvants forts, bases fortes, abrasionMeilleure résistance aux carburants que le silicone; faible tenue mécanique.
AU / EUPolyuréthaneEau + savon, aliphatiques doux validés; IPA seulement ponctuelAcétone/MEK, aromatiques, esters, DMF/NMP/DMSO/THF, vapeurVoir chapitre polyuréthane : famille à traiter séparément.
T / polysulfurePolysulfureEau + savon, procédure fournisseurOxydants forts, chaleur, abrasionPeu courant en rouleau porteur; chimie spéciale.
FZ / PZ / AFMUÉlastomères spéciauxAucun solvant sans fiche fournisseurExtrapolation depuis d'autres caoutchoucsRarement utilisés; validation fournisseur obligatoire. Identifier formellement avant intervention.

6. Section spéciale polyuréthane : NDI, TDI, MDI, PPDI, polyester et polyéther

Le polyuréthane ne doit jamais être traité comme une seule matière. Les performances dépendent du type de polyol, du diisocyanate, du curatif, de la dureté, de la charge, de l'adhésif et du procédé de fabrication. Les codes ISO principaux sont AU pour l'uréthane polyester et EU pour l'uréthane polyéther.

6.1 Structure de décision polyuréthane

QuestionChoix possiblesImpact entretien
Le rouleau est-il en polyuréthane coulé thermodurci ou TPU thermoplastique ?Cast PU / TPU / microcellulaireLes TPU peuvent être plus sensibles à certains solvants; les cast PU ont souvent une meilleure tenue mécanique mais restent sensibles aux solvants agressifs.
Squelette polyol ?Polyester (AU), polyéther (EU), polycaprolactone, polycarbonateAU : meilleure abrasion/huile mais hydrolyse plus critique. EU : meilleur eau/hydrolyse/microbes. PCL : compromis. Polycarbonate : spécial haute performance.
Diisocyanate ?TDI, MDI, NDI, PPDI, TODI, aliphatiques spéciauxChange la dynamique, la chaleur interne, la déformation permanente, la tenue aux charges et parfois la fenêtre de température.
Curatif ?MOCA, BDO, HQEE, diamines/diols spéciaux, autresInfluence dureté, résilience, toxicologie de fabrication, vieillissement et conformité alimentaire.
Dureté ?Shore A tendre à Shore D durPlus tendre : plus sensible aux entailles et à la pression. Plus dur : plus sensible aux chocs et aux bords vifs.

6.2 Polyuréthane par squelette : ester, éther et grades spéciaux

Type PUCode / baseForcesFaiblessesNettoyage / entreposage
Polyester uréthaneAU / esterAbrasion, coupe, huiles et charges; très courant en rouleaux de manutention.Hydrolyse en eau chaude, vapeur, humidité élevée; microbes selon environnement.Entreposage sec <65 % HR. Pas de vapeur. Nettoyage eau tiède court + séchage immédiat.
Polyéther uréthaneEU / éther / PTMEG / PPGMeilleure résistance hydrolyse, eau, microbes, basse température; bon comportement dynamique selon grade.Résistance à certaines huiles/solvants parfois inférieure à l'ester; abrasion dépend du composé.Choix préféré pour milieux humides, lavage fréquent, agroalimentaire selon grade.
PolycaprolactonePCLTrès bon compromis : abrasion, déchirure, meilleure hydrolyse que le polyester classique.Toujours sensible aux solvants agressifs; coût plus élevé.Traiter comme du polyuréthane; éviter vapeur et solvants forts.
Polycarbonate uréthanePCDHydrolyse/oxydation/huile souvent bonnes; spécial haute performance.Disponibilité, prix, validation fournisseur.Procédure fournisseur obligatoire.
Microcellulaire PUPU cellulaireAmortissement, compressibilité, faible expansion latérale selon grade.Peut retenir humidité/contaminants si surface ouverte; déformation rémanente si surcharge.Nettoyage peu humide, séchage complet; pas de haute pression agressive.
TPUThermoplastiqueAbrasion, mise en forme, constance; souvent MDI/polyéther ou polyester.Certains alcools/solvants causent gonflement et perte de résistance.Essuyage court seulement; éviter trempage et chaleur.

6.3 Polyuréthane par diisocyanate : TDI, MDI, NDI, PPDI

DiisocyanateProfil généralAvantages typiquesLimites typiquesApplications rouleaux
TDIPolyuréthane coulé classique, souvent polyester ou polyéther, souvent curatif MOCA dans les anciens systèmes.Bonne abrasion, souplesse, rebond; large plage de duretés.Performance dynamique/chaleur moins élevée que NDI/PPDI dans les applications extrêmes; toxicologie de fabrication.Rouleaux de pression, gratteurs, convoyage, pièces d'usure.
MDIPolyuréthane moderne fréquent, compatible BDO et autres curatifs; souvent base polyéther pour l'hydrolyse.Ténacité, déchirure, abrasion, résilience; possibilité de grades alimentaires selon formulation.Toujours sensible aux solvants interdits pour le polyuréthane; certaines formulations plus rigides.Rouleaux agro, bois humide, convoyage, roues et bandes.
NDIPolyuréthane NDI très haute performance; souvent polyester spécial.Très haute capacité de charge dynamique, faible échauffement interne, haut rebond, faible déformation rémanente.Coût, procédés spécifiques, hydrolyse à considérer si base ester et milieu humide.Rouleaux dynamiques lourds, roues, charges élevées, vitesses élevées.
PPDIPolyuréthane haute performance spécial, souvent pour une dynamique et une température plus exigeantes.Résistance à la flexion, dynamique, résistance coupe/déchirure, tenue aux limites de température du polyuréthane.Disponibilité/coût; validation fournisseur; ne rend pas le polyuréthane résistant aux solvants destructeurs.Rouleaux critiques, joints dynamiques, applications chaleur/flexion.
TODI / HDI / H12MDI / H6XDIIsocyanates spéciauxPropriétés ciblées : température, hydrolyse, UV, faible jaunissement, dynamique.Moins courants en rouleaux; données fournisseur requises.Applications spéciales seulement.

6.4 Produits de nettoyage : polyuréthane uniquement

Autorisé À valider Interdit
ProduitPU polyester AUPU polyéther EUNDI / PPDI haute perf.Commentaire
Eau tiède + détergent pH neutreOui, contact courtOuiOuiRincer et sécher immédiatement. Éviter l'eau chaude prolongée sur l'AU.
IPA / éthanolEssuyage ponctuelEssuyage ponctuelEssuyage ponctuelPas de trempage. Les alcools peuvent gonfler certains TPU/PU et réduire la résistance.
Essences minérales aliphatiquesÀ validerÀ validerÀ validerContact court; utile pour huiles/graisses; vérifier les additifs.
Huiles lubrifiantesSouvent toléréesSouvent toléréesSouvent toléréesLes additifs peuvent causer des dommages; tester l'huile réelle.
Acides/bases diluésCourt, à validerCourt, à validerCourt, à validerConcentrés interdits. Rinçage complet.
Vapeur / eau chaude prolongéeInterditÀ éviterÀ éviterRisque d'hydrolyse, perte d'adhésion, ramollissement.
Acétone, MEK, cyclohexanoneInterditInterditInterditCétones = solvants partiels/agressifs pour TPU/PU.
Toluène, xylène, benzèneInterditInterditInterditAromatiques = gonflement important.
Acétate d'éthyle/butyle, estersInterditInterditInterditEsters = gonflement sévère sur TPU/PU.
DMF, DMSO, NMP, THFInterditInterditInterditSolvants très polaires pouvant dissoudre/attaquer les polyuréthanes.
Nettoyants agrumes / D-limonèneÀ valider strictementÀ valider strictementÀ valider strictementPeut gonfler ou laisser un résidu; ne pas approuver par défaut.

6.5 Règle polyuréthane pour les colles PUR réactives

Colle PUR

Nettoyer avant la polymérisation. Une colle PUR durcie devient souvent plus dure que le revêtement. Les solvants DMF/NMP/DMSO/THF peuvent être utilisés dans certains systèmes de nettoyage de colle, mais ils sont interdits sur un rouleau en polyuréthane sauf procédure spéciale hors production et validation du composé. Privilégier le nettoyant du fabricant de colle, compatible avec le revêtement du rouleau.

7. Protocoles par industrie et contaminant

7.1 Tableau contaminant → première action

ContaminantPremière actionProduit possibleÀ éviter
Poussière, fibres, papierAspiration + chiffon sec/légèrement humideEau + savon neutreSoufflage qui incruste les particules; abrasifs.
Encre à l'eauNettoyage avant séchageEau tiède + détergent compatibleSolvant fort inutile.
Encre à solvantUtiliser le lavant approuvé pour le type de rouleauSolvant spécifique du fabricantCétones/esters sur PU/NBR/NR/SBR.
Encre UV / vernisNettoyage immédiat; éviter la polymérisationNettoyant UV compatibleExposition UV pendant le nettoyage; grattoir métallique.
Calcium / sels minérauxDéglaçage chimique douxVinaigre/citrique dilué selon matériauAcide fort; contact long; absence de rinçage.
Huiles de coupeEssuyage + dégraissant selon élastomèreNBR/FKM/PU : aliphatiques validés; EPDM : aqueuxWhite spirit sur EPDM/IIR.
Colle PVANettoyer avant séchageEau chaude/tièdeSolvant agressif.
Colle PUR réactiveNettoyer avant la cuisson (cure)Nettoyant fabricant validéDMF/NMP sur le polyuréthane; attendre le durcissement.
Hot meltRamollir par température contrôléeRaclette plastique/boisSurchauffe; métal; solvants inconnus.
Particules métalliquesArrêt + inspection tactile au gant + extraction plastique/boisAimant hors contact si possibleContinuer la production; scalpel métallique sur la surface.
Protéines/sucres alimentairesPrérinçage 35-40 °CCIP validé + rinçage potableEau trop chaude qui cuit les protéines.

7.2 Imprimerie : offset, flexographie, héliogravure

FréquenceActionDétail
Fin de productionEssuyer avant séchageUtiliser seulement le produit de lavage compatible avec le type de rouleau et l'encre.
HebdomadaireDéglaçageRetirer résines, gommes, papier, calcium; acide doux seulement si compatible et suivi d'un rinçage complet.
MensuelMesure Shore et surfaceComparer à l'origine. Glaçage permanent = rectification ou regarnissage.
À chaque changement chimiqueValider le solvantNe pas supposer qu'un nouveau lavant est compatible avec NBR, EPDM, PU ou silicone.

7.3 Bois : encolleuses, vernisseuses, panneaux

ProduitNettoyagePoint critique
PVA / colle blancheEau tiède avant séchage, raclette plastiqueUne fois durcie, action mécanique douce; éviter le métal.
PUR réactiveNettoyant fabricant avant la polymérisationNe pas utiliser DMF/NMP sur un rouleau en polyuréthane sans validation.
Hot meltTempérature contrôlée + raclage plastique/boisNe pas brûler le revêtement; pas de flamme directe.
Vernis UVNettoyant compatible avant la cuisson UVÉviter l'exposition UV et les dépôts durcis.

7.4 Métallurgie, convoyage lourd, coil coating

RisqueContrôleAction
Particules d'acier incrustéesInspection tactile au gant propre après dégraissageRetirer avec un outil plastique/bois; noter la position.
Huiles de coupeIdentifier l'élastomère avant le dégraissageNBR/HNBR/FKM/PU : aliphatiques validés; EPDM/IIR : aqueux.
ÉchauffementThermographie ou mesure IR en marcheCorriger alignement, roulement, nip, vitesse.
Rayures répétitivesSuivre le pas machine et la marque sur la bandeIsoler le rouleau fautif; rectification si surface piquée.

7.5 Agroalimentaire et embouteillage

ÉtapeConsigneRaison
PrérinçageEau tiède 35-40 °CÉvite de cuire protéines et sucres.
LavageDétergent alimentaire compatible avec l'élastomèreLes alcalins forts peuvent attaquer le polyuréthane et les silicones selon la concentration.
AssainissementChlore, peracétique, peroxyde ou autre seulement à la concentration prescriteOxydants = dégradation si surdose ou temps trop long.
Rinçage finalEau potable abondante jusqu'à absence de résiduLes résidus chimiques chauffent et cuisent dans le polymère.
Inspection hygiéniqueAucune fissure, pore, entaille, décollementSurface endommagée = risque bactérien et retrait.

7.6 Papier, textile, plastique et emballage

ApplicationProblème fréquentAction recommandée
PapierPoussière, kaolin, calcium, glaçageAspiration, lavage doux, déglaçage compatible, contrôle Shore.
TextileFibres, colorants, adoucissantsChiffon humide, détergent neutre, éviter les solvants qui gonflent le revêtement.
Films plastiquesAdditifs migratoires, agents glissants, statiqueNettoyage doux, antistatique validé, pas de solvants forts sur silicone/polyuréthane.
LaminationColles solvants, PUR, vernisNettoyer avant la cuisson; valider la compatibilité avec le caoutchouc exact.

8. Entretien préventif en opération

FréquencePoint de contrôleMéthodeAction si hors tolérance
Chaque quartSurface propre, absence de dépôts, entailles, chaleur anormaleInspection visuelle et tactile au gantNettoyer, retirer les particules, consigner.
Chaque quartSéparation à l'arrêtRelâcher la pression hydraulique/pneumatiqueSi le nip reste fermé : inspecter le méplat avant redémarrage.
HebdomadairePression de nipPapier carbone, film capteur, bande de nipRecalibrer, aligner, vérifier les cylindres.
HebdomadaireRoulementsBruit, jeu, température, lubrificationRemplacer ou lubrifier; un roulement qui freine brûle le revêtement.
MensuelDureté du recouvrementMesure multipoints gauche-centre-droite±5 points : suivre; ±10 points : évaluation technique.
MensuelGéométrieDiamètre, TIR, couronne, usure en cuvetteRectification si assez de matière; regarnissage si fin de vie.
TrimestrielAlignement et vibrationComparateur, vibromètre, thermographieCorriger palier, charge, vitesse, courroie.
AnnuelAudit de fiche rouleauHistorique, produits, nettoyages, dureté, incidentsOptimiser le composé ou le procédé de nettoyage.

8.1 Nip, hystérésis et échauffement interne

Une pression de contact excessive ou asymétrique crée de l'hystérésis : le polymère se déforme et dissipe de l'énergie en chaleur. Cette chaleur peut s'accumuler à cœur et provoquer cloques, blow-out, durcissement, délamination ou usure accélérée. Les polyuréthanes haute performance NDI/PPDI réduisent souvent l'échauffement dynamique, mais ils ne compensent pas un mauvais alignement ou une surcharge.

9. Inspection, diagnostic et reconditionnement

9.1 Diagnostic rapide des défauts

SymptômeCause probableVérificationDécision
Surface brillante/glacéeEncres, résines, calcium, chaleurNettoyage déglaçant compatible; ShoreSi persiste : rectification.
Fissures fines parallèlesOzone/UV, flexion, vieillissementLocalisation, profondeur, entreposageRetirer si fissures profondes ou actives.
Surface molle/tackySolvant incompatible, huile absorbéeOdeur, Shore, diamètre, historique de nettoyageIsoler; souvent regarnissage.
Surface dure/cassanteChaleur, oxydation, UV, vieillissementShore + comparaison à l'origineRectifier si superficiel; regarnir si profond.
MéplatEntreposage sur le revêtement ou nip ferméTIR, vibration, marque répétéeRepos/rotation si léger; rectification/regarnissage si permanent.
CloquesHystérésis, humidité, solvant, adhésionPercussion douce, thermographie, coupe atelierRetrait du service.
Délamination aux boutsSolvant, choc, surcharge, corrosion du mandrinInspection des bords, adhésionÉvaluation regarnissage.
Rayures longitudinalesParticule incrustée ou outil métalliqueInspection des particules, correspondance produitRetirer la particule; rectifier.
Usure en cuvetteNip/alignement incorrect, charge au centreProfil de diamètreRectification de couronne ou regarnissage.

9.2 Critères de retrait ou de reconditionnement

CritèreSurveillanceRetrait / atelier
Dureté du recouvrementVariation ±5 points par rapport à l'origineVariation ±10 points ou gradient important gauche-centre-droite
FissuresMicrofissures superficielles stablesFissures ouvertes, profondes, ozone actif, zone alimentaire
GéométrieUsure régulière dans la toléranceCuvette, ovalisation, perte de couronne, TIR hors spec
AdhésionAucune bulle ou bord soulevéCloque, délamination, corrosion visible sous le revêtement
SurfaceGlaçage nettoyableTack, gonflement, déchirure, coupure jusqu'à la sous-couche
HygièneSurface lisse et ferméePore, fissure, entaille en zone alimentaire

9.3 Options de remise à neuf

OptionQuand l'utiliserAvantagesLimites
Nettoyage / déglaçageContamination superficielle sans perte de géométrieRapide, faible coûtNe corrige pas fissures, gonflement ou délamination.
Rectification / meulageDommages superficiels, diamètre restant suffisantRestaure cylindricité, Ra, couronneRéduit le diamètre; impossible si dommage profond.
RecouronnementProblème de profil ou de trackingAméliore pression et transfertNécessite les spécifications machine.
RegarnissageRevêtement en fin de vie, chimie inadaptée, délaminationConserve le mandrin, optimisation du composéDélai atelier; préparation métal et adhésion critiques.
Remplacement completMandrin, tourillons ou palier irréparablesSolution neuveCoût plus élevé; pas toujours nécessaire.

Procédure d'essai local standardisée

À réaliser sur une zone non critique avant tout nettoyage complet, avec le produit prévu, au temps de contact prévu et dans les conditions réelles.

  1. Identifier le rouleau : dureté, matériau et contaminant.
  2. Mesurer le Shore initial.
  3. Repérer le diamètre et la zone d'essai.
  4. Appliquer le produit au temps de contact prévu.
  5. Rincer et sécher.
  6. Inspecter immédiatement.
  7. Réinspecter à 30 min, puis à 24 h (rouleaux critiques).
  8. Refuser le produit si l'on observe : gonflement, tack, ramollissement, changement de couleur, odeur persistante, perte de grip, fissure ou décollement.

Arbre décisionnel de nettoyage

Suivre la logique de haut en bas avant d'appliquer un produit sur un rouleau.

Matériau identifié ?
▼
NonEau tiède + savon neutre seulement.
OuiConsulter la matrice de compatibilité.
▼
Contaminant identifié ?
▼
NonNettoyage doux.
OuiProtocole par contaminant.
▼
Produit validé ?
▼
NonEssai local obligatoire.
OuiNettoyage court + rinçage + séchage.
▼
Anomalie après nettoyage ?
▼
OuiRetrait + inspection.
NonRemise en production + registre.

10. Fiches de contrôle et registres

10.1 Fiche d'identification du rouleau

ChampValeur
N° rouleau / client / machine
Position machine
Matériau exact / code / fournisseur
PU : type d'isocyanate (TDI/MDI/NDI/PPDI/autre)
PU : squelette (polyester AU / polyéther EU / PCL / PCD)
Dureté d'origine Shore A/D
Diamètre d'origine / largeur / couronne
Adhésif / mandrin / tourillons
Date de fabrication / réception / installation
Produits de nettoyage approuvés

10.2 Registre de nettoyage (enrichi)

DateMachineRouleauContaminantProduitConcentrationTempératureTemps de contactMéthode d'applicationRinçagepH après rinçageN° de lot produitFDS vérifiée (O/N)InspectionApprobation

10.3 Inspection périodique (enrichie)

DateN° rouleauShore G/C/DDiamètre G/C/DTIRÉtat des boutsAdhésionFissures ozoneTack / gonflementDécisionInitiales

11. Notice Soremag et validation avant nettoyage

Base techniqueUtilisation dans ce guide
ISO 2230:2002Cadre général pour l'inspection, l'enregistrement, l'emballage et l'entreposage des produits en caoutchouc vulcanisé ou thermoplastique avant mise en circulation.
ISO 1629:2013Nomenclature des familles de caoutchoucs et latex selon la composition de la chaîne polymère.
FDS des produits de nettoyageVérification obligatoire des risques santé-sécurité, des concentrations, du rinçage, de la ventilation et des incompatibilités.
Fiches techniques des composésValidation du type exact de revêtement : NR, SBR, NBR, EPDM, CR, FKM, silicone, PU AU/EU, NDI, TDI, MDI, PPDI ou autre.
Essais internes SoremagBase de décision pour les méthodes de nettoyage, les essais de gonflement, la mesure Shore, l'inspection visuelle et la validation avant production.
Historique machine et conditions réellesTemps de contact, température, contaminant, pression de nip, vitesse, charge et fréquence de nettoyage doivent toujours être considérés.

Notice importante Soremag — utilisation avec précaution

Soremag a créé ce document comme base de référence générale pour l'entretien, le nettoyage, l'entreposage et l'inspection des rouleaux en caoutchouc, polyuréthane et autres élastomères. Malgré le soin apporté à sa préparation, ce document peut comporter une erreur, être incomplet pour une application particulière ou ne pas correspondre exactement au matériau utilisé sur votre pièce.

Ce document doit donc être utilisé avec précaution. Avant de nettoyer un rouleau complet, il faut toujours faire un test sur une petite partie non exposée ou non critique de la pièce, avec le produit prévu, le temps de contact prévu et les conditions réelles d'utilisation. Après le test, vérifier au minimum : gonflement, ramollissement, changement de dureté du recouvrement, tack, changement de couleur, perte de grip, fissuration, attaque de surface et décollement.

Responsabilités et offre de service

Sur demande, Soremag peut fournir un échantillon du matériau utilisé pour votre pièce ou réaliser des essais avec vos produits et vos conditions, afin de valider une méthode de nettoyage plus sécuritaire avant application sur un rouleau complet.

RôleResponsabilités
OpérateurApplique la SOP, réalise l'essai local, consigne le nettoyage, signale toute anomalie.
SuperviseurApprouve les produits et procédures, vérifie les registres, décide du retrait du service.
MaintenanceInspection périodique, mesures Shore/géométrie, alignement, nip et roulements; déclenche rectification ou regarnissage.
ClientFournit la FDS, le contaminant exact et les conditions réelles d'utilisation.
SoremagOffre, sur demande : échantillon de matériau pour vos essais et/ou réalisation des tests avec vos produits et conditions. Validation du matériau exact.

Un avant-midi normal d'inspection et d'analyse chez Soremag

Voici un bref aperçu de pièces qui nous ont été confiées par des clients. Nous recevons chaque jour des dizaines de pièces : des défauts à réparer, de mauvais choix de procédé à corriger et, souvent, de l'usure normale. Chaque pièce doit être identifiée et analysée avant le processus de remise à neuf. Souvent, une visite chez le client est aussi requise pour voir la pièce en service et relever les bonnes informations.

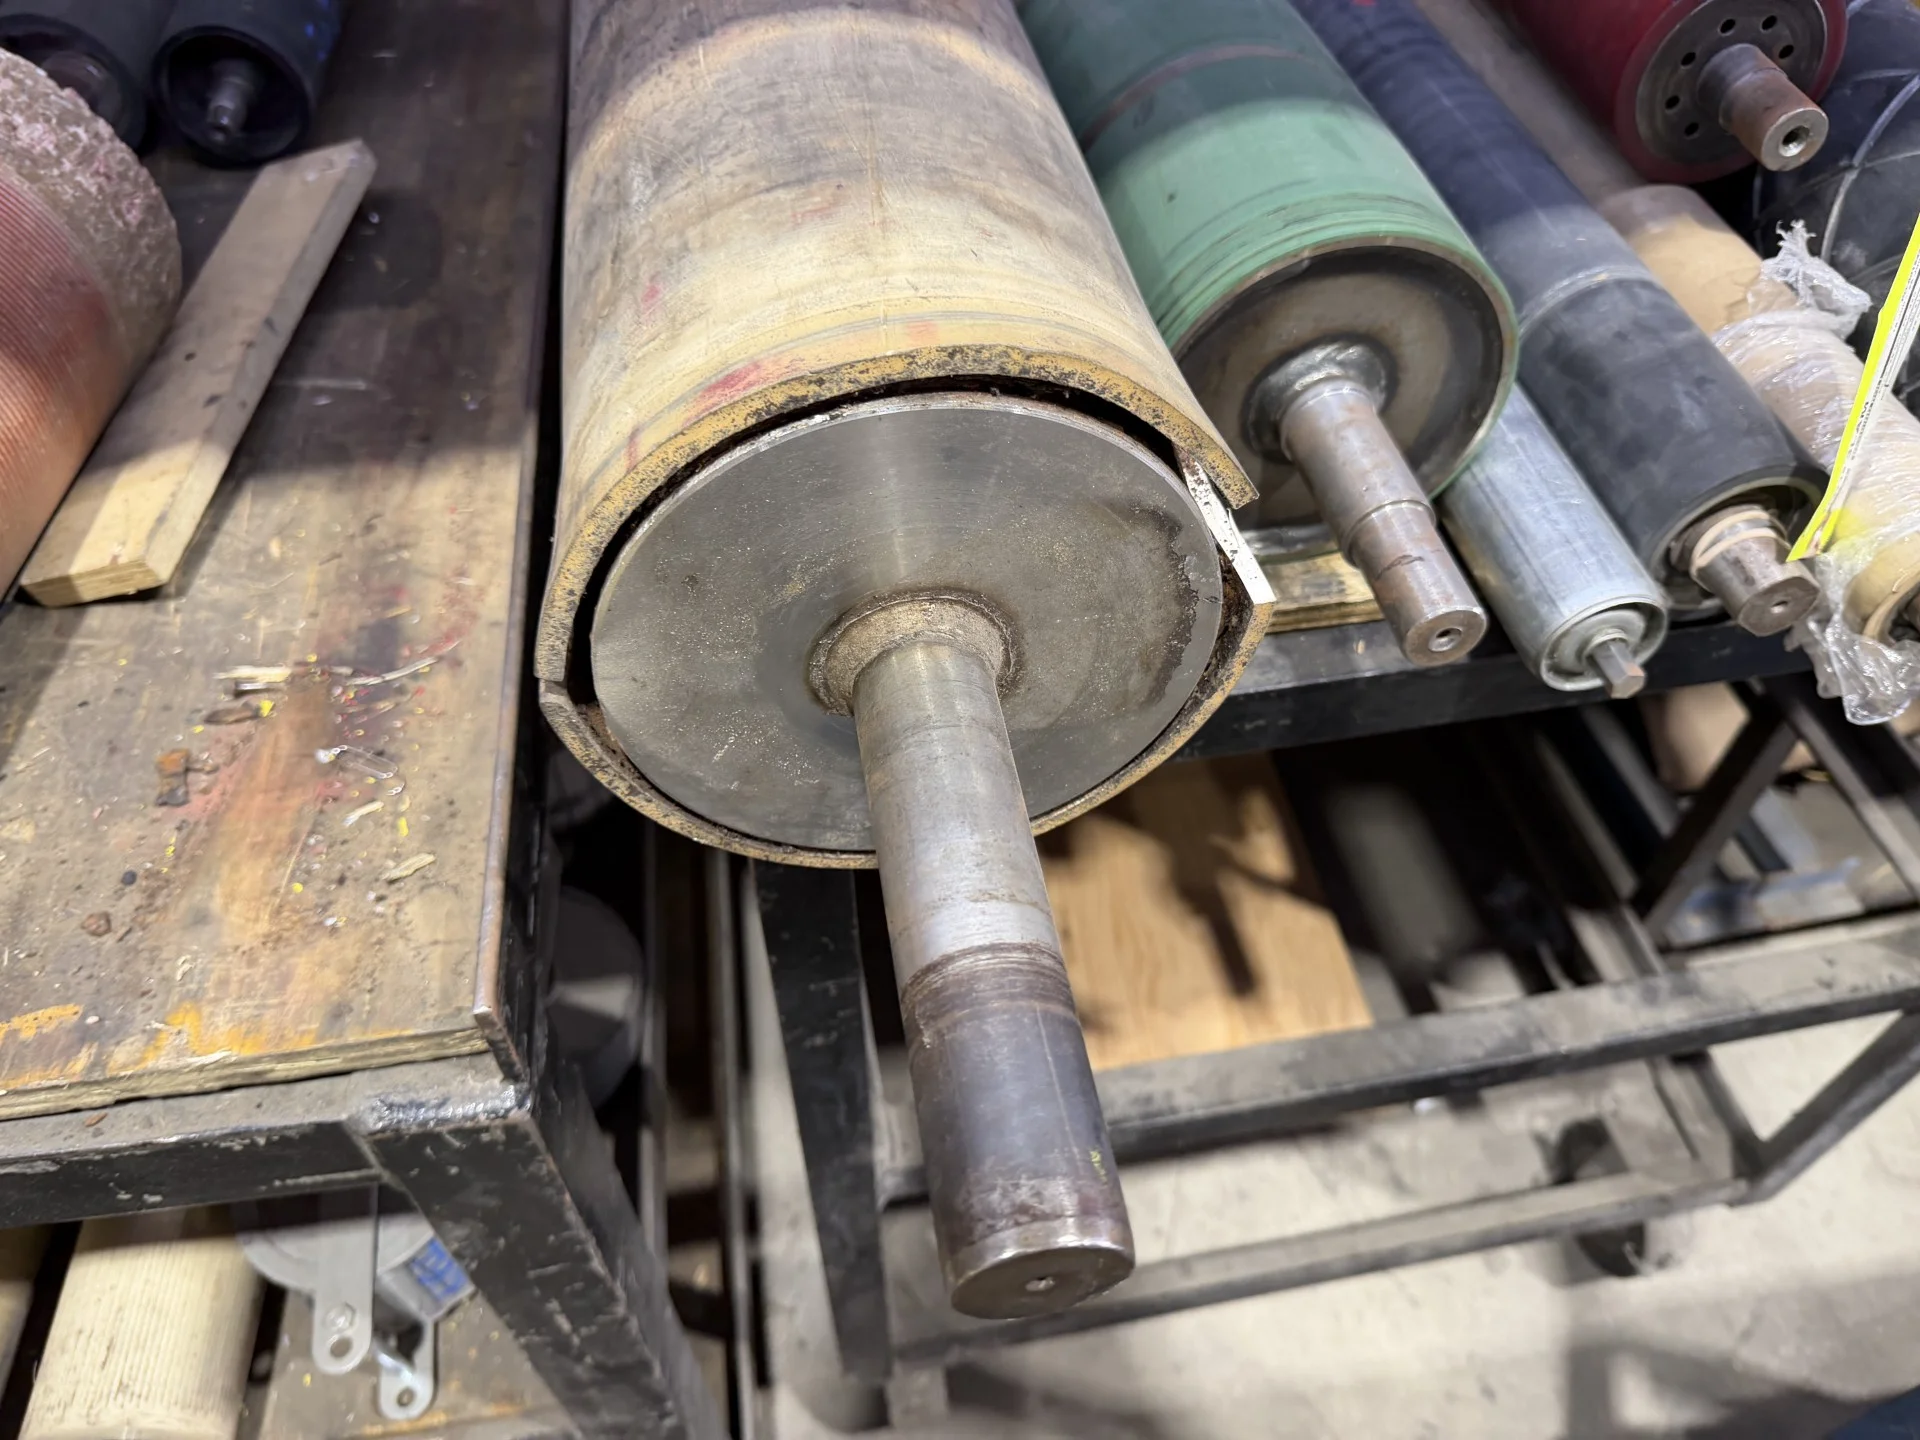
Extrémité d'un rouleau dont le revêtement en caoutchouc naturel collé à froid s'est décollé du mandrin

Décollement en bout

Revêtement naturel collé à froid, décollé à l'extrémité → on re-vulcanise un revêtement neuf.

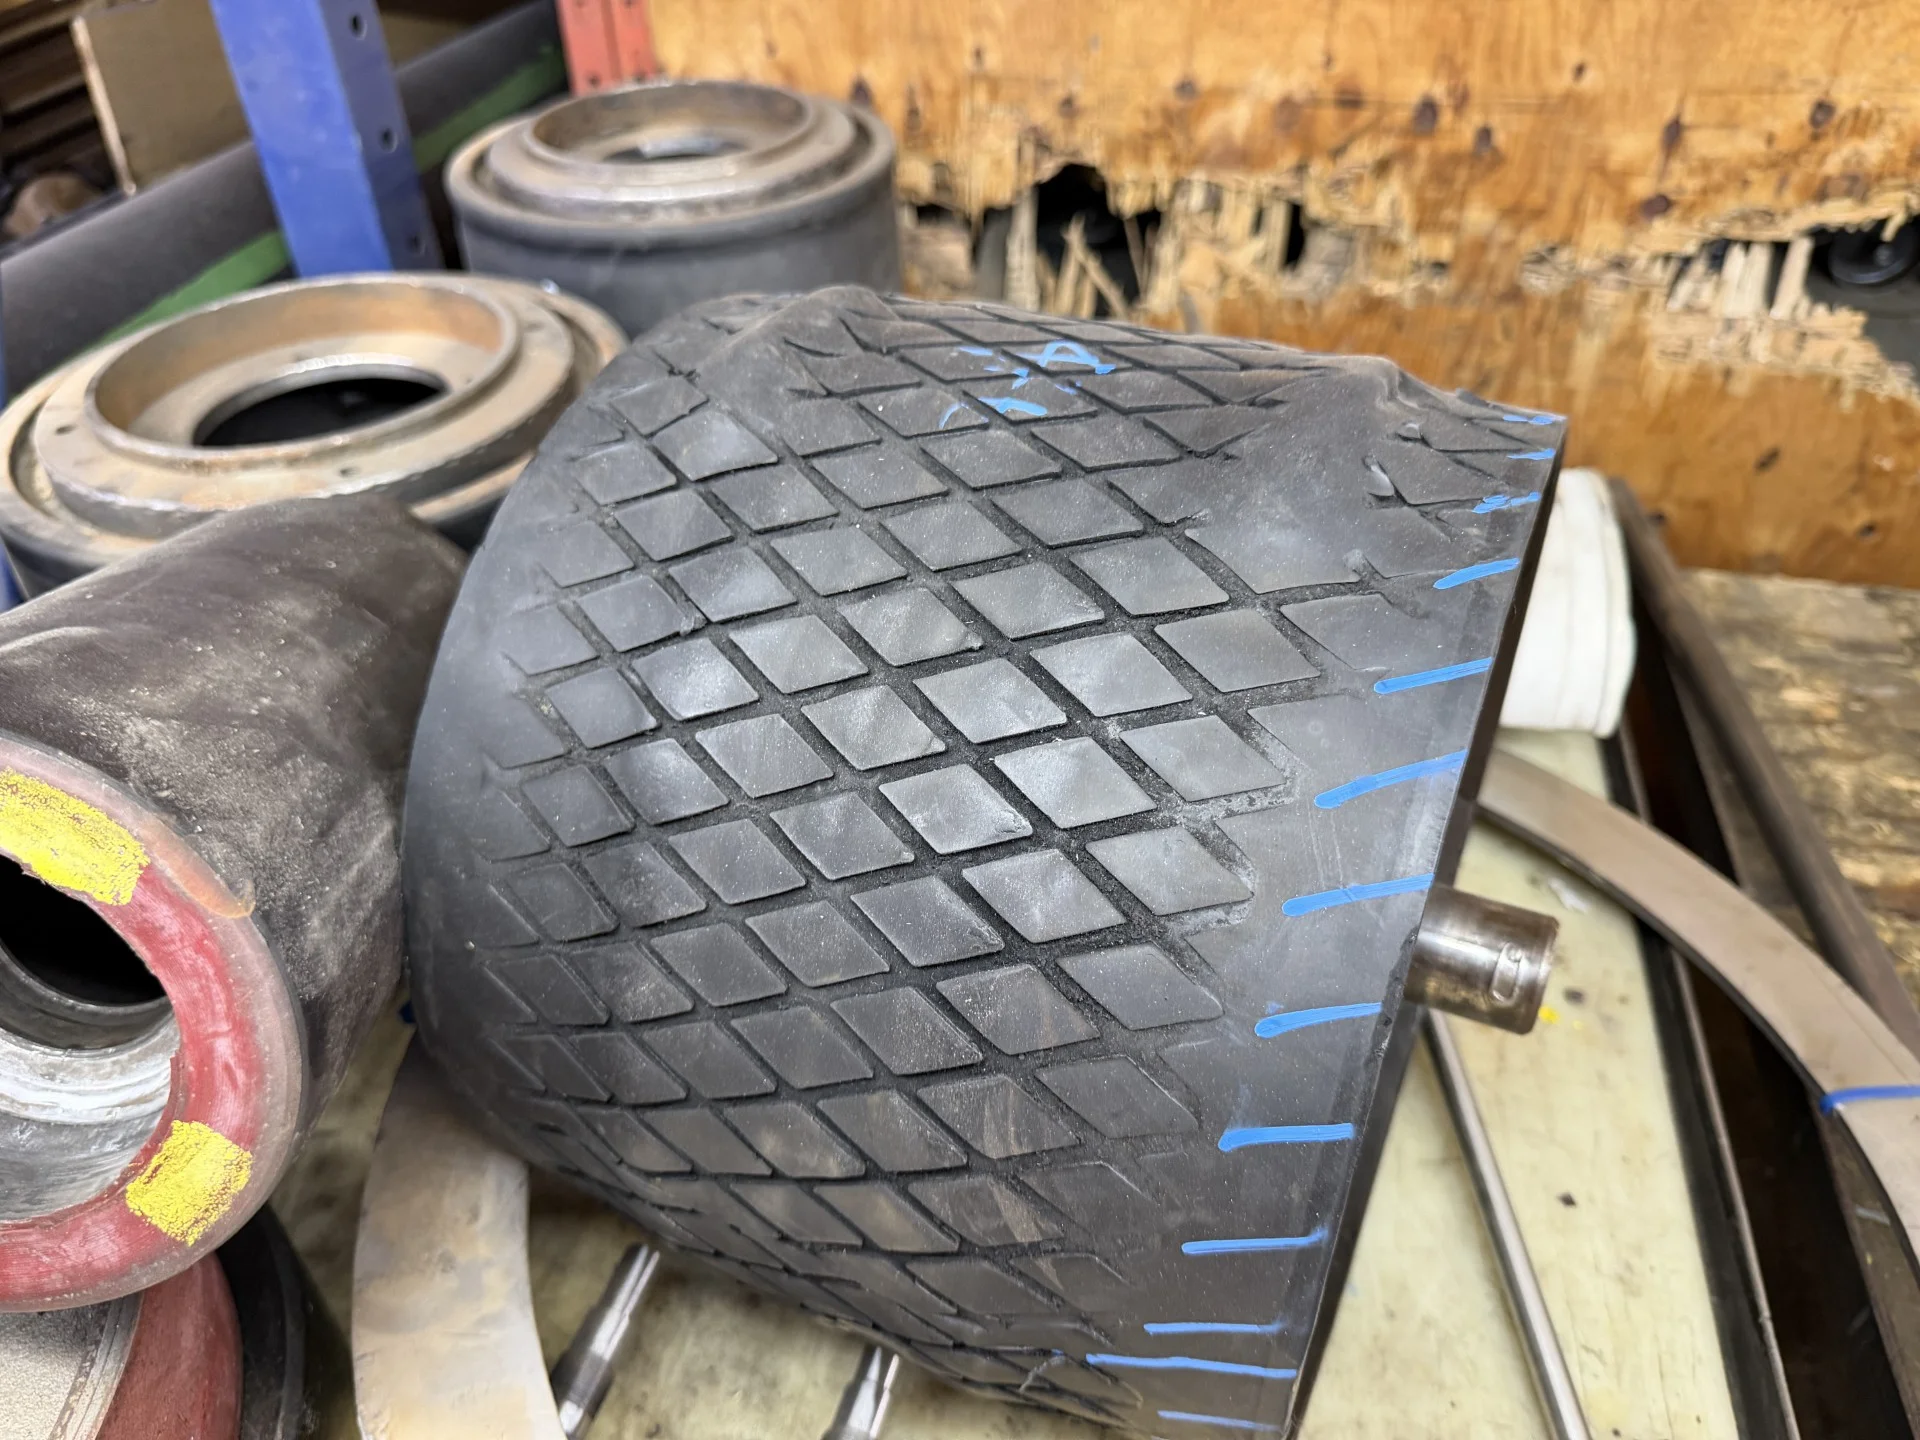
Lagging de poulie à motif diamant décollé par la traction (collage à froid) — à refaire à chaud, sans joint, atelier Soremag

Lagging de poulie décollé

Collage à froid lâché sous la traction → refait à chaud, meilleur matériau, sans joint, puis machiné après vulcanisation.

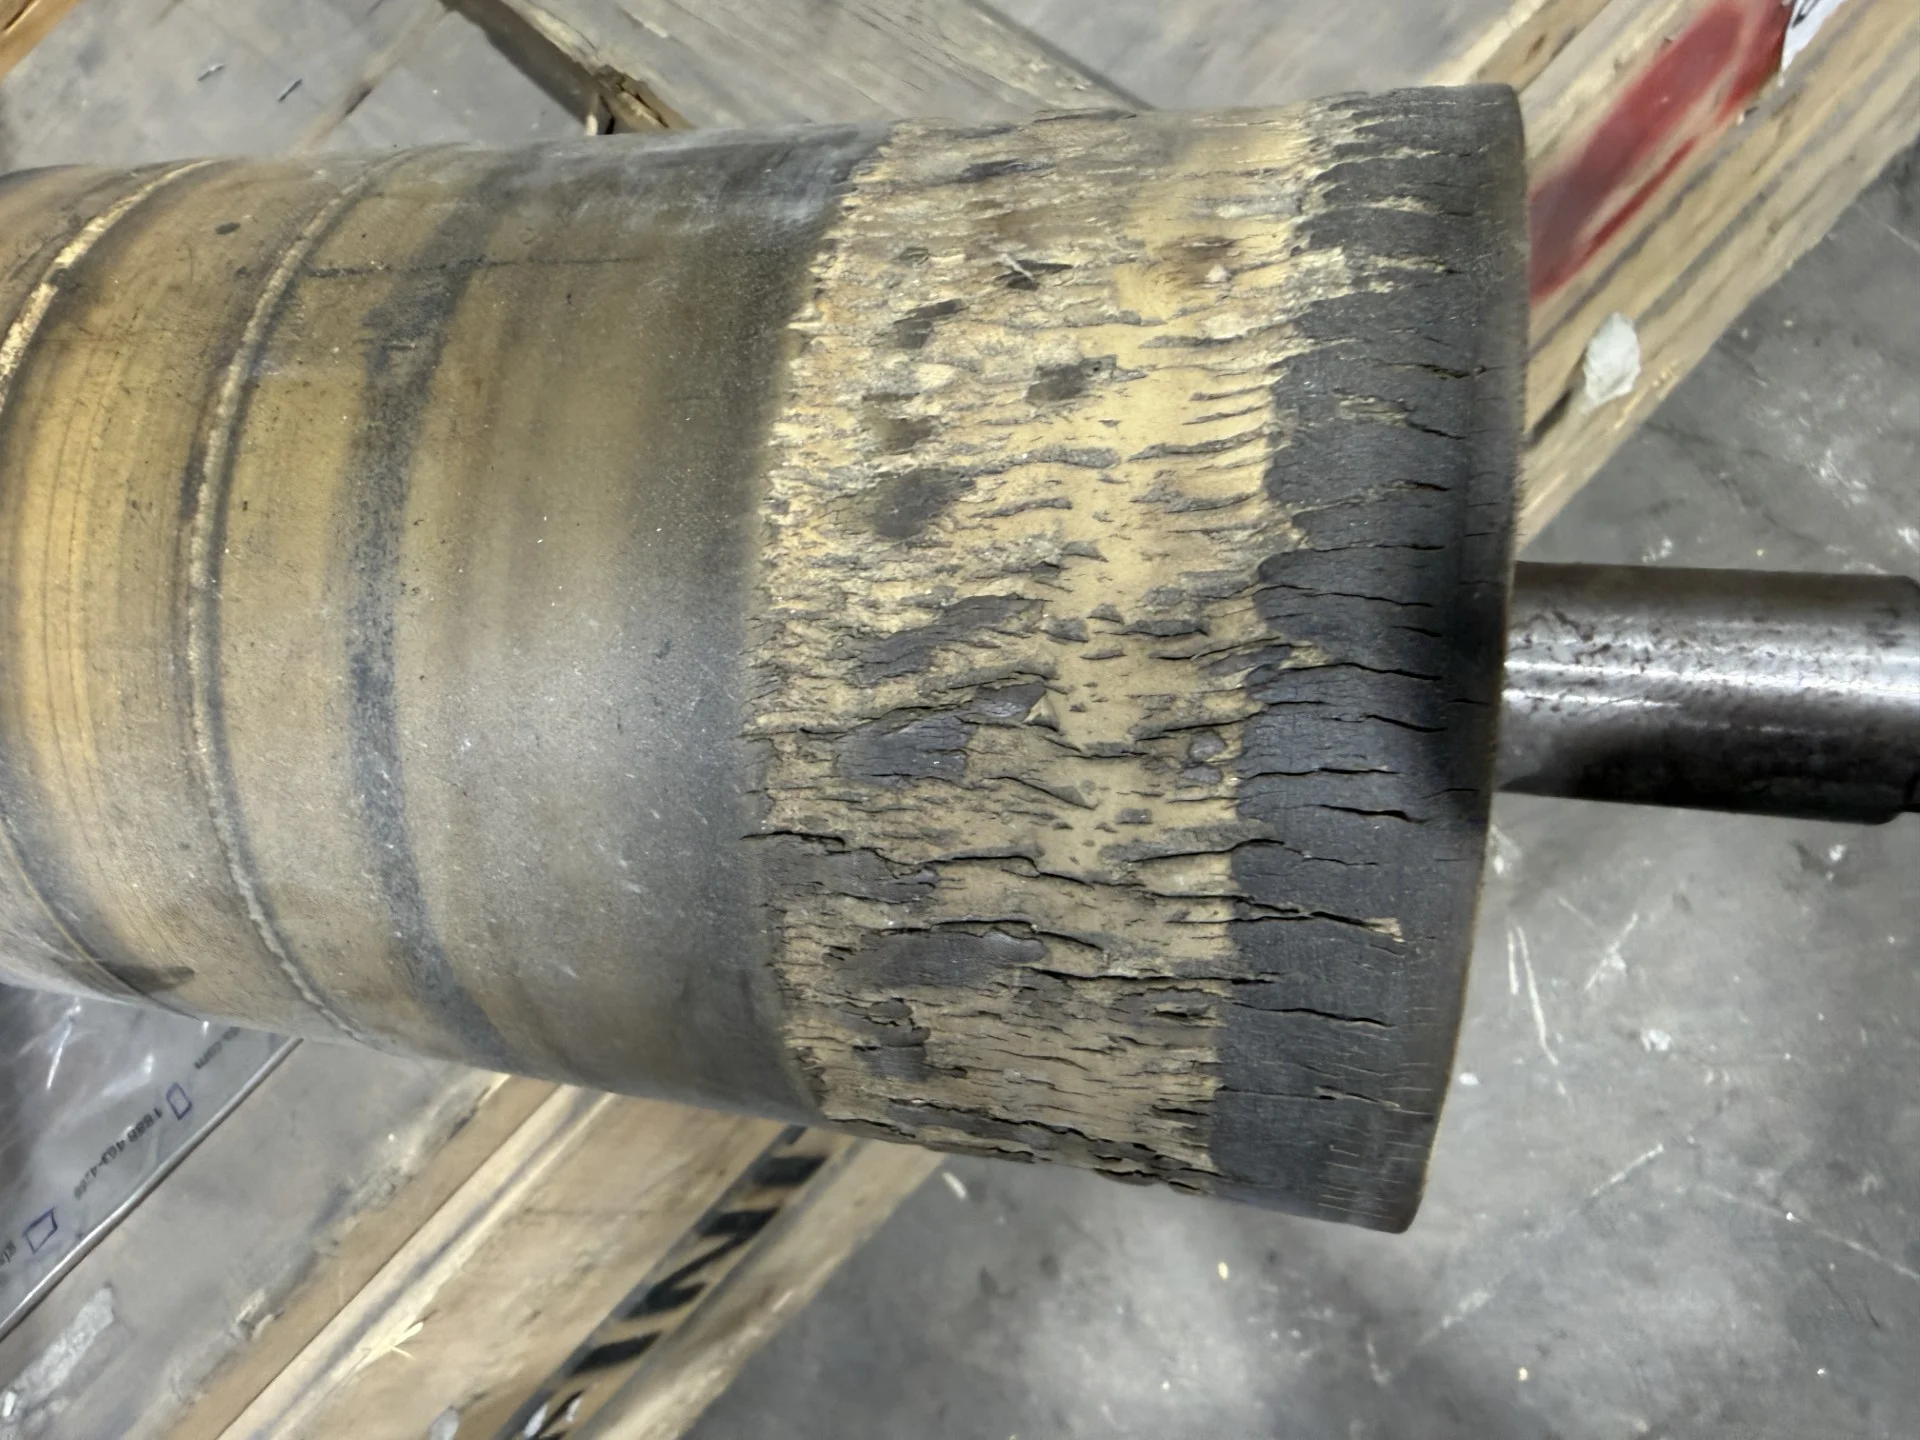
Revêtement de rouleau délaminé et arraché, sous-couche exposée

Délamination sévère

Perte d'adhérence et sous-couche exposée → changement de matériau et bombé (crown) recalculé.

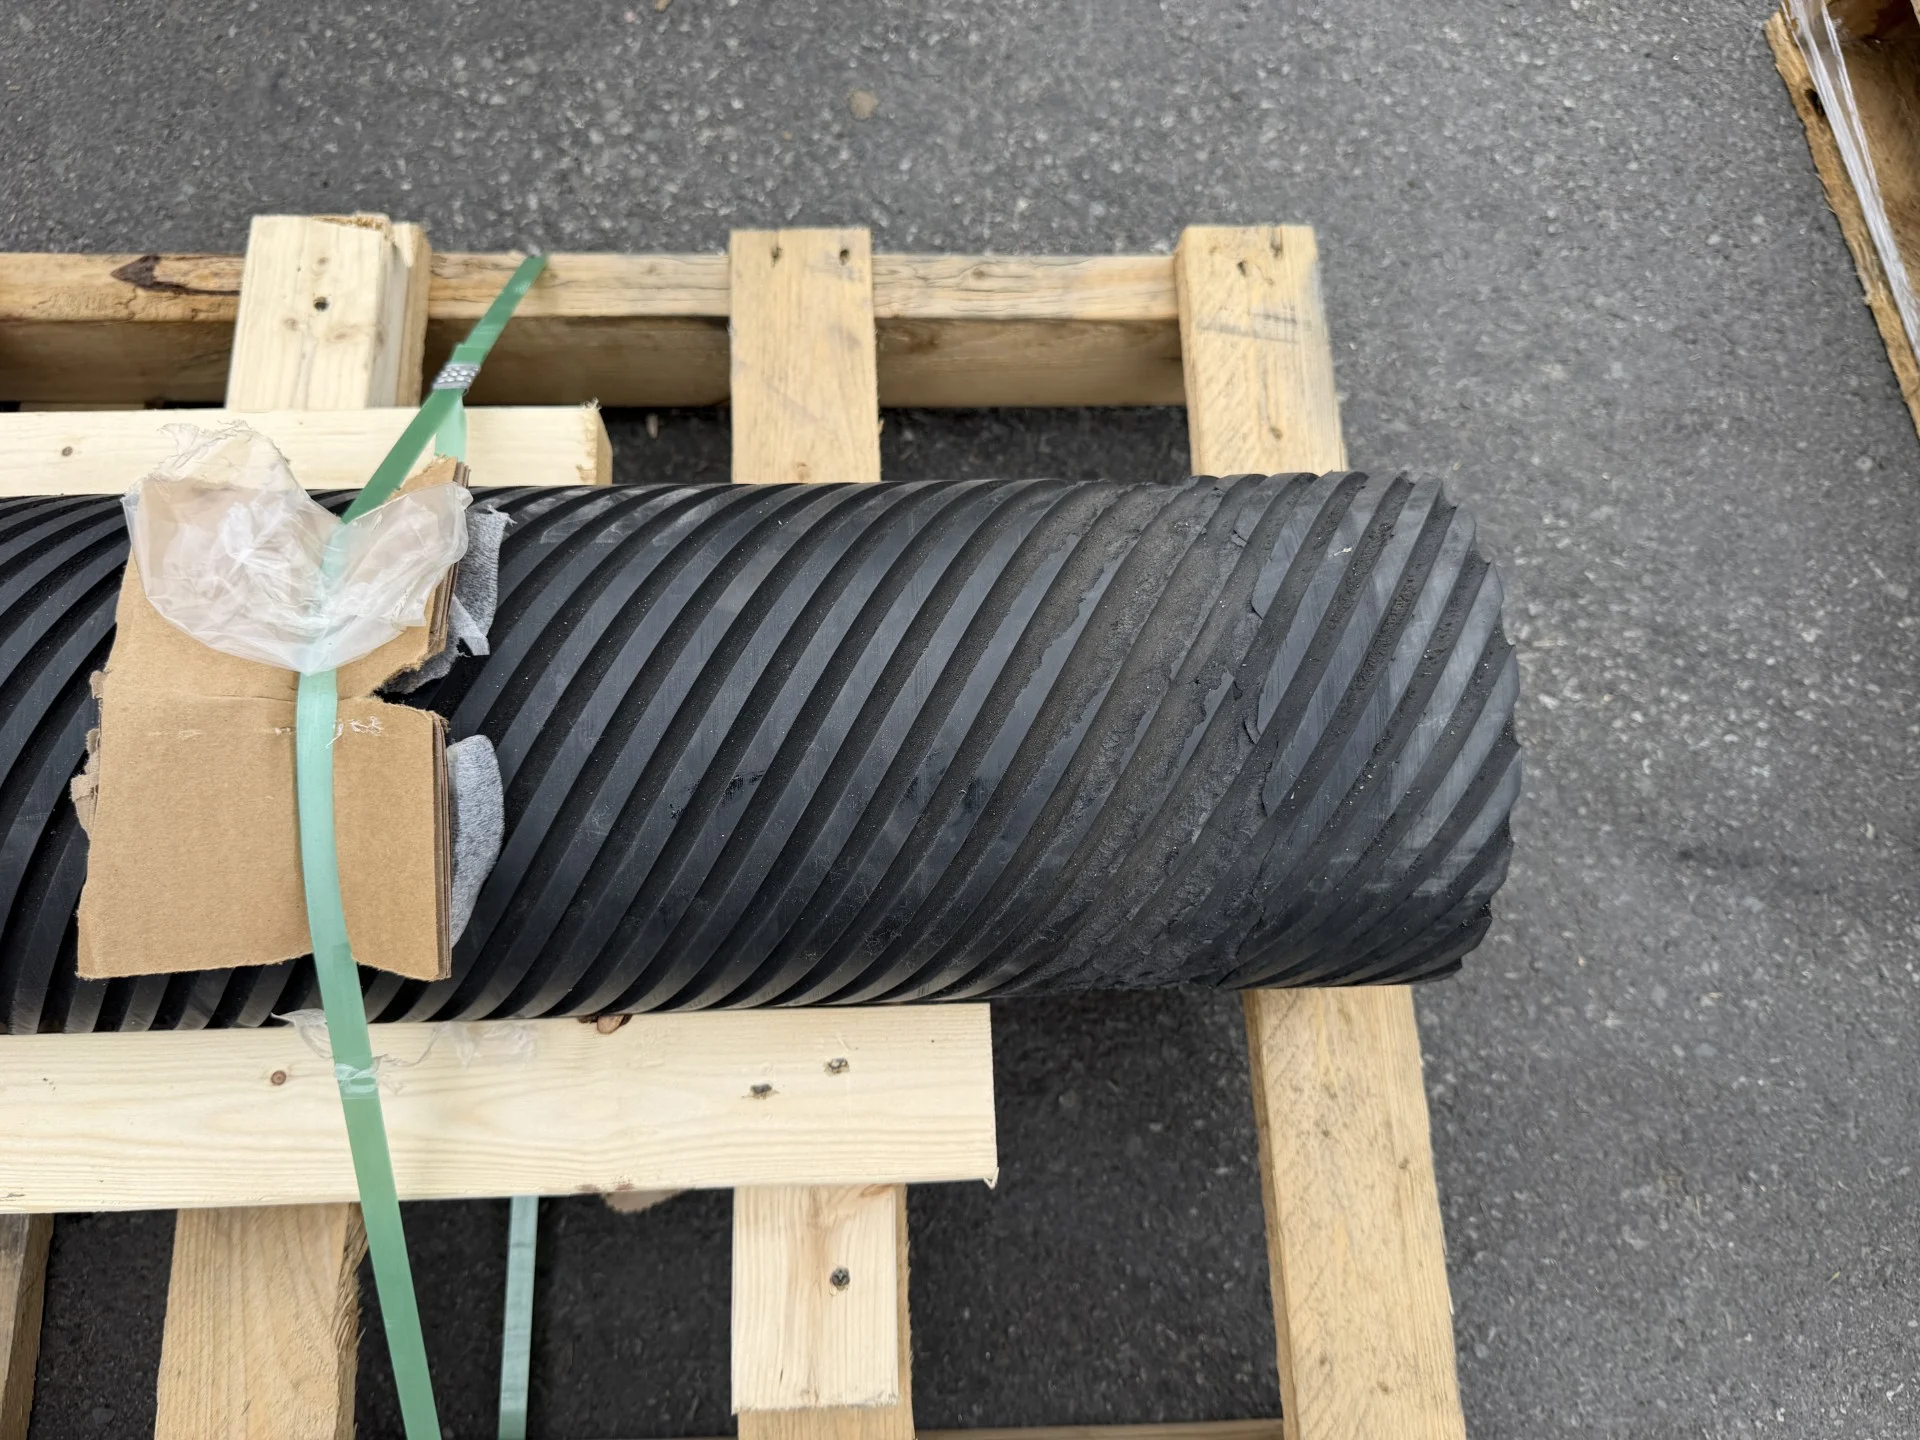
Rouleau à rainure hélicoïdale usé par frottement — remise à neuf du revêtement en caoutchouc, Soremag, Québec

Usure par frottement

Perte de matière sur un motif hélicoïdal → remise à neuf du revêtement.

Glossaire

FDS
Fiche de données de sécurité (fiche signalétique) d'un produit chimique.
CIP
Nettoyage en place (clean-in-place), sans démontage de l'équipement.
TIR
Faux-rond total (total indicator reading), écart de concentricité mesuré.
Shore
Échelle de dureté des élastomères (Shore A pour les tendres, Shore D pour les durs).
NDI
Naphtalène-diisocyanate; polyuréthane très haute performance dynamique.
TDI
Toluène-diisocyanate; polyuréthane coulé classique.
MDI
Méthylène-diphényl-diisocyanate; polyuréthane moderne courant.
PPDI
Paraphénylène-diisocyanate; polyuréthane haute performance flexion/température.
AU
Polyuréthane à squelette polyester (ISO 1629).
EU
Polyuréthane à squelette polyéther (ISO 1629).
TPU
Polyuréthane thermoplastique.
MOCA
Curatif diamine utilisé dans certains polyuréthanes coulés (toxicologie à gérer).
FTIR
Spectroscopie infrarouge à transformée de Fourier; identification chimique.
HR
Humidité relative.
UHMW-PE
Polyéthylène à très haut poids moléculaire; outil de raclage non agressif.
PTFE
Polytétrafluoroéthylène (téflon); matériau de raclage non agressif.

Avis important — Déni de responsabilité

AVIS IMPORTANT — DÉNI DE RESPONSABILITÉ. Ce guide est fourni par Soremag à titre de consultation et d'information générale seulement. Soremag n'assume aucune responsabilité à l'égard de ce document, de son exactitude, de son exhaustivité ou de son utilisation. Il appartient entièrement à l'utilisateur de réaliser ses propres essais et de prendre toutes les mesures de sécurité nécessaires avant toute application. Ce document ne remplace en aucun cas une fiche de données de sécurité (FDS / fiche signalétique), les procédures de santé et sécurité applicables, ni aucun autre document officiel. En cas de doute, faites valider le matériau exact et communiquez avec Soremag.

Besoin de valider une méthode de nettoyage ?

Sur demande, Soremag peut fournir un échantillon de votre matériau ou réaliser des essais avec vos produits et vos conditions réelles.