Tout tourne vite, chaud… et souvent humide. Un rouleau qui vibre, une surface qui « glace », un profil instable ou un revêtement qui ne tolère pas vos cycles de lavage : défauts, arrêts et perte de constance immédiats.
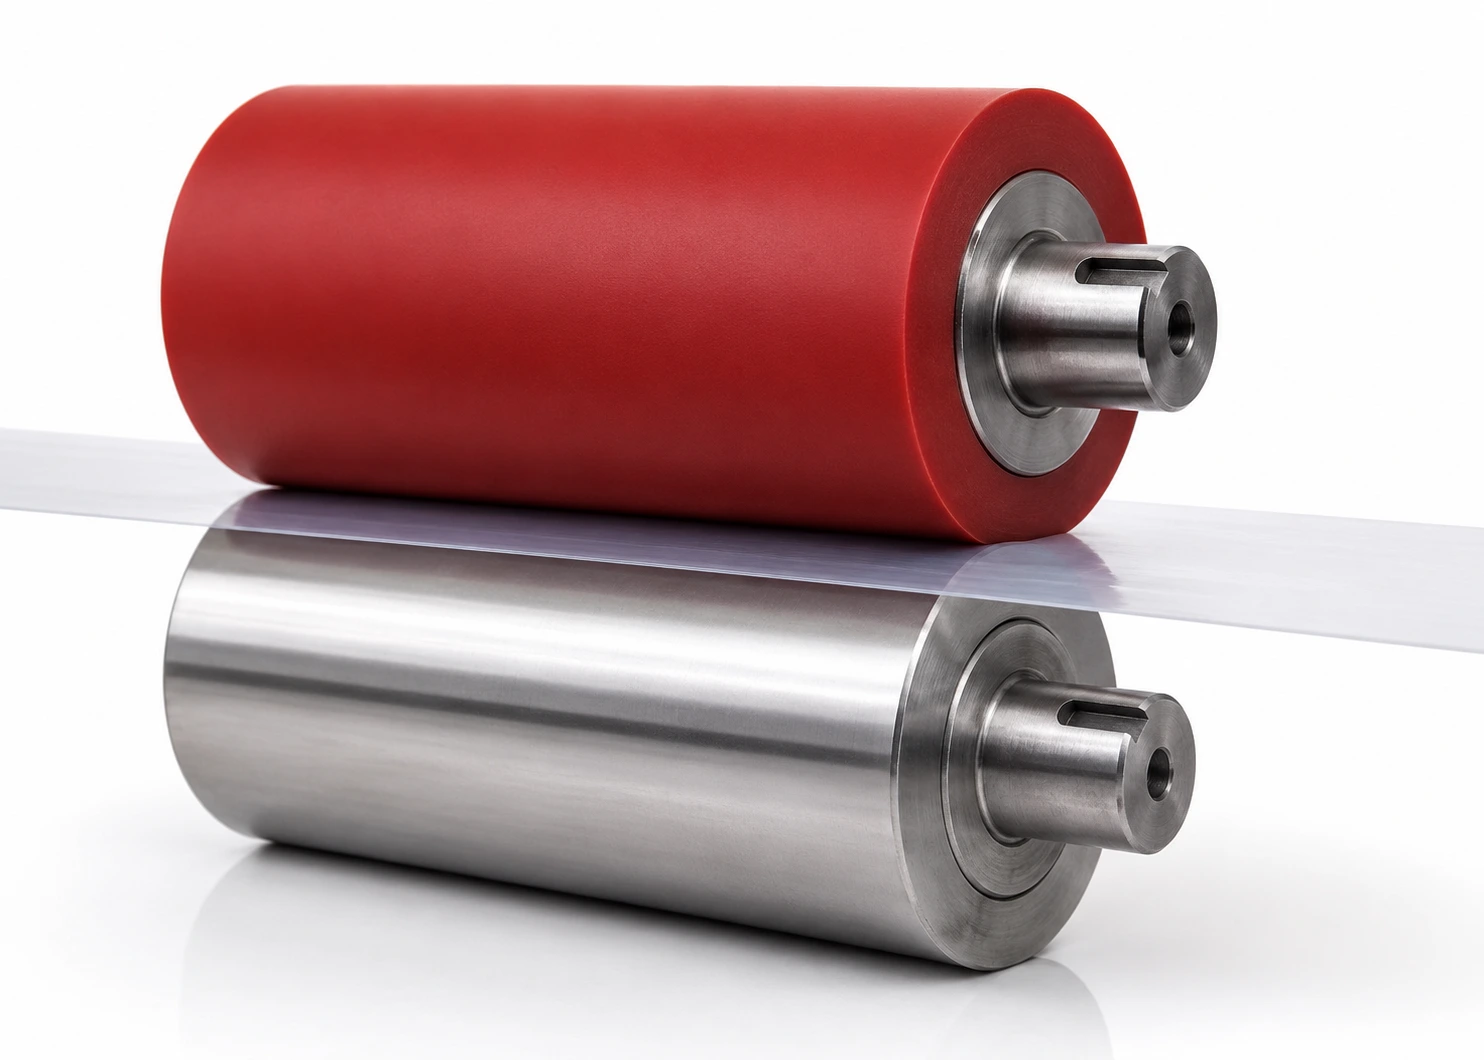
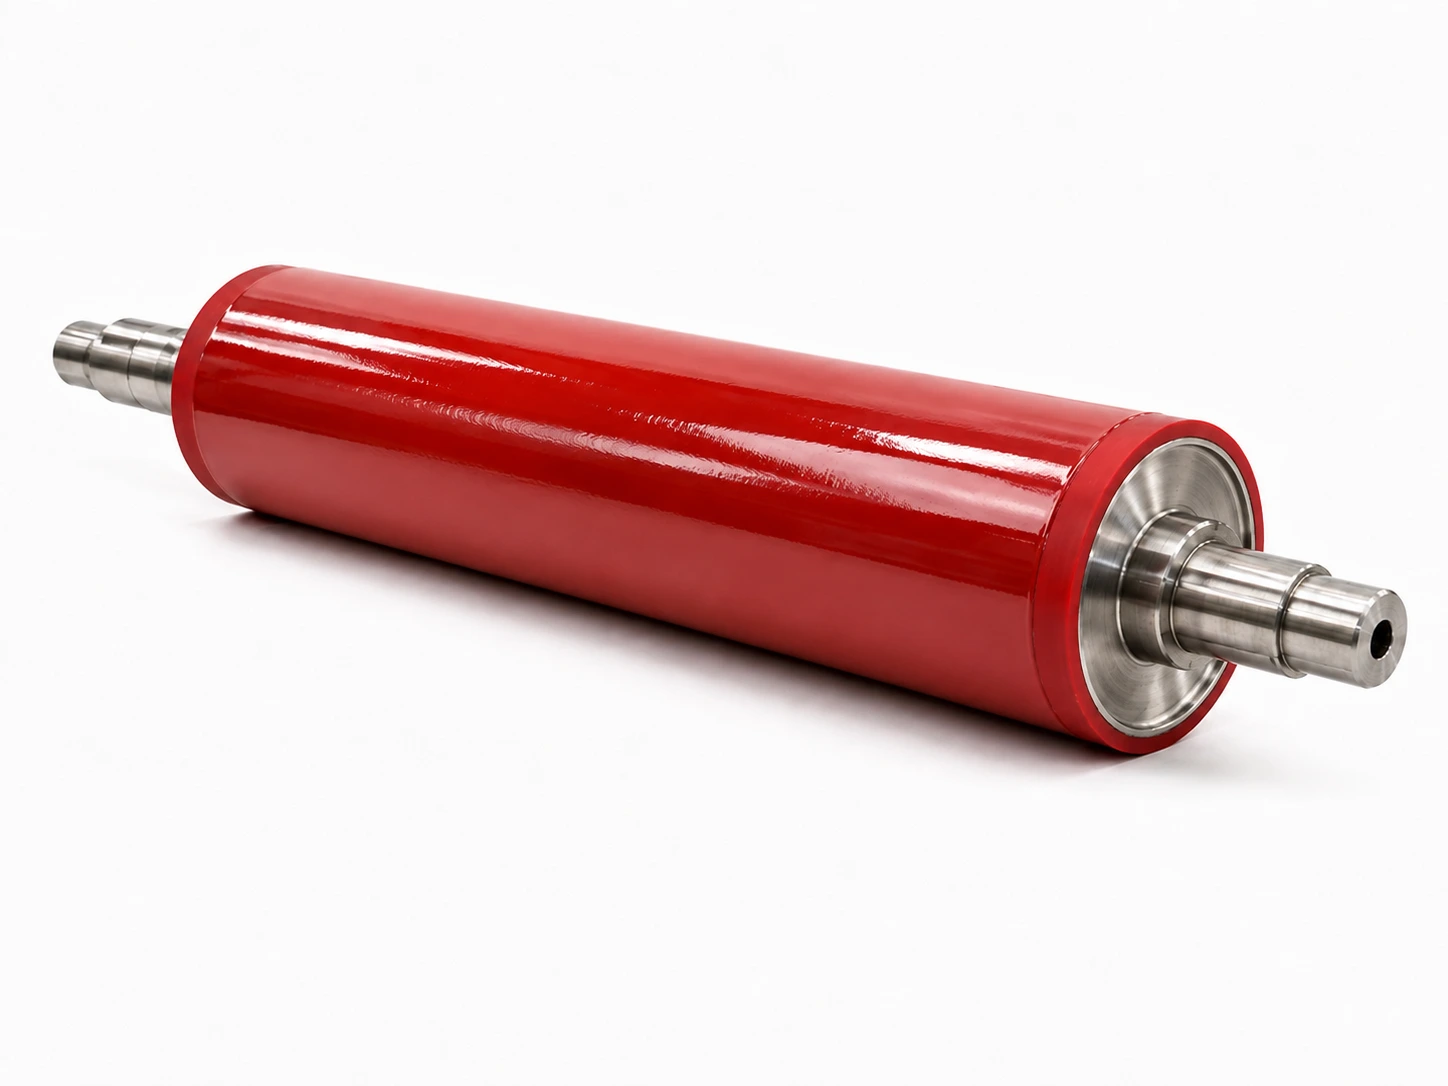
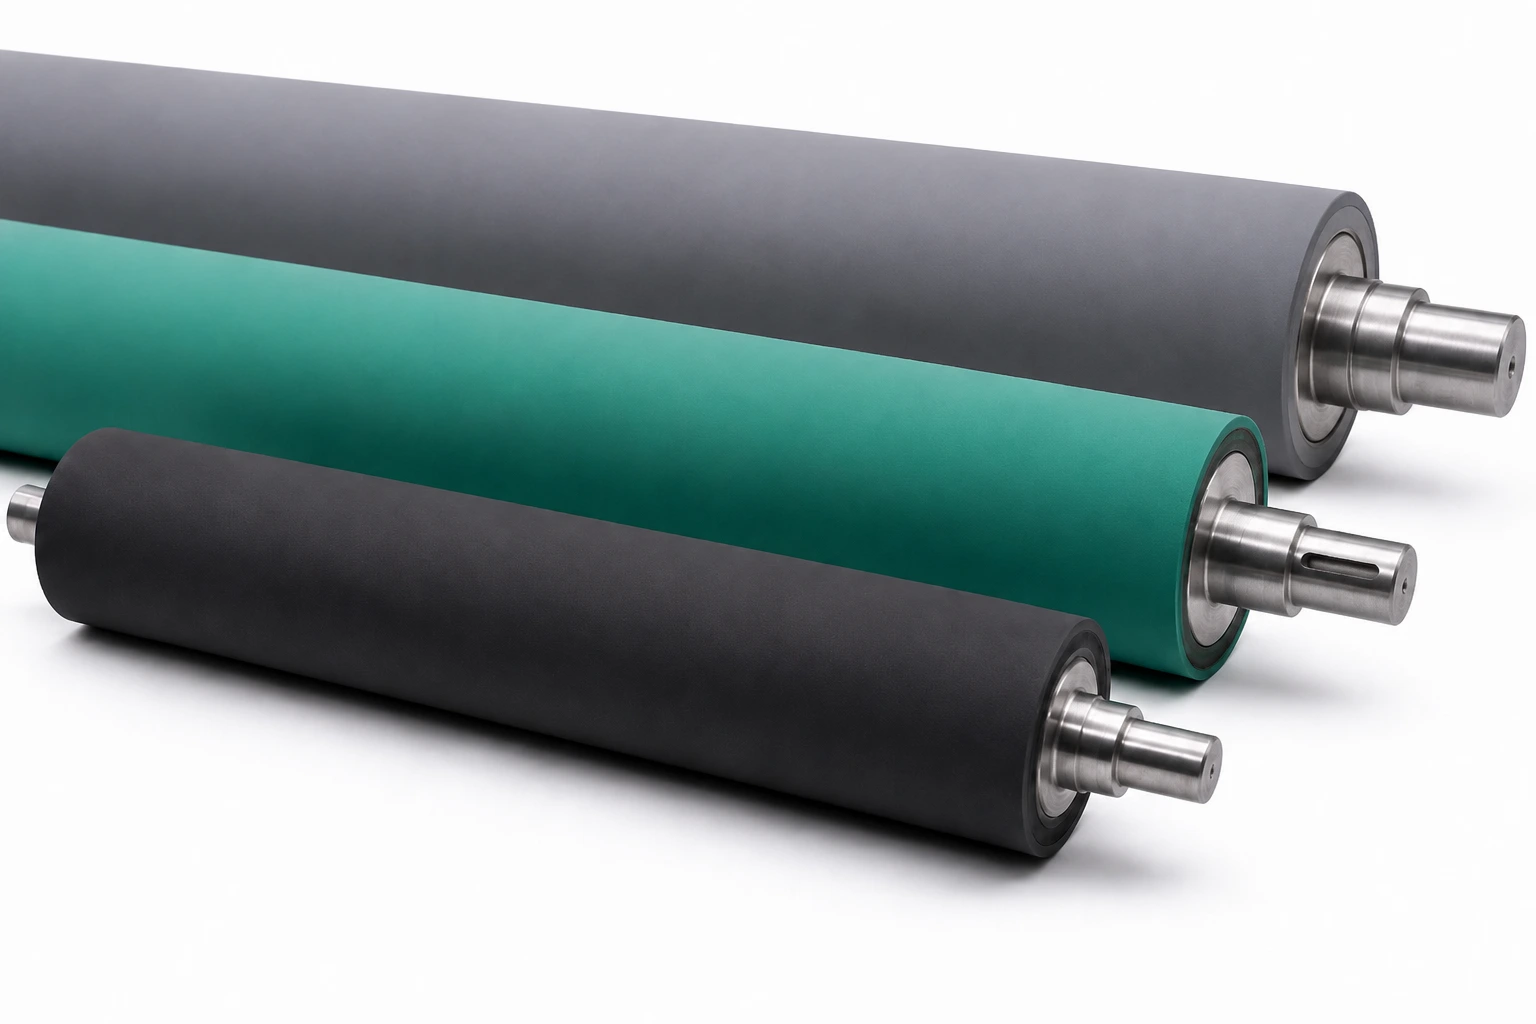
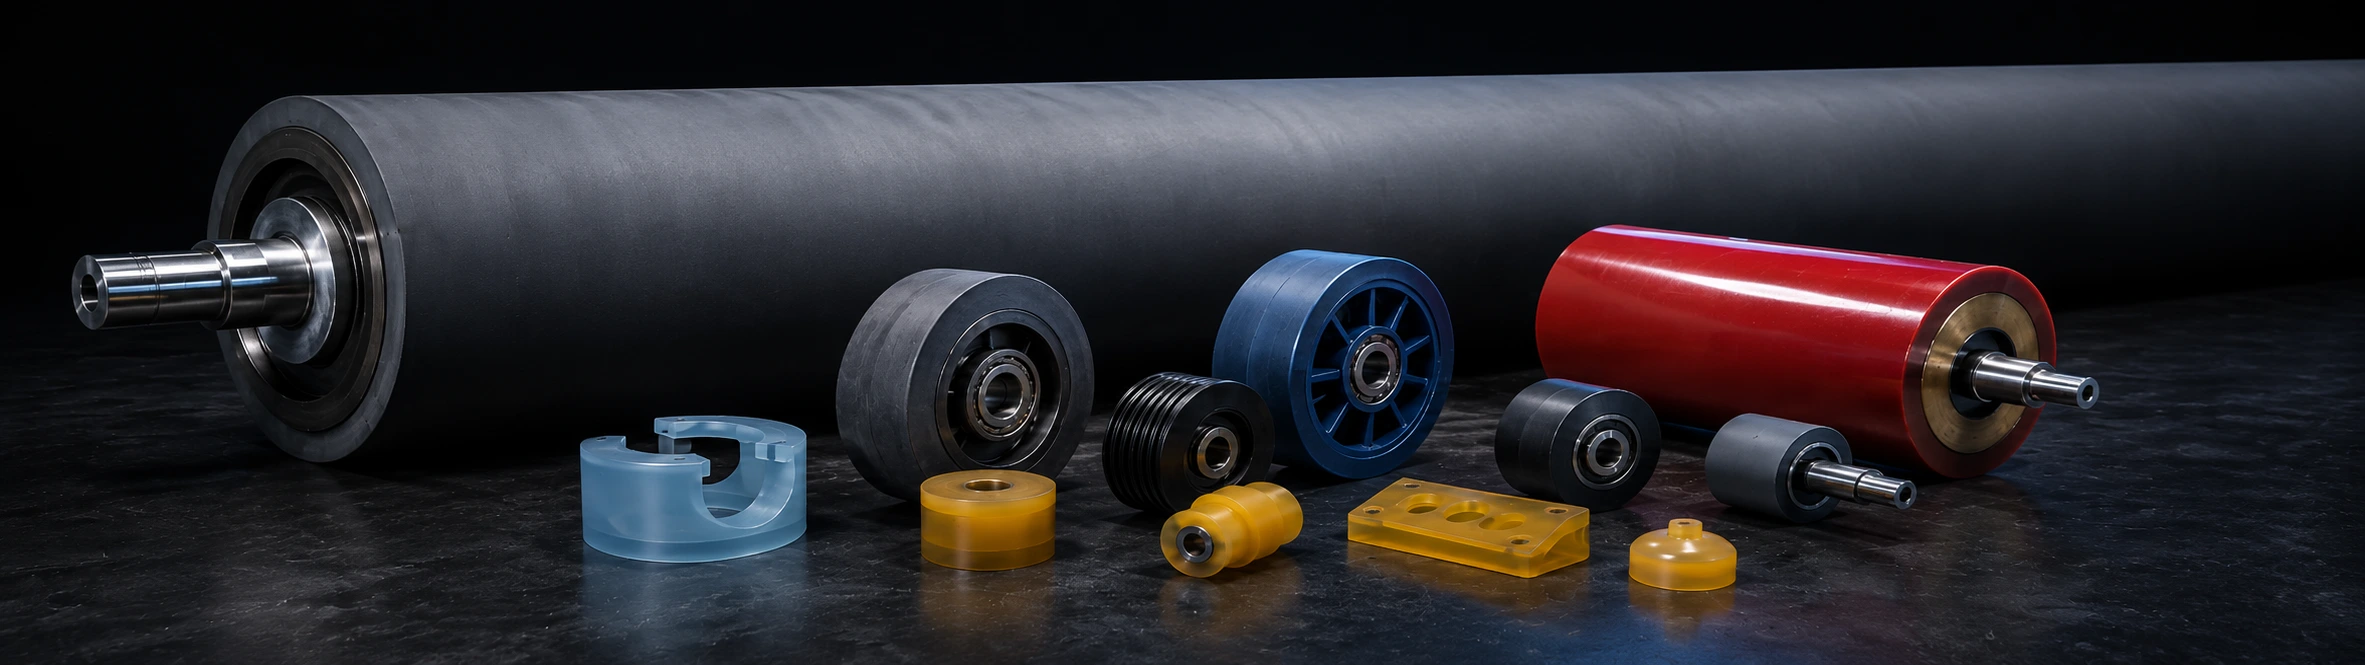
Chez Soremag, on travaille toujours autour de trois familles pour soutenir vos lignes : rouleaux recouverts (caoutchouc, polyuréthane, silicone) — remise à neuf, rectification, rainurage, profils; roues industrielles (caoutchouc et polyuréthane) — traction, guidage, convoyage, manutention; et pièces moulées en polyuréthane — pièces d'usure, appuis, racleurs, butées, composants de remplacement par reverse engineering.
Préparation, manutention, zones humides, convoyage, équipements auxiliaires.
Impression, spécialités, kraft, etc.
Production + conversion.
Slitting, rewind, emballage, manutention de rouleaux.
Décrivez la fonction de la pièce : on va s'y retrouver.
C'est d'ailleurs dans une papetière qu'est né le Cérathane : lisez comment des roues en polyuréthane ont évité une reconstruction de rails évaluée entre 750 000 $ et 1,2 M$.
On peut structurer vos besoins par grandes zones de procédé, selon votre ligne.
Wire / forming rolls, table rolls, breast rolls, couch et suction couch, dandy roll, drive rolls, lumpbreaker — exposés à l'eau, à la chimie et aux contaminants.
Press rolls (top / bottom), suction press, felt rolls, center press — charges, humidité, chaleur et cycles de lavage.
Rouleaux auxiliaires de guidage et de tension; postes chauds de type Yankee (revêtements HNBR jusqu'à ~150 °C).
Size press, backing rolls, coating rolls, fountain, distributor, applicator — Ra, profil et compatibilité chimique.
Calender stack et rouleaux de contact/support; surface et concentricité déterminent les défauts.
Rouleaux de traction, de support, de guidage et de tension (reel / winder / converting).
Transport de feuille, stabilité; zones humides et sèches.
Selon l'architecture; grip contrôlé, résistance à l'humidité.
Exposés à charges, humidité, chaleur et cycles de lavage.
Sensibles à la rugosité (Ra), au profil et à la chimie des produits appliqués.
Size press et couchage : surface (Ra), profil et dosage régulier du produit.
Étalage de la feuille ou du feutre; recouvrement de gaine pour rouleaux courbes selon le modèle.
Traction, support, guidage, tension; concentricité et stabilité à haute vitesse.
Haute charge en polyuréthane; sur mandrin acier ou aluminium, remise à neuf possible.
Protections, appuis, guides, éléments anti-vibration.
Contact, abrasion; composés adaptés au procédé.
Absorption de choc, tenue mécanique.
Reverse engineering + amélioration (matière, dureté, géométrie) quand l'OEM est indisponible.
Soremag est un fournisseur de premier plan en recouvrement de rouleaux et de roues et en pièces moulées de polyuréthane — pour les usines de pâtes et papiers comme pour les constructeurs de machines (OEM), au Québec et partout en Amérique du Nord. Depuis 1990, on travaille pour une machine qui ne s'arrête jamais : tenir le rythme, et raccourcir l'arrêt quand il arrive.

Section presse et calandrage : la pression qui extrait l'eau de la feuille, puis celle qui lui donne son lissé.
Voir la page
Encollage et couchage : dosage régulier de la sauce, et compatibilité avec sa chimie.
Voir la page
Guidage, virage et stabilisation : la feuille reste droite d'un poste à l'autre.
Voir la page
Nitrile, EPDM, néoprène, SBR : le composé se choisit selon l'eau, la sauce et la chaleur du poste.
Voir la pageChimie réelle, température, cycles de lavage, pression, vitesse et fini visé.
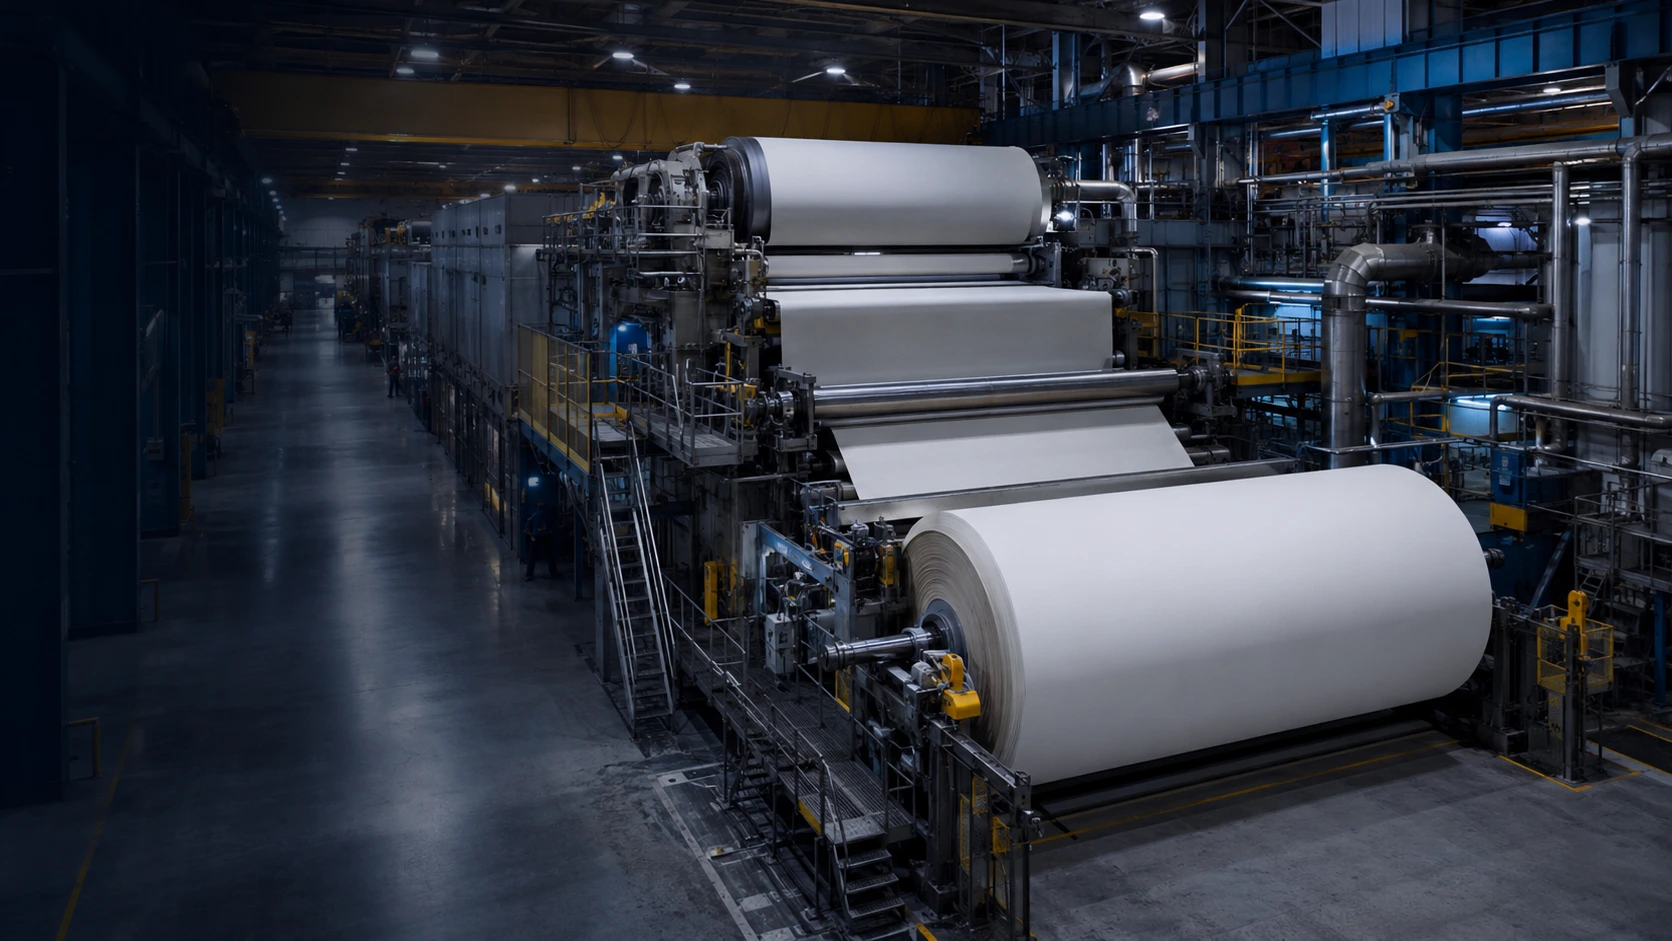
En pâtes et papiers, tout tourne autour de l'eau et de la chaleur. Les zones humides, les postes chauds et les cycles de lavage n'appellent pas les mêmes familles — et le poste sec abrasif en appelle une troisième.
Zones humides et lavages fréquents
La valeur sûre : très bon en milieux humides, solide de façon générale.
Variable face à certains solvants spécifiques.
Postes chauds — cylindre Yankee (~150 °C)
Tenue haute température et haute performance. Notre composé HeatTuff tient 160 °C (320 °F).
Coûte plus cher que le nitrile standard.
Endurance en milieu humide
Excellente résistance à l'hydrolyse sur des cycles prolongés.
Roues et rouleaux en milieu humide, rouleaux de presse à bande.
Huiles compatibles
Huiles, graisses et carburants; bonne abrasion.
Moins à l'aise en ozone, UV et acides forts.
Traction et convoyage sans huile
Rebond élevé, faible échauffement, forte adhérence.
L'huile, l'ozone et les UV le dégradent.
Nettoyage chimique intensif
Acides forts, agents oxydants, ozone et UV.
Rouleaux de lignes chimiques et de traitement de surface.
Zones anti-adhérentes et chaudes
Anti-adhérence et chaleur : ~200 °C en grade courant, 260 °C (500 °F) avec notre composé haute température ThermoSil.
Faible résistance aux coupures et à l'abrasion.
Usure sévère en zones sèches
Abrasion et coupure très élevées.
À tenir loin de la chaleur humide — hydrolyse.
En papeterie, on travaille aussi bien en Shore A qu'à l'échelle P&J (Pusey & Jones), propre au secteur.
Attention au sens de lecture : 0–1 P&J = très dur (ébonite), 200–250 P&J = très souple. Plus le P&J est élevé, plus c'est mou — exactement l'inverse du Shore.
À valider sur votre application.
| Problème observé en usine | Piste de solution fréquente (Soremag) |
|---|---|
| Glissement / manque de traction | Ajustement surface + formulation + dureté. |
| Usure prématurée (abrasion / coupures) | Polyuréthane spécialisé ou caoutchouc haute résistance selon la chimie. |
| Encrassement / contamination | Matériau + fini (Ra) + compatibilité lavage/nettoyage. |
| Vibration / battement | Rectification, concentricité, inspection des portées, équilibrage. |
| Défauts de surface / marques | Ajustement Ra + dureté + profil/géométrie. |
| Dégradation chimique | Matériau ciblé + validation des produits de lavage et conditions réelles. |
| Usure aux extrémités | Largeur utile + réglages + profil/géométrie selon besoin. |
La solution n'est pas juste « un autre matériau ». Très souvent, c'est le bon combo : dureté + fini (Ra) + géométrie + (parfois) double dureté, validé avec vos paramètres réels.
Ce qu'on mesure et qu'on valide : dureté (Shore A / D), fini de surface (Ra), faux-rond (TIR), cylindricité, profil / bombé (crown), équilibrage dynamique, état des portées, et compatibilité chimique (test de gonflement, de dureté et de surface sur échantillon).
Cliquez une catégorie.
Marques, stries, « glazing », contamination, transfert irrégulier → on regarde le Ra, la chimie, le nettoyage et l'usure localisée.
Variation de diamètre, défaut de profil, instabilité de contact → rectification, profil, concentricité.
Battement (TIR), vibration, portées endommagées, alignement → réparation de portées, équilibrage.
Cycles de lavage, température, chimie réelle, changements récents (produit, vitesse, pression) → on cadre la cause avant de proposer.
La démarche complète « problème → diagnostic → solution » → Diagnostic rouleaux & roues
Même si vos machines portent un autre nom, décrivez la fonction : on va s'y retrouver.
Marques citées à titre indicatif seulement; Soremag n'est affilié à aucun de ces fabricants.
Oui — un revêtement OEM est souvent « standard ». Quand on connaît votre chimie, vos lavages, vos vitesses et vos contraintes, on ajuste formulation, dureté, fini (Ra) et géométrie pour viser une tenue supérieure.
À restaurer la concentricité (TIR), le profil et la surface. Une rectification de précision réduit vibration, instabilité de contact et défauts associés.
Quand votre procédé nécessite évacuation, drainage, contrôle de contact ou comportement de surface spécifique. Le bon motif dépend de l'objectif et du matériau.
On combine vos données de procédé (chimie, chaleur, lavage, pression, vitesse) avec notre base interne et, au besoin, des échanges techniques avec les fabricants de produits utilisés sur la ligne.
Oui. On fabrique et on remet à neuf des roues en caoutchouc et polyuréthane, en visant traction, durabilité et résistance mécanique selon la charge et l'environnement.
Oui. Pièces d'usure, patins, butées, racleurs, composants de remplacement — et reverse engineering quand l'OEM est trop long ou discontinu.
Oui. C'est une force de Soremag : analyser la pièce, comprendre la fonction, refaire et souvent améliorer (matière, dureté, géométrie). Voir reverse engineering.
Oui. On commence souvent par téléphone, courriel ou Zoom, puis on demande les infos clés (photos, conditions, produit, lavage). Ça accélère beaucoup l'analyse.
Parlez à un expert Soremag : on vous aide à identifier la piste la plus solide, rapidement.
➔ Parler à un expert technique