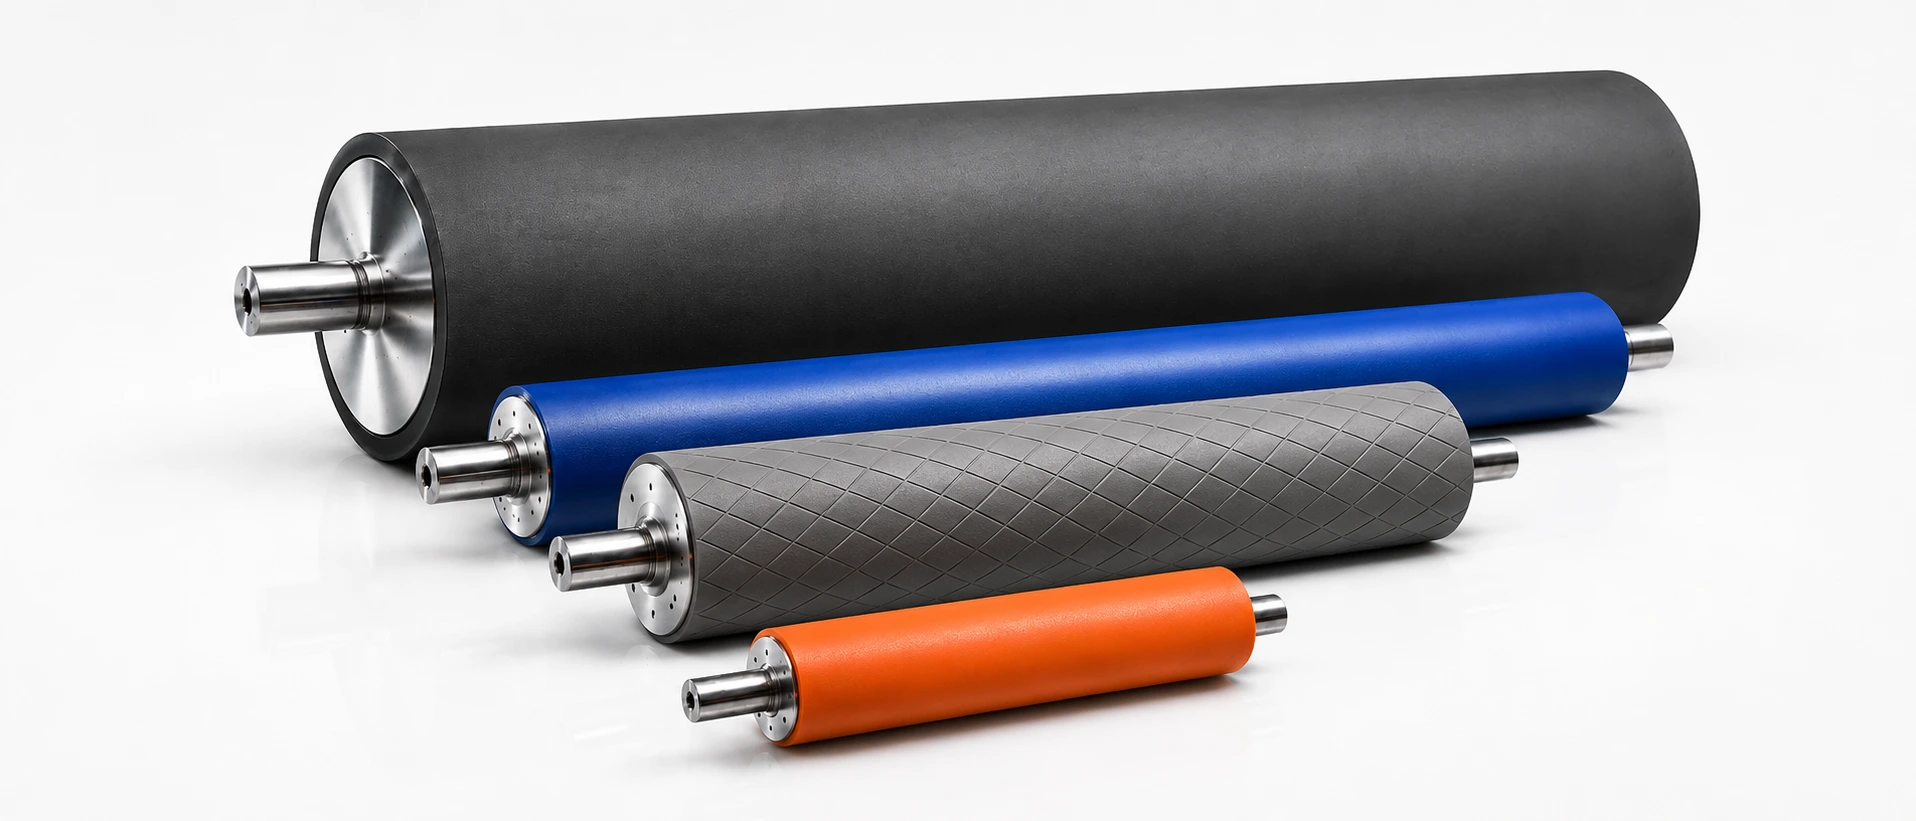
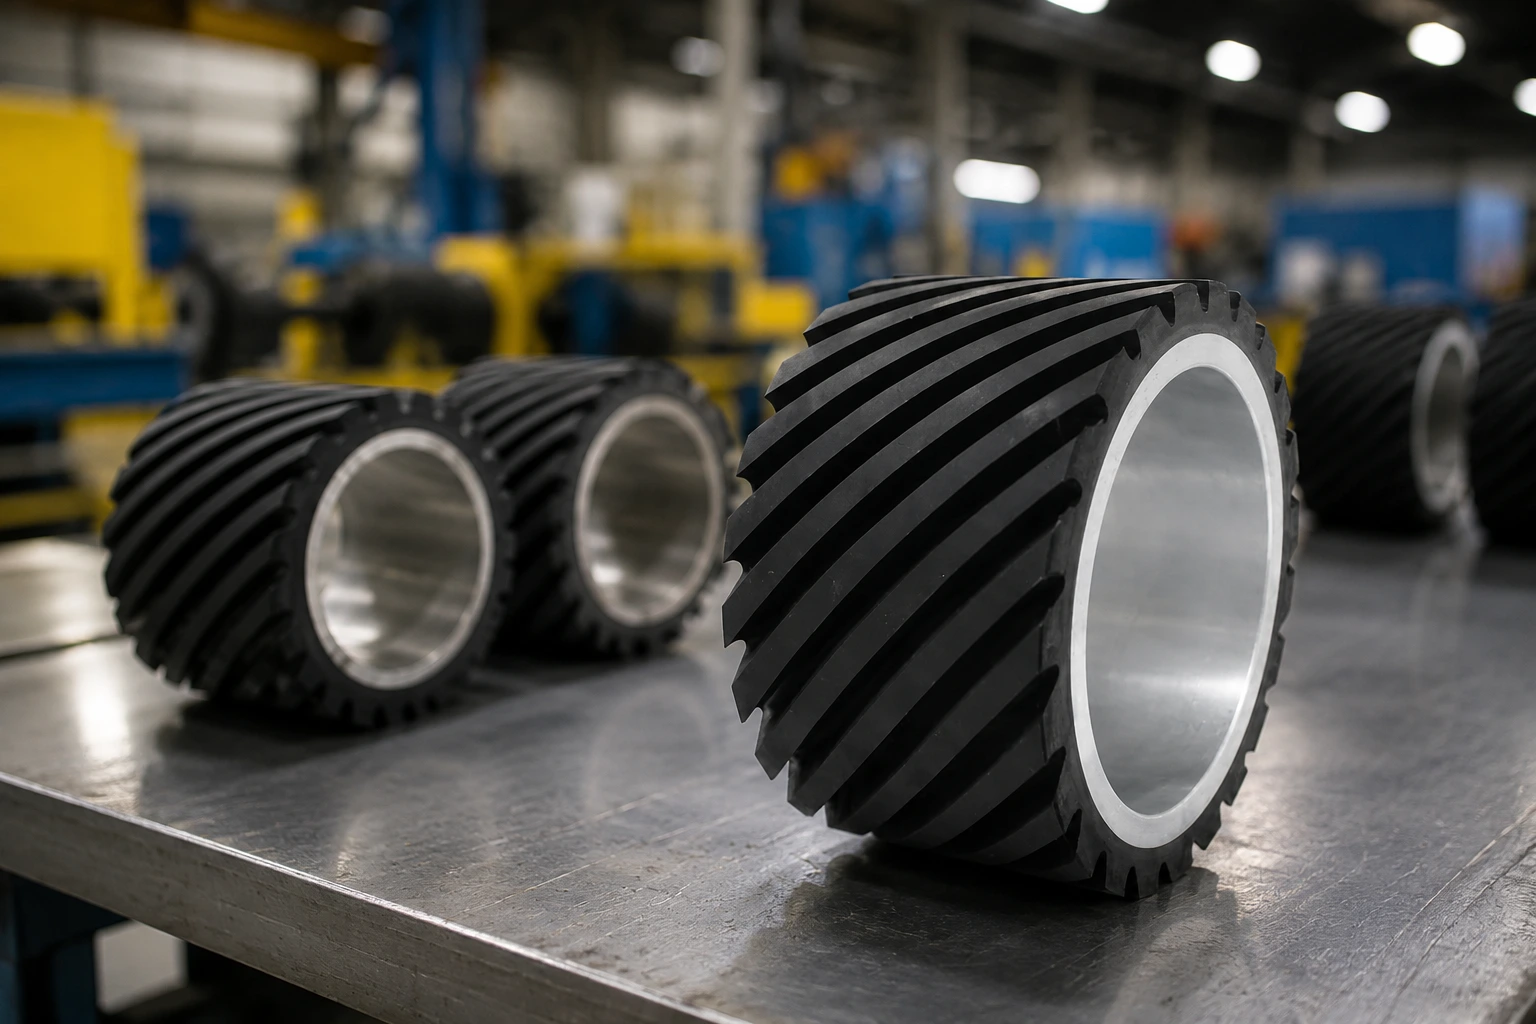
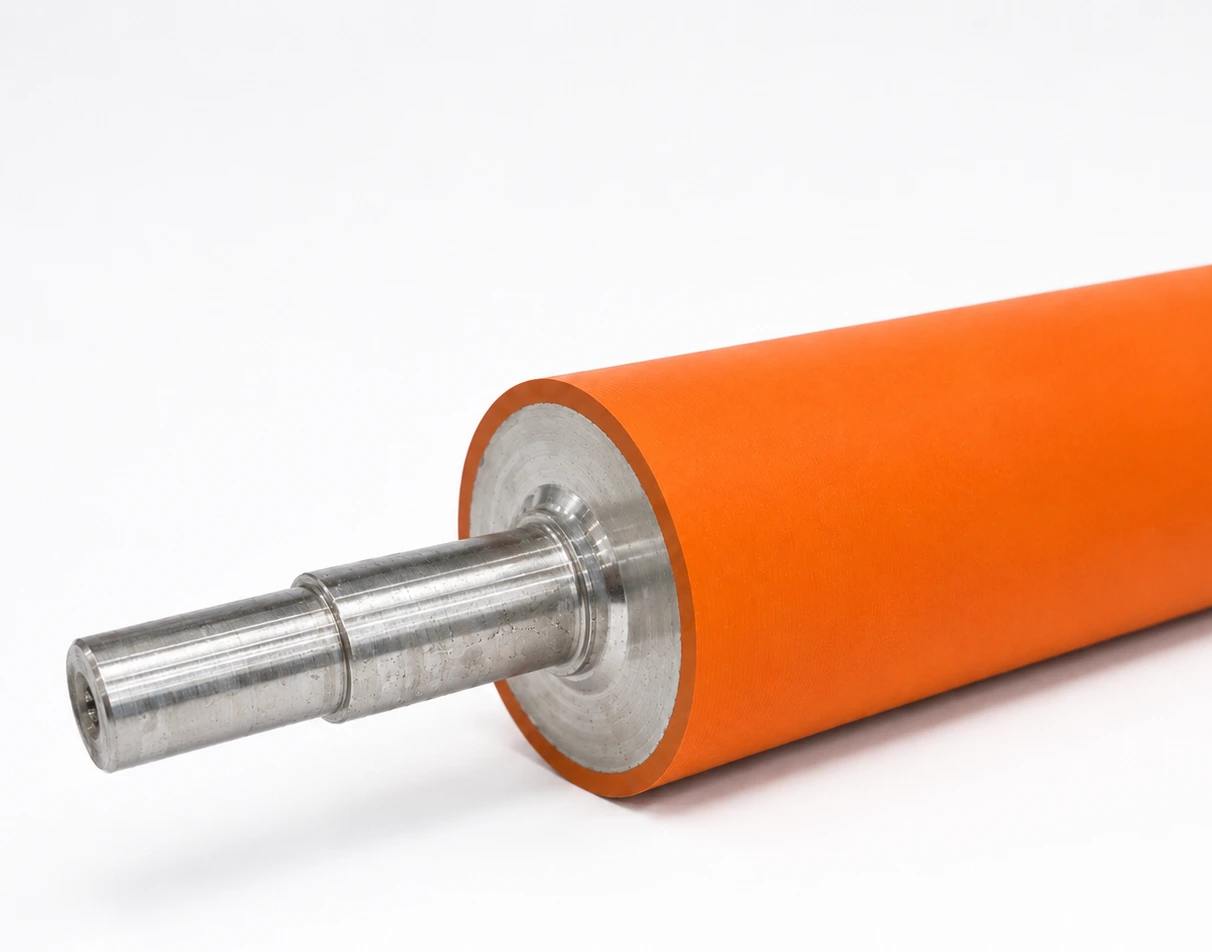
Soremag recouvre, remet à neuf et finit vos rouleaux industriels en caoutchouc ou polyuréthane — du choix de la matière à la finition de précision, à l'interne.
Le recouvrement de rouleau consiste à appliquer une couche de caoutchouc ou de polyuréthane sur un mandrin d'acier, puis à l'usiner au diamètre, au profil et au fini exacts qu'exige votre application.
La bonne méthode : partez du facteur limitant de votre position. Si c'est l'abrasion, la charge ou la coupure qui tue vos rouleaux, le polyuréthane est souvent le bon point de départ. Si c'est l'adhérence, l'amortissement, le contact doux ou une contrainte chimique précise, c'est le caoutchouc — à condition de choisir la bonne famille. Il n'existe pas de matériau « meilleur » partout : seulement celui dont les compromis correspondent à votre vitesse, votre température, votre chimie et votre fini. Voici les forces de chacun.

Le caoutchouc « travaille » avec la matière : il se déforme sous charge puis reprend sa forme, créant une empreinte de contact stable. On le choisit quand l'adhérence, l'amortissement ou une contrainte chimique précise priment. Tout se joue dans le composé et la dureté Shore A, adaptés à votre application.
En apprendre plus sur le recouvrement de caoutchouc →
Le polyuréthane coulé domine dès que l'abrasion, la charge ou la coupure deviennent le facteur limitant : à dureté égale, il encaisse plus et résiste mieux à l'entaille, avec une longévité souvent multipliée. Offert du souple au très dur (Shore A à Shore D). Ses limites : la chaleur élevée et l'humidité prolongée (formules ester).
En apprendre plus sur le recouvrement de polyuréthane →Dans une usine, un rouleau n'est presque jamais « juste un cylindre qui tourne ». Voici l'essentiel, sujet par sujet.
Un rouleau peut entraîner une matière, presser un produit, guider une bande, absorber un impact, appliquer une pression, protéger une surface ou résister à l'abrasion. Le recouvrement agit comme une couche technique entre le rouleau métallique et le produit en contact — pour qu'il travaille mieux, plus longtemps et de façon mieux adaptée à son environnement, au lieu de simplement le rendre beau.
Un rouleau en acier ou en aluminium est robuste et précis, mais sa surface n'offre pas toujours le bon comportement : trop dure, trop glissante, trop agressive ou mal adaptée à certaines conditions. On garde le cœur métallique, mais on adapte la surface extérieure à l'usage réel. Un recouvrement peut :
C'est ce qui transforme un simple rouleau en composant de performance — avec un impact direct sur la productivité, la durée de vie des équipements et la qualité de production.
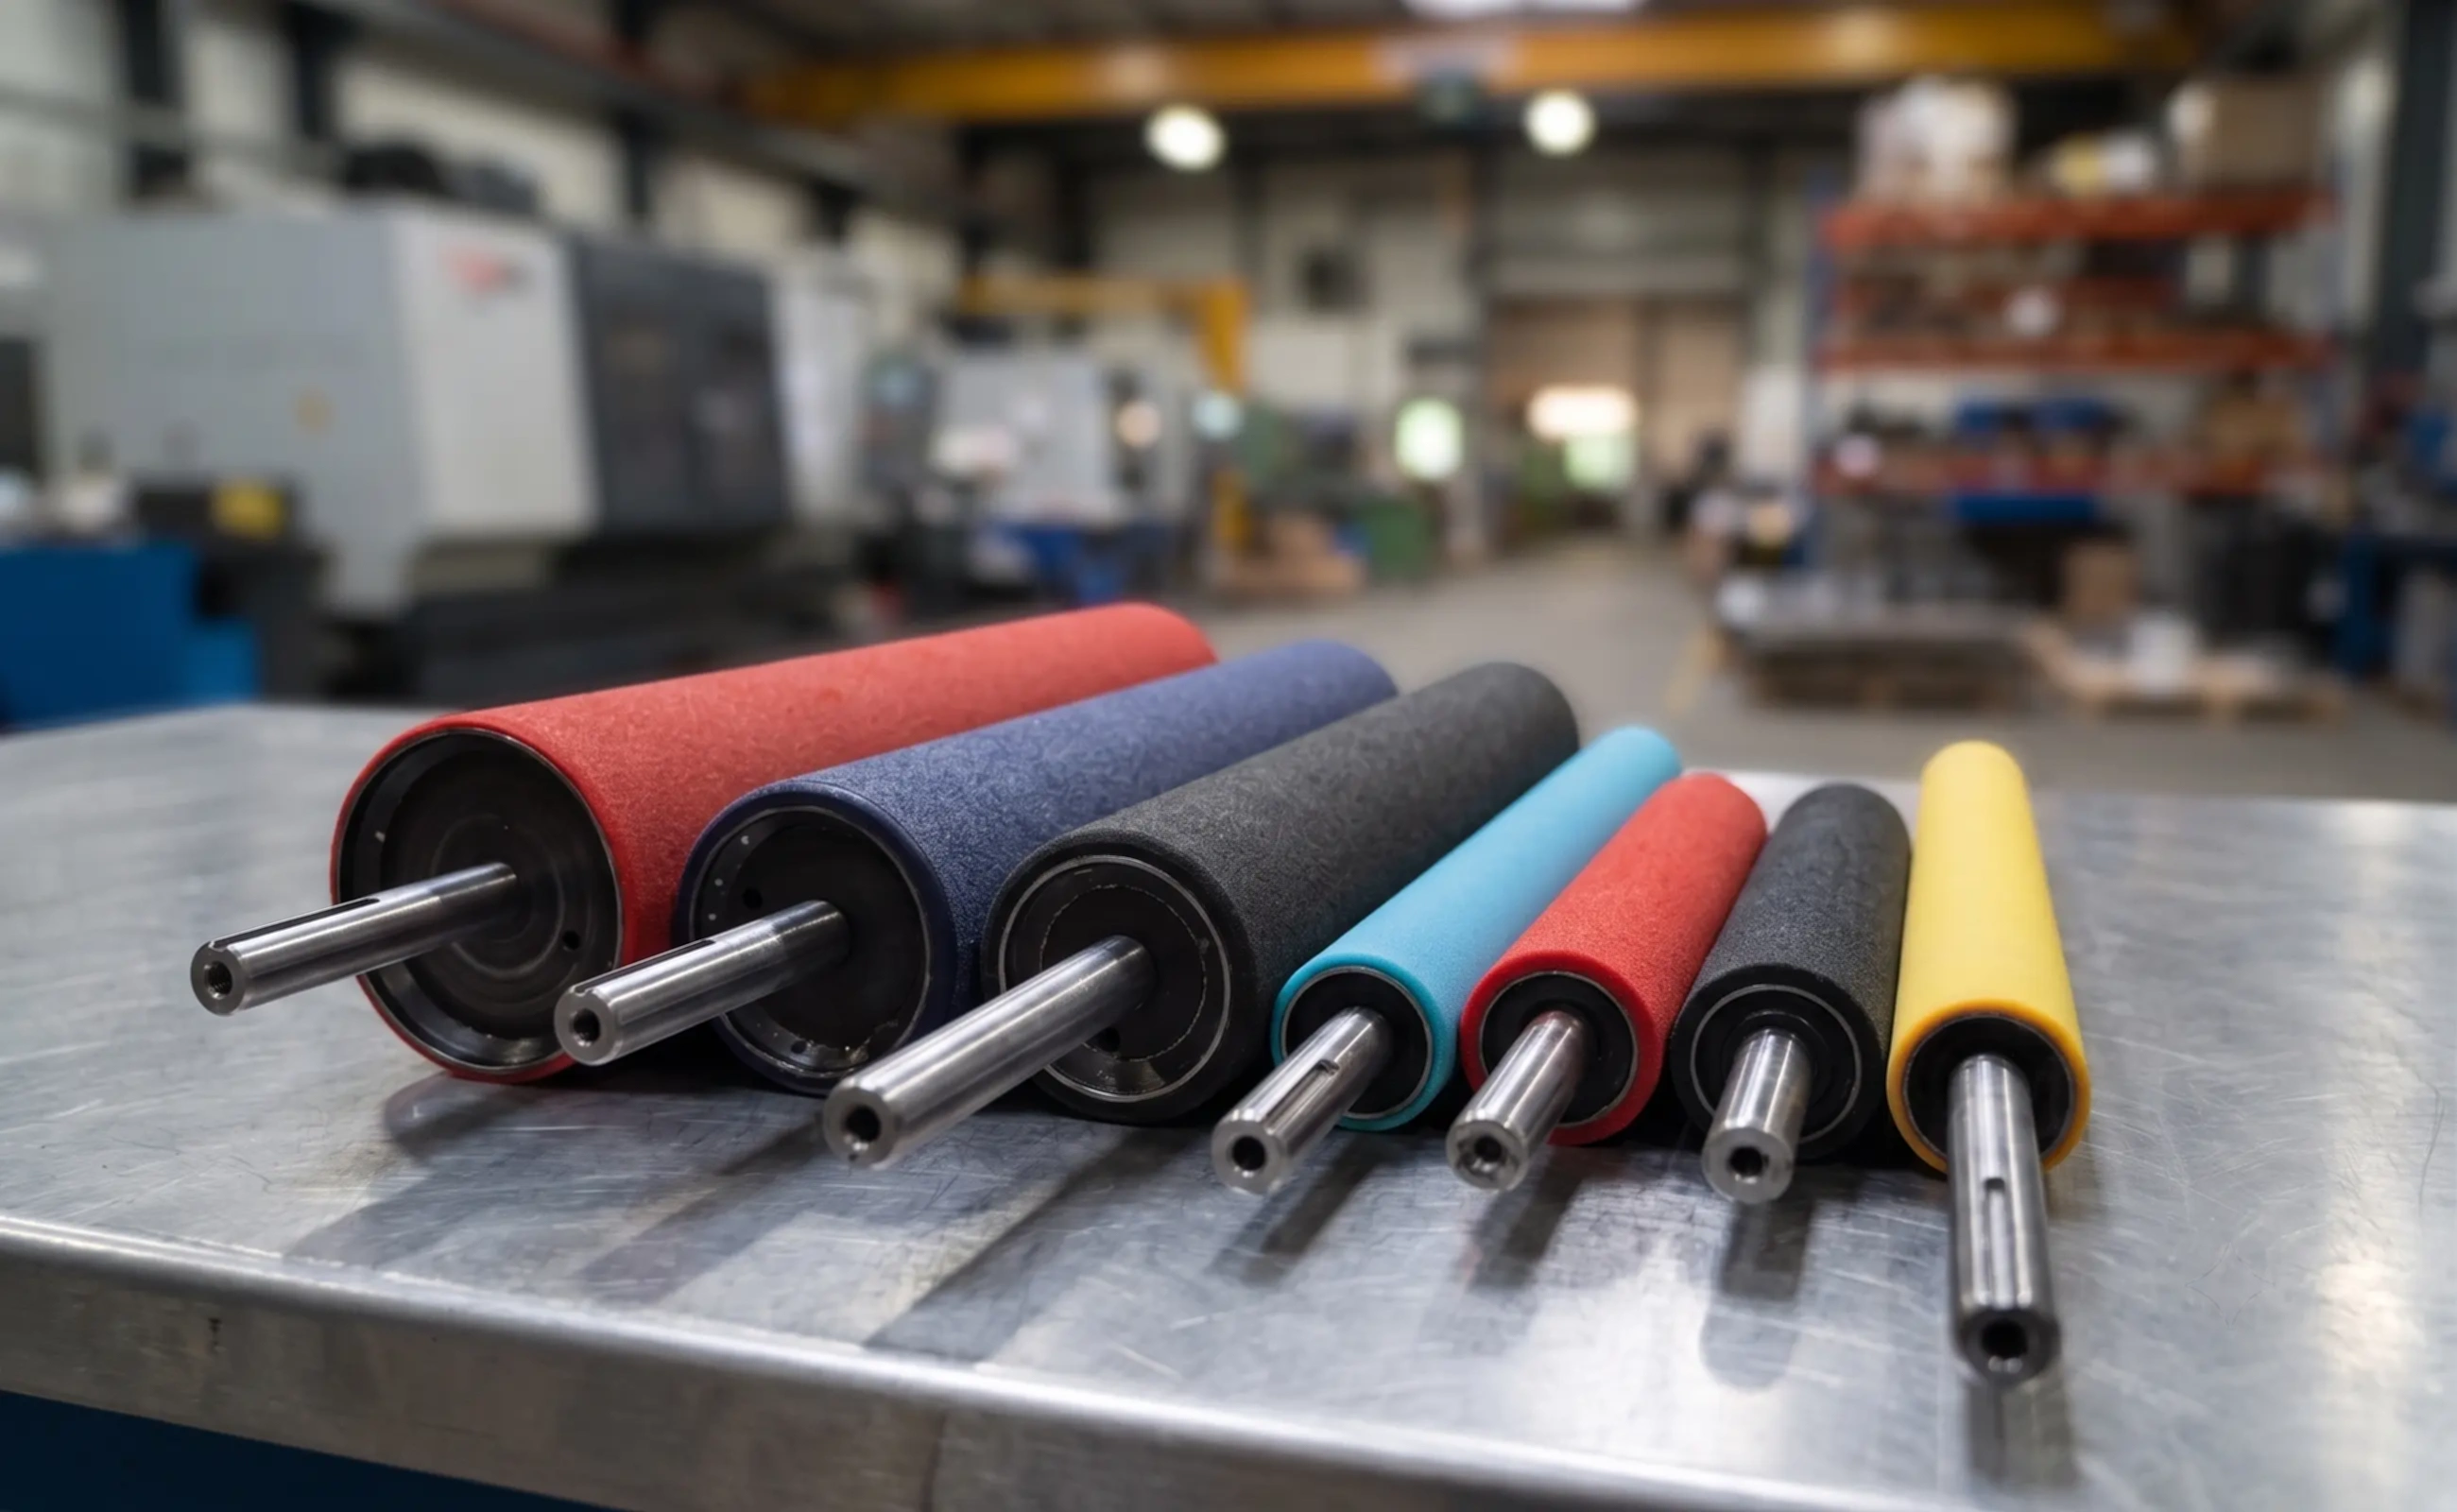
Le caoutchouc est souvent choisi pour la souplesse, l'adhérence, l'absorption et le travail sous pression (traction, presseurs, entraînement, guidage, applicateurs). Le polyuréthane est choisi pour l'excellente résistance à l'usure, à l'abrasion, à la coupure et à la charge, dans des conditions exigeantes. Il n'y a pas une seule bonne réponse : le bon choix dépend de l'application.
Les critères à regarder :
Pour le détail composé par composé : voir les rouleaux en caoutchouc ou comparer l'ester et l'éther en polyuréthane plus bas sur cette page.
Un rouleau usé peut continuer de tourner tout en ne travaillant plus correctement — c'est souvent là que les pertes de production commencent. Quelques signes fréquents : perte d'adhérence, glissement de bande, vibration anormale, usure inégale, craques ou durcissement du revêtement, marques sur le produit, diamètre hors tolérance, délamination.
Le choix du matériau est important, mais ce n'est pas le seul facteur. La préparation du rouleau, le sablage, le système d'adhésion, la formulation, la vulcanisation ou la coulée, l'usinage final et le contrôle qualité ont tous un impact direct sur la performance. Un recouvrement doit être pensé comme un tout :
Si un seul élément est négligé, le rouleau peut s'user prématurément, décoller, vibrer ou ne pas offrir la performance attendue. C'est pourquoi il vaut mieux travailler avec une équipe qui comprend à la fois les matériaux, la mécanique du rouleau et l'application industrielle.
En résumé : on recouvre un rouleau pour adapter sa surface à une fonction précise — améliorer l'adhérence, protéger le produit, réduire l'usure, absorber les impacts, résister à l'abrasion, contrôler la pression et prolonger sa durée de vie. Bien choisi et bien exécuté, le recouvrement rend le rouleau plus fiable et plus durable : moins d'arrêts, moins de reprises, une meilleure qualité et une meilleure rentabilité.

Du caoutchouc naturel au Viton, chaque famille a ses forces. Repérez la résistance dominante dont vous avez besoin, puis le composé qui y répond.
| Élastomère | Abrasion | Huiles | Ozone / extérieur | Température | Adhérence | Rouleaux types |
|---|---|---|---|---|---|---|
| Caoutchouc naturelNR | Presseurs / nip · Traction · Entraînement · Amortissement | |||||
| SBRSBR | Usage général · Guidage · Convoyage · Presseurs à sec | |||||
| NitrileNBR | Encrage · Presseurs (milieu huileux) · Applicateurs · Doseurs | |||||
| Nitrile carboxyléXNBR | Abrasion + huile · Entraînement lourd · Presseurs | |||||
| Nitrile hydrogénéHNBR | Chaleur + huile · Rouleaux de procédé chaud · Applications haute température | |||||
| NéoprèneCR | Polyvalents · Guidage · Convoyage · Extérieur · Presseurs | |||||
| EPDMEPDM | Extérieur · Vapeur / eau chaude · Lavage · Extrusion | |||||
| HypalonCSM | Milieux chimiques · Traitement de surface · Extérieur · Doseurs chimie | |||||
| SiliconeVMQ | Contact alimentaire · Chill / refroidissement · Antiadhérents · Lamination chaude | |||||
| VitonFKM | Haute température + chimie · Procédé agressif · Haute performance |
Notes indicatives (sur 5), basées sur les propriétés générales des élastomères. Les performances réelles dépendent de la formulation, de la dureté Shore A, des charges, de la température et du type d'abrasion. Ceci n'est qu'un aperçu : Soremag formule aussi d'autres composés sur demande.
Soremag recouvre, remet à neuf et usine avec précision les manchons interchangeables — les sleeves — qui équipent les rouleaux applicateurs, d'impression, de laminage et de transfert.
Votre arbre principal reste sur la machine. Grâce à notre parc d'arbres et de mandrins de service, adaptés à plusieurs diamètres de manchons, on recouvre et on rectifie sans immobiliser le shaft du client. Le manchon voyage seul : moins de manutention, moins de transport, et la ligne repart plus vite.
Retrait de l'ancien recouvrement, préparation du corps, application du nouvel élastomère, réusinage, rectification, profilage, rainurage et contrôle final. La dureté et le fini de surface sont choisis pour l'application, pas repris d'un standard.
Une gamme complète de caoutchoucs et de polyuréthanes, de silicones, de mousses et d'autres matériaux spécialisés. Le choix se fait selon le fluide appliqué, la température, la pression et le fini visé — les mêmes critères que pour un rouleau plein.
Application de teinture, de peinture, de vernis, de colle ou d'autres coatings; finition du bois; impression; emballage flexible; laminage et transformation de films, de papier ou de feuilles industrielles.
Un manchon usé ou une nouvelle application ? Envoyez-nous vos conditions d'utilisation : notre équipe technique évalue la matière et le fini.

Tous les polyuréthanes ne se valent pas. Le choix se joue surtout entre deux familles de base — l'ester et l'éther — selon que vous privilégiez la performance mécanique pure ou la tenue à l'humidité.
Bâti sur des polyols esters, c'est le meilleur en abrasion, en résistance à l'entaille et sous forte charge, avec une bonne tenue aux huiles et hydrocarbures. Son talon d'Achille est l'hydrolyse : en milieu chaud et humide ou immergé, les liaisons esters se rompent, le revêtement ramollit puis se désagrège. À réserver aux environnements secs. Plage d'usage typique ≈ −30 à 80 °C (indicatif).
Bâti sur des polyols éthers, dont les liaisons résistent à l'hydrolyse : c'est le choix dès qu'il y a de l'eau, de la vapeur, de l'humidité prolongée ou du froid (meilleure souplesse à basse température, bonne résilience, bonne tenue aux microbes/moisissures). En contrepartie, abrasion et charge légèrement en retrait de l'ester — l'écart se referme avec la bonne formulation et la bonne dureté.
| Polyuréthane | Abrasion | Coupure / déchirure | Charge | Huiles | Hydrolyse (eau) | Basses températures | Rouleaux types |
|---|---|---|---|---|---|---|---|
| Esterpolyester | Entraînement haute charge · Abrasion sévère · Idlers · Nip durs | ||||||
| Étherpolyéther | Milieu humide / eau · Basses températures · Lavage · Applications immergées |
Notes indicatives (sur 5), basées sur les propriétés générales des polyuréthanes coulés. La dureté du recouvrement, le système de cuisson et la formulation ajustent ces compromis. Soremag développe aussi des recettes dédiées (ex. PolySorNip pour les rouleaux nip).
Vous avez perdu vos plans d'origine ? Votre rouleau a une formulation spéciale et vous ne savez plus si c'est du XNBR, du SBR ou autre chose ? Pas de panique : par reverse engineering, nous repartons de votre pièce existante pour tout reconstituer.


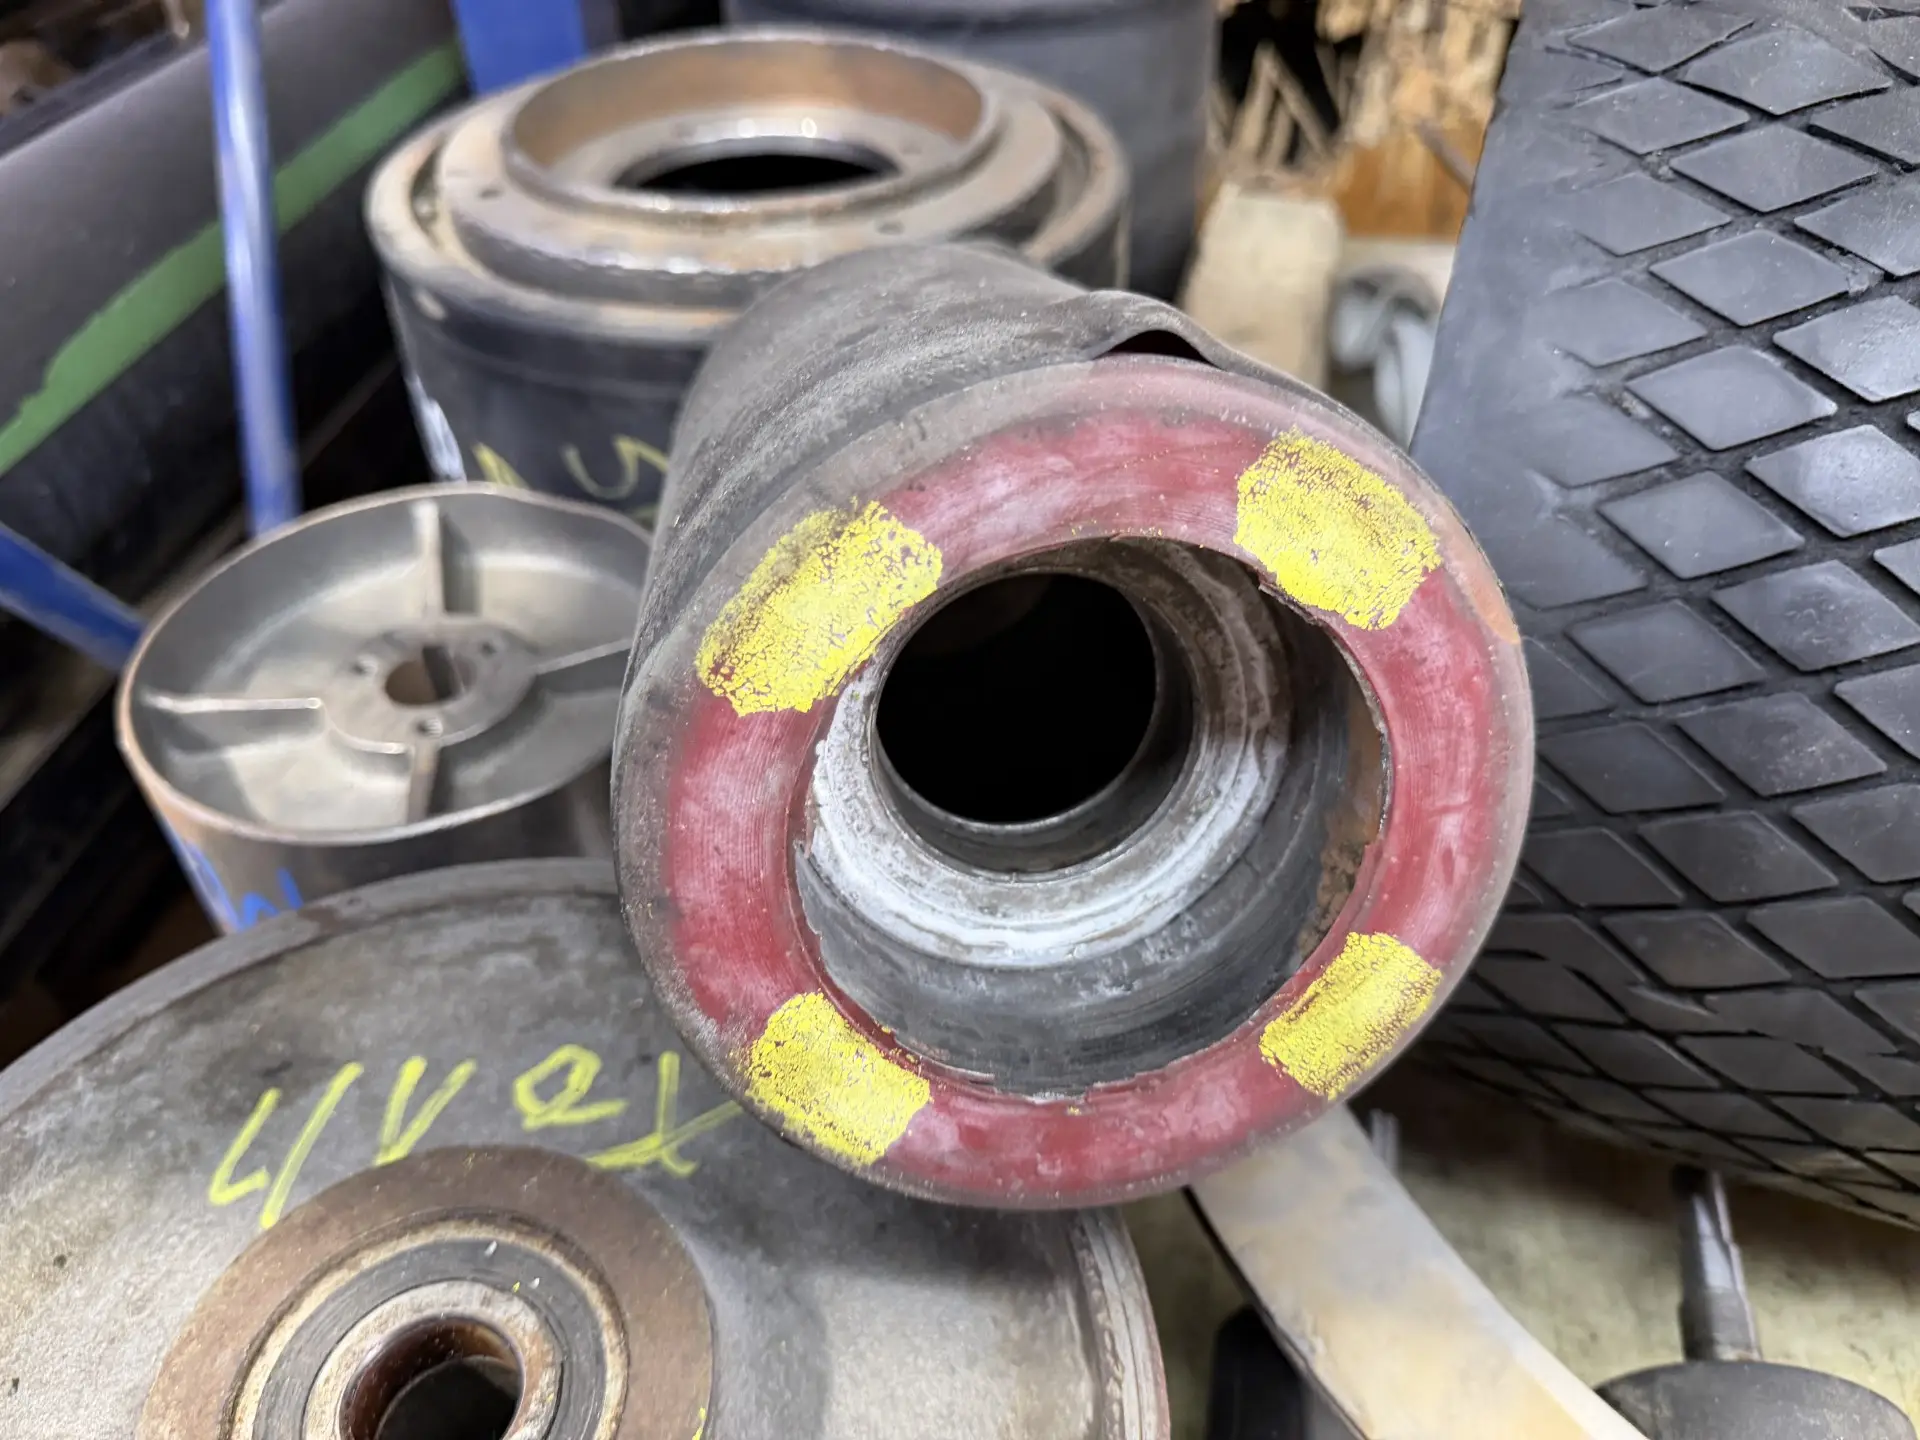
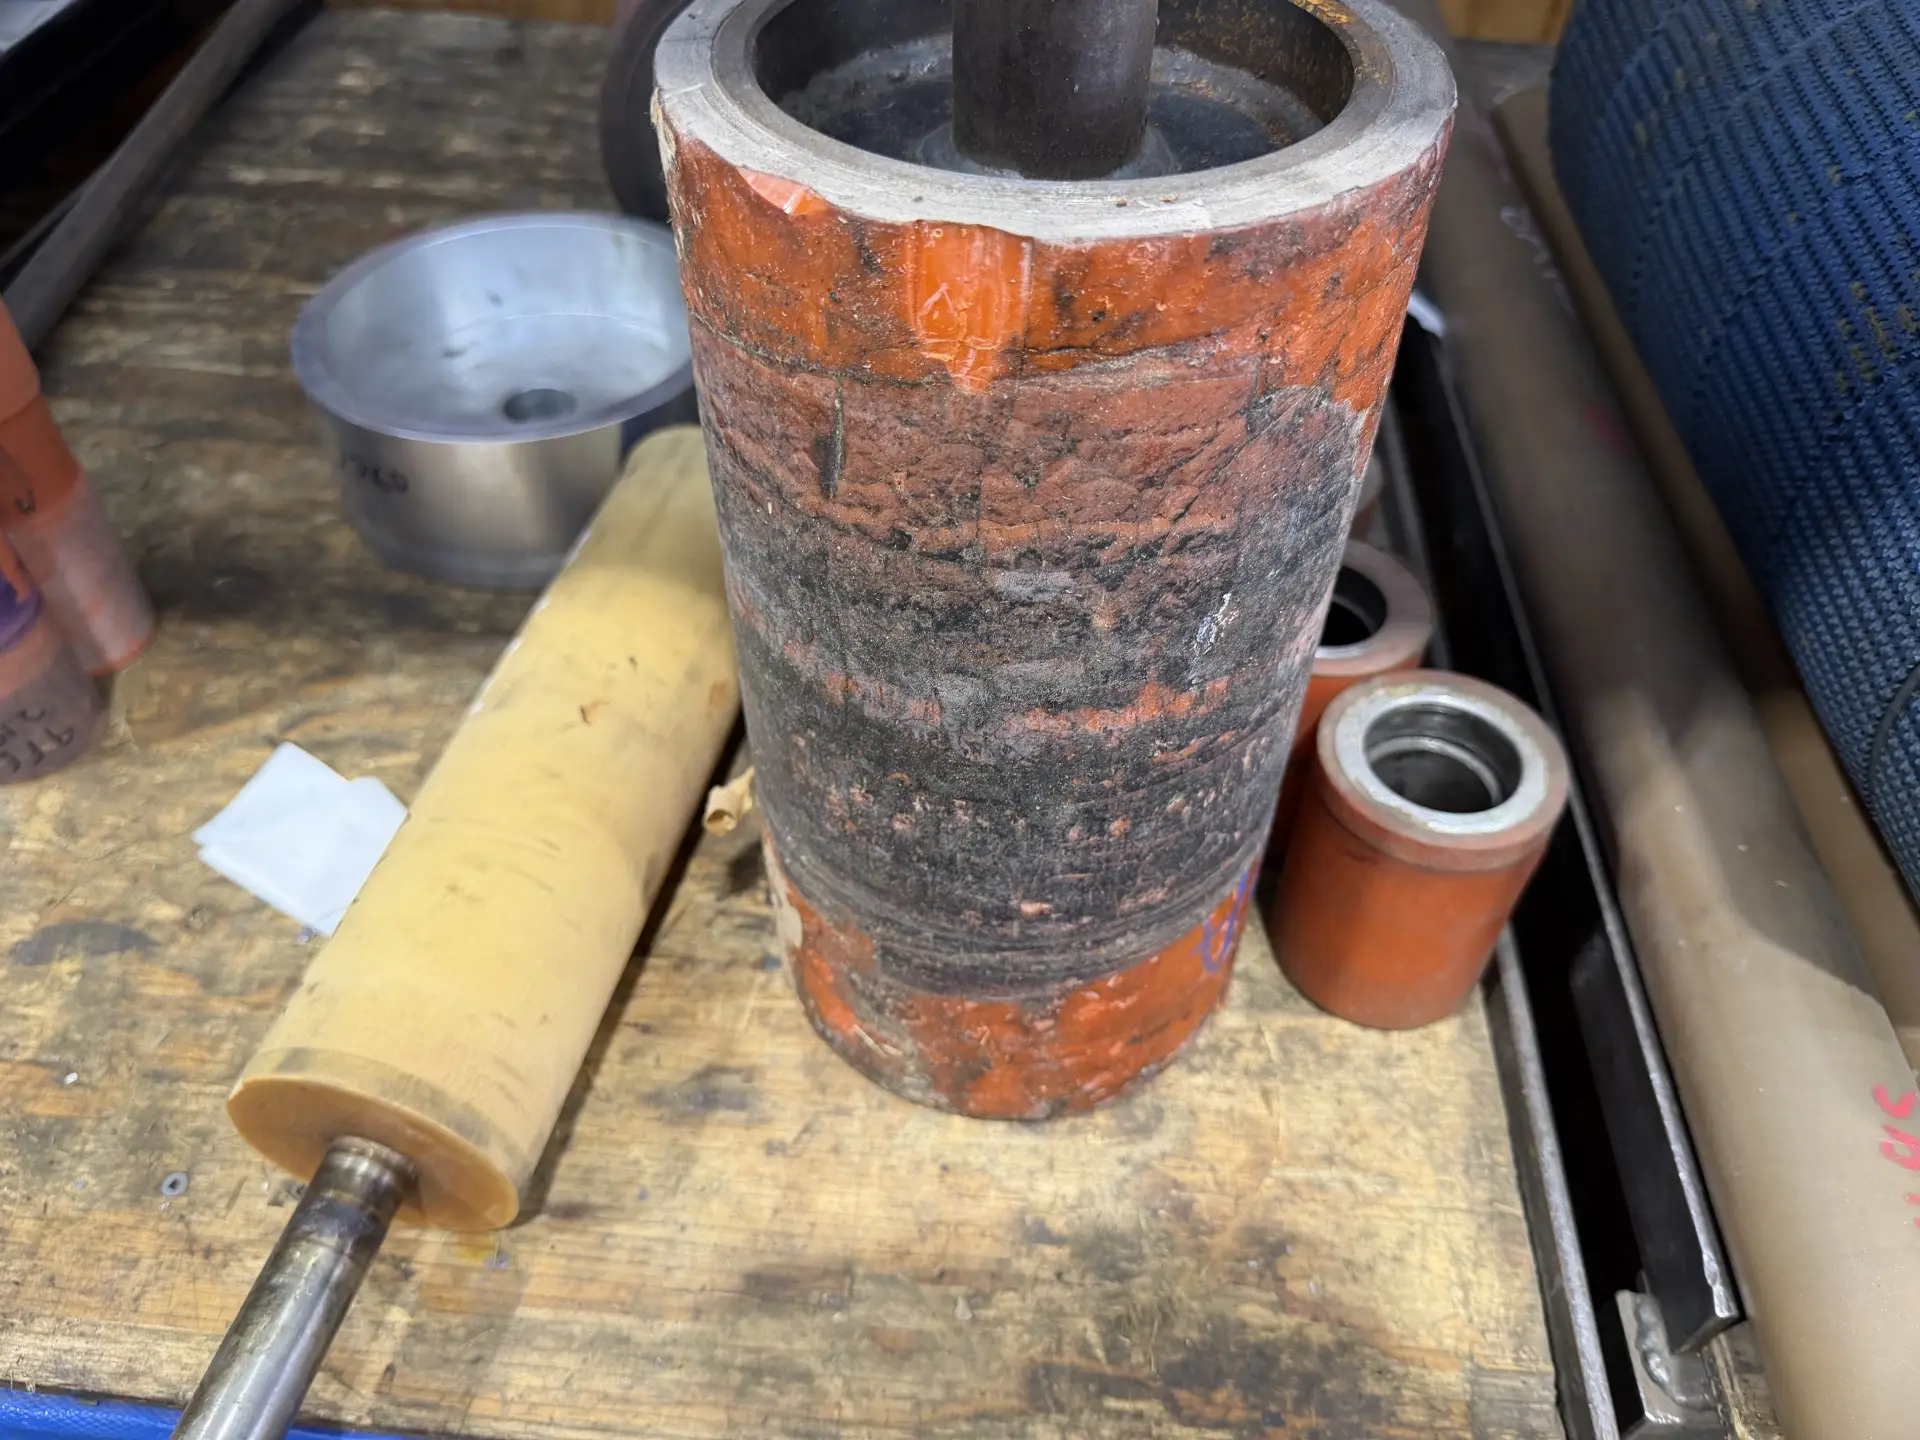
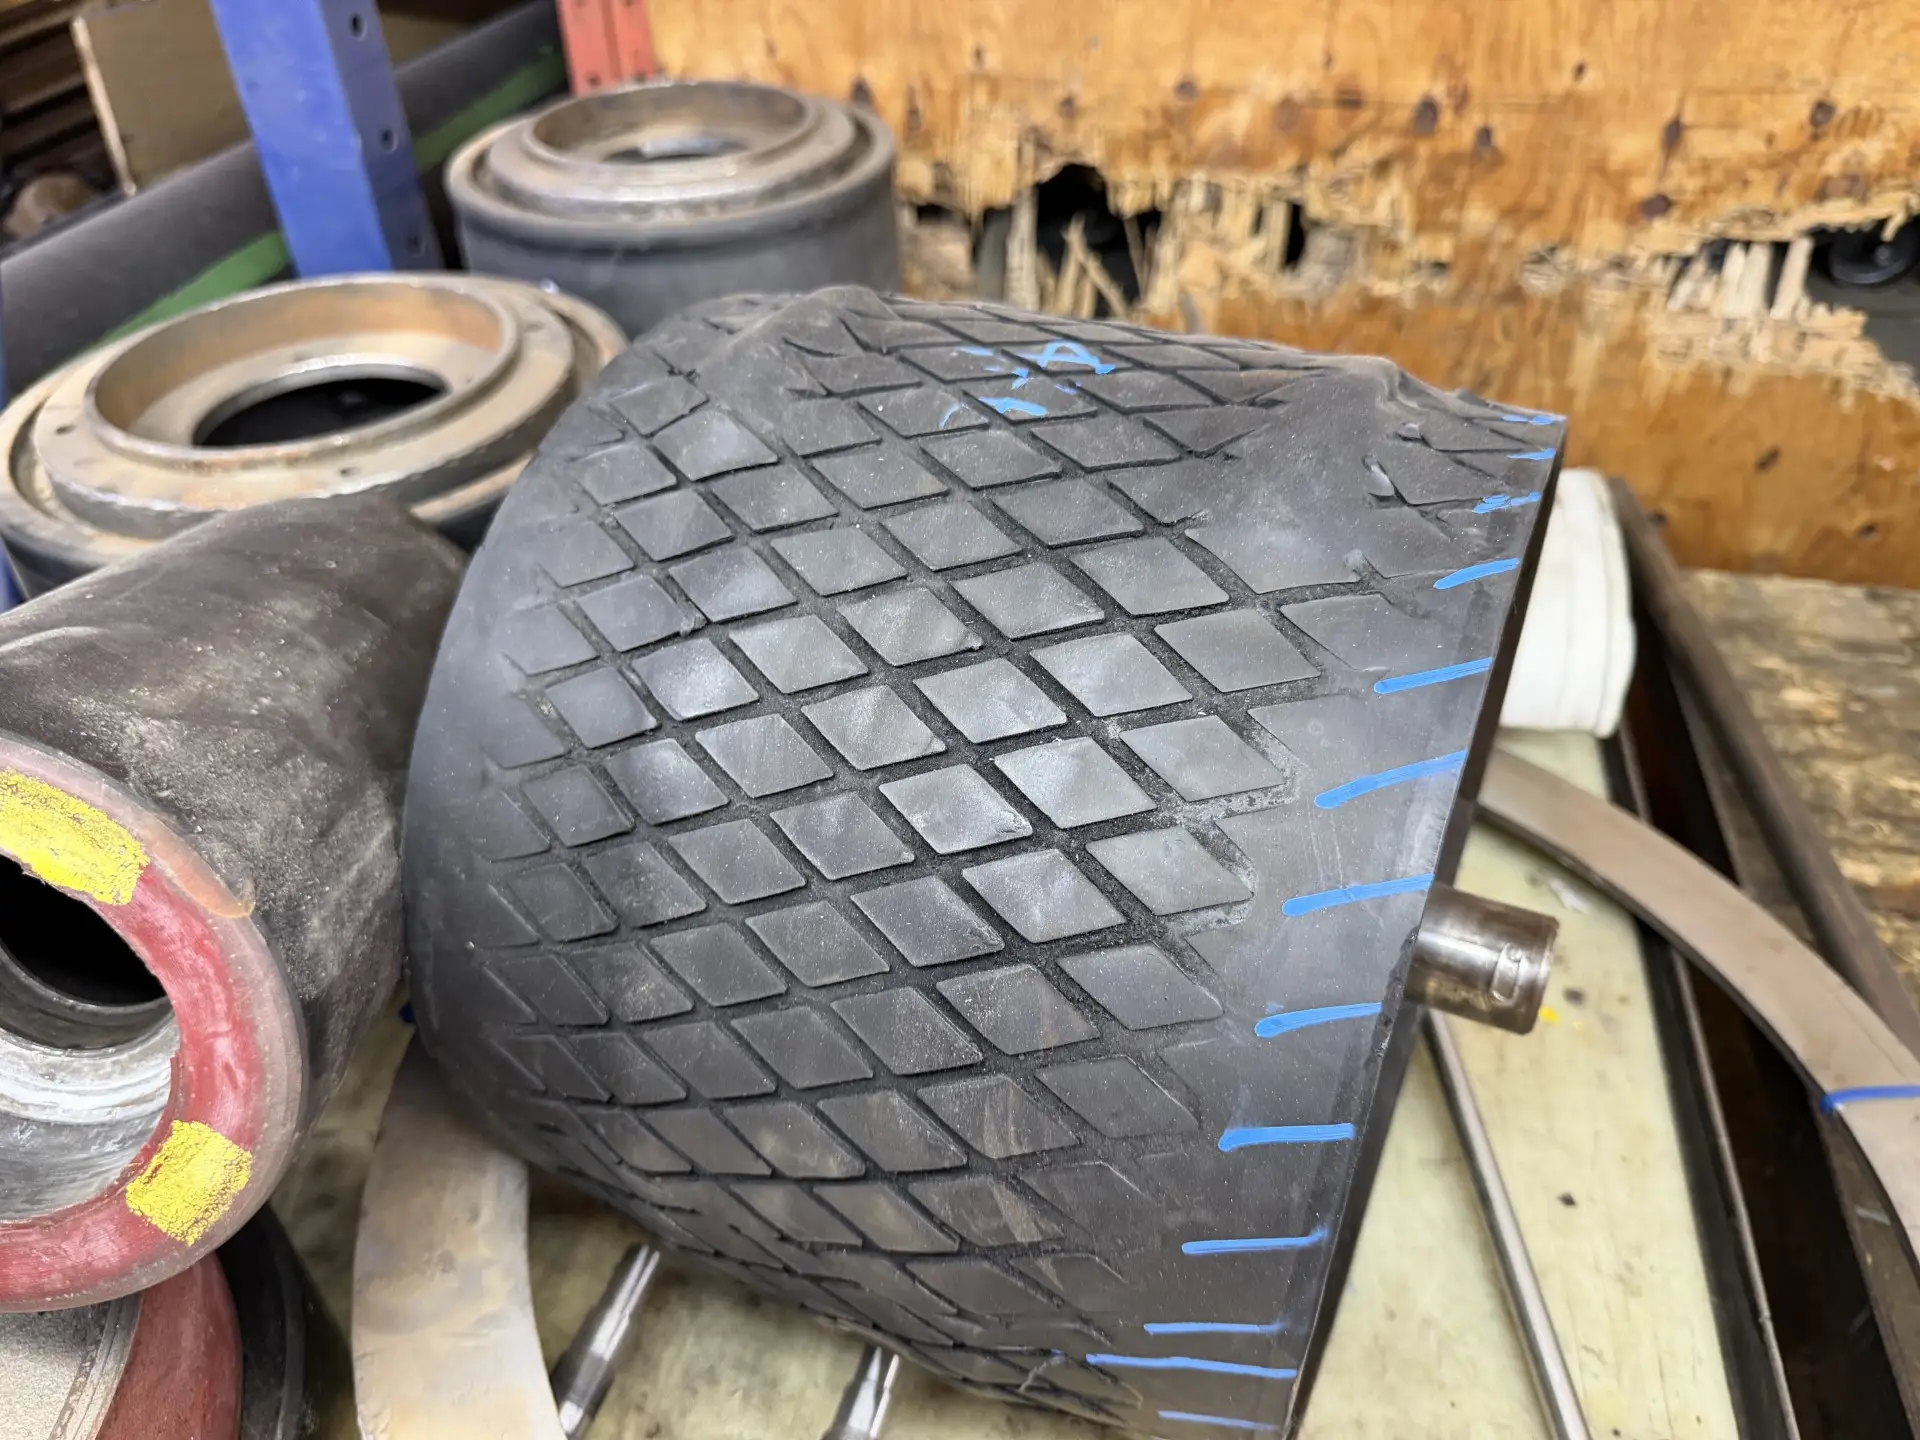
Exemples de pièces réelles reçues à l'atelier : usées, fissurées ou décollées, souvent sans plans d'origine — on repart de la pièce pour tout reconstituer.
Nous mesurons votre rouleau et refaisons le dessin complet : dimensions, profil, dureté visée et tolérances.
Le revêtement actuel est analysé en laboratoire pour en identifier la famille et les propriétés — même sans aucune documentation.
Nous reproduisons la bonne matière, la bonne dureté et le bon fini pour un rouleau identique — ou optimisé si vos conditions ont changé.
Entraîner, presser, appliquer, essorer, étaler, refroidir : chaque position d'une ligne de production impose sa propre dureté, son profil, son fini de surface et son motif de rainurage. Un rouleau presseur et un rouleau applicateur peuvent porter la même matière sans rien avoir d'autre en commun. Nous recouvrons donc pour le travail que la pièce doit faire, et non pour une nomenclature.
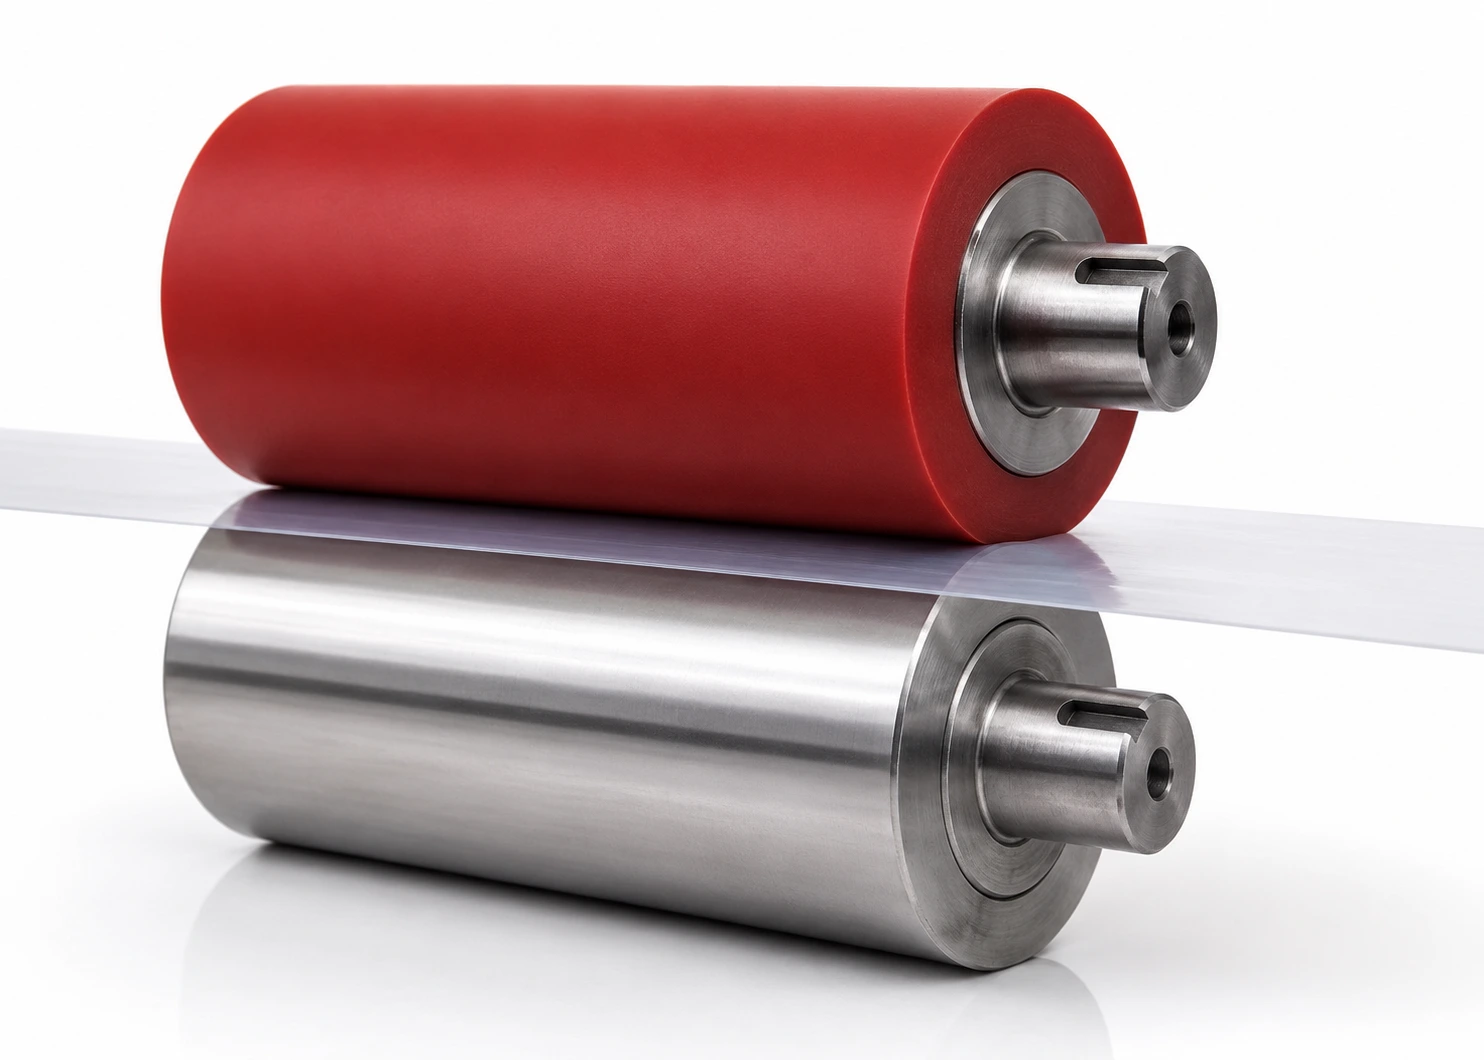
Appliquer une pression uniforme sur toute la largeur sans marquer ni creuser : diamètre, concentricité, profil bombé et récupération élastique du recouvrement travaillent ensemble.
Voir la page →Transmettre le couple sans glisser ni marquer le produit : l'adhérence se construit avec l'angle d'enroulement, le fini de surface et le motif — pas seulement avec la charge.
Voir la page →Déposer une épaisseur régulière d'adhésif, de peinture, de vernis, d'encre ou d'huile — et résister au produit transféré sans gonfler ni perdre son fini.
Voir la page →Sortir l'eau, le bain ou l'excédent de liquide sur une ligne continue — et survivre au milieu humide, à l'hydrolyse et aux coupures de rives.
Voir la page →Les rouleaux non motorisés, ceux que le produit doit entraîner lui-même. Toute la mise au point consiste à leur enlever de la résistance — sinon ils rayent.
Voir la page →Rouleaux moteurs et secondaires d'enveloppeuse de palettes (banderoleuse / stretch wrapper) : le diamètre et l'adhérence gouvernent le rapport d'étirage, donc votre consommation réelle de film.
Voir la page →Rouleaux courbes qui étalent la bande et font disparaître les plis : recouvrement, rectification, rainurage et remise à neuf du mandrin cintré.
Voir la page →Motifs diamant, chevron, hélicoïdal, circonférentiel ou longitudinal — pour évacuer l'air, drainer l'eau ou entraîner sans glisser.
Voir la page →Rouleaux de contact pour sableuses et calibreuses à large bande : profil, largeur des plages, spirale et équilibrage dynamique décident du fini du panneau.
Voir la page →Quand l'abrasion, la charge ou la coupure décident de la durée de vie. Du souple au très dur, coulé directement sur votre mandrin existant.
Voir la page →Naturel, SBR, nitrile, néoprène, EPDM ou silicone : le composé se choisit selon la chimie en contact, la température et le type d'appui recherché.
Voir la page →Quand la chaleur, le collant ou l'exigence alimentaire disqualifient tout le reste : thermoscellage, lamination à chaud, corona et contact alimentaire FDA.
Voir la page →Un problème à diagnostiquer, un procédé à comprendre, un fini ou une tolérance à respecter ? Chaque sujet a sa page dédiée. Deux cas vécus pour voir la démarche au complet : un rouleau de foulard textile dont la pression baissait au centre et un rouleau de ligne de film qu'il ne fallait pas copier tel quel.
Redonner vie à un mandrin ou à un noyau existant coûte généralement moins cher que d'acheter du neuf, réduit l'empreinte carbone associée à la fabrication d'une pièce complète et raccourcit vos délais d'approvisionnement. Un choix plus économique, plus écologique et souvent plus rapide.
De la matière à la pièce remise en service — précision, équilibrage et traçabilité maîtrisés à l'interne.
Rectification à la dureté, à la tolérance et au fini de surface requis, sans sous-traiter.
Équilibrage des rouleaux pour éliminer les vibrations et le marquage à haute vitesse.
Recouvrement à partir de l'ancien rouleau ou d'un échantillon, même sans plan.
La matière et la dureté sont validées en laboratoire, avec traçabilité de chaque pièce.
Une matière et une finition adaptées aux contraintes de chaque secteur.
Oui. Par reverse engineering, nous reproduisons les dimensions, la dureté et le profil de votre rouleau à partir de l'ancien rouleau, d'une pièce ou d'un simple échantillon, même sans plan. Au besoin, nous adaptons aussi la matière ou le fini aux exigences actuelles de votre équipement.
La durée de vie et le délai dépendent du type de revêtement, de la dureté et de l'application. Nous offrons un service de ramassage et de livraison à Laval et à Montréal, ainsi qu'un service au Québec, en Ontario et dans les Maritimes, avec possibilité d'intervention d'urgence pour réduire votre temps d'arrêt.
La dureté est déterminée sur mesure selon votre application : charge, vitesse, pression, déformation, adhérence recherchée et environnement. Nous recommandons l'ensemble matière, dureté et fini de surface le mieux adapté à votre procédé. Notre Guide de sélection des matériaux détaille les compromis.
Idéalement : les dimensions du rouleau, la dureté visée, le produit en contact, la température, la vitesse, la charge, l'environnement (sec, humide ou huileux) et le problème observé. Avec ces éléments, nous recommandons la matière, la dureté et le fini appropriés. Au besoin, nous travaillons aussi à partir de votre ancien rouleau ou d'un échantillon.
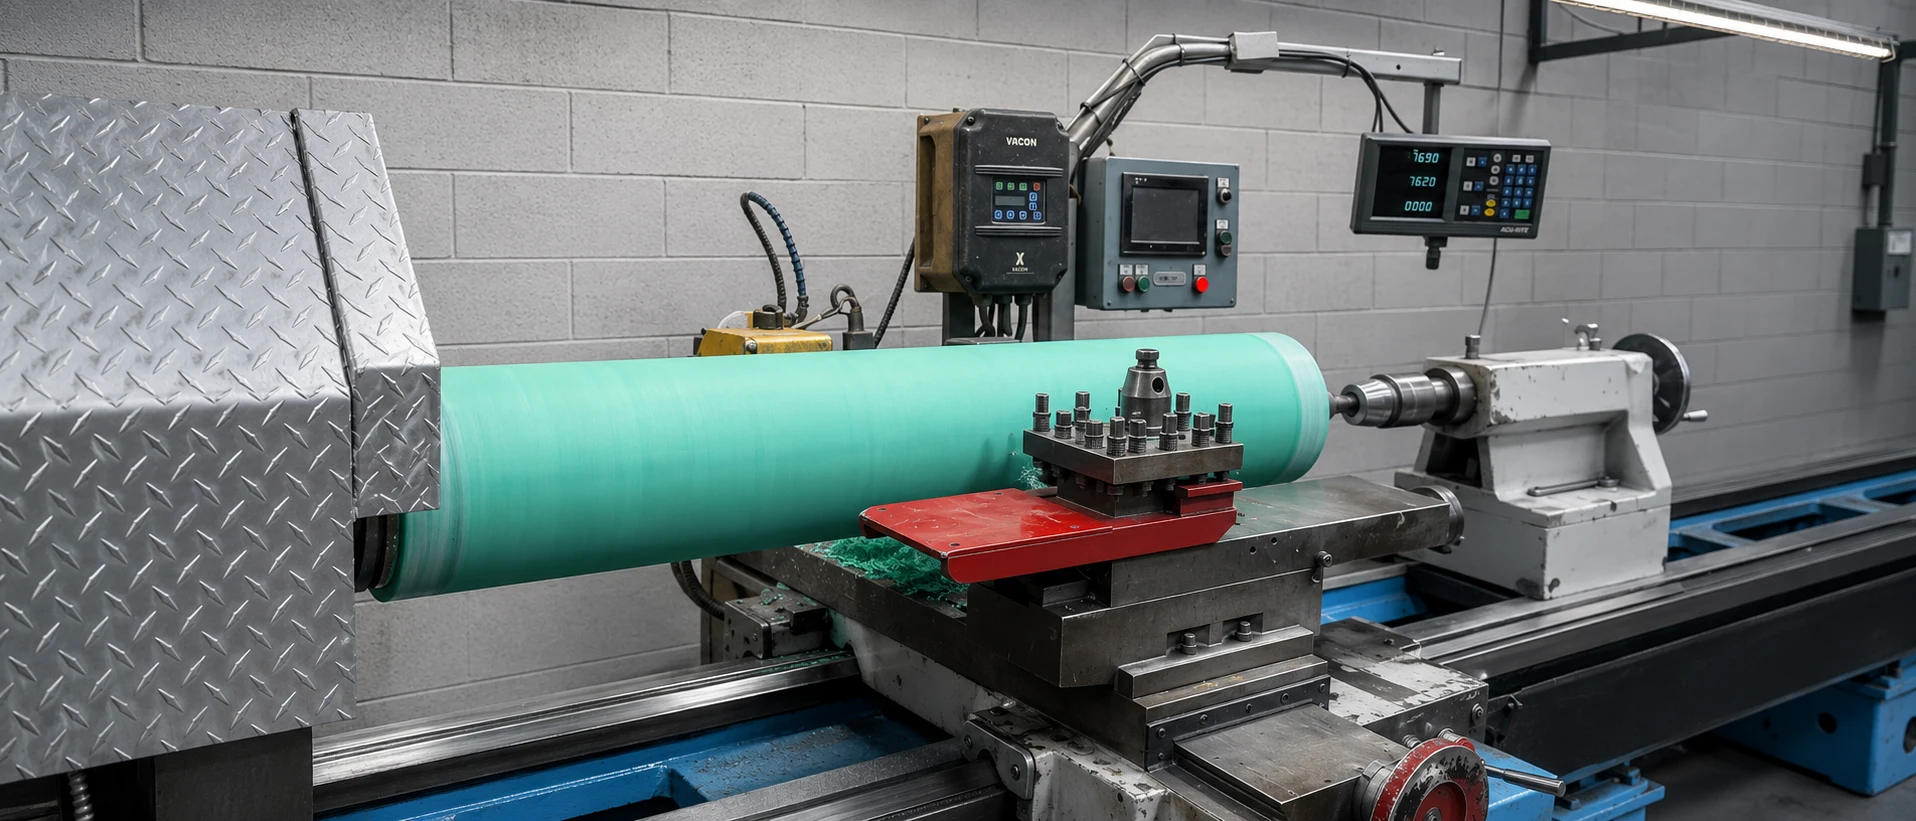
Nous possédons le plus gros tour numérique multifonction relié à un serveur interne, dédié à la finition du caoutchouc, avec un diamètre fini jusqu'à 42 po (1 066 mm) et une longueur jusqu'à 20 pi (6 096 mm). Nous recouvrons aussi bien les petits rouleaux que les très grandes pièces.
Dans la plupart des cas, nous reprenons votre rouleau existant pour le réparer et le rebâtir à neuf — ou simplement le resurfacer si le noyau et le revêtement le permettent. Réutiliser le mandrin réduit les coûts et les délais.
Faire le mauvais choix de matériau, c'est risquer une usure prématurée, des rejets de qualité et des temps d'arrêt coûteux. Ne perdez plus votre budget avec des recouvrements standards qui ne tiennent pas la route face à vos conditions réelles.
Le verdict ? Il n'y a pas de matériau miracle, seulement la bonne solution pour VOTRE machinerie.
Arrêtez de deviner et laissez les spécialistes de Soremag trancher pour vous. Partagez-nous vos pires défis de production (abrasion sévère, charge extrême, produits chimiques), et nous vous recommanderons la bonne formulation qui fera grimper la durée de vie de vos rouleaux.
➔ Obtenir une analyse technique de mon application