Glissement, bourrage, boîte qui tourne, colis qui glisse, courroie qui dérive, rouleaux qui vibrent, usure aux extrémités, dépôts… Un « petit » problème de convoyage devient vite un gros coût. On garde vos lignes prévisibles.
Glissement, arrêts, bourrage, boîte qui tourne, colis qui glisse, courroie qui dérive, carton qui accroche, rouleaux qui vibrent, usure aux extrémités, dépôts, abrasion… et la cadence n'est plus stable.
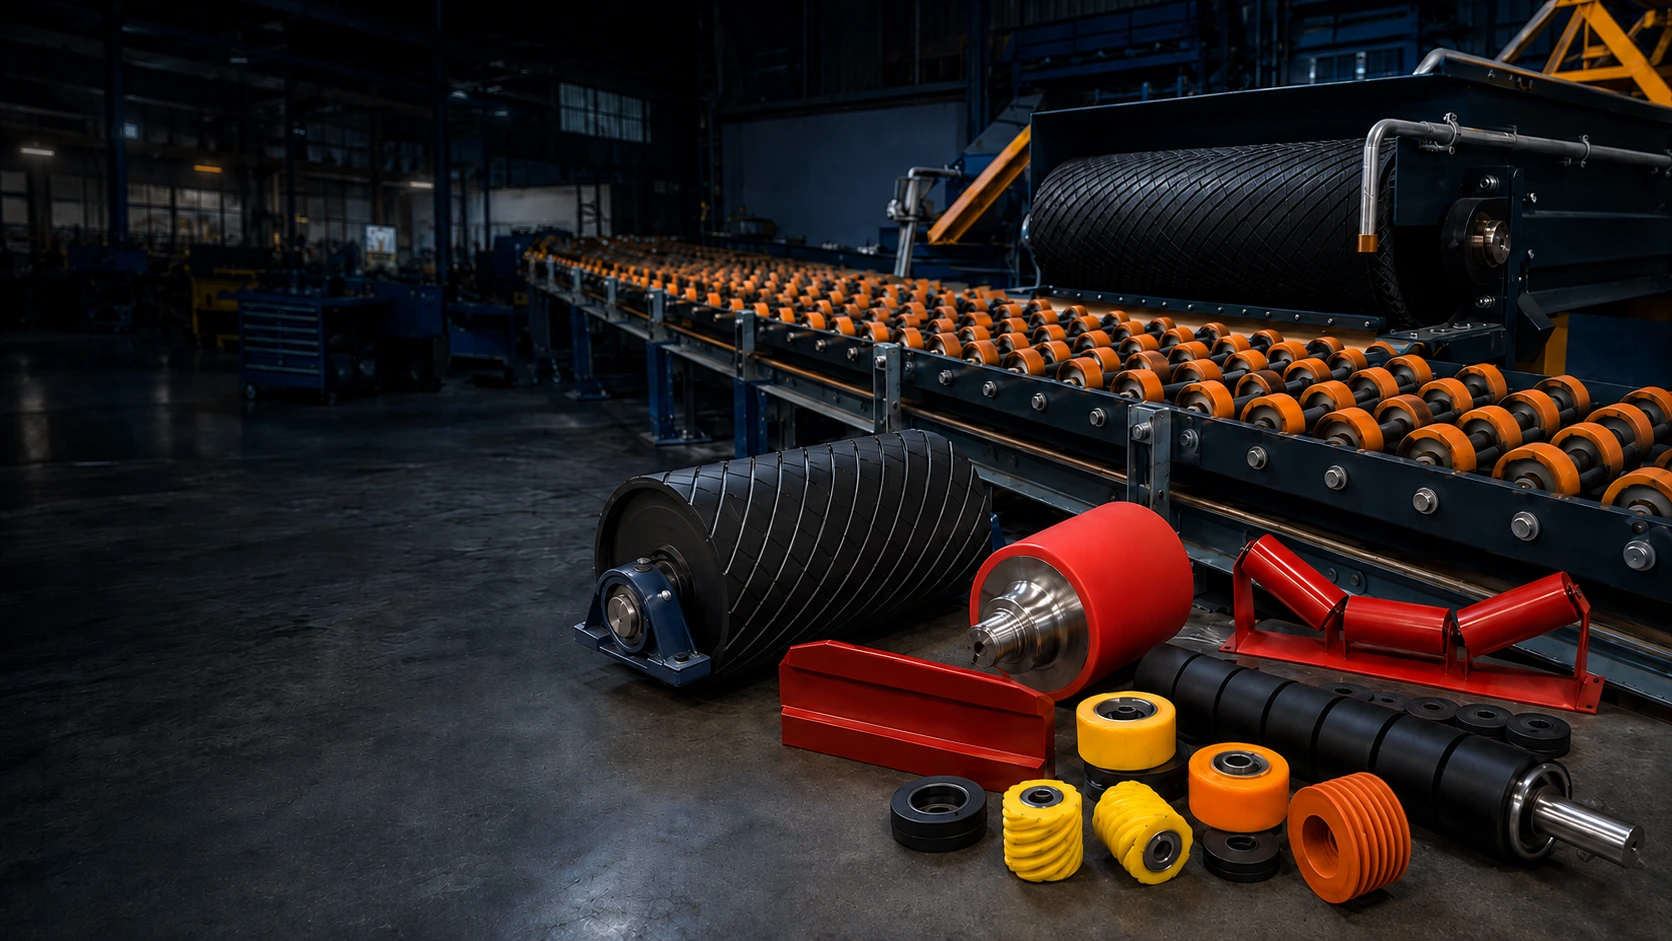
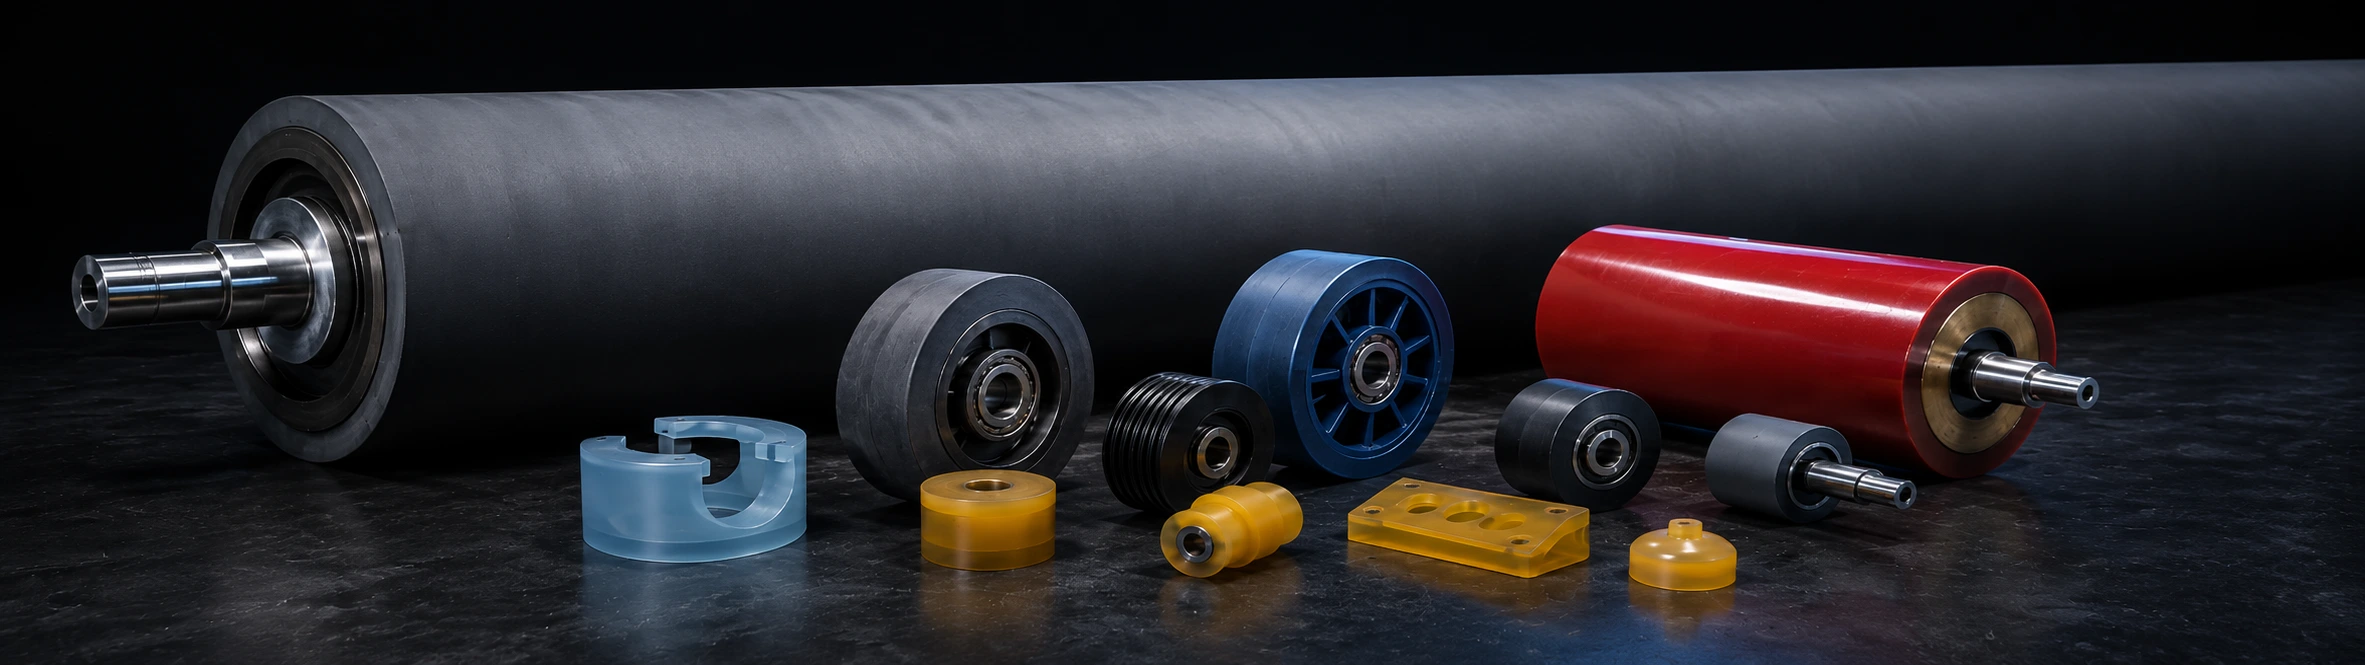
Chez Soremag, on fabrique et on remet à neuf des rouleaux recouverts (caoutchouc, polyuréthane, silicone), des roues industrielles et des pièces moulées en polyuréthane pour que vos convoyeurs restent prévisibles : traction contrôlée, stabilité, surfaces adaptées, géométrie correcte et composants mécaniques en tolérance.
Exemples fréquents — décrivez la fonction du rouleau ou de la pièce et l'endroit sur la ligne, on s'y retrouve.
E-commerce, colis, tri, expédition.
Emballage, papier/carton, bois, métal, plastiques.
Accumulation, transfert et lignes de tri.
Zones de traction et de retenue.
Poussière de carton, particules, copeaux, recyclage.
Compatibilité chimie/nettoyant selon le secteur.
Chaque fonction a son composé, sa dureté, son profil, son fini de surface et ses tolérances.
Traction, résistance à l'abrasion, surface contrôlée. Dureté typique ~70-85 Shore A.
Stabilité, réduction de vibration, longévité.
Pression uniforme, surface adaptée. Dureté typique ~40-60 Shore A.
Maintien de trajectoire, transfert en courbe et stabilité du produit selon l'architecture du convoyeur.
Surfaces non-marquantes, réduction d'accrochage.
Maintenance simplifiée, remplacement rapide.
Traction stable, résistance à l'usure; sur mandrin acier ou aluminium — souvent surmoulées sur métal. Roues de charge : ~90-95 Shore A / ~60 Shore D.
Réduction des vibrations, constance dimensionnelle, dureté adaptée.
Butées, pads, amortisseurs, guides, bagues/entretoises — reverse engineering quand l'OEM est indisponible.
Dureté, résilience, compression set, charge et géométrie adaptés au montage.
Soremag est un fournisseur de premier plan en recouvrement de rouleaux et de roues et en pièces moulées de polyuréthane — pour les centres de distribution, les usines et les fabricants de convoyeurs (OEM), au Québec et partout en Amérique du Nord. Depuis 1990, on vise la même chose sur chaque pièce : plus de kilomètres avant le prochain arrêt.

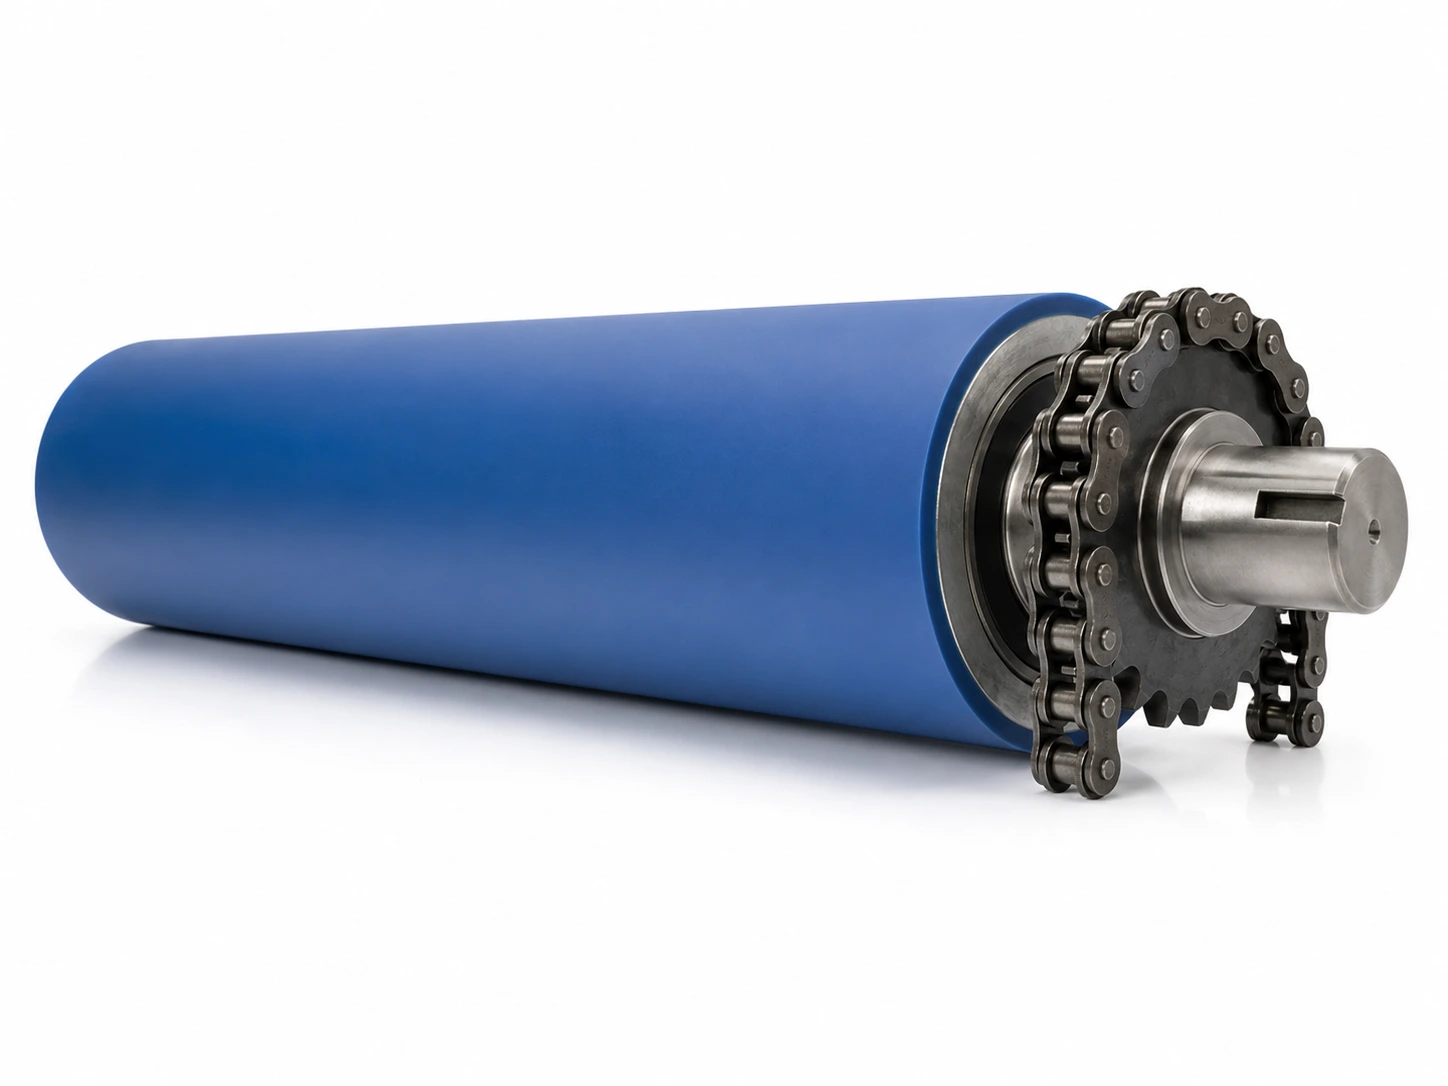
Rouleaux d'entraînement : le grip qui tient la charge sans patiner, sec ou mouillé.
Voir la page
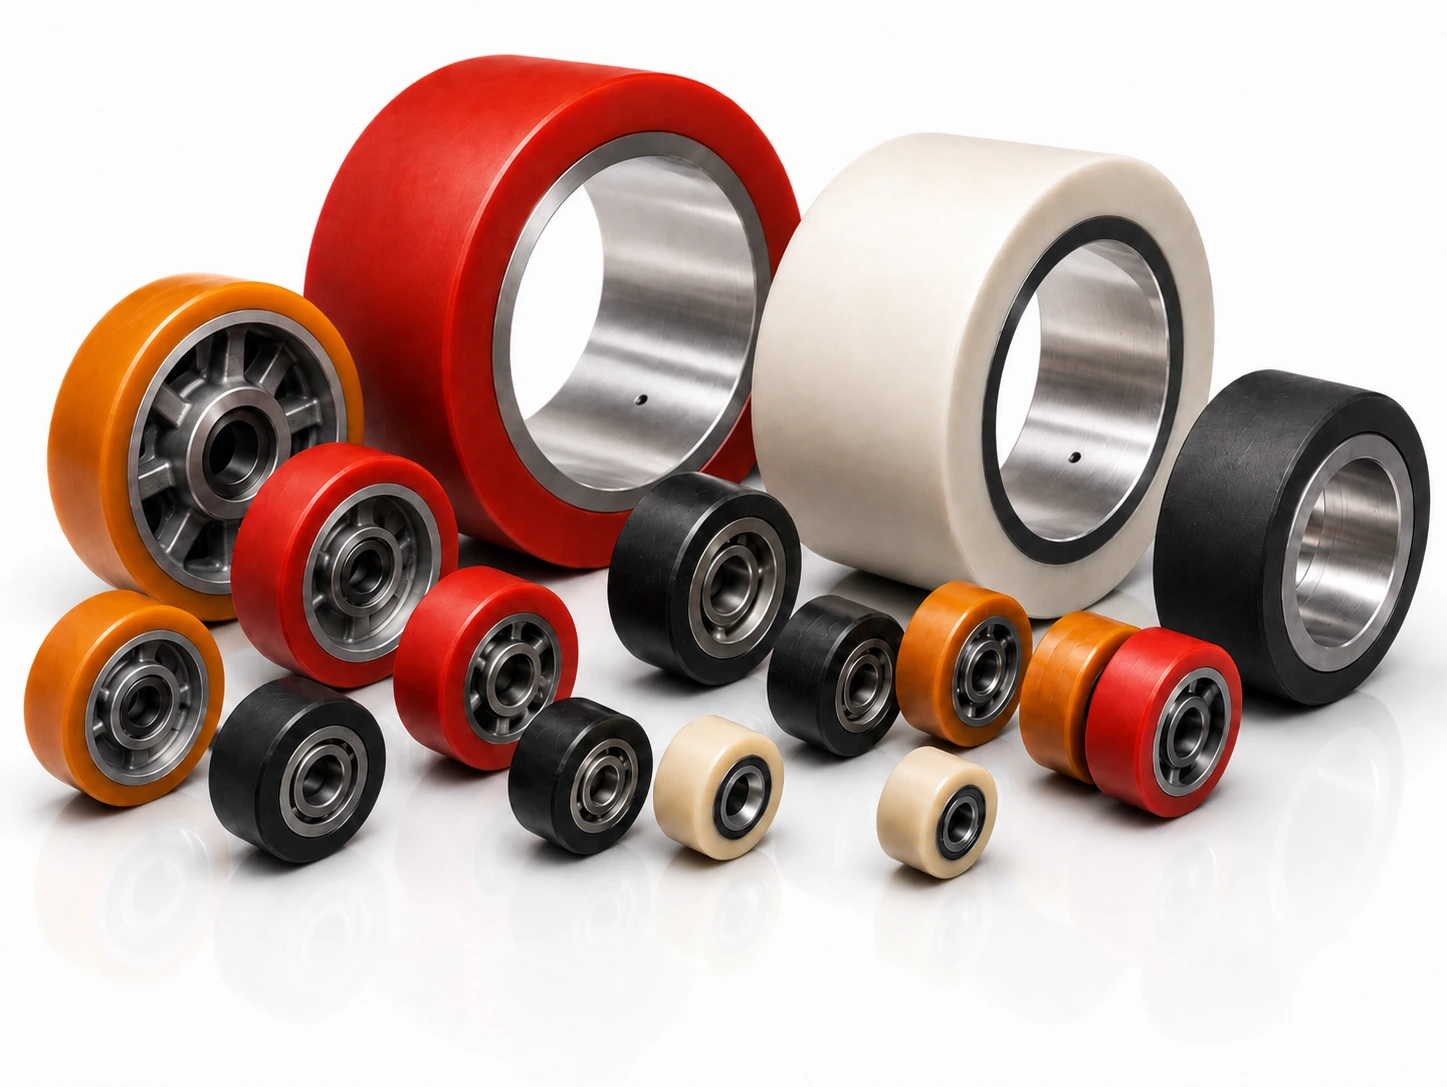
Roues d'entraînement, de guidage et de stabilisation, sur mandrin acier ou aluminium.
Voir la page
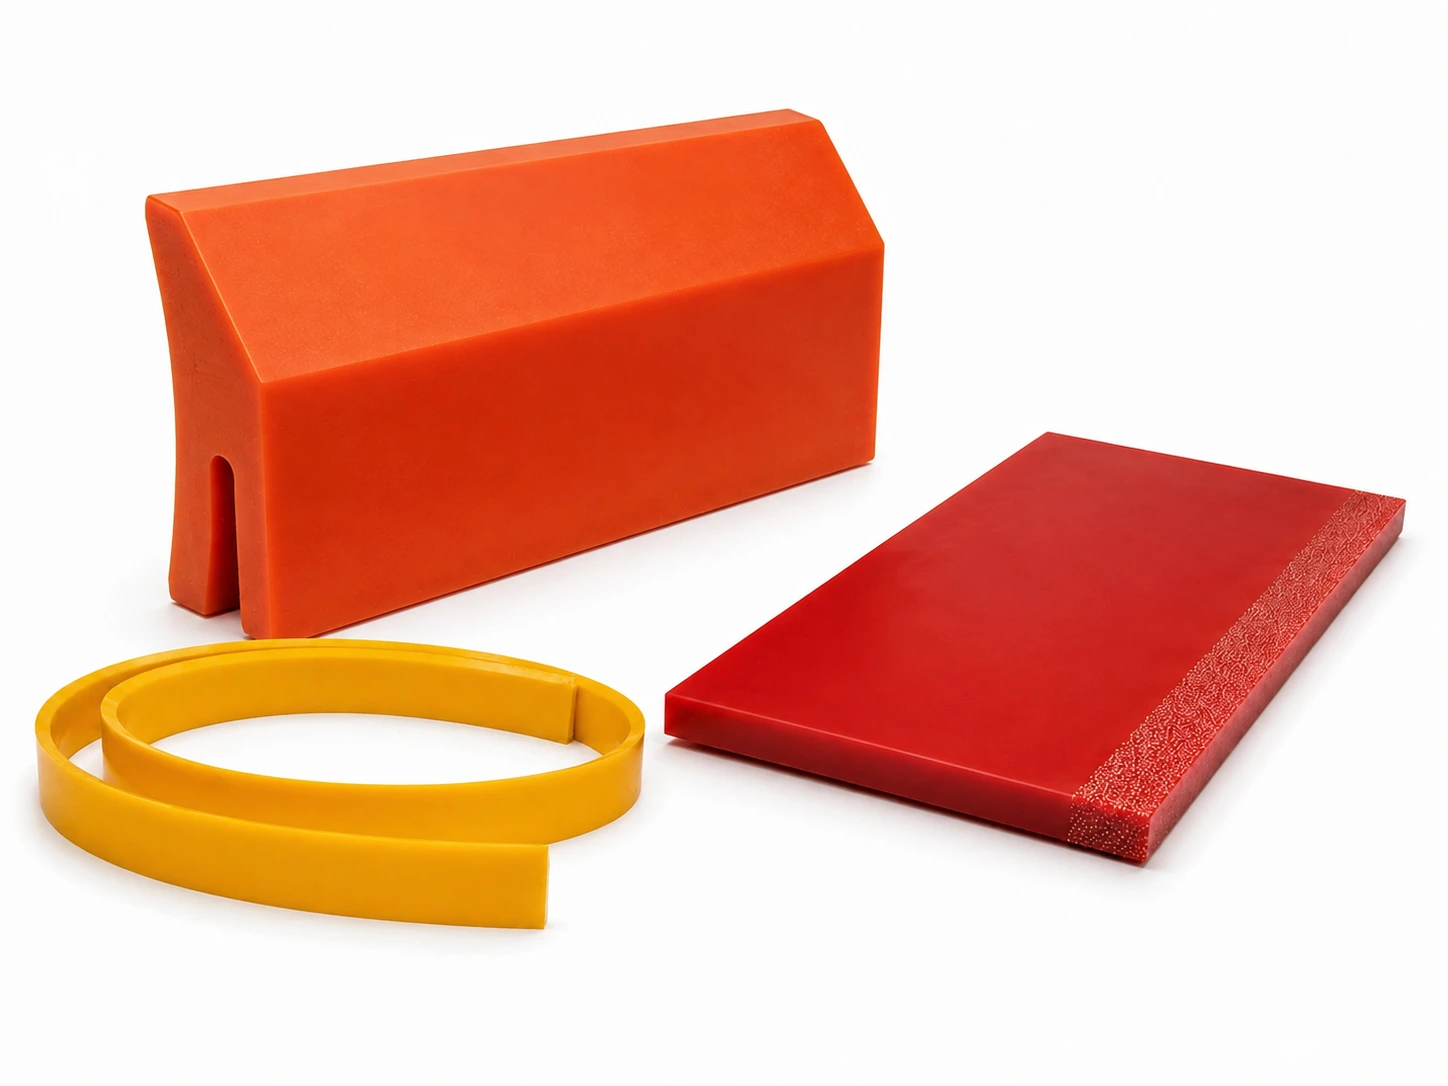
Racleurs de bande : garder la courroie propre, sans l'attaquer.
Voir la page
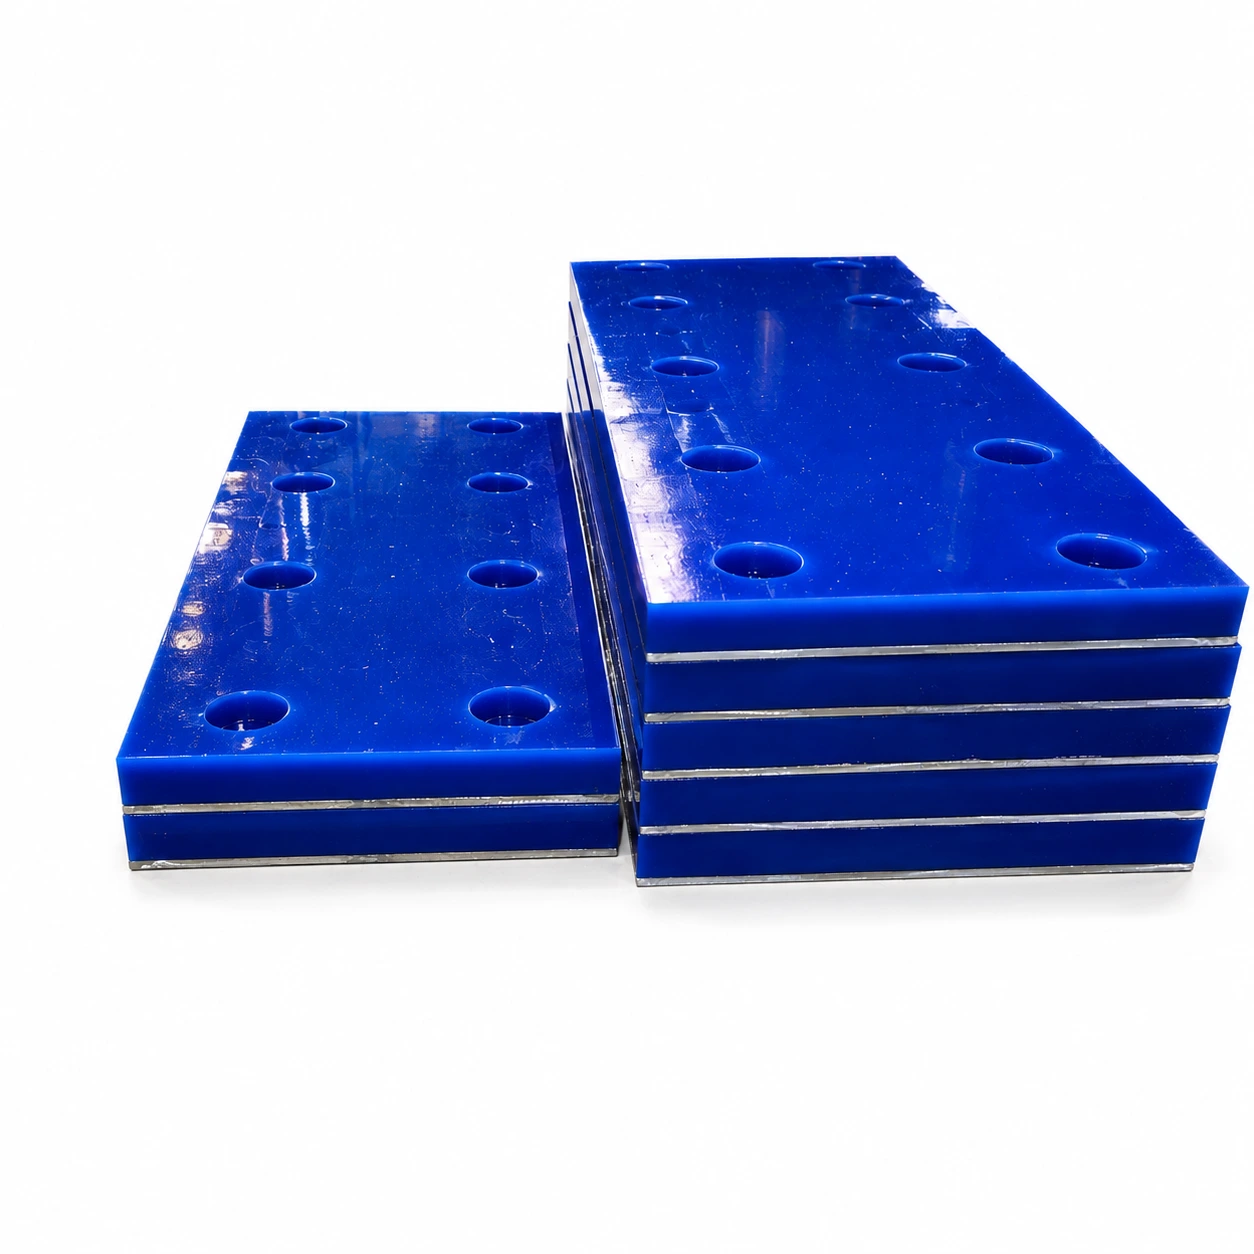
Plaques et garnitures d'usure : là où le produit frotte en continu sur le bâti.
Voir la pageAbrasion, contamination, humidité, nettoyage, pression, vitesse, température et traction visée.
Le nerf de la guerre, en convoyage, c'est l'abrasion et la traction. Deux polyuréthanes mènent le bal, départagés par un seul facteur : l'humidité. Le reste se choisit selon l'environnement.
Abrasion sèche sévère
Résistance très élevée à l'abrasion et aux coupures.
Sensible à l'hydrolyse — chaleur plus humidité : à tenir loin des milieux mouillés.
Eau et lavages
Plus endurant à l'hydrolyse, durable dans le temps.
Le relais naturel de l'ester dès qu'il y a de l'eau.
Le grip pur, sans huile
Imbattable en résilience, en impact et en déchirure.
À condition d'éviter huiles, ozone et UV.
Manutention standard
Économique, bonne abrasion générale.
Rouleaux presseurs et de convoyage courants.
Milieux humides et nettoyage fréquent
Eau, vapeur, acides et bases dilués, ozone.
Pas d'huiles ni d'hydrocarbures.
Huiles et contaminants
Huiles, graisses et carburants — plus une bonne abrasion.
Moins à l'aise en ozone et en UV.
Polyuréthane ester > polyuréthane éther > caoutchouc naturel (NR) > SBR. C'est l'ordre à retenir quand l'usure est le seul critère — mais il s'inverse dès que l'eau entre en jeu.
Des composés antistatiques et dissipatifs (poussière, carton, film) et de grade alimentaire (FDA) sont disponibles selon l'application. Duretés à titre indicatif, confirmées au cas par cas.
À valider sur votre application.
| Symptôme en usine | Piste de solution fréquente (Soremag) |
|---|---|
| Glissement / manque de traction | Formulation + dureté + surface (Ra) + revue nettoyage/contamination. |
| Marquage sur produit | Composé non-marquant à charges blanches (silice), sans noir de carbone ni huiles exsudantes + dureté + fini adaptés (le marquage est souvent chimique, pas juste une question de rugosité). |
| Usure prématurée (abrasion) | Polyuréthane spécialisé ou caoutchouc haute résistance selon l'abrasif. |
| Dépôts / encrassement | Matériau plus compatible + surface adaptée + méthode de nettoyage. |
| Usure aux extrémités | Vérifier l'alignement, le tracking de la courroie, la largeur produit vs largeur utile, le crown/profil, le parallélisme, la charge aux rives, les dépôts et l'état des portées. Solution d'usinage fréquente : un chanfrein de dégagement / dépouille (end relief) aux extrémités. |
| Vibration / battement | Rectification, concentricité (TIR), équilibrage si requis, état des portées. |
| Accrochage / bourrages en transfert | Surface + géométrie + correction mécanique des zones de transfert. |
La solution n'est pas juste « changer de matériau ». Très souvent, c'est le bon combo : dureté + fini (Ra) + géométrie + mécanique — et parfois double dureté selon l'application.
Ce qu'on mesure et qu'on valide : dureté (Shore A / D), fini de surface (Ra), faux-rond (TIR), cylindricité, profil / bombé (crown), équilibrage dynamique, état des portées, et compatibilité chimique (test de gonflement, de dureté et de surface sur échantillon).
Cliquez une catégorie.
Glissement : contamination, dureté, surface, pression réelle. Traction trop agressive : marquage → ajuster dureté/surface/formulation. Dérive / guidage instable : alignement + géométrie + état mécanique.
Dépôts qui s'accumulent : compatibilité matière + surface + nettoyage. Surface « glacée » : finition inadaptée / contamination / vieillissement. Accrochage : surface trop agressive, défaut local, géométrie.
Abrasion : matériau, dureté, poussière/particules, pression. Coupures / entailles : formulation + dureté + protection + révision procédé. Décollement : préparation, adhésif, chimie, surchauffe, cycles.
Battement (TIR) : rectification, portées, concentricité, équilibrage si requis. Variations : usure localisée, usure ou flèche du mandrin (core) et des portées/tourillons (journals), alignement, charge.
La démarche complète « problème → diagnostic → solution » → Diagnostic rouleaux & roues
On commence souvent par un appel, un courriel ou un Zoom pour comprendre l'application avant de se déplacer. Selon le cas, on demande photos/vidéo, paramètres (vitesse, charge, pression), méthode de nettoyage, historique des arrêts et parfois un échantillon de pièce.
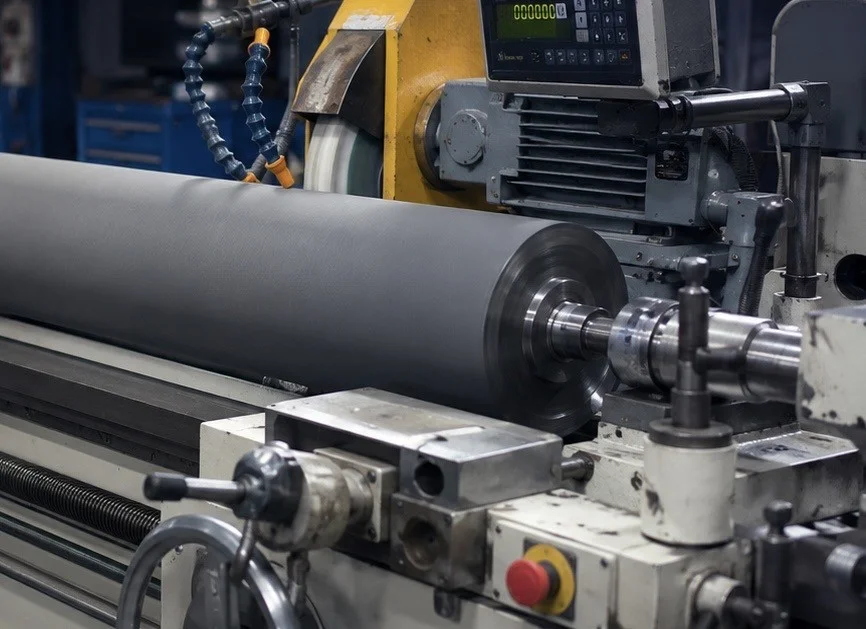
Ensuite, on intervient au bon niveau : resurfaçage / rectification / rainurage, recouvrement complet, réparation mécanique (mandrins, arbres, portées), ou reverse engineering quand l'OEM n'est plus disponible. Besoin d'un dépannage rapide ? Voir urgence & logistique.
Même si votre ligne porte un autre nom, décrivez la fonction : on s'y retrouve.
Intégrateurs / convoyeurs : Hytrol, Dorner, Dematic, TGW, Honeywell Intelligrated. Rouleaux, MDR & drum motors : Interroll, Itoh Denki, Van der Graaf. Tambours et poulies caoutchoutées pour courroies modulaires : Intralox, Habasit, Rexnord.
Rouleaux moteurs (MDR) : on évalue d'abord la construction, le diamètre admissible, la présence d'un manchon, la chaleur du moteur et les contraintes OEM avant de recommander un recouvrement, un manchon ou un remplacement.
Marques citées à titre indicatif seulement; Soremag n'est affilié à aucun de ces fabricants.
Dans plusieurs cas, remettre à neuf est plus rapide ou plus économique que l'OEM, surtout si le corps métallique est récupérable et que la géométrie peut être améliorée. Surtout, on peut améliorer matière, dureté, surface et géométrie au lieu de reproduire un standard.
Alignement, largeur utile vs produit transporté, charge, géométrie. On vérifie si une correction de profil ou d'alignement est nécessaire.
Oui, mais ce n'est pas « plus rugueux = plus de grip ». Sur une surface propre et sèche (bacs plastiques, carton glacé), un fini lisse et une dureté plus basse maximisent l'adhérence par contact. La rugosité ou le rainurage servent surtout à briser un film d'eau ou d'huile et à évacuer la poussière. On regarde donc le Ra et le Rz, le type de meulage/rainurage, la pression réelle, la vitesse et la contamination.
Oui si le revêtement est sain et que les tolérances le permettent. Sinon, on décape et on recouvre à neuf.
Oui. Le rainurage peut aider la traction, le dégazage, l'évacuation de contamination et la stabilité selon l'application. Motifs courants : longitudinal, spiralé/hélicoïdal, chevron, diamant, rainures d'évacuation/dégazage et rainures de traction.
Non. On peut souvent réparer, recharger et réusiner les portées pour revenir en tolérance avant le recouvrement.
Souvent oui : choix de matière, surface et méthode de nettoyage. Certaines recettes et finitions se nettoient beaucoup mieux.
Oui. Reverse engineering et amélioration de la matière ou de la géométrie selon votre usage réel.
On part des paramètres réels (abrasion, contamination, nettoyage, vitesse, pression, température), puis on choisit une formulation validée avec votre contexte.
On vérifie d'abord la contamination (huile, poussière, glaçage), la pression réelle, la dureté et le fini (Ra/Rz). La solution est souvent un combo formulation + surface + nettoyage — pas seulement « changer de matériau ».
On évalue chaque MDR (Itoh Denki, Interroll…) avant tout : un MDR ne se cuit pas au four sans détruire le moteur. Selon la construction, on oriente vers un manchon/gaine, un procédé à froid ou un remplacement, en tenant compte du diamètre, de la chaleur et des contraintes OEM.
Parlez à un expert Soremag : on vous aide à identifier la piste la plus solide, rapidement.
➔ Parler à un expert technique