Recouvrement & fabrication · caoutchouc et polyuréthane · Québec450 664-4000·1 800 361-5588·FR|EN
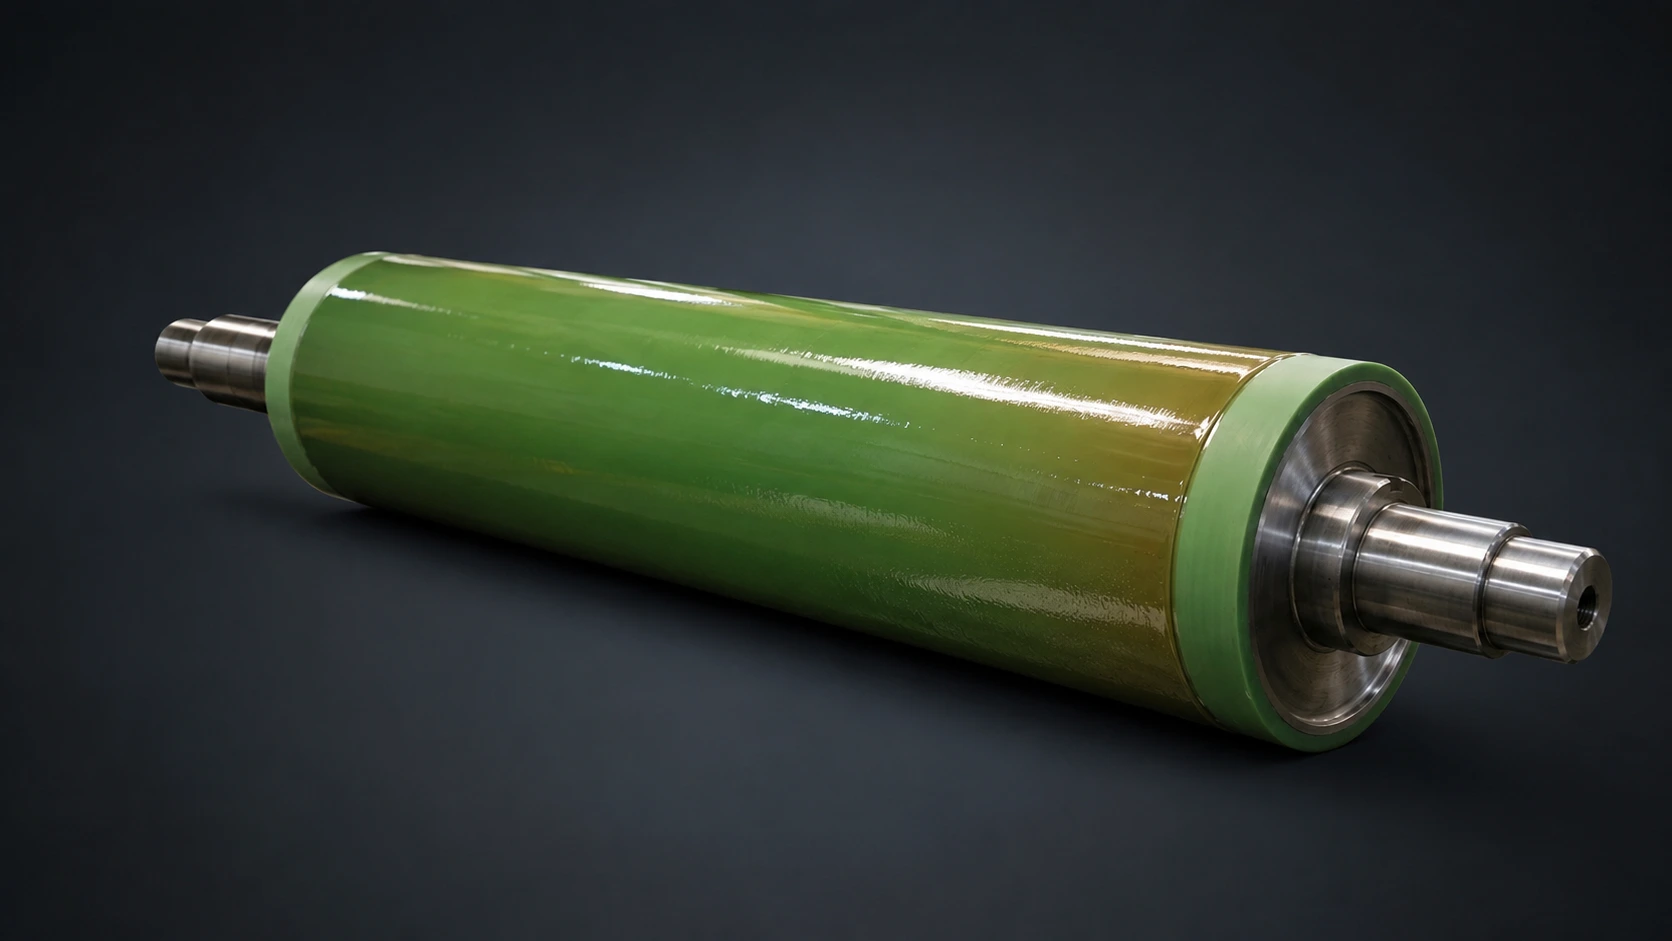
Rouleau applicateur recouvert de polyuréthane coulé vert satiné sur mandrin d'acier
Produits · Spécialité

Rouleaux applicateurs, doseurs et d'enduction en caoutchouc et polyuréthane

Applicator rolls, metering rolls, coating rolls, glue rolls : on recouvre, rectifie et rainure les rouleaux qui déposent colles, peintures, vernis, encres, huiles et teintures — pour une épaisseur régulière qui ne dérive pas.

Recouvrement de rouleaux qui doivent doser

Sur un rouleau d'enduction, le recouvrement n'est pas seulement une surface de travail : il fait partie de l'instrument de mesure. Sa dureté et son diamètre déterminent combien de produit passe. S'il change, la recette change.

C'est ce qui rend cette famille différente de toutes les autres. Un rouleau presseur qui vieillit presse un peu moins bien. Un rouleau d'entraînement qui vieillit glisse un peu. Un rouleau applicateur qui vieillit modifie votre produit fini — l'épaisseur du dépôt dérive, et personne ne comprend pourquoi la recette ne donne plus le même résultat.

Soremag remet ces rouleaux aux cotes et, surtout, choisit le composé pour qu'il tienne dans votre chimie. Savoir-faire connexes : recouvrement de rouleaux, meulage et fini de surface, rainurage, racleurs et lames et sélection des matériaux.

Ce qui décide de la quantité déposée

Contrairement à un rouleau presseur, un rouleau d'enduction ne dose pas en serrant. Il dose en contrôlant un espace, une vitesse et un volume. Serrer davantage ne dépose pas moins : ça déforme le recouvrement, ça chauffe et ça finit par ouvrir l'entrefer effectif.

L'entrefer

L'espace entre le doseur et l'applicateur

C'est lui qui fixe l'épaisseur du film humide emporté vers le substrat. Et il dépend des deux diamètres et des deux duretés — donc de l'état réel des deux rouleaux, pas seulement du réglage affiché sur la machine.

La vitesse relative

Le rapport entre les deux rouleaux

Un doseur qui tourne plus lentement, à la même vitesse ou en sens inverse ne laisse pas passer la même quantité. C'est un levier de réglage puissant, et souvent le plus rapide à essayer avant de toucher au mécanique.

Le volume porté

Ce que la surface peut transporter

Une surface lisse emporte un film mince et continu. Un rainurage ou une gravure emporte un volume défini par la géométrie du creux. C'est le dosage le plus reproductible — mais il faut que le motif reste net.

Un quatrième facteur ne se règle pas mais s'impose : le mouillage. Si le produit ne mouille plus le rouleau — recouvrement glacé, dépôt sec, surface gonflée —, aucun réglage d'entrefer ne rétablira un film uniforme.

Quatre configurations courantes d'enduction par rouleaux

Reconnaître la vôtre aide à diagnostiquer le transfert, le dosage et l'usure — et nous dit quelle pièce refaire.

substratbac

Rouleau au bacdip / pan-fed roll

L'applicateur prélève le liquide dans un bac et le transfère directement au substrat. Sans doseur séparé, l'épaisseur dépend de la vitesse, du mouillage, de la viscosité et de la zone de contact. Simple et robuste, moins précis qu'un dosage indépendant.

doseurapplicateurréservoirsubstratcontre-appui

Enduction directedirect metering + applicator pair

Le produit est alimenté entre les deux rouleaux, souvent par un petit réservoir dans le V. Ils tournent en sens opposés : leurs surfaces descendent ensemble dans l'entrefer. Au contact, l'applicateur va dans le même sens que le substrat.

doseurapplicateurentrefersubstratcontre-appui

Enduction inversereverse roll coating

Ici les deux rouleaux tournent dans le même sens : leurs surfaces se croisent dans l'entrefer et raclent le film à l'épaisseur voulue. Au contact du substrat, l'applicateur va à contresens — d'où les films les plus minces et les plus réguliers.

cellulesgravéesraclesubstrat

Rouleau gravé / anilox + racleengraved roll + doctor blade

Les alvéoles se remplissent, la racle arase l'excédent, et c'est le volume gravé qui dose. Très répétable tant que la viscosité, la vitesse et le réglage de lame restent stables. La gravure se fait sur surface dure, pas sur élastomère.

Dans les systèmes gravés ou anilox, notre travail porte sur les rouleaux recouverts qui les entourent — transfert, contre-appui, presseur. La gravure d'alvéoles sur rouleau dur relève d'un spécialiste, et nous vous le dirons franchement plutôt que de vous faire perdre du temps.

Le gonflement : pourquoi votre dépôt dérive tout seul

C'est le mécanisme propre à cette famille de rouleaux, et le plus mal compris en usine. Un rouleau qui gonfle ne se contente pas de s'user : il fausse la mesure. Voici la chaîne complète, du produit chimique jusqu'au défaut sur le produit fini.

1

Le solvant migre

Diluant, solvant ou plastifiant du produit appliqué pénètre progressivement dans le recouvrement.

2

Le recouvrement prend du volume

Il gonfle. Le diamètre augmente légèrement, souvent de façon inégale sur la face.

3

La dureté chute

Le module d'élasticité baisse : la même charge écrase maintenant beaucoup plus le recouvrement.

4

La pression de contact baisse

Entre doseur et applicateur, la pression réelle diminue et l'entrefer effectif s'ouvre.

5

Le film déposé épaissit

Plus de produit passe. On resserre le réglage, le gonflement continue, et la cible n'arrête pas de bouger.

Ce qu'il faut retenir

Un rouleau applicateur qui dépose de plus en plus de produit n'est pas déréglé : il est chimiquement incompatible. Chaque resserrage donne un répit de quelques jours, puis le défaut revient — parce qu'on corrige un symptôme avec un réglage alors que la cause est dans la matière.

La bonne séquence est l'inverse : identifier le produit en contact et sa température, valider le composé par un essai d'immersion sur échantillon, puis refaire le rouleau avec la bonne chimie. On revient alors au réglage d'origine, et il tient.

Un gonflement se reconnaît à trois signes simples : le diamètre a augmenté, la dureté relevée est plus basse qu'à l'origine, et la surface est devenue collante ou spongieuse au toucher. Notre guide de diagnostic détaille les signatures.

Les rouleaux d'enduction que nous recouvrons

Appliquer, doser, transférer, essuyer — une même famille de fonctions sous des noms qui changent d'une industrie à l'autre.

Rouleaux applicateurs — applicator rolls

Ils portent le produit jusqu'au substrat et le déposent. C'est leur surface et leur compatibilité chimique qui décident de la qualité du film.

Rouleaux doseurs — metering rolls

Ils règlent la quantité que l'applicateur emporte. Leur diamètre et leur dureté font partie de l'équation du dosage — refaits, ils changent la recette.

Rouleaux d'enduction — coating rolls

Terme générique des lignes d'enduction : couchage, vernissage, imprégnation. Souvent en paire ou en train de trois rouleaux.

Rouleaux encolleurs — glue rolls

Colles à froid, à chaud, PVA, hot-melt. Le défi est double : tenir la chimie et se nettoyer sans détériorer la surface.

Rouleaux de vernissage — varnish / lacquer rolls

Vernis à l'eau, solvantés ou UV. Les formulations UV et solvantées sont les plus exigeantes pour le composé.

Rouleaux encreurs et distributeurs — ink form / distributor rolls

Vocabulaire de l'imprimerie : ils constituent et répartissent le film d'encre. Dureté et fini y sont critiques.

Rouleaux mouilleurs — dampening rolls

Ils portent la solution de mouillage en offset. Surface hydrophile, régularité de film, résistance aux additifs de bain.

Rouleaux de teinture et d'imprégnation

Bois, textile, cuir. Le produit doit pénétrer sans surcharger, ce qui met le dosage au premier plan.

Rouleaux racleurs recouverts — doctor rolls

Ils enlèvent l'excédent plutôt que d'en déposer. Le recouvrement doit rester net et dimensionnellement stable.

Rouleaux d'appui et de contre-appui — backing / backup rolls

Ils portent le substrat en face de l'applicateur, et leur faux-rond se retrouve directement dans le film déposé. À noter : sur les coucheuses inverses de précision, le doseur et l'applicateur sont tous deux en acier — le recouvrement élastomère est justement ici. C'est souvent la seule pièce qu'on nous confie sur ces machines.

Rouleaux essuyeurs — wiper rolls

Ils égalisent ou reprennent un excédent déjà déposé : huilage, lubrification, essuyage après bain.

Rouleaux de transfert — transfer rolls

Ils relaient le produit d'un rouleau au suivant dans un train. Chaque transfert divise le film — d'où l'importance de leur état.

Votre position porte un autre nom ? Envoyez une photo, un plan ou la fiche du produit appliqué. Voir aussi les autres familles de rouleaux.

Ce que Soremag fait sur un rouleau d'enduction

On repart de votre mandrin, et on choisit la matière en fonction de ce que le rouleau va toucher.

InterventionCe que ça règle sur un rouleau d'enduction
Essai d'immersion sur échantillonValidation de la compatibilité chimique avant de refaire la pièce : variation de masse, de volume, de dureté et état de surface.
Recouvrement caoutchouc ou polyuréthane couléComposé retenu pour tenir votre produit, sa température et vos cycles de lavage — sans gonfler ni durcir.
Rectification de précisionDiamètre, cylindricité et faux-rond remis aux cotes : c'est la base d'un film uniforme.
Fini de surface contrôléRugosité visée selon le produit à transporter — un fini trop poli ne mouille plus, un fini trop rugueux dépose trop.
Rainurage sur mesureMotif et pas reproduits ou repensés quand le dosage passe par un volume porté.
Diamètres et duretés appariésSur une paire doseur/applicateur, l'appariement redonne le réglage d'origine au lieu d'obliger à le retrouver par essais.
Réparation du mandrin, des portées et des tourillonsUn faux-rond mécanique produit une strie que ni la matière ni le réglage ne corrigeront.
Reverse engineeringIdentification de la famille du composé et de sa dureté à partir du rouleau usé, sans documentation.
Contrôle et traçabilitéRelevés de dureté sur la face, diamètre, faux-rond, rugosité — consignés pour la pièce.

Capacités : de 10 Shore A à 85 Shore D · pièces de 2 mm à 20 pi de long · usinage jusqu'à Ø 42 po × 240 po, Ø 68 po × 175 po ou Ø 76 po × 36 po · usinage jusqu'à ±0,001 po (±0,025 mm) selon le composé. Voir le contrôle de qualité.

Quel recouvrement pour appliquer et doser

Ici, la compatibilité chimique passe avant tout le reste. Un composé mécaniquement parfait qui gonfle dans votre produit est un mauvais composé.

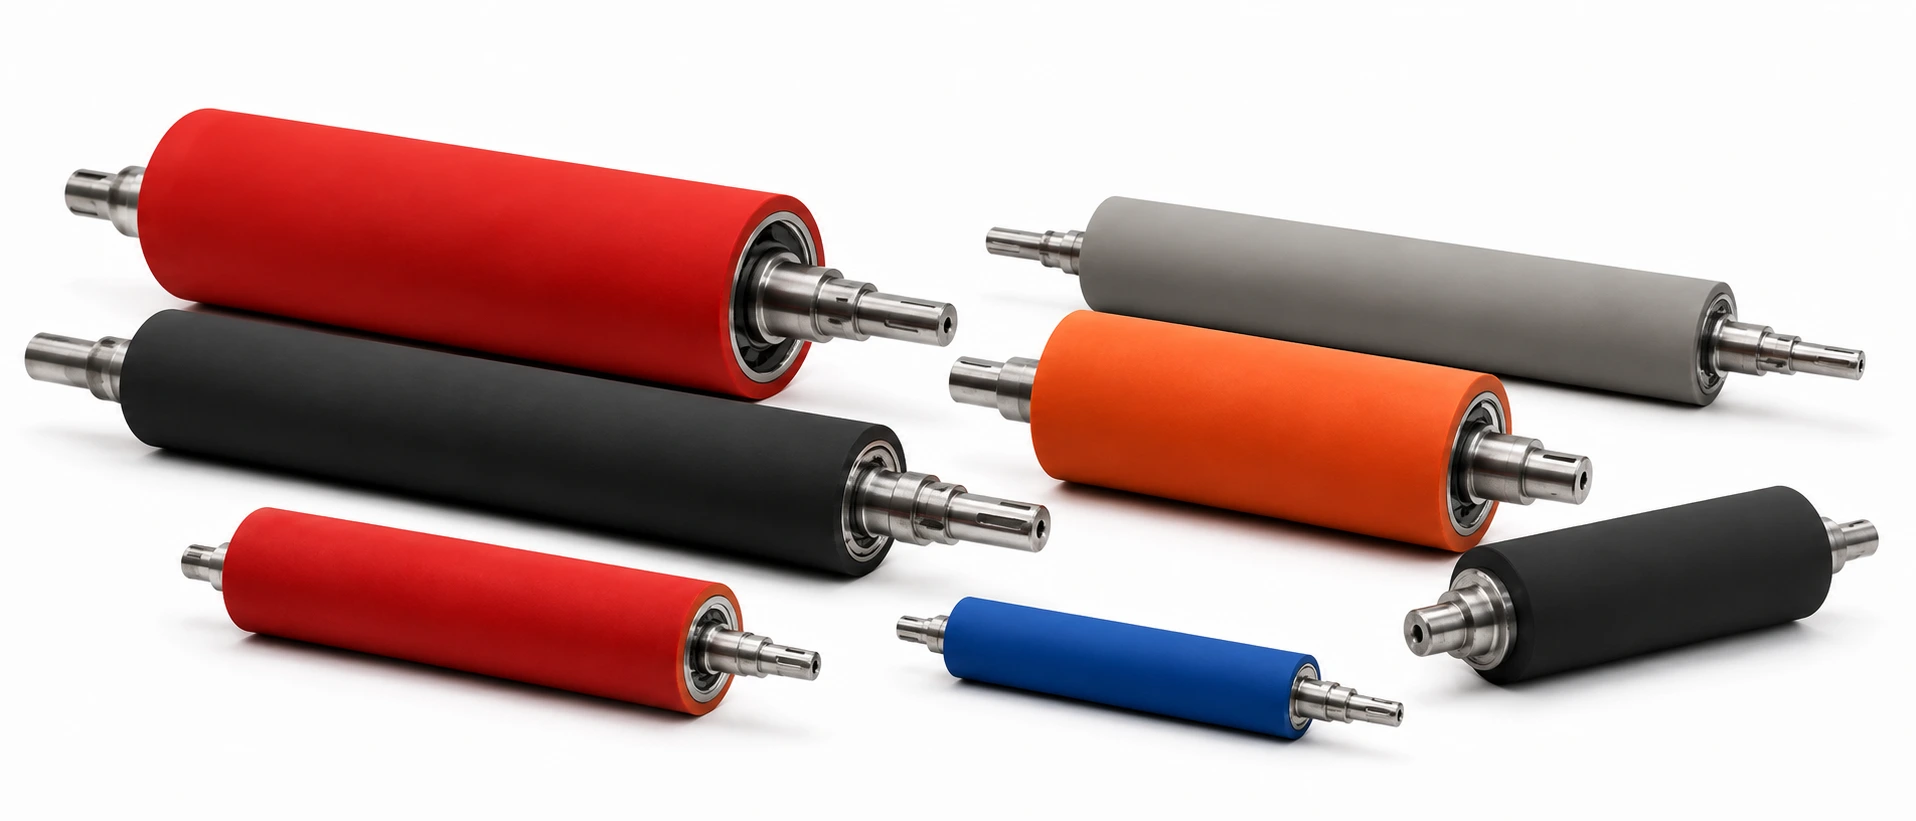
Huit rouleaux industriels recouverts, en rouge, noir, bleu, orange et gris, sur mandrins d'acier à tourillons clavetés
Huit rouleaux, huit formulations. La couleur n'est pas une norme de l'industrie — c'est un code d'atelier : un rouge peut être un polyuréthane comme un silicone, un noir un nitrile comme un EPDM. On peut pigmenter selon votre code, pour que votre équipe reconnaisse la bonne pièce sans avoir à lire une étiquette. Ce qui compte, c'est la famille du composé et ce qu'elle tient.
Nitrile (NBR / XNBR) — huiles, encres, colles, solvants légers EPDM — eau chaude, vapeur, lavages alcalins Néoprène (CR) — équilibre chimie et résilience Caoutchouc naturel (NR) — produits à base d'eau, bonne récupération SBR — enduction générale, coût maîtrisé Hypalon (CSM) — chimie agressive Silicone — chaleur et antiadhérence Polyuréthane coulé — abrasion, coupure, charges élevées

Aucune de ces familles n'est bonne partout : chacune a des fluides qui la font gonfler. C'est pourquoi on demande la fiche technique du produit appliqué, sa température et vos produits de nettoyage — puis on valide par essai. Voir le guide de sélection des matériaux et la page rouleaux en caoutchouc.

Le détail technique

Les mécanismes propres à l'enduction — ceux qui expliquent la plupart des films irréguliers qu'on nous décrit.

Le film se divise à chaque séparation

Quand deux surfaces mouillées se séparent, le liquide qui les reliait se partage entre les deux. Sur un train de rouleaux, chaque transfert ne fait donc passer qu'une fraction du film, jamais la totalité.

Conséquence pratique : la quantité qui arrive sur votre substrat dépend de toute la chaîne, pas seulement du dernier rouleau. Un rouleau intermédiaire glacé, gonflé ou faux-rond fait baisser le dépôt final sans qu'on le soupçonne.

C'est aussi pourquoi on demande l'architecture complète de votre poste d'enduction avant de recommander quoi que ce soit.

Le mouillage : la condition invisible

Pour former un film régulier, le produit doit mouiller la surface du rouleau — s'y étaler au lieu de se rassembler en gouttes. Ça dépend de l'énergie de surface du recouvrement, de sa rugosité et de sa propreté.

Trois choses ruinent le mouillage : une surface glacée par l'usage, un dépôt sec de produit polymérisé, et un recouvrement gonflé dont la surface a changé de nature. Dans les trois cas, le film se casse en filets ou en plages.

Le réflexe de resserrer ne règle rien : si le produit ne s'étale pas, aucune pression ne l'y forcera. C'est la surface qu'il faut reprendre.

Viscosité, température et vitesse vont ensemble

La quantité emportée par un rouleau dépend de la viscosité du produit, et la viscosité dépend de la température. Un atelier plus froid le matin dépose plus épais; un bain qui chauffe en cours de production dépose plus mince.

La vitesse de ligne joue dans le même sens : plus vite, plus le rouleau emporte de produit, jusqu'à un point où le film se déstabilise et laisse des marques régulières.

Avant de conclure que le rouleau est en cause, il vaut la peine de vérifier si le défaut suit la température du bain ou la vitesse de la ligne. Si oui, ce n'est pas le rouleau.

Rainurage : doser par le volume plutôt que par l'écrasement

Un motif usiné dans le recouvrement transporte un volume déterminé par sa géométrie. C'est plus reproductible qu'un film lisse, parce que le volume ne dépend presque plus de la pression.

Mais un motif se comble — par du produit polymérisé, par fluage du composé sous charge, par usure. Le dosage baisse alors progressivement, et de façon inégale sur la face.

On relève le motif existant, son pas et sa profondeur, et on le reproduit — ou on le révise si l'usure montre qu'il n'était pas adapté. Voir la page rouleaux rainurés.

Nettoyage : le premier tueur de rouleaux d'enduction

Beaucoup de rouleaux applicateurs meurent moins du produit qu'ils appliquent que des solvants employés pour les nettoyer. Un lavage agressif quotidien attaque le composé bien plus vite que huit heures de production.

Il faut donc valider la compatibilité avec deux liquides, pas un : le produit appliqué et le produit de nettoyage. Et éviter le grattage à sec, qui glace la surface et détruit le mouillage.

Nos recommandations de nettoyage et d'entreposage sont dans le guide d'entretien.

Remise à neuf, étape par étape

1. Relevé de l'état : dureté en plusieurs points, diamètre, faux-rond, rugosité, état du motif — et comparaison avec les valeurs d'origine si on les a.

2. Identification du composé existant et validation du composé retenu par essai d'immersion si la chimie est en cause.

3. Retrait de l'ancien recouvrement, inspection du mandrin, des portées et des tourillons.

4. Réparation mécanique au besoin, préparation de surface et adhérisation.

5. Application du nouveau recouvrement — vulcanisation pour le caoutchouc, coulée à chaud pour le polyuréthane.

6. Rectification au diamètre et au fini visés, puis rainurage si l'application le demande.

7. Contrôle final et traçabilité. Détail complet dans notre procédé de recouvrement.

Diagnostic → cause → correction

Ce qu'on nous décrit le plus souvent sur un poste d'enduction, et ce que ça veut généralement dire.

SymptômeCause probableCorrection
Le dépôt épaissit avec le tempsGonflement du recouvrement, chute de duretéEssai d'immersion, changement de composé, retour au réglage d'origine.
Le dépôt s'amincit progressivementMotif comblé, surface glacée, mouillage dégradéRectification à la rugosité voulue; reprise du rainurage.
Film plus épais au centre ou aux rivesUsure inégale, faux-rond, déflexion sous chargeRectification; profil revu — voir meulage et profils.
Stries dans le sens de marcheRacle usée ou encrassée, méplat, joint de recouvrementRectification; révision de la racle et de son appui.
Marques répétitives à intervalle régulierFaux-rond, balourd, méplat localRectification, réparation des portées, équilibrage dynamique.
Le produit ne s'étale pas, forme des plagesPerte de mouillage : glaçage, dépôt sec, gonflementReprise de surface; révision du protocole de nettoyage.
Surface collante ou spongieuse au toucherAttaque chimique avancée par le produit ou le solvant de lavageChangement de composé, validé sur les deux liquides.
Recouvrement décollé du mandrinProduit infiltré à l'interface, adhérisation dégradéeRetrait complet, remise en état du mandrin, nouvelle adhérisation.

Chaque signature d'usure est reprise en détail dans le guide de diagnostic rouleaux et roues.

Où l'on trouve ces rouleaux

Partout où un liquide doit se déposer en épaisseur maîtrisée sur une surface qui défile.

Questions fréquentes — rouleaux applicateurs et doseurs

Pourquoi mon rouleau applicateur dépose-t-il de plus en plus de produit ? +

C'est presque toujours le gonflement. Le solvant ou le plastifiant du produit migre dans le recouvrement, qui prend du volume et perd de la dureté. Plus mou, il s'écrase davantage : la pression entre doseur et applicateur baisse, l'entrefer effectif s'ouvre, et le film épaissit. On resserre, le gonflement continue, la cible bouge encore. La correction est un changement de composé, pas un réglage.

Comment se règle la quantité de produit déposée ? +

Par trois leviers, et la pression n'en fait pas partie : l'entrefer entre doseur et applicateur, le rapport de vitesse entre les rouleaux et le substrat, et le volume porté par la surface — lisse, rainurée ou gravée. Sur un rouleau d'enduction, on ne dose pas en serrant.

Quel matériau résiste à mon adhésif ou à mon vernis ? +

Ça dépend de la chimie, de la température et de la durée d'exposition. Les produits à base d'eau sont les plus tolérants; les solvants aromatiques et les cétones, les plus agressifs. Le nitrile tient bien huiles et encres, l'EPDM l'eau chaude et les alcalins mais pas les huiles, le polyuréthane excelle mécaniquement mais réagit à certains solvants. La seule réponse fiable est un essai d'immersion dans votre produit réel.

À quoi sert un essai d'immersion ? +

À vérifier la compatibilité avant de refaire un rouleau complet. On immerge un échantillon du composé envisagé dans votre produit, à la température de service, pour une durée représentative, puis on mesure la variation de masse et de volume, la variation de dureté et l'état de surface. Un gonflement marqué ou une chute de dureté disqualifie le composé, même s'il paraissait idéal sur papier.

Pouvez-vous reproduire le rainurage ou la gravure d'un rouleau existant ? +

Nous reproduisons le rainurage mécanique sur recouvrement élastomère — motif, pas et profondeur relevés sur la pièce usée. Les rouleaux gravés à alvéoles sur surface métallique, de type anilox ou cylindre encolleur gravé, relèvent d'une autre spécialité. Si votre pièce combine les deux, on vous dira franchement ce qu'on prend en charge.

Pourquoi mon film déposé présente-t-il des stries ? +

Trois causes reviennent : une surface qui n'est plus uniforme — faux-rond, méplat, joint, usure inégale, et la strie revient alors à intervalle régulier; un problème de racle usée, mal appuyée ou encrassée; ou une matière qui ne mouille plus le rouleau. La périodicité de la strie est le meilleur indice pour trancher.

Faut-il refaire le doseur et l'applicateur en même temps ? +

C'est fortement recommandé. La quantité déposée dépend de l'entrefer entre les deux, donc de leurs diamètres et de leurs duretés respectifs. Refaire un seul rouleau change l'équation et oblige à retrouver le réglage par essais, sur du produit. Refaits ensemble et appariés, ils redonnent le réglage d'origine.

Le nettoyage peut-il abîmer le rouleau ? +

Beaucoup plus qu'on le croit. Un solvant de lavage agressif employé quotidiennement attaque souvent le composé plus vite que le produit appliqué lui-même. Et le grattage à sec glace la surface, ce qui détruit le mouillage. On valide donc la compatibilité sur deux liquides : le produit et le nettoyant. Voir le guide d'entretien.

Votre dépôt dérive, strie ou n'est plus uniforme ?

Envoyez-nous la fiche technique du produit appliqué, votre produit de nettoyage, la température de service, les dimensions du rouleau et sa dureté actuelle. On valide la compatibilité par essai avant de vous proposer un composé — plutôt que de vous faire découvrir le gonflement en production.

➔ Demander une soumission