Recouvrement & fabrication · caoutchouc et polyuréthane · Québec450 664-4000·1 800 361-5588·FR|EN
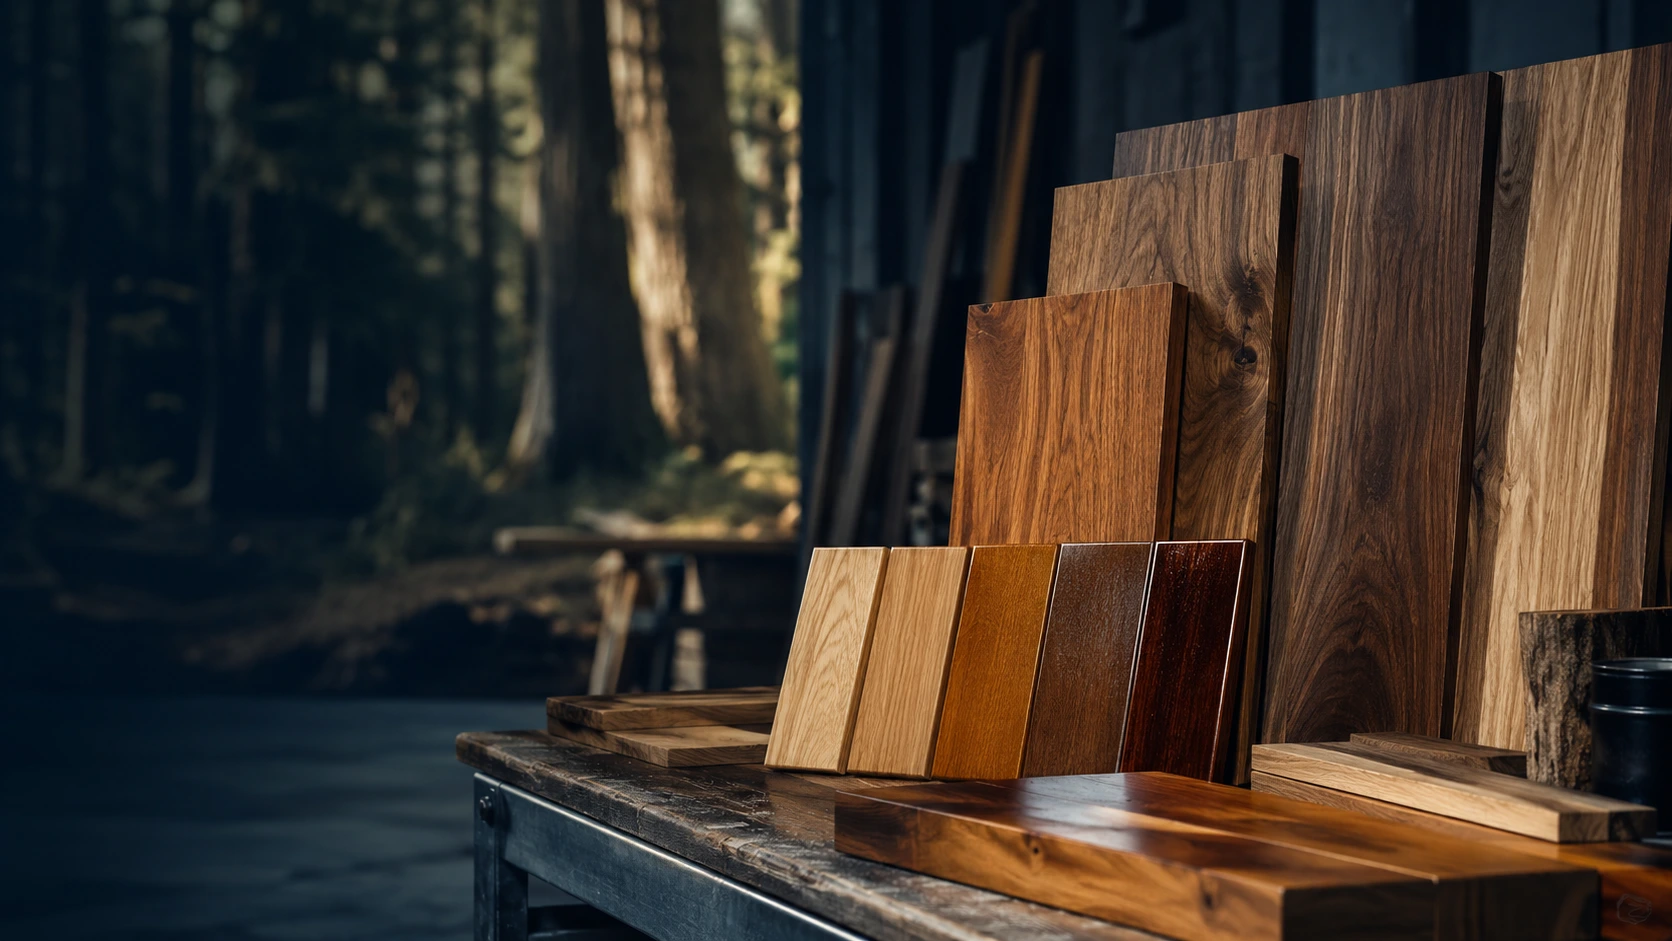
Panneaux et planches de bois franc vernis, teints et sablés, avec échantillons de finis au premier plan
Industries · Bois & finition

Rouleaux, roues et pièces moulées pour l'industrie du bois

Finition, teinture, vernissage, encollage, sablage, pressage, avance et convoyage : dans le bois, un rouleau « correct » ne suffit pas. On fabrique et on remet à neuf les pièces pensées pour vos contraintes réelles.

Dans le bois, un rouleau « correct » ne suffit pas

La moindre strie en finition, un transfert d'adhésif instable, un rouleau qui s'encrasse trop vite ou une roue d'entraînement qui marque la surface… et c'est la ligne qui ralentit, les rejets qui montent et la production qui perd sa constance.

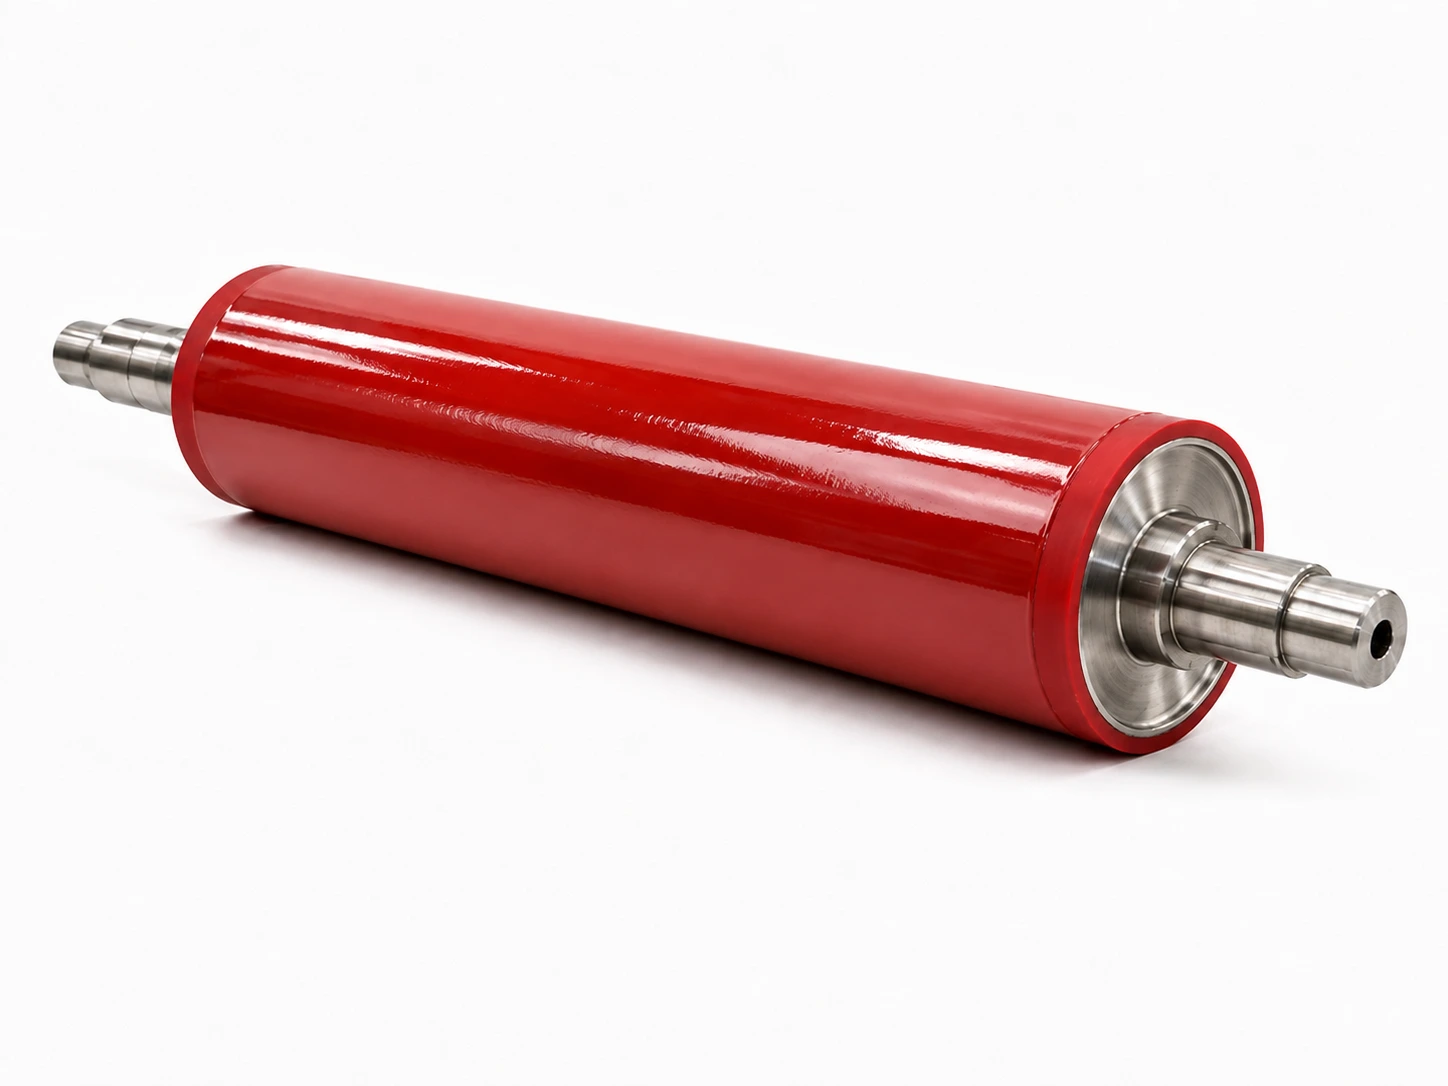
Chez Soremag, on fabrique et on remet à neuf des rouleaux recouverts (caoutchouc, polyuréthane, silicone), des roues industrielles et des pièces moulées en polyuréthane pensées pour vos contraintes réelles : produits de finition, cycles de nettoyage, poussière, chaleur, pression, vitesse de ligne, vibrations et variations de lots.

Les secteurs du bois qu'on dessert

Exemples fréquents — si votre procédé n'est pas listé, décrivez-nous sa fonction.

Sciage

Scieries & transformation primaire

Écorçage, sciage, manutention, convoyage, rabotage.

Planchers

Planchers bois franc & ingénierie

Calibrage, profilage, teinture, vernissage, UV.

Meubles

Meubles, ébénisterie & composantes

Ponçage, usinage, placage, lignes de finition.

Panneaux

Contreplaqué, OSB, MDF, mélamine

Pressage, laminage, encollage, manutention.

Menuiserie

Portes, fenêtres, moulures

Profilage, enrobage (profile wrapping), finition, manutention.

Sur mesure

Un autre procédé bois ?

Décrivez la fonction de la pièce : on va s'y retrouver.

Vos usages typiques, nos solutions terrain

Là où nos rouleaux, roues et pièces font le plus souvent une différence.

Les rouleaux, roues et pièces qu'on retrouve dans le bois

Chaque fonction a son composé, sa dureté et son fini de prédilection.

Rouleaux applicateurs(coating rolls)

Teinture, vernis, UV, base d'eau : transfert régulier et fini contrôlé.

Rouleaux doseurs / racleurs (metering / doctor)

Dosage précis de l'épaisseur appliquée; fini fin et TIR serré.

Rouleaux presseurs(nip rolls)

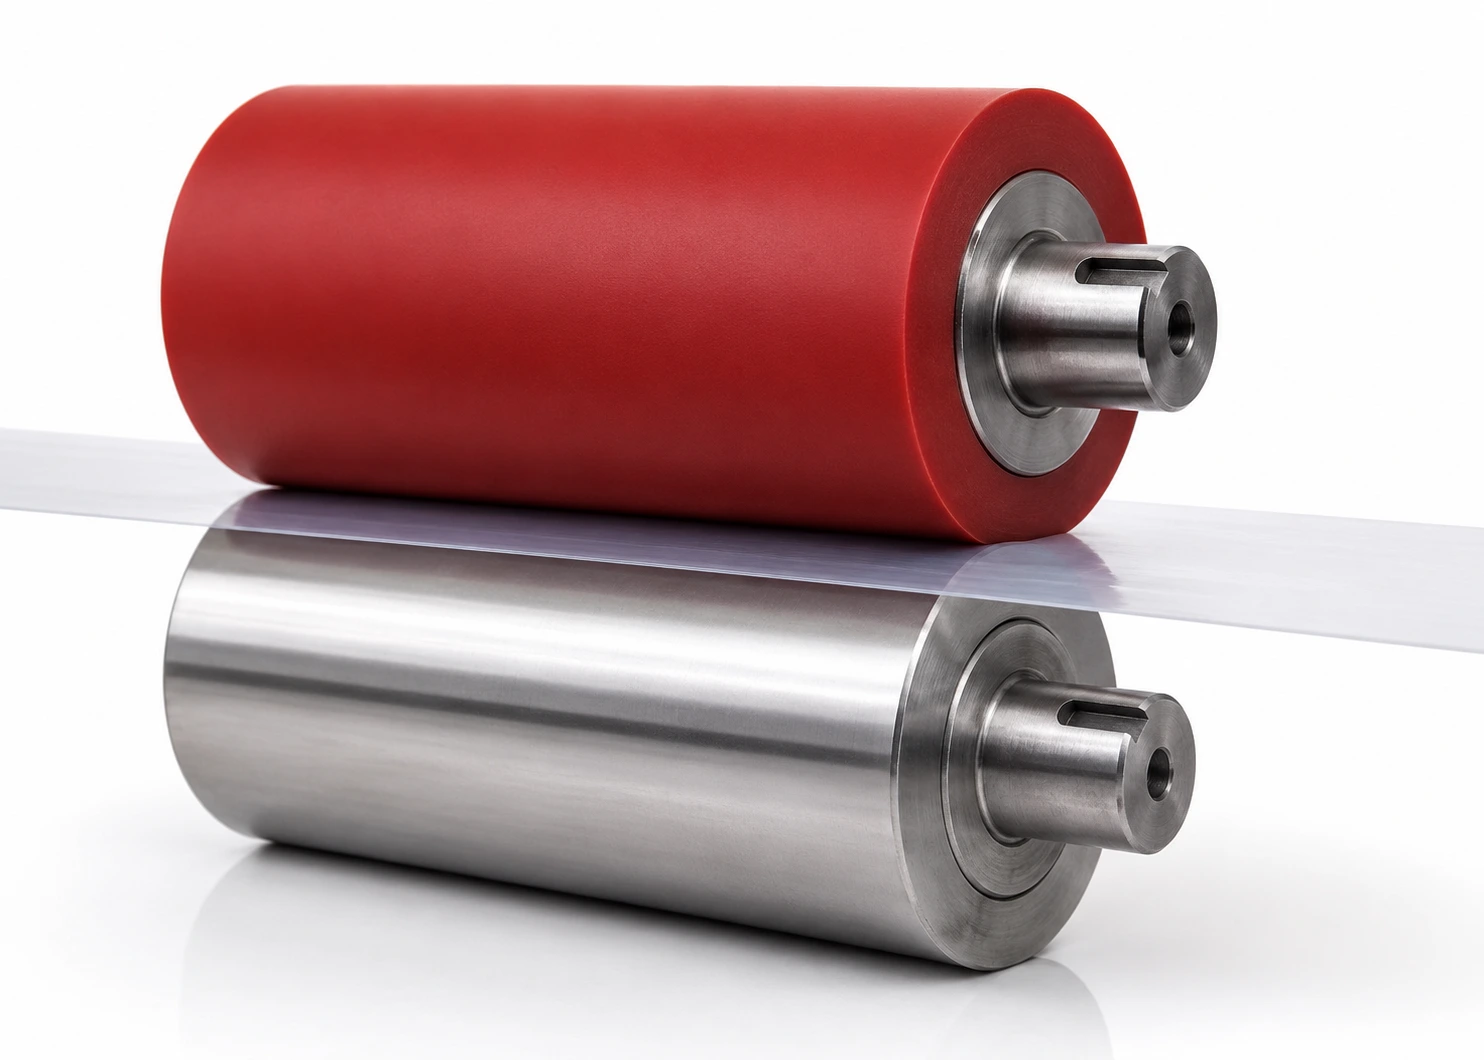
Pressage, laminage, panneaux : pression uniforme, souvent bombés.

Tambours de ponçage(contact drums)

Sableuses large bande : dureté stable, équilibrage, évacuation poussière/chaleur, option antistatique / conductrice. Voir nos rouleaux de contact de sableuse.

Rouleaux d'entrée / sortie & presseurs (infeed / outfeed, hold-down)

Maintien et avance de la pièce sur sableuses, raboteuses et moulurières.

Rouleaux encolleurs

Rainurage adapté au débit de colle (PVA, PUR, hot melt).

Rouleaux de traction & guidage

Avance et stabilité de la pièce; adhérence sans marquage.

Roues d'entraînement(feed wheels)

Traction stable, non-marquage selon l'essence et le fini.

Roues de convoyage & guidage

Résistance à l'abrasion et aux résines, tenue mécanique.

Pièces moulées polyuréthane sur mesure

Patins d'entraînement, galets presseurs, butées, amortisseurs, pièces d'usure, ventouses — reverse engineering quand l'OEM est indisponible.

Rouleaux déployeurs / arqués(bow / banana)

Cas spécialisés : guidage, élargissement et défripage de feuilles, placages ou bandes — selon l'architecture machine.

Sélection des matériaux

Le bon matériau selon le produit qui touche le rouleau

Fluide, nettoyage, température, pression et fini visé.

Dans le bois, tout dépend d'abord du produit qui touche le rouleau : un vernis UV et une colle hot melt n'appellent pas la même matière, et le bois vert n'appelle pas celle du bois sec.

EPDM

Finition UV et base d'eau

Tient les milieux aqueux, résiste au vieillissement (ozone, UV) et bloque le gonflement causé par les vernis UV et les cétones — acétone, MEK.

Ne supporte pas les solvants pétroliers : Varsol, naphta.

SiliconeVMQ

Encollage chaud — PUR et hot melt

Anti-adhérence et tenue en température : le grade courant travaille jusqu'à ~200 °C, nos formulations haute température montent à 260 °C (500 °F).

Encaisse mal les coupures et l'abrasion.

Polyuréthane ester

Bois sec — rabotage, moulurières

Abrasion et coupures extrêmes.

À éviter en milieu humide — hydrolyse.

Polyuréthane éther

Scieries, bois vert, lavages

La même abrasion, mais endurante à l'humidité.

Prend le relais de l'ester dès que le bois est vert ou lavé.

NitrileNBR

Zones huileuses et résines

Huiles, graisses et résines de bois.

Moins à l'aise en ozone et en UV.

Nitrile PVCNBR/PVC

Zones semi-extérieures

Les huiles du nitrile, plus l'ozone, les intempéries et les UV.

Rouleaux presseurs et revêtements exposés.

NéoprèneCR

Le polyvalent

Huile modérée, intempéries, tenue à la flamme.

Rouleaux polyvalents et revêtements de protection.

Caoutchouc naturelNR

Grip et résilience

Rebond élevé, faible échauffement — feed rolls et entraînement haute adhérence.

À tenir loin des huiles et des UV.

Migration du silicone — les cratères « fisheyes »

En usine intégrée, certains silicones peuvent migrer vers une ligne de vernissage voisine et y provoquer des défauts de surface : les cratères qu'on appelle « fisheyes ».

Selon la colle et la température, on propose alors un silicone à faible migration ou une solution de remplacement — polyuréthane spécialisé ou élastomère fluoré (FKM / Viton®).

Problème observé → piste de solution

À valider sur votre application — la bonne réponse est souvent un combo, pas juste « un autre matériau ».

Problème observé en usinePiste de solution fréquente (Soremag)
Encrassement rapide / la colle « colle »Silicone anti-adhérence ou formulation dédiée + ajustement de la surface.
Stries en finition / transfert instableAjustement du Ra (rugosité) + dureté + formulation + géométrie.
Marquage sur le boisComposé non-marquant + ajustement de la dureté et de la surface.
Usure prématurée (abrasion, coupures)Polyuréthane spécialisé ou caoutchouc haute résistance selon la chimie.
Gonflement / attaque par un produitMatériau ciblé pour la résistance chimique + validation du nettoyage.
Glissement / manque de tractionAjustement de la surface + formulation + dureté.
Vibrations / défaut dimensionnelRectification, concentricité, portées, équilibrage dynamique.
ADN Soremag

La solution n'est pas juste « un autre matériau ». Très souvent, c'est le bon combo : dureté + fini (Ra) + géométrie + (parfois) double dureté, validé avec vos paramètres réels.

Ce qu'on mesure et qu'on valide : dureté (Shore A / D), fini de surface (Ra), faux-rond (TIR), cylindricité, profil / bombé (crown), équilibrage dynamique, état des portées, et compatibilité chimique (test de gonflement, de dureté et de surface sur échantillon).

Symptômes fréquents en usine (et ce qu'on vérifie en premier)

Cliquez une catégorie pour voir les causes qu'on examine.

Défauts de surface & qualité du fini +

Stries / lignes : Ra, géométrie, pression, viscosité, vitesse. Peau d'orange : surface + chimie + nettoyage. Marquage sur bois : dureté trop élevée, surface, contamination. Transfert inégal : géométrie, alignement, viscosité, usure localisée.

Traction, glissement, stabilité +

Glissement : surface, formulation, contamination, pression. Traction trop agressive : marquage → ajuster dureté/surface/formulation. Dérive / guidage instable : géométrie, état des portées, alignement.

Usure, encrassement, dégradation +

Usure aux extrémités : largeur utile, réglage, géométrie, bombé/profil selon besoin. Encrassement : matériau + surface + compatibilité chimie/nettoyage. Craquelures / décollement : préparation, adhésif, cycles, attaque chimique, surchauffe. Coupures / entailles : formulation + dureté + protection + ajustement procédé.

Vibrations, dimensionnel, répétabilité +

Vibration / battement : rectification, concentricité, portées, équilibrage. Épaisseur qui varie : doseur/doctor, dureté, surface, alignement. Répétabilité instable : cycles de nettoyage, température, variations produit.

Vous voulez notre démarche complète face à un problème d'usure, de marquage, de transfert ou de dimensionnel ? → Diagnostic rouleaux & roues

Notre approche (sans perdre de temps inutile)

On commence souvent par un appel, un courriel ou un Zoom : on veut comprendre l'application avant de se déplacer. Ensuite, selon le cas, on peut demander photos/vidéo, fiche technique, échantillon de pièce, et parfois un échantillon de fluide (teinture, vernis, nettoyant, colle) pour enclencher l'analyse — y compris des échanges techniques avec vos fournisseurs.

Et quand ça vaut la peine, on pousse plus loin : enquête terrain, revue du nettoyage et discussion avec les fabricants de produits de finition — pour éviter les solutions « au hasard ».

Équipements et marques qu'on voit souvent

Même si vos machines portent un autre nom, décrivez la fonction : on va s'y retrouver.

ComactBID GroupUSNRÉquipements GilbertDoucetPauziéTimesaversWeinigSCMHomagBiesseCostaCeflaBarberánMakorSuperficiGiardinaVenjakobBlack BrosBürkleHymmenDieffenbacherGreConLeitzSteinemannVietKündigLedinek

Marques citées à titre indicatif seulement; Soremag n'est affilié à aucun de ces fabricants.

Mini glossaire (on parle la même langue)

Dans le bois, le même rouleau change de nom d'une usine à l'autre — aucun stress.

Rouleau applicateur → Applicator / Coating roll
Rouleau doseur / docteur → Metering / Doctor roll
Tambour de contact → Contact drum
Rouleau presseur / nip → Nip roll
Rainurage → Grooving
Rectification / meulage → Grinding
Rugosité Ra → Surface roughness Ra
Non-marquage → Non-marking
Concentricité / battement → Runout / TIR
Profil bombé → Crown

Questions fréquentes — rouleaux et roues pour le bois

Les questions qu'on nous pose le plus souvent (directeurs d'usine, ingénieurs, maintenance).

Vaut-il mieux acheter un rouleau neuf (OEM) ou le faire recouvrir ? +

Dans la très grande majorité des cas, le regarnissage de votre mandrin existant est plus rapide et plus économique qu'une pièce d'origine importée. En prime, on peut ajuster la formulation (ex. un polyuréthane plus résistant à l'abrasion, ou un EPDM optimisé pour vos vernis UV) pour viser une meilleure tenue que la pièce d'origine dans vos conditions réelles, lorsque l'application le permet.

Combien de temps prend le recouvrement d'un rouleau ? +

Le délai dépend de l'état de votre cœur métallique et du type d'élastomère à couler. Un arrêt de ligne coûte cher : en cas d'urgence, on a des processus pour accélérer la production — voir urgence & logistique.

Mes rouleaux applicateurs gonflent avec nos vernis UV et solvants. Pourquoi ? +

Attaque chimique classique : les cétones (acétone, MEK) et les monomères des vernis UV font gonfler les nitriles standards et détruisent le fini (Ra). Dans plusieurs lignes UV / base d'eau, un EPDM formulé est une bien meilleure piste. Nuance importante : l'EPDM ne tolère pas les solvants pétroliers (Varsol, naphta) — on valide donc le choix selon votre vernis et votre produit de nettoyage, au besoin par test de gonflement, de dureté et de surface.

Ma sableuse large bande laisse des marques de broutage. Est-ce le rouleau ? +

Possible, mais pas automatiquement. Le broutage peut venir du tambour de contact (déséquilibré, usé inégalement, durci) mais aussi de la bande abrasive, de son joint, de la tension, du platen, des roulements ou de l'extraction de poussière. On isole d'abord la cause; si le tambour est en cause, une rectification de précision (concentricité / TIR) ou un recouvrement avec équilibrage dynamique corrige le problème.

Pourquoi la colle chaude (PUR / hot melt) finit-elle par coller sur mon rouleau encolleur ? +

Un rouleau pour colle PUR utilise normalement un revêtement silicone haute température anti-adhérent. Si la colle adhère, c'est souvent que le silicone est usé, micro-fissuré par les nettoyages ou sous-dimensionné pour la température de la ligne. On ajuste la recette de silicone pour maximiser la tenue thermique et l'anti-adhérence.

Mes roues d'entraînement en uréthane marquent le bois ou glissent. Que faire ? +

Problème de dureté ou de formulation. Trop dur (ou pression trop forte) : ça marque. Glacé par la résine ou trop dur : ça glisse. On coule des roues de remplacement en polyuréthane avec des composés non-marquants et une dureté, un fini et un profil adaptés à l'essence, à la pression de contact, à la vitesse et à la traction requise. Pour les bois très tendres (pin blanc, cèdre) ou les moulures délicates, on peut aller vers une double dureté (cœur ferme + bande de roulement souple) ou un polyuréthane microcellulaire pour épouser le bois sans écraser le grain.

Les portées de mon arbre d'acier sont abîmées. Faut-il jeter le rouleau ? +

Non. Avant le recouvrement, on inspecte chaque mandrin. Des portées usées peuvent souvent être réparées (rechargement, manchon ou réusinage) pour revenir en tolérance, selon l'état du noyau.

Qu'est-ce qu'un profil bombé (crown) et pourquoi en aurais-je besoin ? +

Un rouleau bombé a un diamètre légèrement plus grand au centre qu'aux extrémités (quelques millièmes de pouce). Sur les nip rolls ou encolleurs larges, ça compense la flexion de l'axe sous pression et garde une pression d'application uniforme sur toute la largeur.

Pouvez-vous refaire le rainurage spécifique de mon équipement ? +

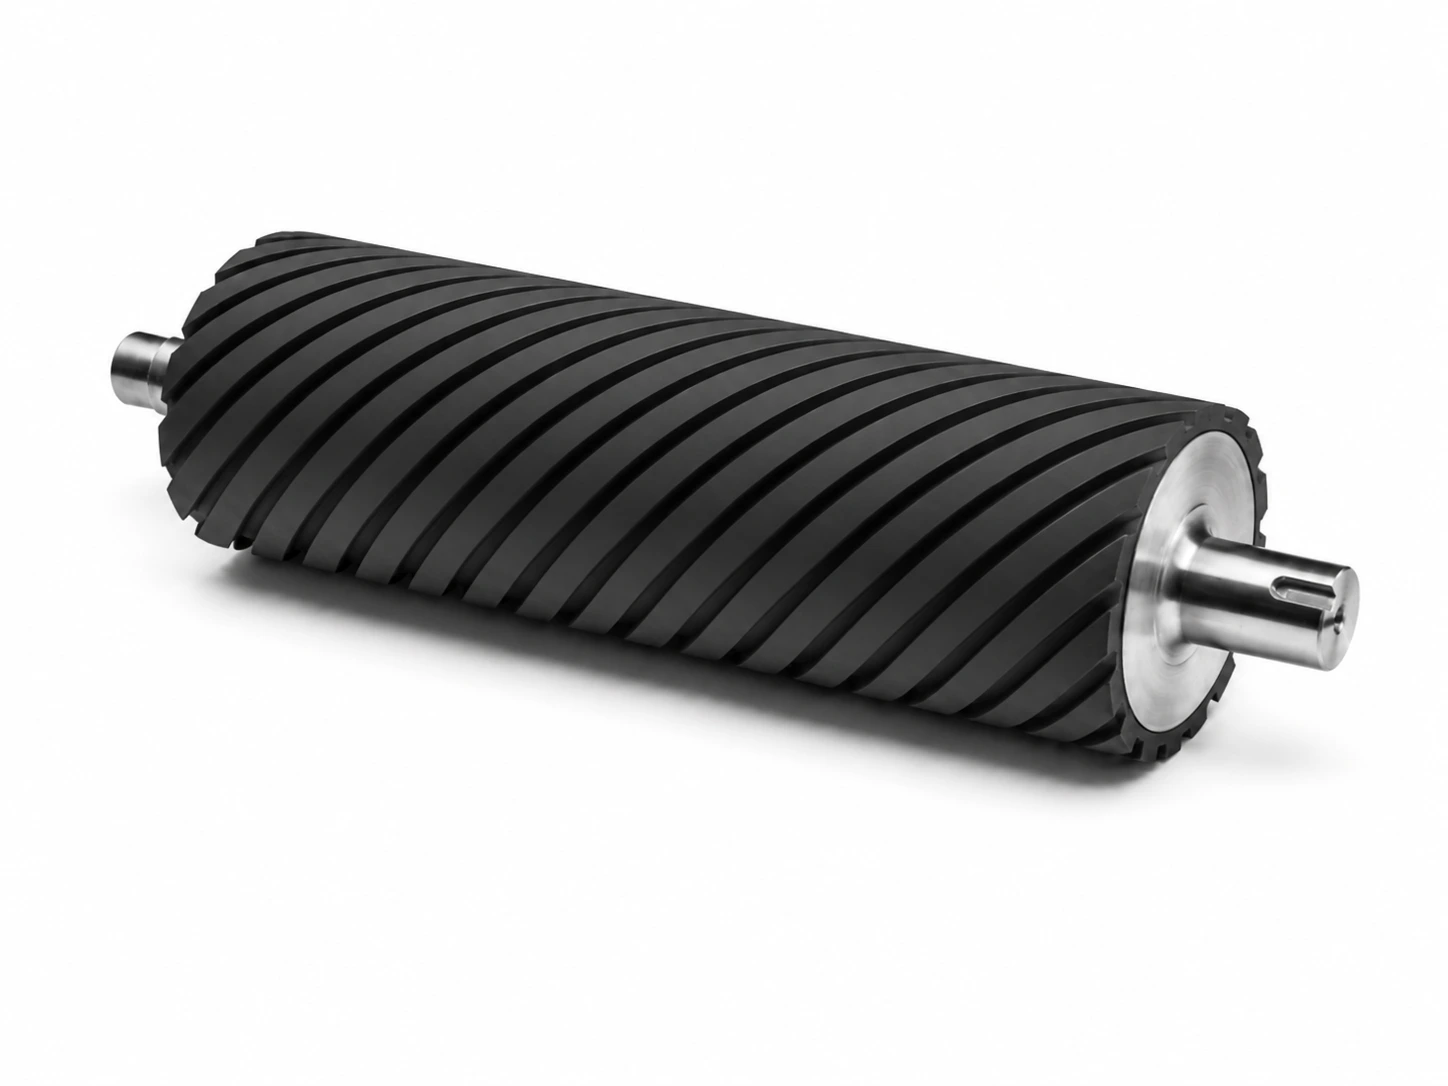
Oui. Rainurage hélicoïdal pour évacuer la poussière et la résine et stabiliser le contact d'un tambour de ponçage, ou rainurage transversal précis pour doser une colle : nos rectifieuses reproduisent le profil géométrique exact du procédé.

Faites-vous des pièces sur mesure quand l'OEM est introuvable ? +

Oui, le reverse engineering est une de nos forces. Envoyez-nous une pièce usée (patin d'entraînement, ventouse CNC, galet…) : on fabrique le moule et on coule les nouvelles pièces en polyuréthane ou caoutchouc, ici même.

Une pièce à remettre à neuf ou un enjeu de performance ?

Parlez à un expert Soremag : on vous aide à identifier la piste la plus solide, rapidement — matière, dureté, fini et géométrie validés avec vos paramètres réels.

➔ Parler à un expert technique