Recouvrement & fabrication · caoutchouc et polyuréthane · Québec450 664-4000·1 800 361-5588·FR|EN
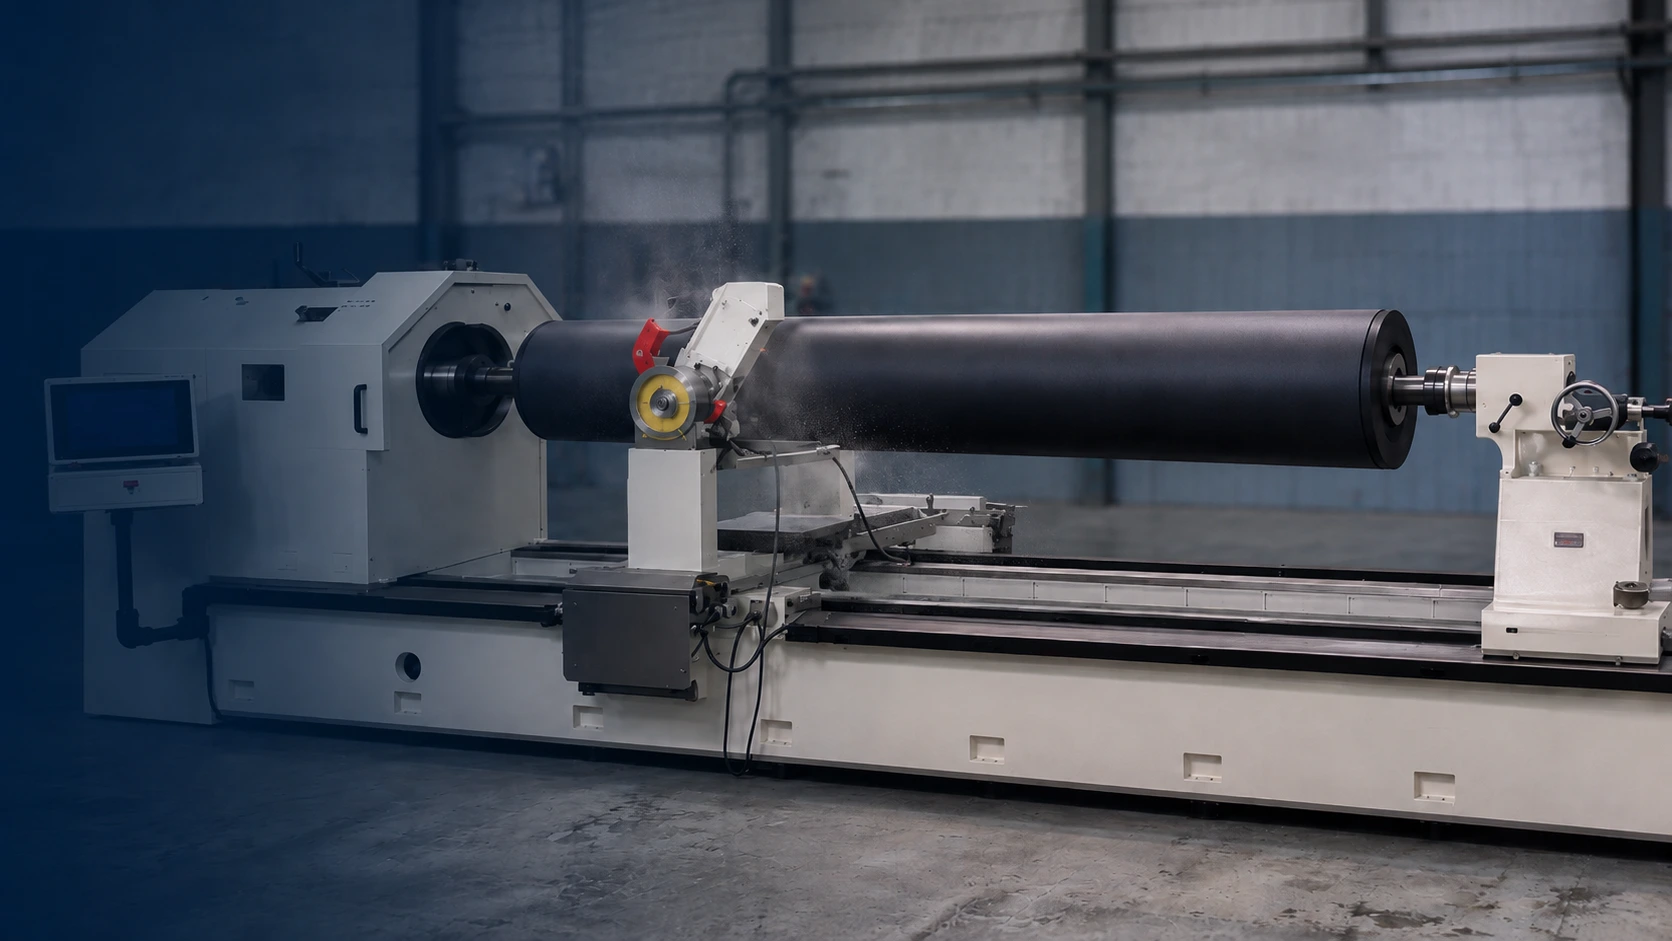
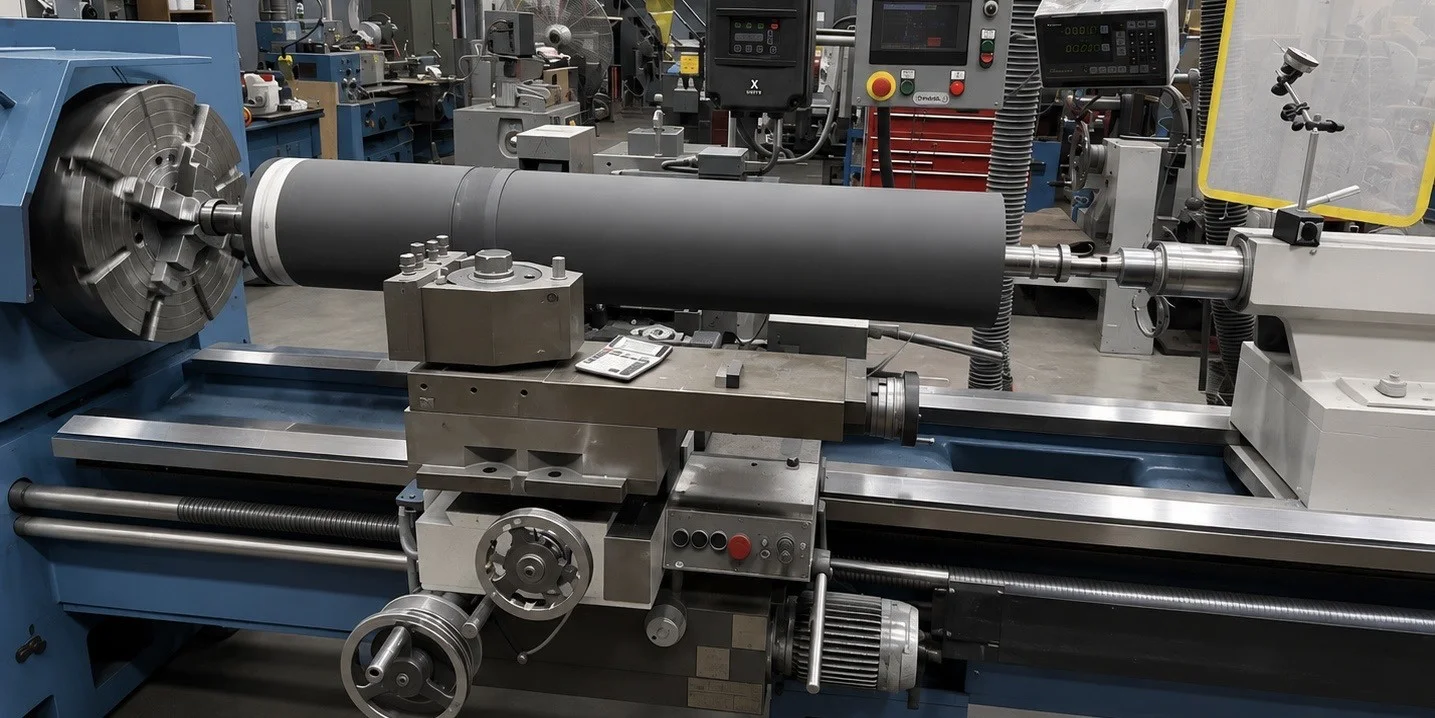
Meulage et rectification CNC d'un rouleau recouvert de caoutchouc sur rectifieuse — CNC rubber roller grinding
Services · Rectification & profilage

Meulage et rectification de rouleaux en caoutchouc et polyuréthane

Redonnez à vos rouleaux la bonne géométrie et le bon fini : cylindrique, bombé (crown), concave, conique, bouts dégagés ou profil sur mesure. On ne fait pas que « meuler un rouleau » — on rétablit sa fonction dans la machine. Capacités d'usinage jusqu'à Ø 42 po × 240 po, Ø 68 po × 175 po ou Ø 76 po × 36 po, avec un levage de 10 tonnes métriques (22 000 lb). Besoin de rainurage? On a une page dédiée.

Meulage et profilage : rétablir la fonction du rouleau dans la machine

Le meulage (ou rectification) d'un rouleau, c'est l'usinage de précision de son revêtement pour lui redonner son diamètre, sa rondeur (faux-rond/TIR), son profil (bombé, concave, conique) et son fini de surface (Ra).

Un bon meulage ne change pas seulement l'apparence du rouleau : il rétablit la pression uniforme, un meilleur entraînement, une meilleure évacuation, moins de vibrations et une production plus stable. Sur rouleaux neufs comme en remise à neuf après recouvrement, en caoutchouc comme en polyuréthane.

Profils de diamètre : bombé, concave, conique

Le profil du diamètre sur la longueur corrige la pression de contact et compense la flexion — du cylindrique au bombé calculé, en passant par le concave, le conique et les doubles coniques.

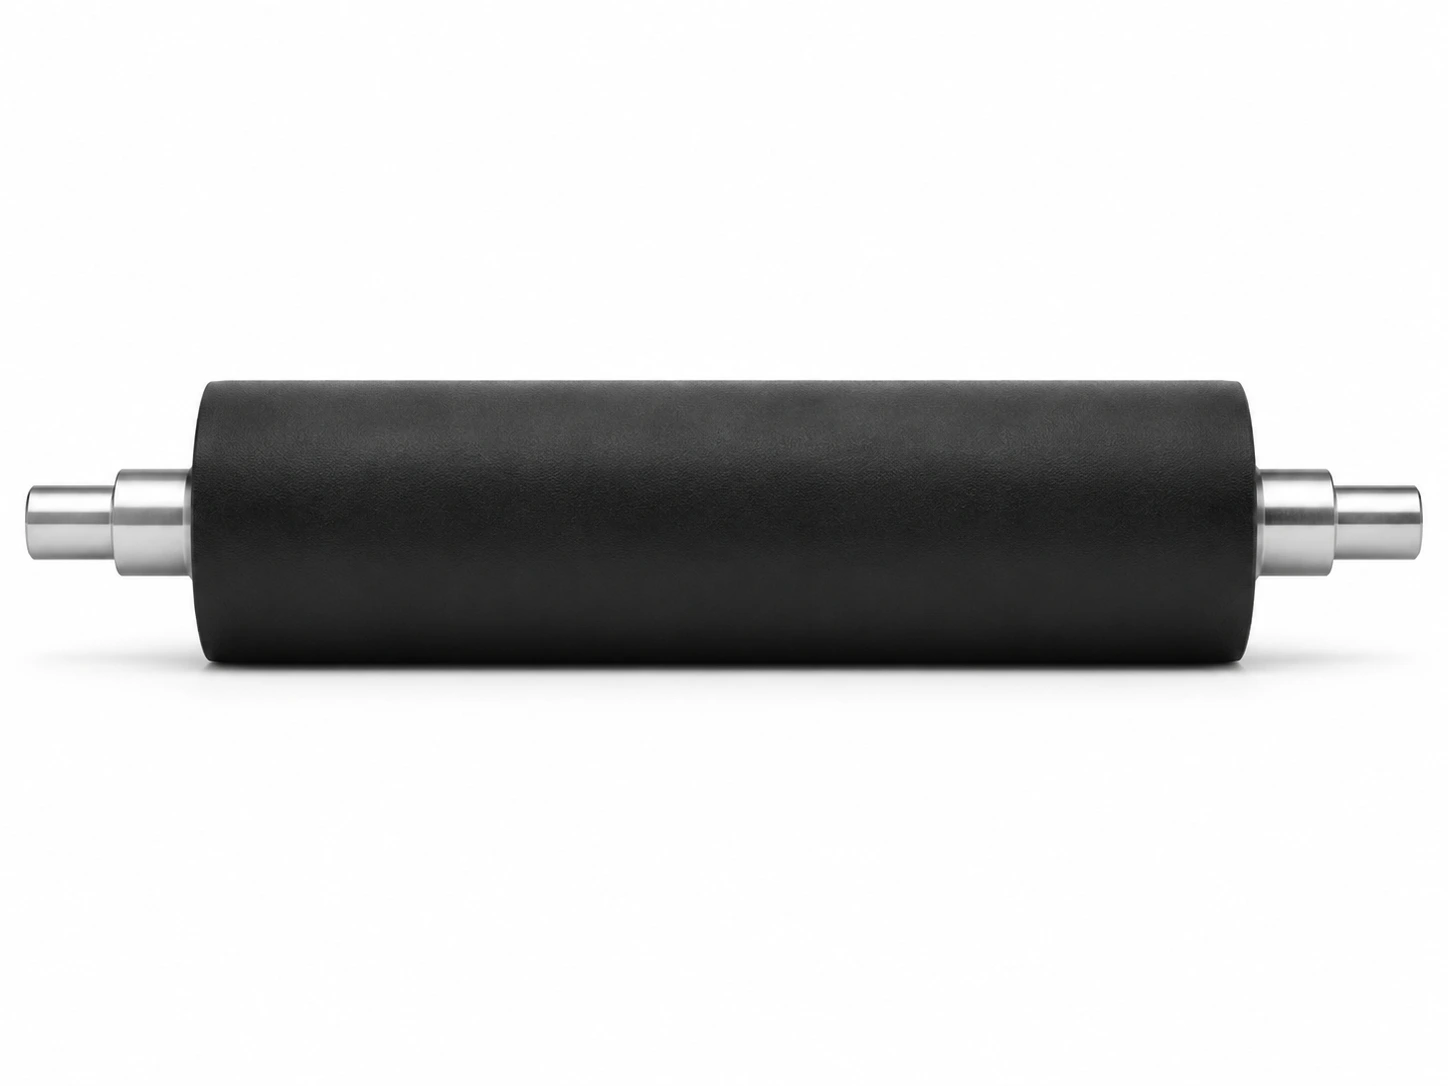
Rouleau industriel recouvert de caoutchouc à profil cylindrique droit — straight covered roller

Cylindrique (droit)

Diamètre constant sur toute la face, rectifié à tolérance stricte — la référence de base.

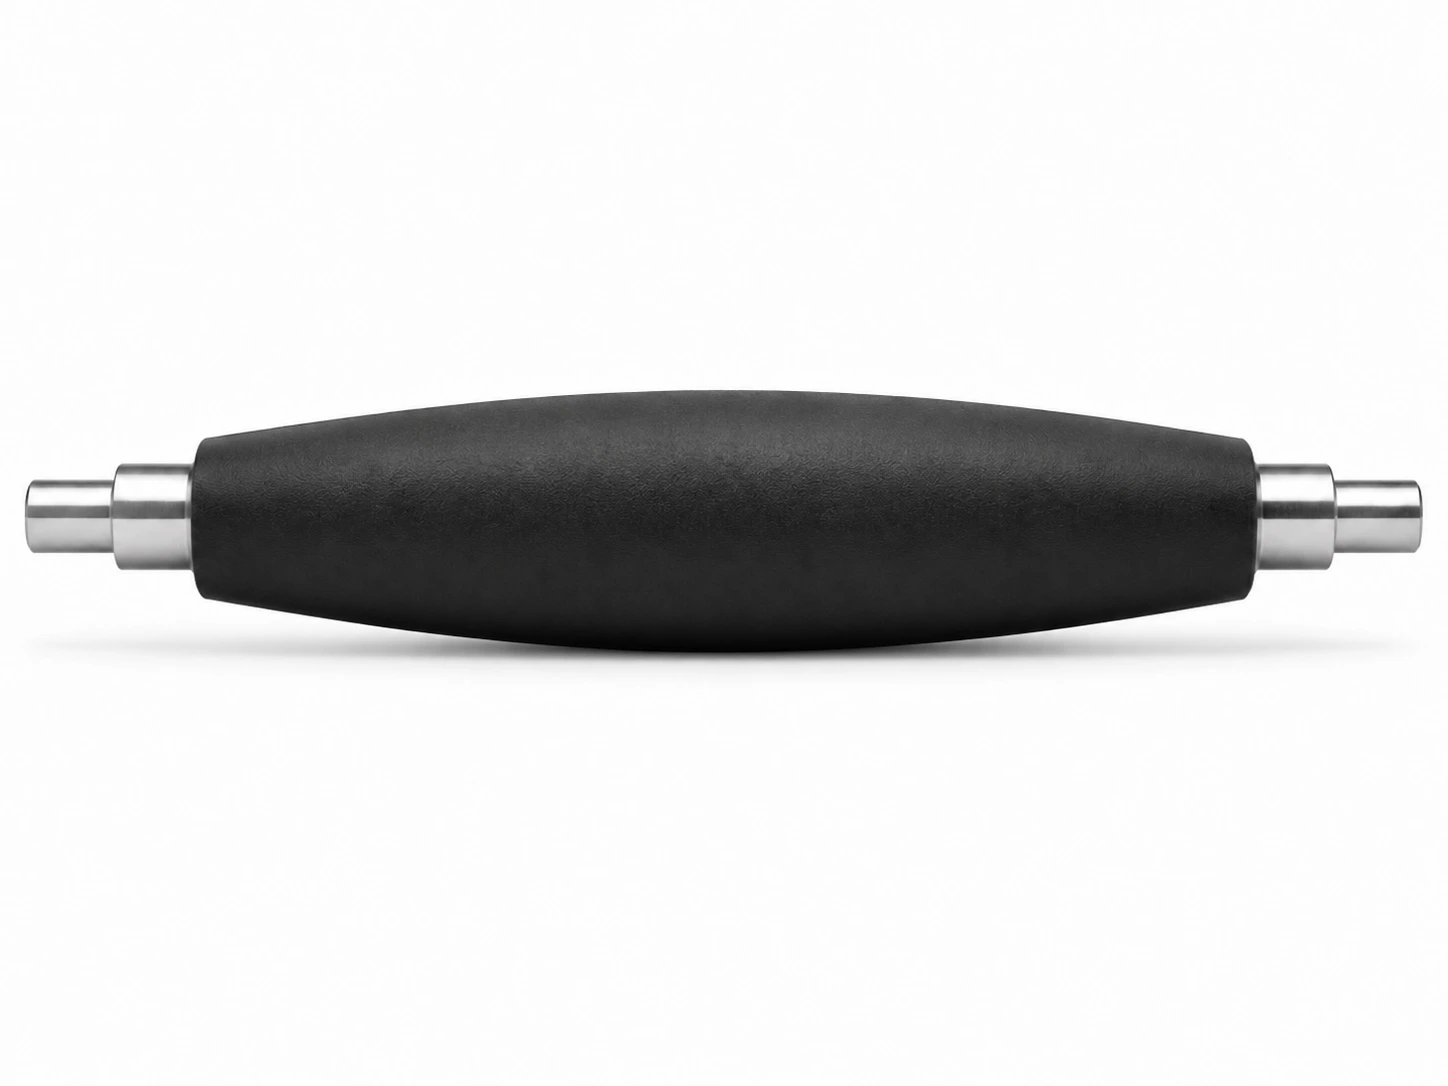
Rouleau recouvert à profil bombé circulaire (radial crown) — radius crowned roller — Soremag, Laval (Québec)

Bombé circulaire / radial (crown)

Bombé à rayon constant (arc de cercle) : plus grand diamètre au centre pour compenser la flèche sous charge et uniformiser la pression au nip.

Rouleau recouvert à bombé parabolique/cosinus (parabolic/cosine crown) — CNC calculated crown roller

Bombé parabolique / cosinus

Bombé à courbe calculée (parabole ou cosinus) plutôt qu'un arc : suit de près la déformée réelle du rouleau chargé, pour une pression vraiment uniforme.

Rouleau recouvert à profil concave (reverse taper) — concave roller — Soremag, Laval (Québec)

Concave (reverse taper)

Plus petit au centre : aide au guidage / centrage de la bande et les rouleaux étaleurs.

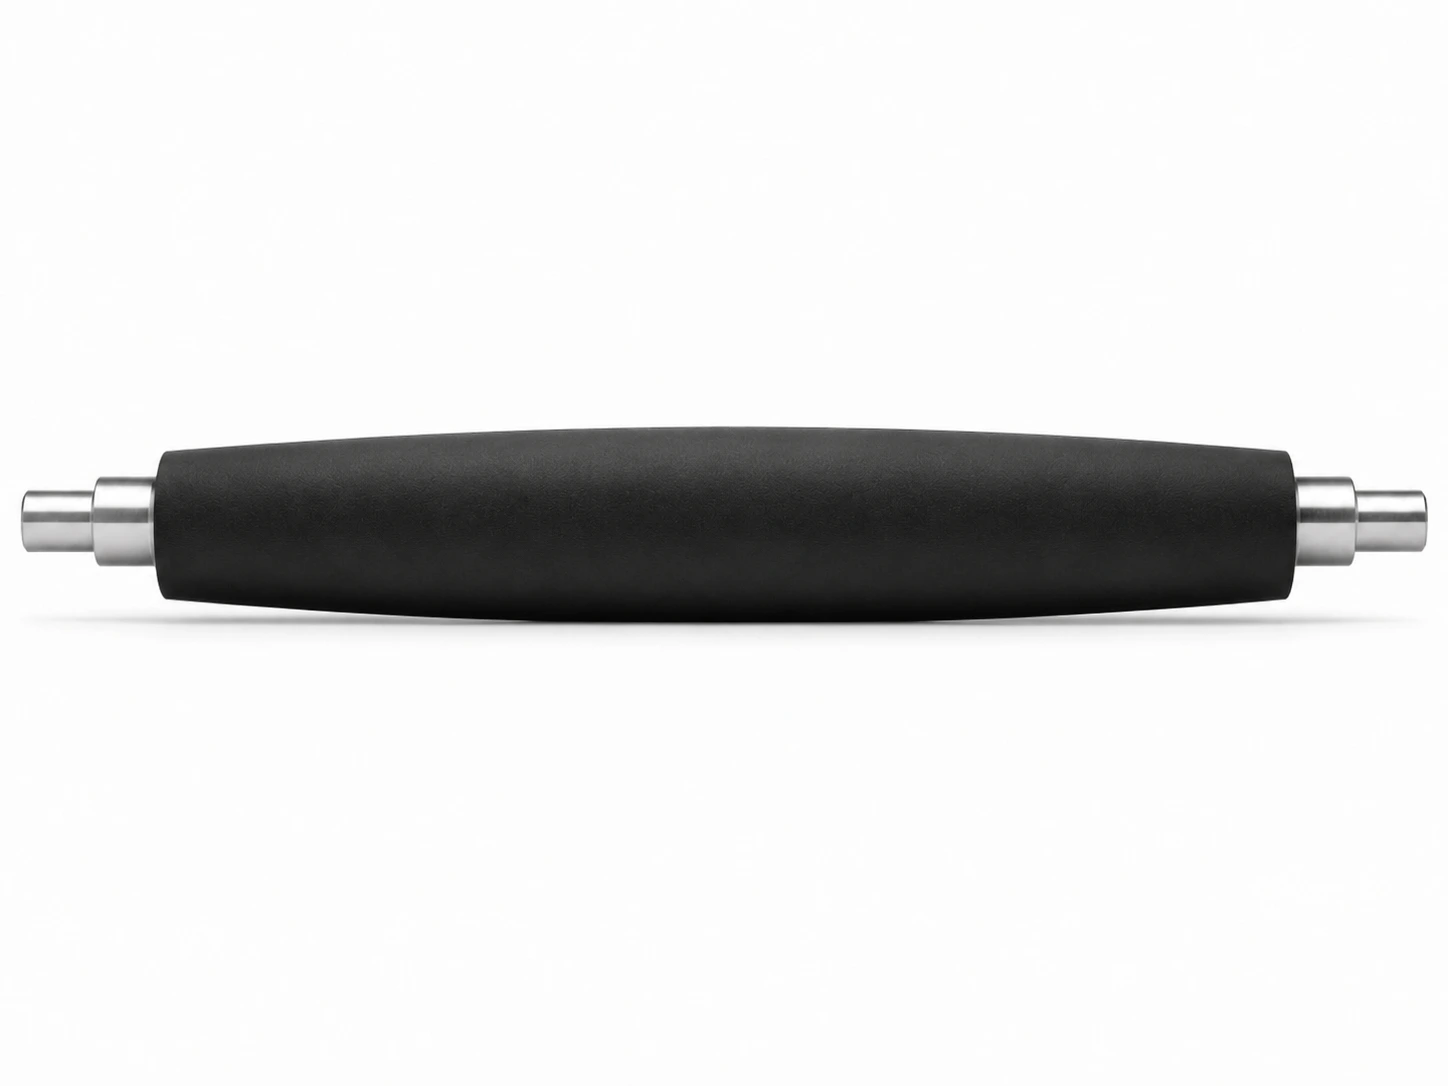
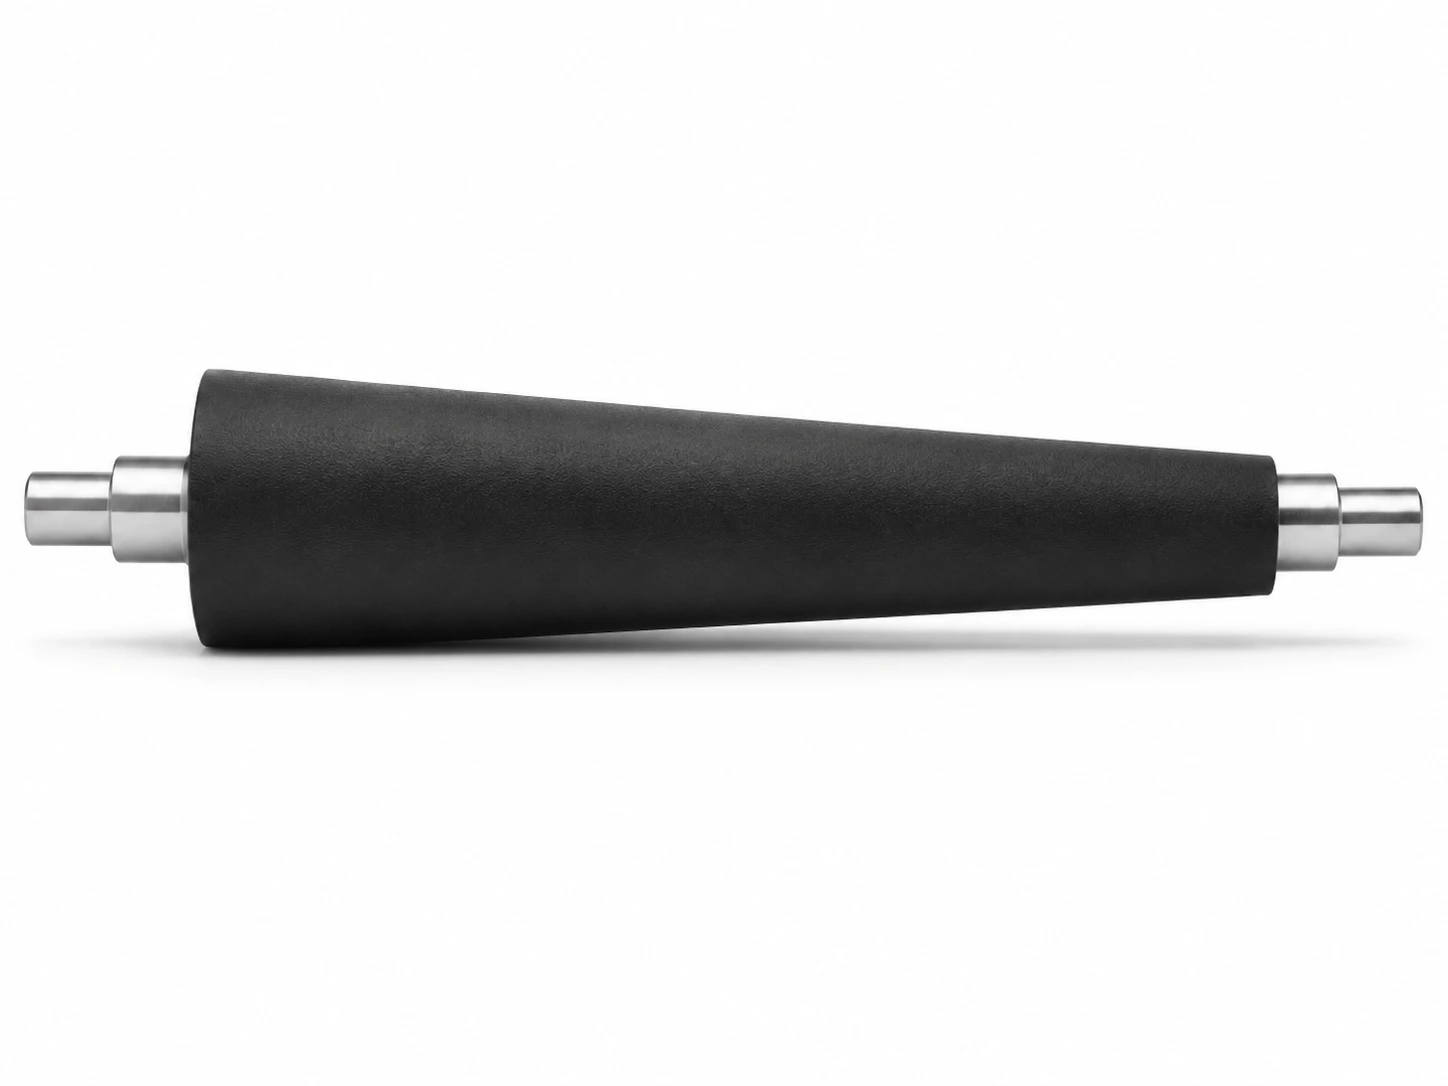
Rouleau recouvert à profil conique (taper) — tapered roller — Soremag, Laval (Québec)

Conique (taper)

Variation régulière du diamètre d'un bout à l'autre, pour la tension ou une géométrie précise.

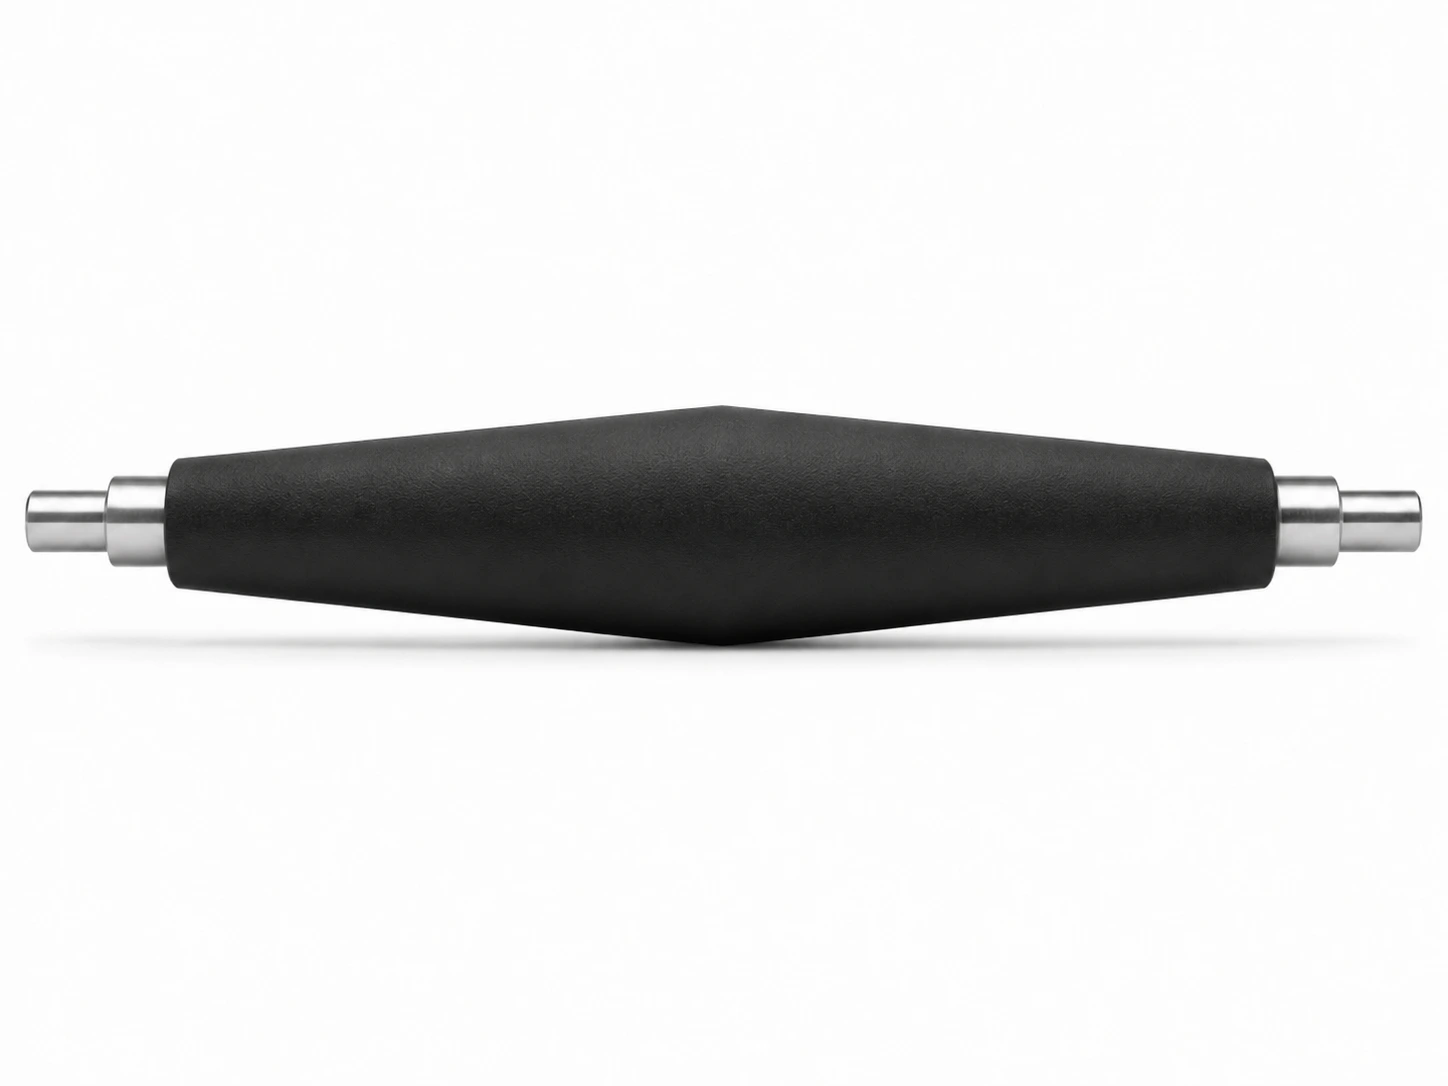
Rouleau recouvert à double conique (double tapered), bicône avec diamètre maximal au centre — Soremag, Laval (Québec)

Double conique (double tapered)

Diamètre maximal au centre, décroissant vers les deux extrémités (bicône).

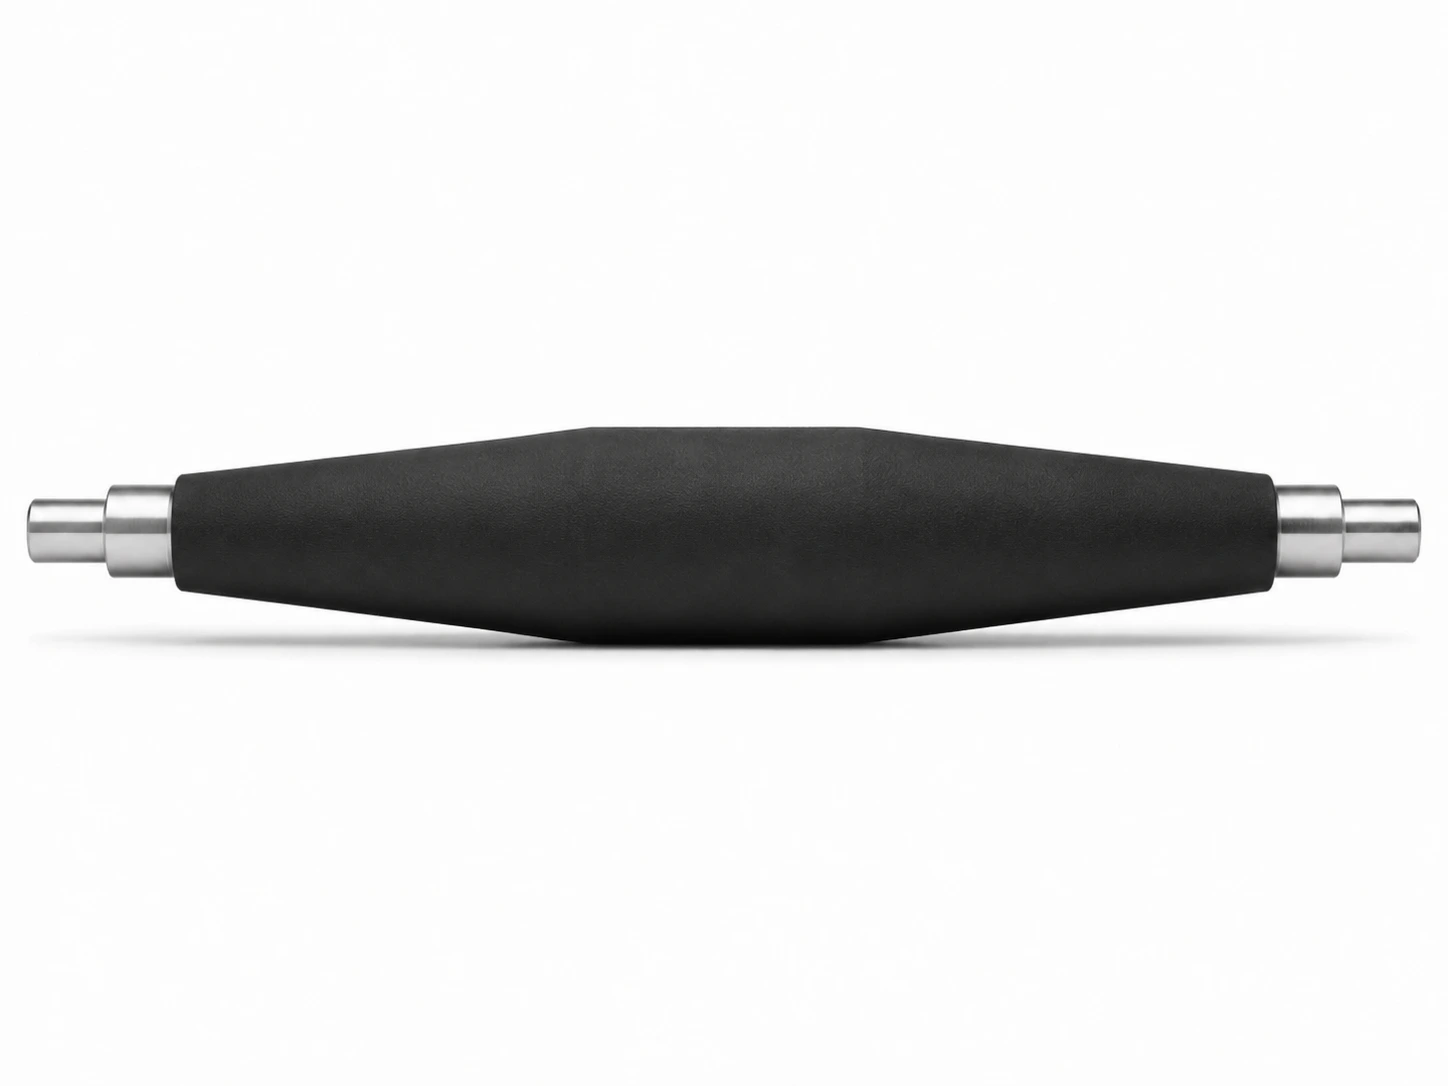
Rouleau recouvert à double conique à centre plat (double tapered with flat) — Soremag, Laval (Québec)

Double conique à centre plat (double tapered w/ flat)

Section cylindrique au centre, tapers réguliers vers les deux extrémités.

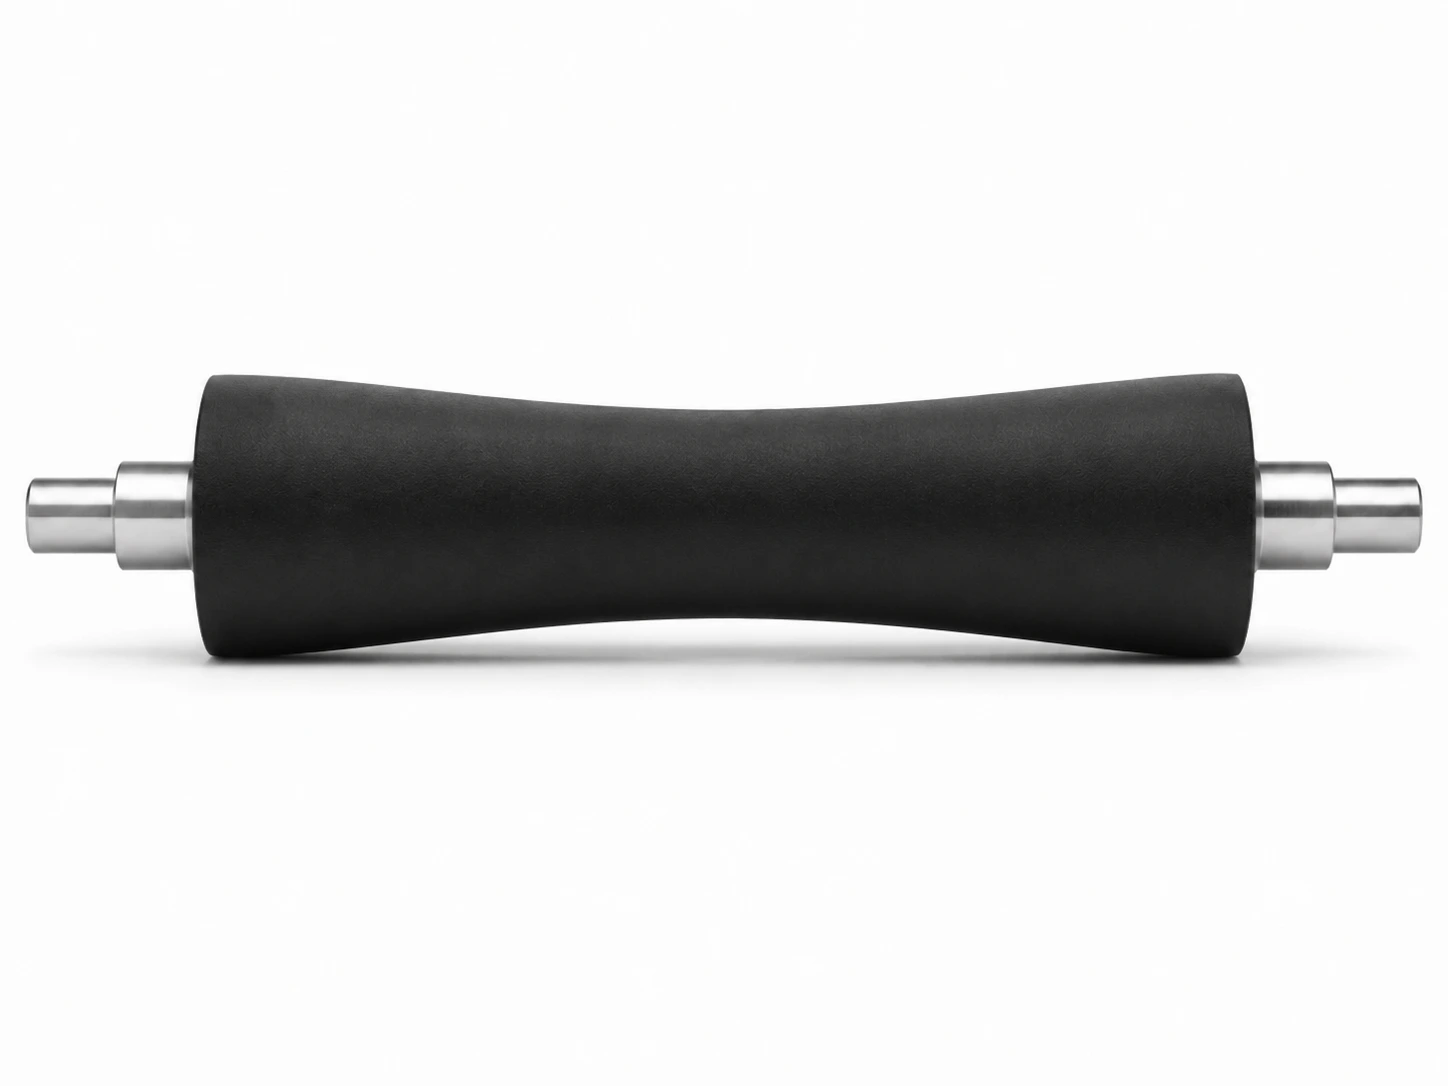
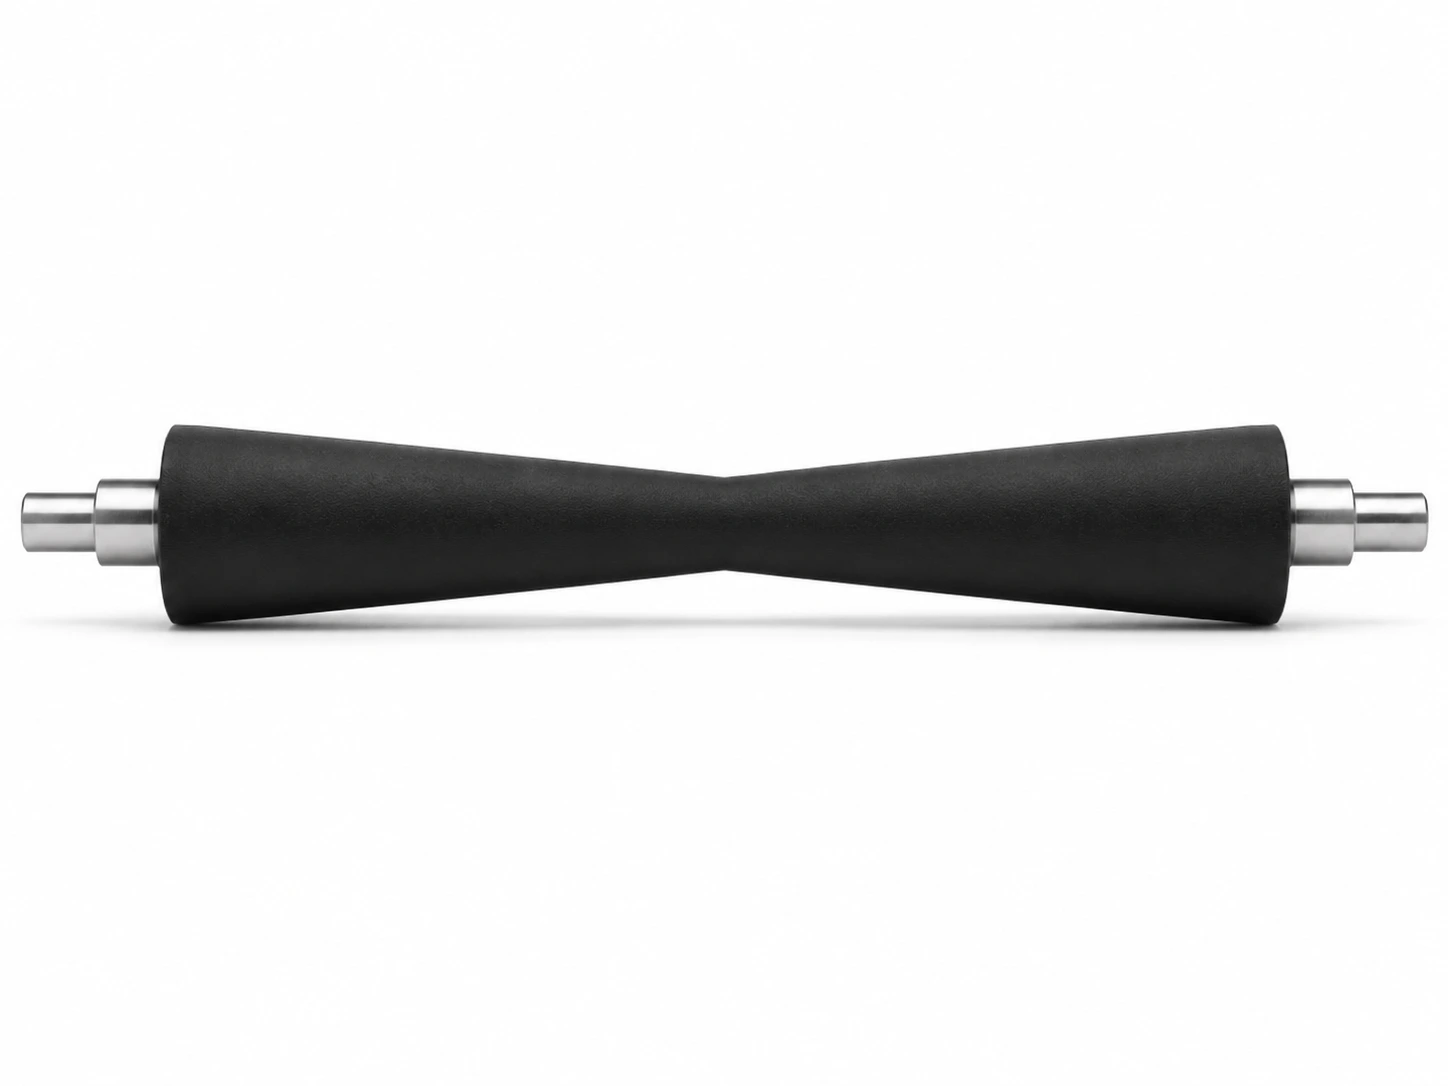
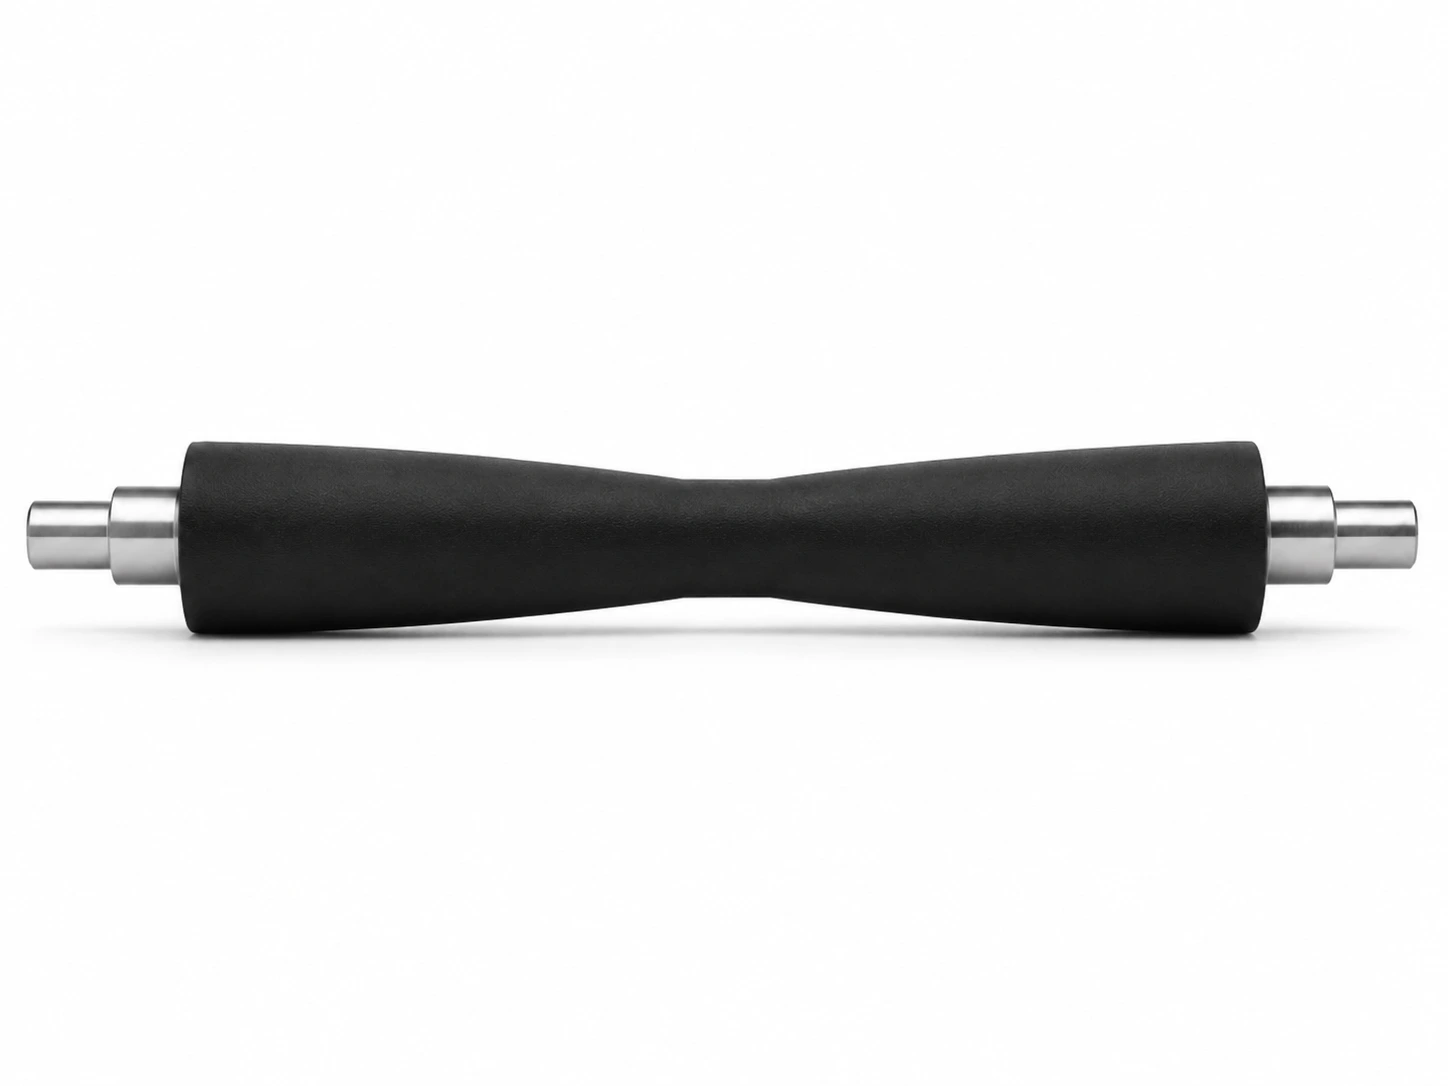
Rouleau recouvert à double conique intérieur (concave double taper), diamètre minimal au centre — Soremag, Laval (Québec)

Double conique intérieur (concave double taper)

Diamètre minimal au centre, croissant vers les deux extrémités (flancs droits) — guidage / étalement de la bande.

Rouleau recouvert à double conique intérieur à centre plat (concave double taper with flat) — Soremag, Laval (Québec)

Double conique intérieur à centre plat (concave double taper w/ flat)

Deux cônes inversés avec une section plate au centre — diamètre minimal, constant au milieu.

Deux cas vécus où tout s'est réglé par le profil : sur un rouleau presseur de foulard en teinture textile, un bombé parabolique calculé pour la charge de service a corrigé la pression qui baissait au centre du tissu; sur une ligne de film plastique qui roule plusieurs largeurs, un bombé révisé a mieux réparti l'usure concentrée aux positions des rives.

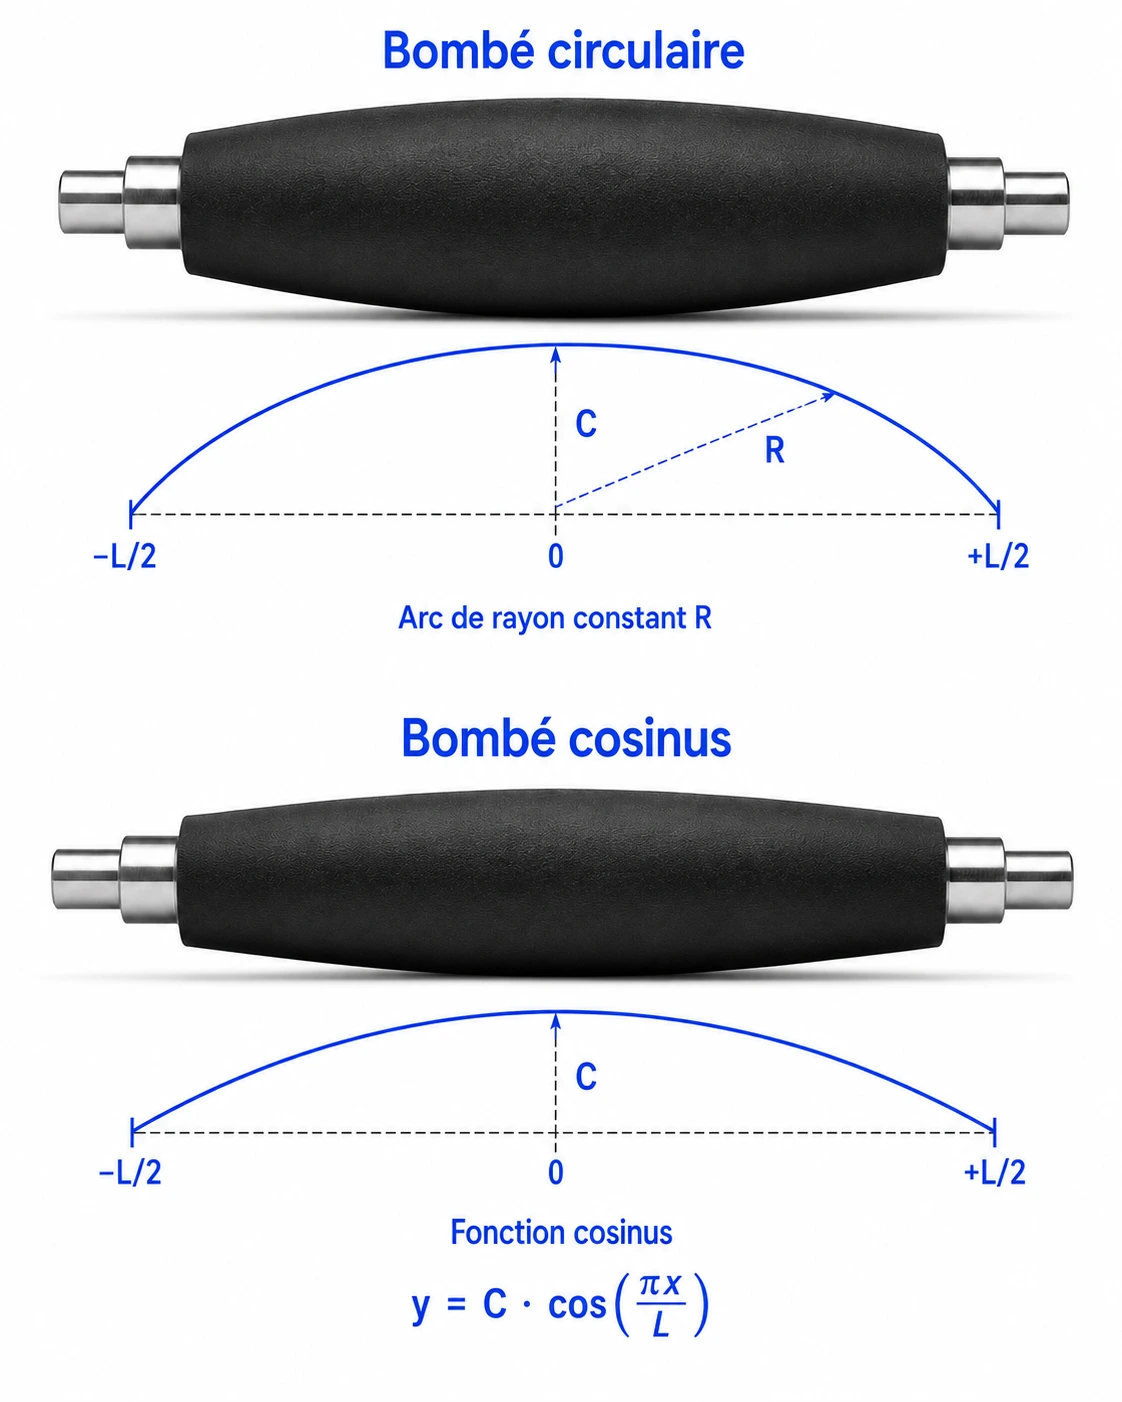
Note d'ingénierie

Bombé circulaire : arc de rayon constant R
y = R − √(R² − x²)
Géométrie basée sur un rayon (arc de rayon constant)
Bombé cosinus : fonction cosinus
y = C · cos(πx / L)
À x = 0, y = C (maximum) ; à x = ±L/2, y = 0

Le calcul n'est pas le même : le bombé circulaire suit un rayon constant, tandis que le bombé cosinus suit une fonction cosinus.

Le bombé circulaire suit un arc de rayon constant : simple et éprouvé, il compense la flèche de façon approchée.

Le bombé cosinus suit un profil mathématiquement calculé : le bombé est maximal au centre et revient à zéro aux extrémités. Il distribue la pression de façon plus uniforme sur toute la face.

Nos tours CNC à commande servo et nos tours conventionnels équipés de meules CNC reproduisent l'un ou l'autre des profils exacts, à partir de la flèche sous charge ou de l'empreinte de nip.

C = bombé maximal au centre
L = longueur de la face
x = distance depuis le centre
R = rayon de l'arc circulaire
Bombé circulaire (arc de rayon constant R) et bombé cosinus (y = C·cos(πx/L)) sur rouleaux recouverts de caoutchouc
Notre atelier

Le savoir-faire de finition, soutenu par des machines à la hauteur

La finition d'un rouleau en élastomère exige précision, expérience et maîtrise de la température. Une mauvaise vitesse, une meule mal dressée ou une chaleur excessive peut brûler, onduler ou détériorer la surface.

Une équipe expérimentée

Nos rectifieurs cumulent près d'un siècle d'expérience en finition de rouleaux. Chaque pièce est travaillée selon sa fonction, sa vitesse, sa charge, sa dureté et son procédé d'utilisation — pas selon une recette unique.

Les dimensions finales sont contrôlées après stabilisation thermique, afin d'assurer une géométrie fiable en service : un rouleau chaud peut sembler conforme au meulage, puis varier légèrement une fois revenu à température ambiante.

42 po × 240 po
meulage et rainurage CNC — diamètre × longueur
68 po × 175 po
meulage conventionnel — diamètre × longueur
Des équipements conçus pour la précision. Nos machines dédiées aux élastomères corrigent les conicités, génèrent des profils paraboliques complexes et rectifient avec précision les recouvrements en caoutchouc et en polyuréthane. Le contrôle thermique et le meulage cryogénique assurent une géométrie stable, même pour les matériaux les plus sensibles à la chaleur.
Une technologie de finition avancée, pour des rouleaux précis, stables et prêts à performer.

Pourquoi meuler ou reprofiler un rouleau ?

Ces symptômes vous parlent ? C'est souvent la géométrie ou le fini qui a dérivé.

Usure inégale du recouvrement d'un rouleau (uneven cover wear) — SoremagUsure inégale du recouvrement
Rouleau devenu ovale ou conique (out-of-round / tapered roller) — SoremagRouleau devenu ovale ou conique
Rouleau qui vibre à haute vitesse (high-speed vibration) — SoremagVibration à haute vitesse
Le matériel glisse ou se déplace sur le rouleau (web slipping / drifting) — SoremagLe matériel glisse ou se déplace
Plis dans le film, le papier, le textile ou le non-tissé (wrinkles / creases) — SoremagPlis dans le film, le papier, le textile ou le non-tissé
Mauvais contact ou pression inégale au nip (uneven nip pressure) — SoremagMauvais contact ou pression inégale au nip
Transfert inégal d'encre, de colle, de vernis ou d'eau (uneven coating transfer) — SoremagTransfert inégal d'encre, de colle, de vernis ou d'eau
Rainures bouchées, arrondies ou trop peu profondes (worn grooves) — SoremagRainures bouchées, arrondies ou trop peu profondes
Diamètre hors tolérance après usure (out-of-tolerance diameter) — SoremagDiamètre hors tolérance après usure

Pas certain de la cause ? → Diagnostic rouleaux & roues

Nos services de meulage et de rectification

De la remise en rond au profil sur mesure — tout à l'interne, avec contrôle qualité.

ServiceÀ quoi ça sert
Meulage cylindriqueRemettre le rouleau rond, droit et à diamètre contrôlé.
Regrind / remise à neufEnlever usure, marques, glaçage, ovalisation ou défauts de surface.
Meulage de finitionObtenir le fini (Ra) demandé : standard, fin, poli ou rugueux d'adhérence.
Bombé (crown)Compenser la flexion sous charge et uniformiser la pression au nip.
Profil concave / coniqueCorriger le guidage et le suivi de bande, ou créer une géométrie précise (taper).
Profils spéciaux / OEMReproduire un profil d'origine (dessin, rouleau témoin) ou développer une géométrie sur mesure.
Contrôle qualitéDiamètre, TIR, taper, dureté, profil et fini — voir notre Système QC7.
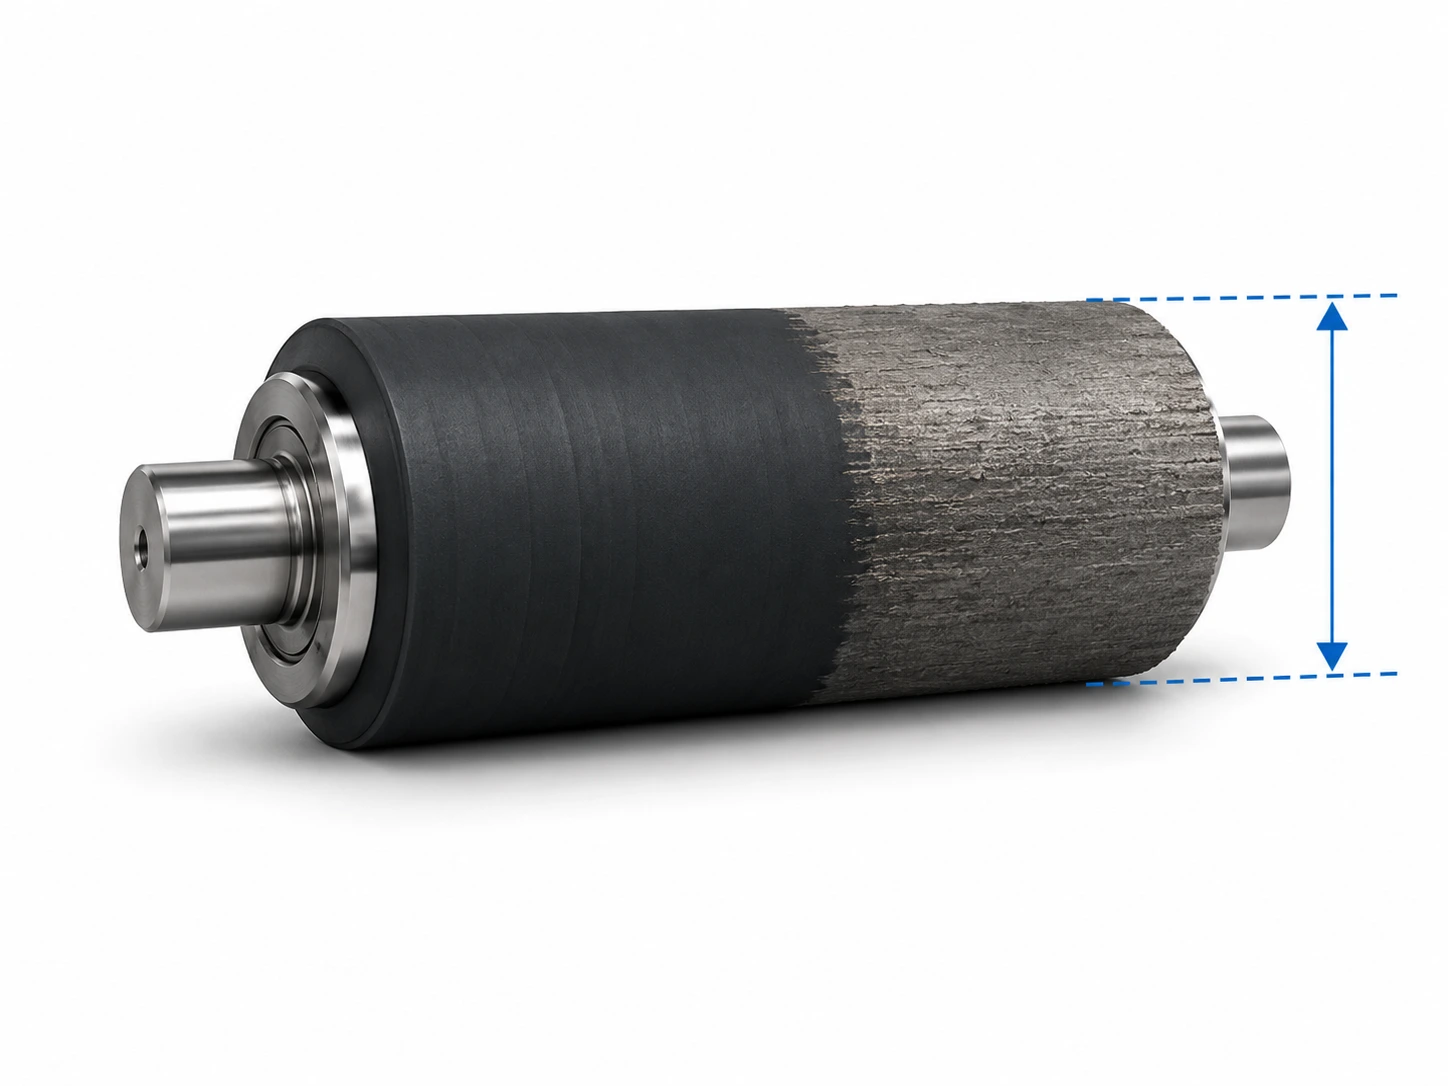
Gros plan d'un rouleau recouvert de caoutchouc en cours de meulage sur la rectifieuse — surface rectifiée par Soremag
Aussi au menu

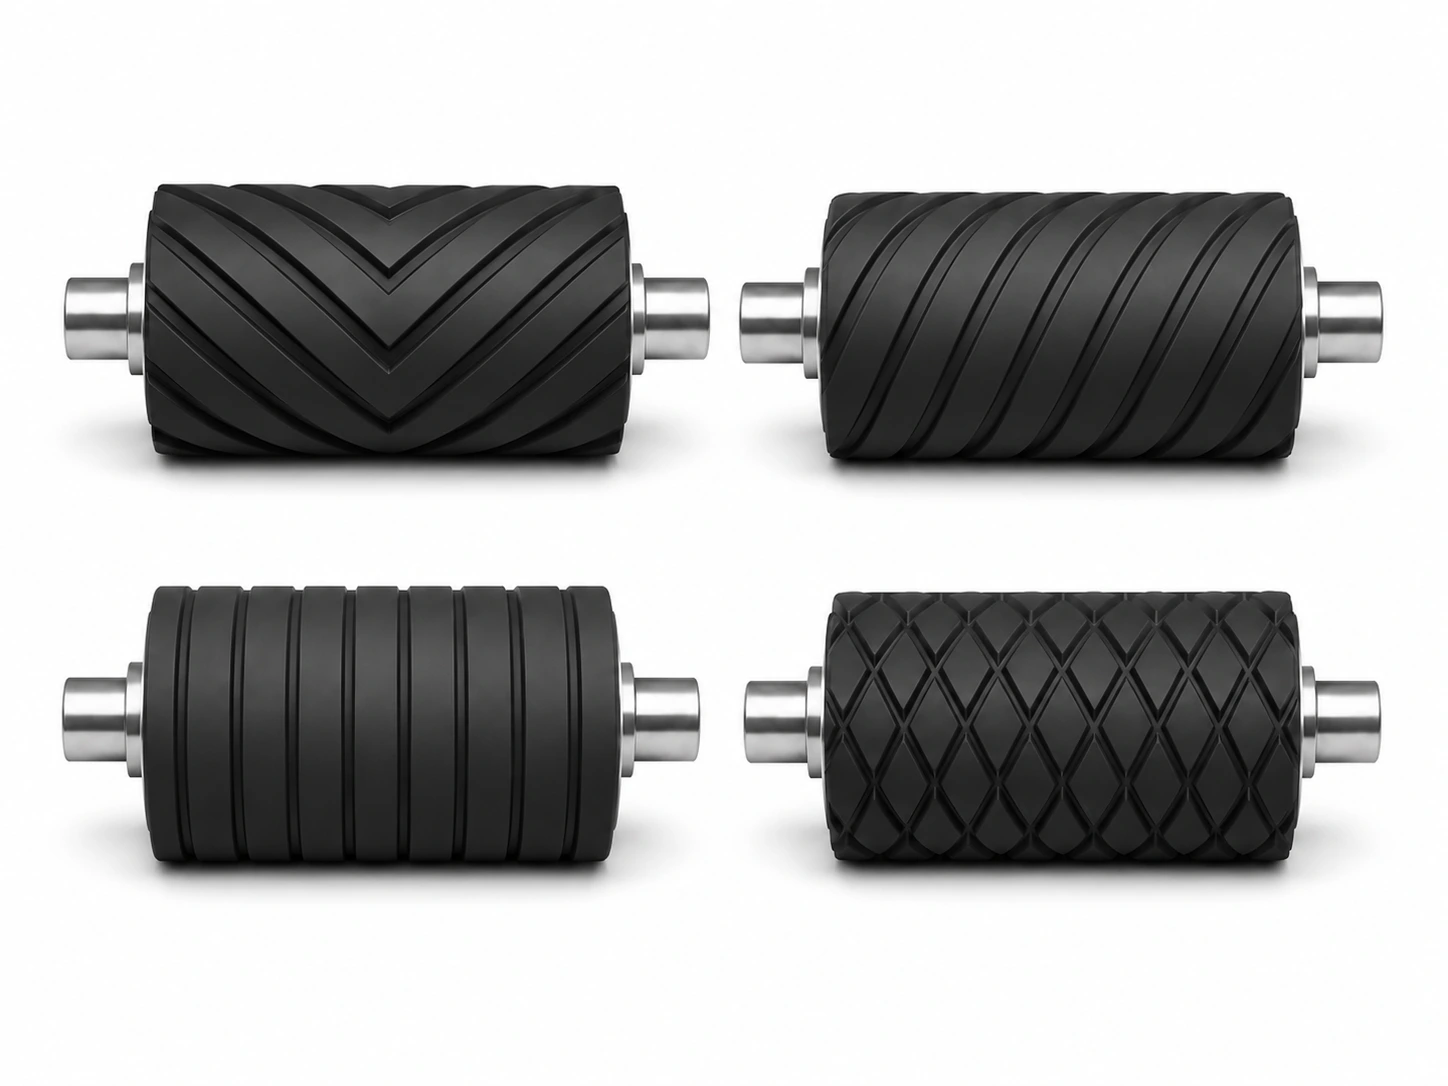
On rainure aussi.

Diamant, hélicoïdal, chevron, circonférentiel, spreader… Le bon motif selon la fonction : traction, évacuation d'eau ou d'air, anti-plis. Usinage CNC jusqu'à 42 po × 240 po.

Voir le rainurage de rouleaux →
Rouleaux recouverts à différents motifs de rainures — chevron, hélicoïdal, circonférentiel et diamant — rainurage CNC Soremag

Quel profil ou fini choisir ?

Partez du problème observé sur votre ligne — on ajuste ensuite au cas par cas.

Problème observéPiste de profil / fini
Mauvais transfert de coatingMeulage fin, Ra contrôlé, rouleau cylindrique ou bombé selon le nip.
Pression plus forte au centre ou aux boutsBombé calculé, concave, bouts dégagés ou profil sur mesure.
Vibration à haute vitesseMeulage cylindrique, contrôle du TIR et de la concentricité, équilibrage dynamique.
Produit fragile marqué par le rouleauFini plus fin, dureté adaptée, profil moins agressif.
Diamètre / rondeur hors toléranceRemeulage cylindrique à diamètre et faux-rond (TIR) contrôlés.

Problème de plis, d'eau, d'air ou de traction? C'est souvent une question de rainure — voir Rainurage de rouleaux.

Les rouleaux qu'on meule et qu'on profile

Chaque type a son profil et son fini de prédilection. Voici les plus courants.

Rouleau presseur / pinceur (nip / pinch)

Demande un bombé exact pour maintenir une ligne de pression uniforme sur toute la face.

Rouleau d'entraînement (drive / pull)

Demande un fini adhérent et un diamètre juste pour entraîner sans patiner.

Rouleau applicateur & doseur (coating / metering)

Exige un fini fin et un TIR serré pour appliquer une épaisseur de film constante.

Rouleau d'impression & encreur

Demande une surface fine, sans micro-fissure, pour un transfert d'encre régulier.

Rouleau essoreur (squeeze / wringer)

Remis à dimension et fini pour l'essorage — nettoyage, décapage, tôle.

Rouleau guide, tendeur & anti-plis (guide / spreader)

Profil concave ou conique pour guider la bande et tenir la tension.

Rouleau de calandrage & de laminage

Bombé et fini contrôlés pour une épaisseur et une pression uniformes sur la largeur.

Rouleau de convoyeur recouvert

Diamètre et fini adhérent pour la traction et l'anti-patinage, selon la charge.

Votre rouleau n'est pas dans la liste ? Décrivez-nous votre ligne →

Ce qu'on contrôle — et les tolérances

Ce qu'on mesure avant, pendant et après le meulage. Les valeurs ci-dessous sont des ordres de grandeur de l'industrie, confirmés au cas par cas.

ContrôleValeur indicativePourquoi
Diamètre final (OD)selon montageVitesse de surface et pression machine correctes.
Faux-rond / TIR≈ 0,003 po (0,076 mm) — plus serré possibleRéduit vibration, marques répétitives et variation de pression.
Conicité (taper)≈ 0,005 po (0,127 mm) — plus serré possibleÉvite un contact plus fort d'un côté que de l'autre.
Positions critiques (coating, extrusion)≈ 0,001 po (0,025 mm)Épaisseur de film et transfert constants.
Bombé (crown)tolérance ≈ 0,002 po (0,05 mm)Compense la flexion sous charge; pression uniforme au nip.
Dureté Shore A / D≈ 5 Shore A → 85 Shore DConfirme que le recouvrement est encore conforme.
Fini de surface (Ra / Rz)du poli au rugueuxInfluence traction, transfert, marquage et nettoyage.
Concentricité / cylindricitéselon dimensionAssure un contact régulier sur toute la face et entre portées.
Équilibrage dynamiquerouleaux longs / rapidesÉlimine vibrations et marquage à haute vitesse.

Les tolérances finales sont confirmées selon le diamètre, la longueur, la dureté du recouvrement, l'état mécanique du mandrin et la fonction du rouleau. Un revêtement mou, long ou usé ne peut pas tenir les spécifications les plus serrées; sur élastomère, la mesure se fait après stabilisation en température. Pour le détail des valeurs, voir nos documents Tolérances géométriques et dimensionnelles et Caractéristiques de surface des rouleaux.

Matériaux qu'on usine proprement

Meuler du caoutchouc sans le brûler, c'est un savoir-faire. On maîtrise l'élastomère comme le polyuréthane.

Caoutchouc naturelNéoprène (CR)Nitrile (NBR)Nitrile carboxylé (XNBR)Nitrile hydrogéné (HNBR)EPDMSilicone (VMQ)Hypalon (CSM)Viton (FKM)SBRPolyuréthane (PU)Ébonite

Le polyuréthane, très résistant à l'abrasion, accepte des rainures profondes et coupantes; le caoutchouc demande une vitesse et un affûtage maîtrisés pour un fini net, sans brûlure. Besoin de choisir la matière plutôt que le profil ? Voir nos pages rouleaux en caoutchouc et rouleaux en polyuréthane, ou le guide de sélection des matériaux.

Pour aller plus loin

Le détail technique du meulage et du profilage

Les cas concrets qu'on rencontre à l'atelier — dépliez ce qui vous concerne.

Faux-rond, ovalisation, conicité : d'où ça vient ? +

Un rouleau qui n'est plus parfaitement concentrique crée vibration, contact intermittent et variation de pression. Le faux-rond vient souvent d'une usure irrégulière, d'un entreposage prolongé, d'une déformation du recouvrement, d'un mauvais montage, d'un arbre endommagé, d'une accumulation de matière ou d'une réparation antérieure mal exécutée. On contrôle le rouleau entre pointes ou sur ses portées pour vérifier la relation entre l'arbre, le noyau et le diamètre extérieur avant de corriger.

Glaçage, marques et contamination : ce que le meulage retire +

Avec le temps, certains caoutchoucs deviennent très lisses et brillants (surface « glacée ») et perdent leur adhérence, même si le diamètre reste bon. Des résidus de colle, résine, encre, peinture, bois ou produit chimique peuvent aussi s'incruster. Tant que les défauts restent superficiels, le remeulage retire cette couche et recrée une texture fonctionnelle — sans refaire le recouvrement.

Quand un remeulage ne suffit plus ? +

Le remeulage n'est pas toujours la bonne solution. Un nouveau recouvrement devient nécessaire en présence de fissures profondes, de délamination, de zones décollées du mandrin, de morceaux manquants, d'une dureté fortement modifiée, d'une attaque chimique, d'un gonflement, d'une épaisseur résiduelle insuffisante ou d'une corrosion sous le recouvrement. Dans ce cas, on retire l'ancien revêtement, on inspecte et prépare le corps métallique, puis on applique un nouveau caoutchouc ou polyuréthane avant le meulage final. Voir Recouvrement de rouleaux.

Meulage d'un rouleau neuf : la séquence +

Après recouvrement, le diamètre est volontairement laissé surdimensionné. La séquence typique : inspection du mandrin et des arbres, préparation de la surface métallique, application de l'adhésif, pose ou moulage du revêtement, vulcanisation ou polymérisation, stabilisation, ébauche du diamètre, meulage de précision, mise au profil, finition de surface, rainurage si requis, contrôle dimensionnel, inspection finale et — au besoin — équilibrage dynamique.

Combien de matière peut-on enlever au remeulage ? +

Avant de remeuler, on détermine combien de matière peut être retirée sans compromettre le revêtement. On évalue le diamètre actuel et le diamètre minimal acceptable, l'épaisseur du recouvrement, la profondeur des dommages, la dureté, l'adhérence au noyau, l'état du mandrin, le profil recherché et les tolérances de la machine. Dommages superficiels : un remeulage est rapide et économique. Dommages profonds : un nouveau recouvrement est plus durable.

Finis de surface disponibles +

Une surface très lisse n'est pas toujours préférable. Selon l'application on produit un fini très lisse (films, impression, laminage, produits fragiles), un fini de meulage fin (bon équilibre apparence / adhérence / nettoyage), un fini mat (moins de glaçage, plus de traction), un fini ouvert ou rugueux (entraînement, bois, carton, anti-glissement), un fini poncé, poli ou texturé. Au besoin, le fini est défini par des valeurs de rugosité (Ra, Rz, RMS) — en précisant la méthode de mesure, car la lecture sur un élastomère souple varie selon l'appareil, la pression du palpeur et la dureté.

Instruments de mesure et de contrôle +

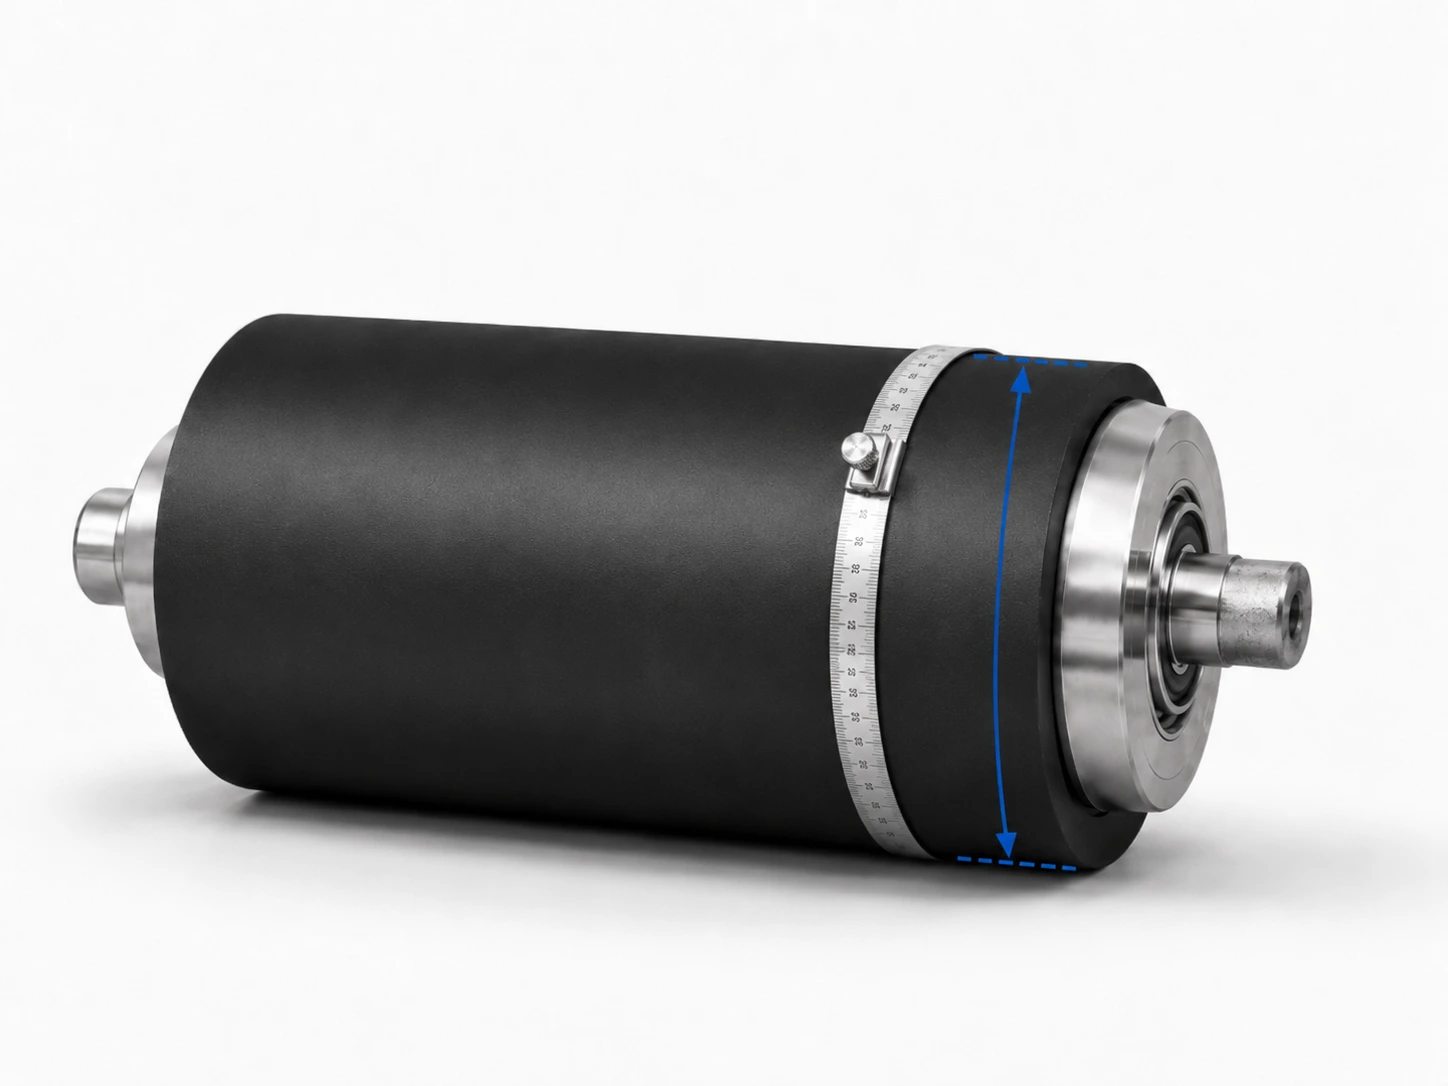
La qualité dépend autant des mesures que de l'usinage : ruban de diamètre Pi Tape, micromètres, comparateurs à cadran et indicateurs numériques, règles et jauges de profil, rugosimètre, duromètres Shore A/D, contrôle du faux-rond, instruments d'alignement et équilibrage dynamique. Pour un profil bombé, concave ou spécial, le diamètre est relevé à plusieurs positions sur la face pour le comparer au profil demandé. Détails dans nos documents Tolérances et Caractéristiques de surface.

Rouleaux appariés et rouleaux de nip : à traiter en paire +

Quand un rouleau travaille contre un autre, les deux forment un ensemble. Une différence de diamètre, de dureté ou de profil modifie la pression du nip, la vitesse périphérique, la traction, l'épaisseur du produit, la température et l'usure. Il est souvent préférable de mesurer ou de remeuler les deux rouleaux ensemble pour préserver leur compatibilité.

Infos utiles pour une demande de prix +

Pour évaluer un projet, sont particulièrement utiles : diamètre actuel et diamètre final visé, longueur de face et longueur totale, poids, type de recouvrement et dureté, profil demandé, fini de surface, tolérances de diamètre et de faux-rond, vitesse de rotation, présence de rainures, dessin technique et photos, et une description du problème observé. Si le profil d'origine est inconnu, on peut partir des mesures du rouleau, d'un rouleau témoin ou des conditions de fonctionnement de la machine (reverse engineering).

Questions sur le meulage et le profilage

Quand faut-il remeuler un rouleau en caoutchouc ou polyuréthane ? +

Quand le diamètre, la rondeur, le fini de surface ou le profil ne respectent plus la fonction de la machine : usure inégale, rouleau ovale ou conique, vibration, glissement, plis, mauvais contact au nip ou rainures usées. Le meulage remet la surface à dimension et au bon fini.

Combien de fois peut-on remeuler un rouleau ? +

Tant qu'il reste assez d'épaisseur de revêtement au-dessus du mandrin et que l'adhérence est bonne, un rouleau peut être remeulé plusieurs fois. On mesure le diamètre actuel, l'épaisseur restante et le diamètre minimal acceptable; sous ce seuil, on recouvre à neuf avant de remeuler.

Quelle est la différence entre meulage, rainurage et crowning (bombé) ? +

Le meulage remet la surface à dimension et au bon fini. Le rainurage crée un motif fonctionnel (traction, évacuation, anti-plis). Le crowning modifie le diamètre sur la longueur (bombé ou concave) pour corriger la pression de contact et compenser la flexion sous charge.

Pouvez-vous reproduire un profil OEM ? +

Oui, à partir d'un dessin, d'un rouleau existant ou d'un relevé dimensionnel (reverse engineering). On reproduit le profil, la dureté et le fini d'origine, ou on les adapte aux exigences actuelles de l'équipement.

Faut-il équilibrer le rouleau après le meulage ? +

Pour les rouleaux longs, lourds ou tournant à haute vitesse, l'équilibrage dynamique est recommandé pour éliminer les vibrations et le marquage. Pour les rouleaux courts et lents, un équilibrage statique suffit souvent.

Quel fini de surface (Ra) choisir ? +

Ça dépend de la fonction : un fini plus rugueux augmente la traction ; un fini fin ou poli favorise un transfert régulier (encre, colle, vernis) et évite de marquer un produit fragile. Le fini est choisi avec la dureté et le profil selon votre application.

Un rouleau à remeuler, rainurer ou reprofiler ?

Envoyez-nous vos dimensions, des photos ou un dessin. On évalue si le rouleau peut être remeulé, rainuré ou reprofilé — ou s'il doit d'abord être recouvert à neuf.

➔ Demander une soumission