Film étirable/rétractable, sacs, extrusion, lamination, conversion : dans l'emballage souple, un « petit » défaut se voit tout de suite. Plis, glissement, marques, tension instable, collage d'adhésif… On garde vos lignes constantes.
Plis dans le film, glissement, marques, tension instable, collage d'adhésif, usure aux extrémités, ou un rouleau qui commence à vibrer… et la cadence baisse (ou la qualité s'effondre).
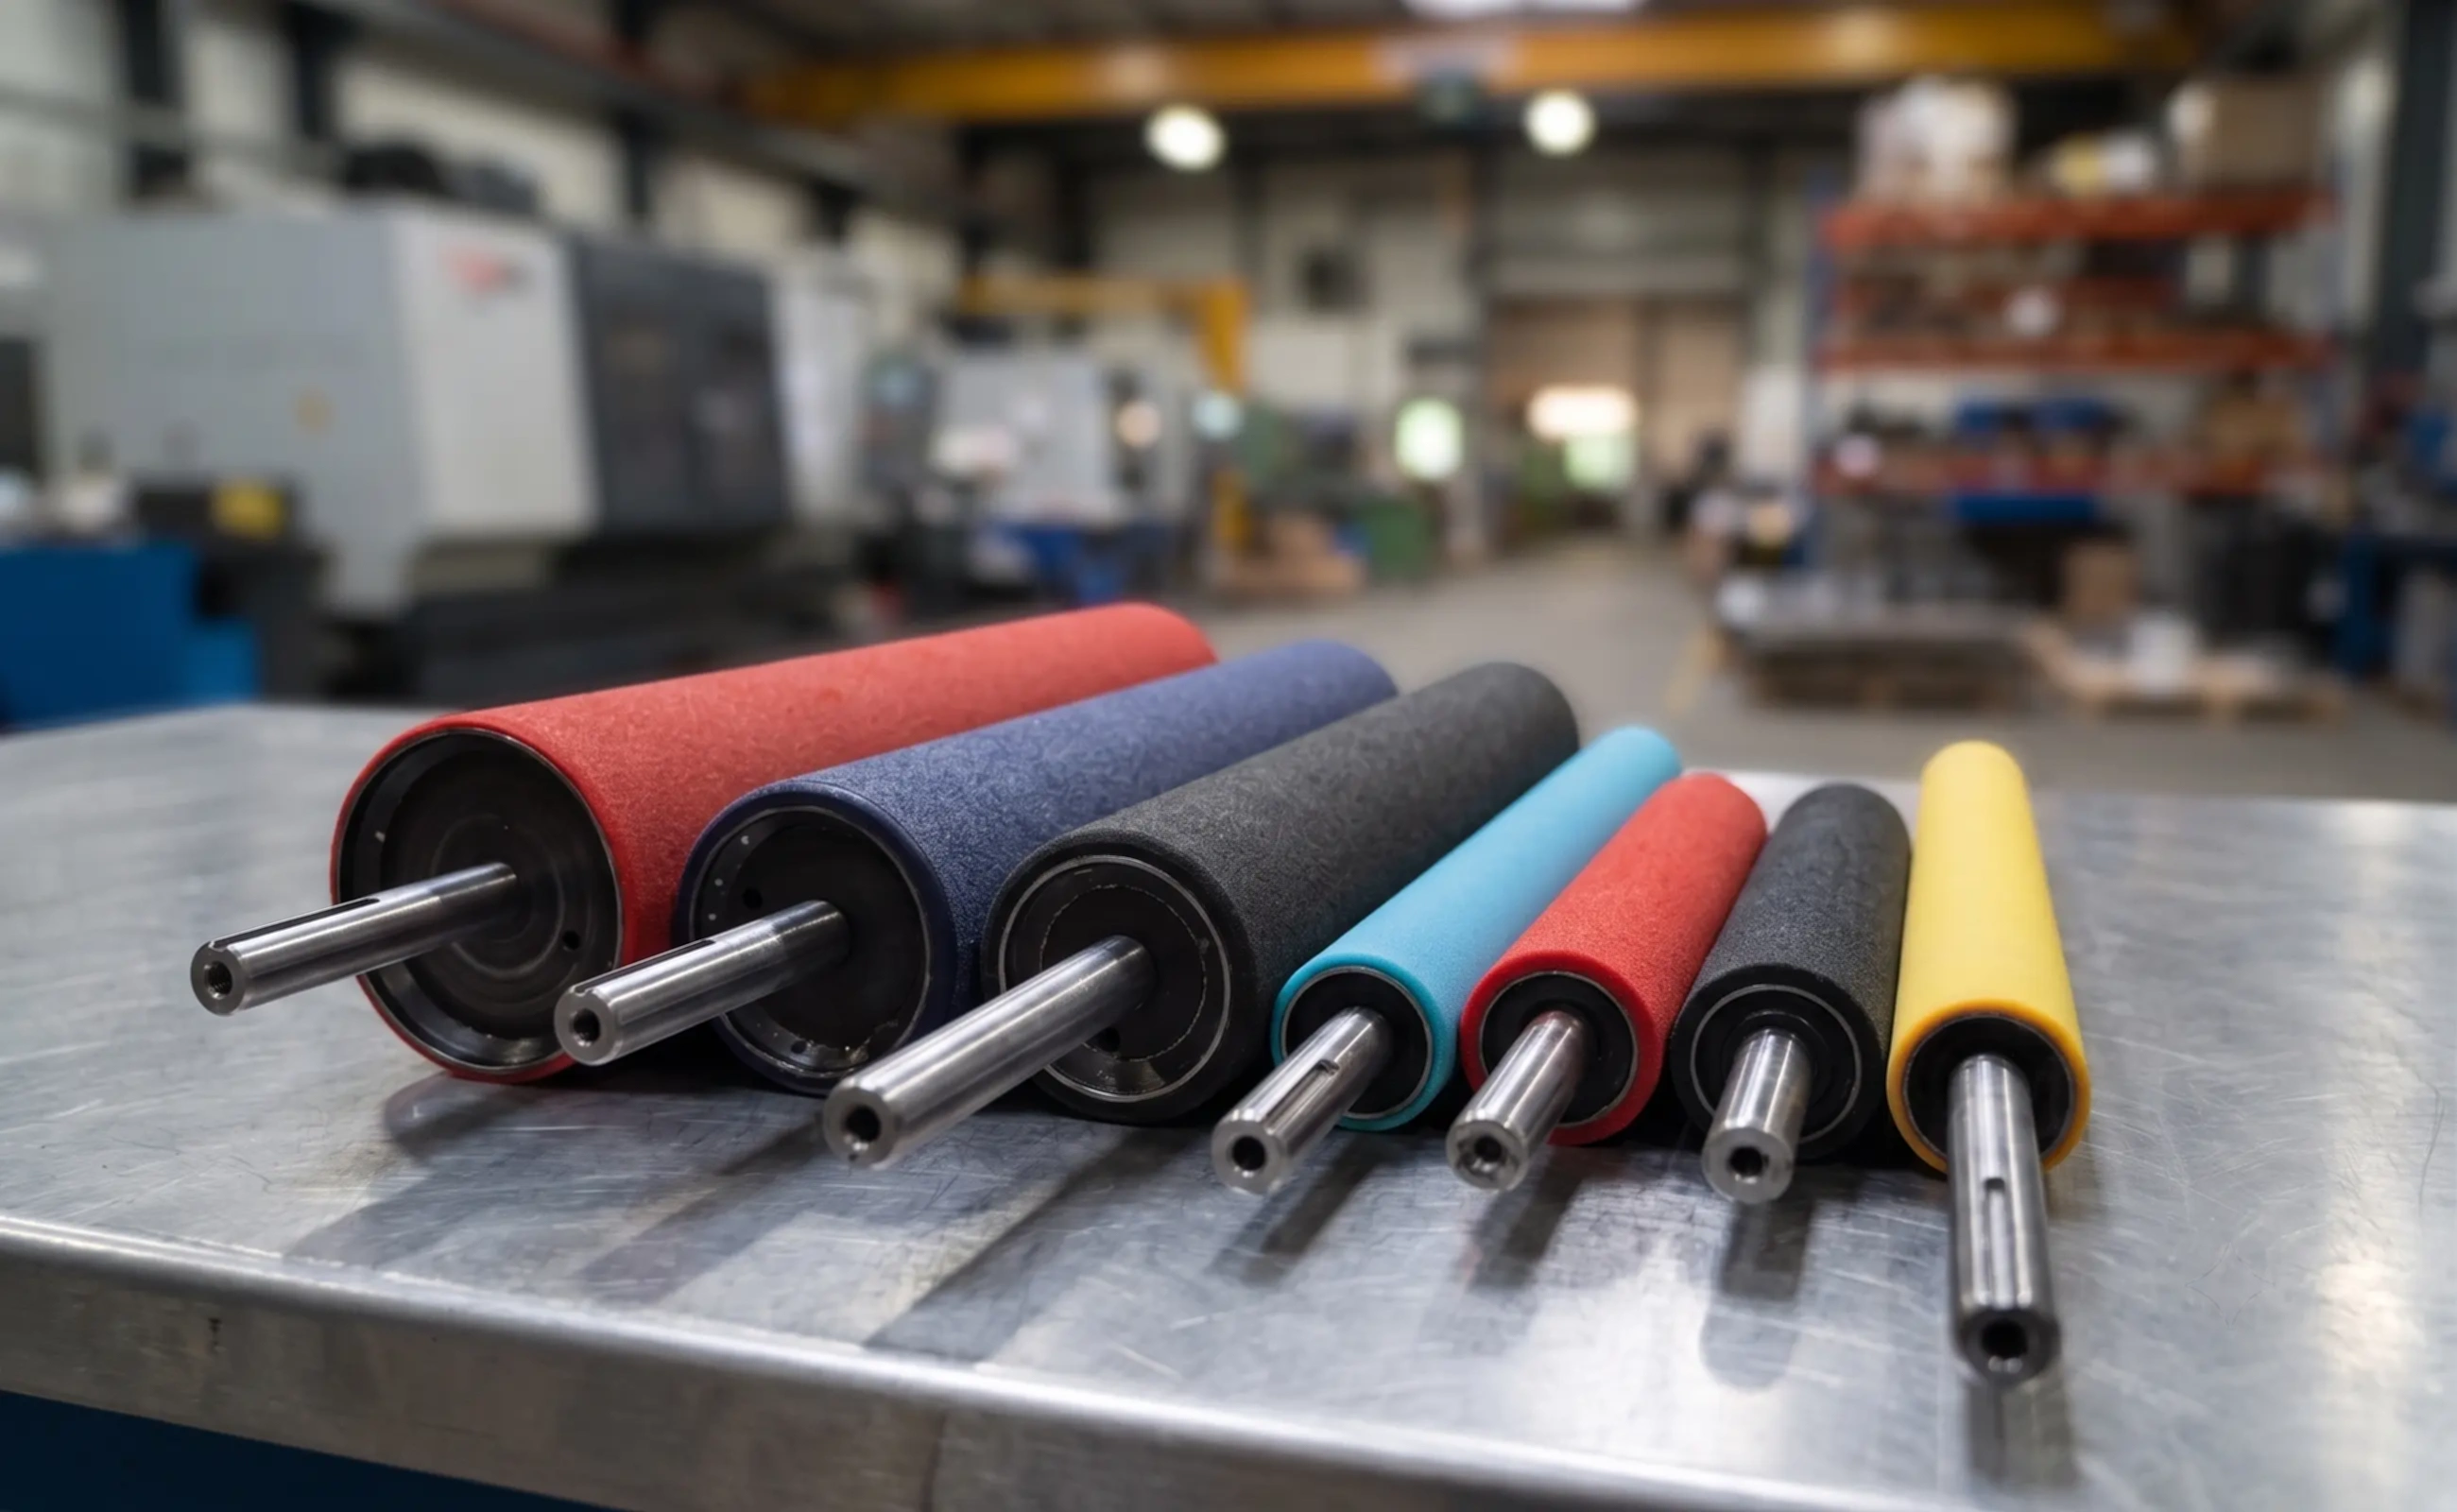
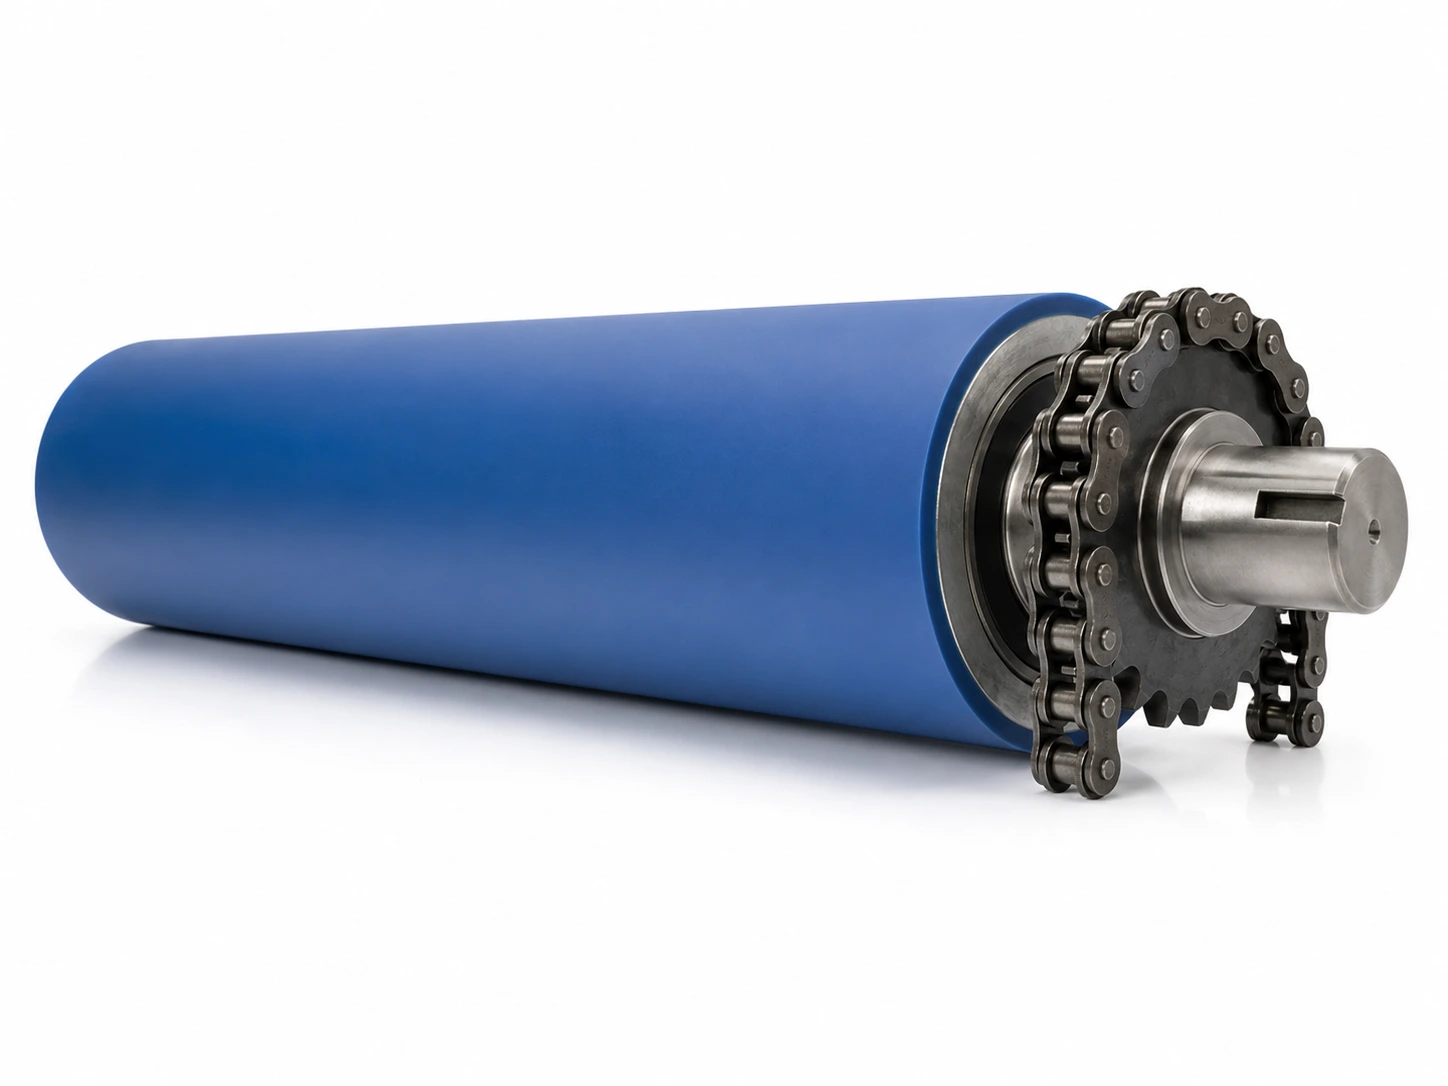
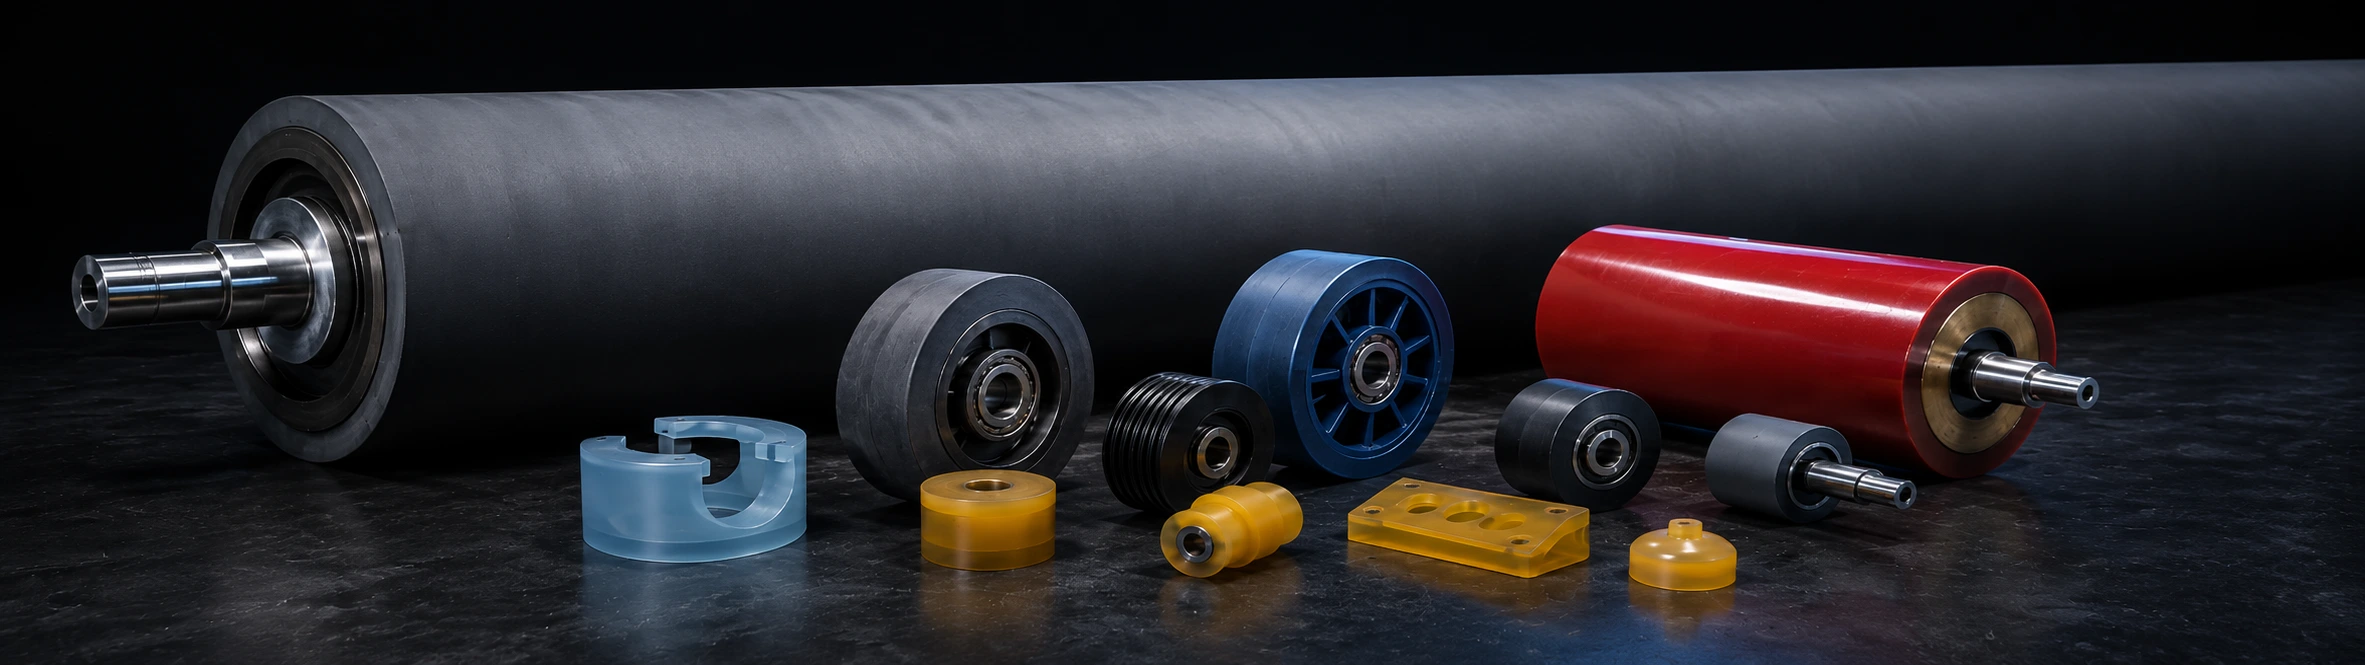
Chez Soremag, on fabrique et on remet à neuf des rouleaux recouverts (caoutchouc, polyuréthane, silicone), des roues industrielles et des pièces moulées en polyuréthane avec une logique terrain : dureté + surface (Ra) + géométrie + alignement + conditions réelles (vitesse, tension, chaleur, nettoyage, chimie, poussière, abrasifs).
Films techniques et conversion (slitting / rewind).
Bag making / pouch making : alimentation, pharma, industriel.
Tension stable, surface et Ra maîtrisés, moins de plis.
Rouleaux de procédé, nip, tirage, refroidissement (chill rolls).
Nip, applicateurs, rouleaux de coating et de contre-collage.
Décrivez la fonction de la pièce : on va s'y retrouver.
Tension stable, surface contrôlée, moins de plis à l'enroulement.
Surface et dureté « juste assez » — sans marquer ni glisser.
Uniformité de pression, géométrie (crown / bombé / parabolique).
Surface contrôlée (Ra), dosage régulier, compatibilité chimique, anti-adhérence au besoin.
Gestion des plis : profils reverse crown / concave et designs rainurés pour élargir la bande.
Remplacement rapide, maintenance simplifiée.
Traction stable et résistance à l'abrasion sur les lignes d'emballage.
Réduction des vibrations, longévité; sur mandrin acier ou aluminium.
Butées, pads, amortisseurs, guides, bagues/entretoises; reverse engineering quand l'OEM est indisponible.
Surface régulière et tenue thermique pour l'extrusion et le soufflage de film.
Soremag est un fournisseur de premier plan en recouvrement de rouleaux et de roues et en pièces moulées de polyuréthane — pour les usines d'emballage comme pour les fabricants d'équipement d'origine (OEM), au Québec et partout en Amérique du Nord. Depuis 1990, chaque pièce qu'on livre vise la même chose : tenir la cadence de votre ligne et vous éviter l'arrêt non planifié.

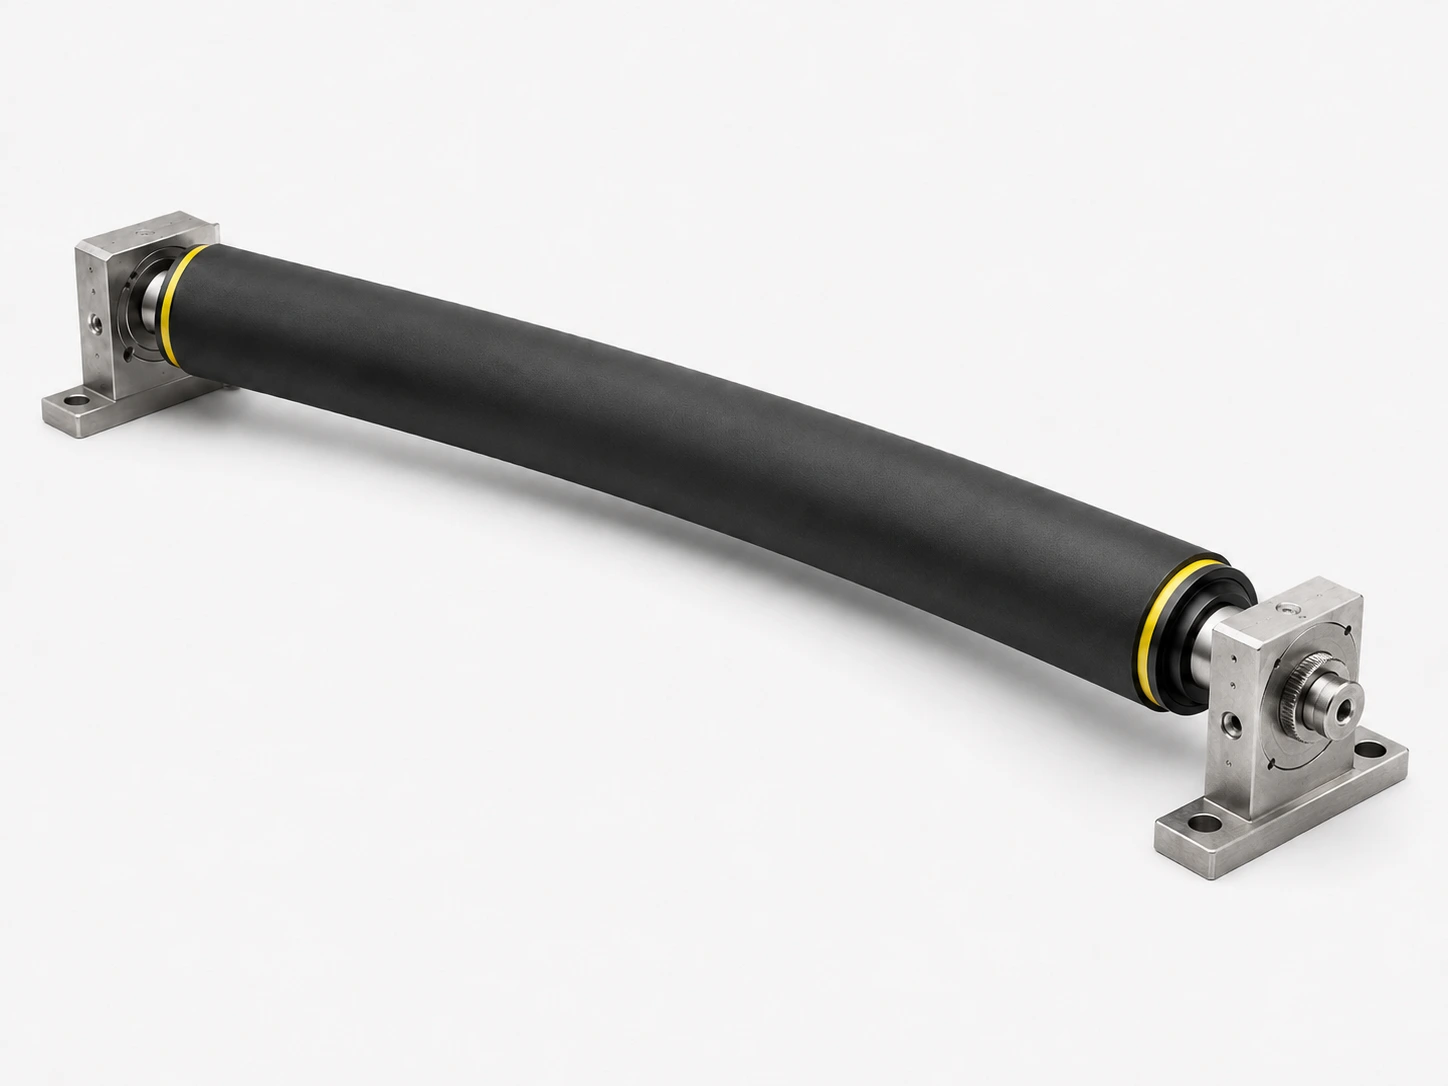
Là où la pression doit être égale d'un bout à l'autre de la table. Bombé, concave ou parabolique selon la largeur du film.
Voir la page
Le pli qui revient toujours au même endroit se règle souvent ici — rouleau courbe ou profil concave pour élargir la bande.
Voir la page
Pour les enveloppeuses de palettes : primaire et secondaire, en remplacement OEM ou en remise à neuf.
Voir la page
La dureté et la surface qui tirent le film sans le marquer ni le laisser glisser. Le point d'équilibre se calcule.
Voir la pageTempérature, adhésifs ou solvants, vitesse, pression de contact, humidité, abrasion et fini recherché.
En emballage, deux critères commandent presque toujours la sélection : l'adhérence des produits manipulés et la résistance à l'usure. Chaque zone de la ligne s'analyse selon ses conditions réelles — ce qui passe dessus, à quelle vitesse, à quelle température et sous quelle pression.
Hot melt, adhésifs et chaleur
Antiadhérent, garde sa souplesse cycle après cycle. Grades courants jusqu'à ~200 °C, formulations haute température jusqu'à 260 °C (500 °F).
À surveiller : coupures, déchirement et abrasion.
Traction élevée, abrasion et coupures
Excellente résistance à l'abrasion, aux coupures et à l'usure mécanique — le passage répété des films.
À éviter en humidité prolongée : l'hydrolyse réduit sa durée de vie.
Humidité et endurance
Bonne résistance à l'hydrolyse; conserve les avantages mécaniques du polyuréthane.
Prend le relais quand l'ester atteint ses limites.
Compatibilité à valider avec certains solvants et produits chimiques.
Traction et convoyage
Résilience, élasticité et excellent grip — entraînement, pression, convoyage.
Pour les zones sans huile ni contaminant incompatible.
Eau, vapeur et nettoyages fréquents
Tient l'eau, l'humidité, les lavages répétés et les températures plus élevées.
Incompatible avec les huiles et les hydrocarbures.
Huiles, graisses et contaminants
La référence au contact des huiles, des graisses et des contaminants d'origine pétrolière.
Formulation et dureté à choisir selon le produit, sa concentration et la température.
Dans une usine intégrée, certains silicones peuvent migrer vers une ligne voisine de finition, d'impression, de peinture ou de vernissage. Cette contamination provoque des défauts de surface, notamment les cratères qu'on appelle « fisheyes ».
Selon l'adhésif, la température et l'environnement de production, on recommande un silicone à faible migration ou on évalue une solution de remplacement — polyuréthane spécialisé ou élastomère fluoré (FKM / Viton®).
| Symptôme en usine | Ce qu'on ajuste le plus souvent |
|---|---|
| Plis / instabilité du web | Géométrie (crown / concave / reverse crown) + guidage + fini de surface. |
| Glissement / manque de traction | Formulation du composé + dureté + surface (Ra) + revue du nettoyage. |
| Usure prématurée | Polyuréthane spécialisé ou caoutchouc haute résistance selon l'abrasif. |
| Build-up / collage d'adhésif | Silicone anti-adhérence ou formulation dédiée + surface + procédé de nettoyage. |
| Usure aux extrémités | Largeur utile + alignement + ajout d'une géométrie (crown / taper). |
| Vibration / battement / défaut de taille | Rectification, concentricité (TIR), équilibrage, réparation des portées. |
| Marquage / empreintes | Matériau non-marquant + ajustement de la dureté et de la pression. |
Un cas vécu sur une machine importée, où l'usure se concentrait aux positions des rives du film : durée de vie doublée en cessant de copier la pièce d'origine.
À haute vitesse, les plis viennent souvent de la géométrie des rouleaux ou de l'air emprisonné. On valide d'abord l'origine (tension, alignement, contamination), puis on applique la correction la plus rentable : usiner un profil concave / reverse crown pour agir en rouleau spreader et pousser le film vers l'extérieur, ou ajouter un rainurage spécifique pour évacuer l'air piégé et stabiliser le web.
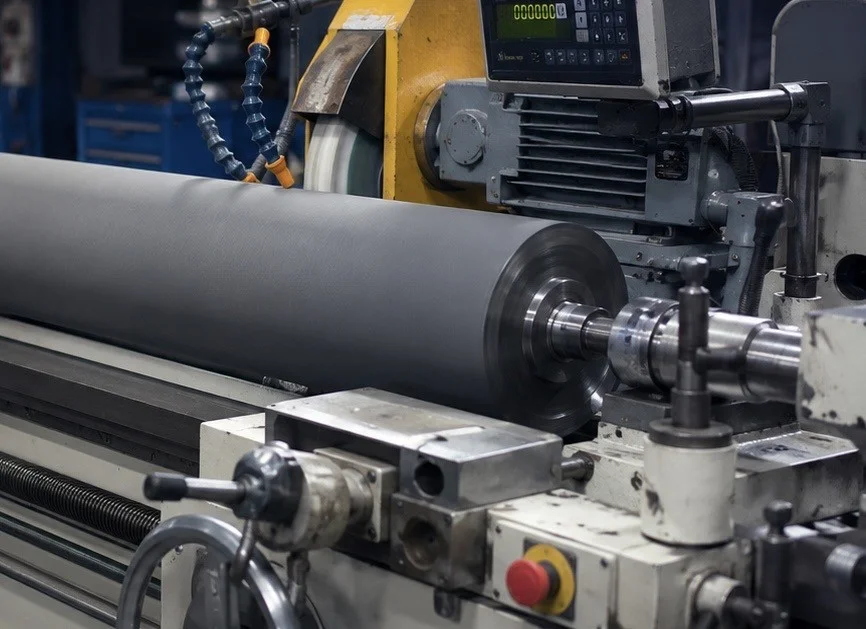
Ce qu'on mesure et qu'on valide : dureté (Shore A / D), fini de surface (Ra), faux-rond (TIR), cylindricité, profil / bombé (crown), équilibrage dynamique, état des portées, et compatibilité chimique (test de gonflement, de dureté et de surface sur échantillon).
On commence souvent par un appel ou un Zoom : comprendre l'application avant de déplacer une équipe. Selon le cas : photos/vidéos, paramètres (vitesse, tension, pression), fiches techniques (film, adhésif, nettoyant), dimensions et tolérances, parfois un échantillon (pièce ou fluide).
Ensuite, on agit au bon niveau : resurfaçage / rectification / rainurage, recouvrement complet, ajustement de géométrie, réparation mécanique, ou reverse engineering quand l'OEM est indisponible. Dépannage rapide ? Voir urgence & logistique.
Même si vos machines portent un autre nom, décrivez la fonction : on va s'y retrouver.
Marques citées à titre indicatif seulement; Soremag n'est affilié à aucun de ces fabricants.
Sur une ligne d'emballage souple, recouvrir et rectifier votre cœur métallique existant est souvent plus rapide et moins cher que racheter l'OEM — et on peut ajuster matière, dureté et surface au film que vous roulez plutôt que de reproduire un standard.
La contamination (poussière, agents, cire), la dureté, la surface (Ra) et la pression réelle. Souvent, la solution est un combo : formulation + surface + nettoyage.
Souvent lié au ratio largeur utile vs largeur de film, à l'alignement, à la tension ou à la géométrie. On évalue si un profil bombé parabolique ou un ajustement de guidage est nécessaire.
Pas toujours, mais souvent. La cause tient à la géométrie, à l'alignement, à la tension ou à la surface. On diagnostique où le pli se crée, puis on corrige (concave / reverse crown, rainurage, guidage).
Température, chimie et fini de surface. Selon la zone, un revêtement silicone anti-adhérence haute température réduit fortement l'adhérence et simplifie le nettoyage.
Oui. Si le revêtement est sain et que les tolérances le permettent, un resurfaçage prolonge la vie du rouleau. Sinon, on décape et on recouvre à neuf.
Oui : rainurage fonctionnel (traction, dégazage, contrôle du film) adapté à votre application et votre procédé.
Non. On inspecte le noyau, puis on recharge et réusine les portées aux tolérances d'origine avant de recouvrir — utile pour garder la précision d'un rouleau de film sans en racheter un neuf.
Oui. Grâce au reverse engineering, on refait la pièce et on peut l'optimiser (matière, géométrie) selon l'usage réel.
On part des paramètres réels de votre ligne (température, chimie, nettoyage, vitesse, pression, abrasion), puis on choisit une formulation validée avec votre contexte d'usine.
Parlez à un expert Soremag : on vous aide à identifier la piste la plus solide, rapidement. Service au Québec — Grand Montréal, Laval, Rive-Nord, Rive-Sud, Laurentides, Lanaudière — et expédition possible.
➔ Parler à un expert technique