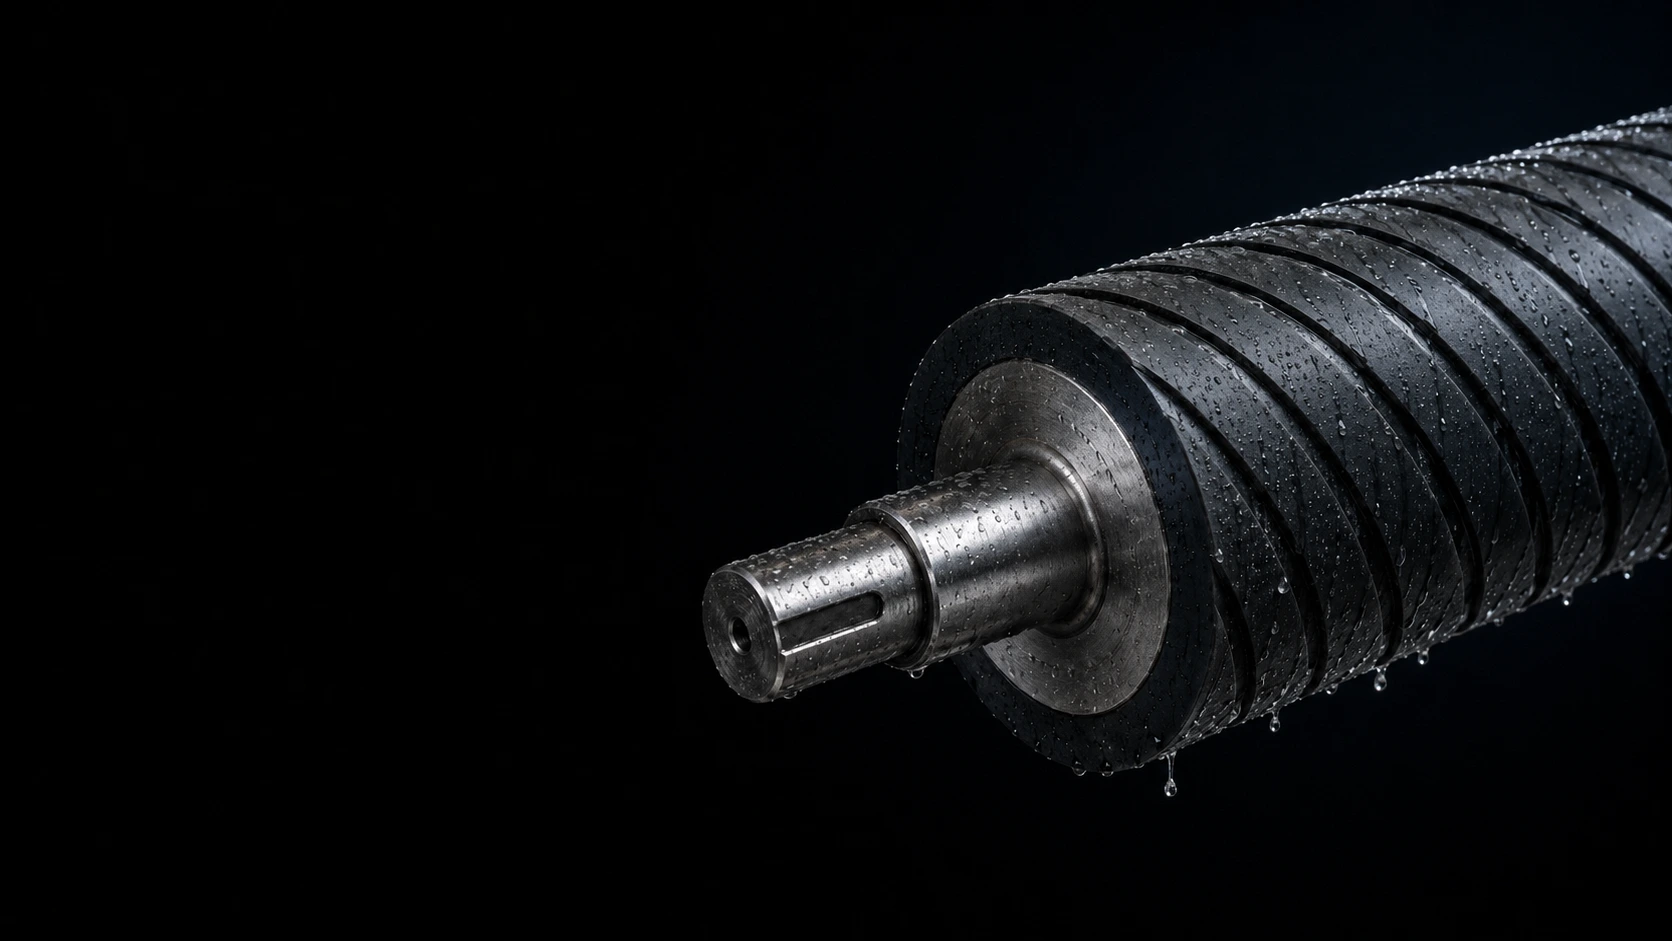
Wringer rolls, squeeze rolls, squeegee rolls, wash et rinse rolls : on recouvre, rectifie et rainure les rouleaux qui sortent l'eau, le bain ou l'excédent de liquide de votre produit — et qui doivent survivre au milieu humide.
Un rouleau essoreur travaille contre deux ennemis à la fois : le liquide qu'il doit chasser, et le même liquide qui l'attaque. C'est la seule famille de rouleaux où le produit à traiter est aussi l'agent de destruction du recouvrement.
D'où deux questions qui décident de tout, et qu'on pose systématiquement. Où va l'eau que vous chassez — parce que si elle n'a pas de chemin, elle revient dans le produit. Et quelle chimie tient votre bain à sa température de service — parce qu'un polyuréthane mal choisi s'hydrolyse en eau chaude, et qu'un caoutchouc mal choisi gonfle.
Savoir-faire connexes : recouvrement de rouleaux, rainurage, meulage et profils, racleurs et lames moulés, rouleaux nip et presseurs et sélection des matériaux.
C'est la contrainte physique de départ, et elle change la façon de poser le problème. Quand deux surfaces mouillées se séparent, le liquide qui les reliait se partage entre les deux. Il reste donc toujours un film sur le produit — et serrer plus fort ne le supprime pas, ça déplace seulement le compromis.
À la sortie du nip, le liquide se sépare en deux : une part repart avec le rouleau, une part demeure sur le produit. L'objectif réaliste n'est jamais zéro, c'est un taux résiduel bas et surtout constant sur toute la largeur.
Si l'eau chassée reste piégée dans la zone de contact ou dans les rainures, elle retourne dans le produit juste après le nip. Le rouleau a bien essoré, puis a tout redonné. C'est le défaut le plus frustrant, parce qu'il ne se voit pas sur le rouleau.
Sur une face large et lisse, l'eau n'arrive pas à s'échapper par les côtés. La pression hydraulique monte et le liquide est refoulé devant le nip en une vague, au lieu d'être expulsé. On serre davantage, et la vague grossit.
La question utile n'est donc pas « comment serrer plus fort », mais où va l'eau que je chasse. C'est l'objet de la section suivante.
Un rouleau d'essorage a besoin d'un volume vide pour recevoir le liquide et l'emporter hors de la zone de contact. Trois façons de le créer — et une règle qui les gouverne toutes.
Aucun volume vide : l'eau chassée n'a que les rives pour s'échapper. Ça fonctionne sur une face courte ou un produit peu chargé. Sur une face large, la pression hydraulique la refoule devant le nip.
Des rainures hélicoïdales, en chevron ou axiales ouvrent un chemin à l'eau et l'emmènent vers les rives. C'est la réponse la plus courante dès que la face est large ou la vitesse élevée.
Des perçages augmentent le volume vide disponible à chaque tour. Très efficace, à une condition impérative : ce volume doit être vidé avant de revenir dans le nip.
Un volume vide n'est utile que s'il est vide au moment d'entrer dans le nip. Une rainure ou un perçage qui revient encore chargé d'eau n'a plus rien à offrir — et il rapporte même du liquide dans la zone de contact.
D'où l'importance de ce qui se passe sur le reste du tour : racle, gicleur de rinçage, gravité, air comprimé. On regarde donc le rouleau et son environnement, pas seulement sa surface. Un motif parfait sur une machine qui ne le vide pas ne réglera rien.
C'est le choix le plus lourd de conséquences sur cette famille, et celui que beaucoup de fournisseurs passent sous silence. Tous les polyuréthanes ne réagissent pas de la même façon à l'eau chaude — la différence est dans le polyol, pas dans la dureté.
| Critère | Polyuréthane polyester | Polyuréthane polyéther |
|---|---|---|
| Eau chaude, exposition prolongée | S'hydrolyse. La liaison ester se rompt, et l'acide libéré accélère la réaction — la dégradation s'auto-entretient. | Résiste nettement mieux, y compris en température. La liaison éther reste stable en milieu humide. |
| Vapeur, milieu saturé | À éviter sans validation. | Généralement le bon choix. |
| Abrasion et coupure | Souvent supérieur. | Bon, généralement en retrait sur ce point. |
| Capacité de charge | Excellente. | Bonne. |
| Oxydation | Moins sensible. | Un peu plus sensible — le revers de la médaille. |
| Verdict sur un rouleau d'essorage | Réservé aux milieux secs ou à l'eau froide et brève. | Le point de départ dès que l'eau est chaude ou permanente. |
Nous formulons avec des polyols polyester, polyéther et polycaprolactone, ce qui nous permet de choisir la chimie pour votre milieu plutôt que de vous proposer ce qui est en inventaire. Et quand le bain est vraiment agressif, la bonne réponse est parfois un caoutchouc et non un polyuréthane — on vous le dira.
Comment le reconnaître sur votre rouleau actuel : un polyuréthane hydrolysé devient collant ou spongieux en surface, perd de la dureté, et se délite par plaques plutôt que de s'user régulièrement. Si votre rouleau ressemble à ça après quelques mois en eau chaude, ce n'est pas un problème de dureté — c'est le mauvais polyol.
Le contre-exemple parfait au réflexe « ça s'use vite, durcissons-le ».
Une ligne de traitement d'acier en bobines, jusqu'à treize paires de rouleaux essoreurs après un bain caustique. Les rouleaux tenaient à peine quelques semaines et n'essoraient pas convenablement — l'acier ressortait bariolé et perdait de la valeur.
À l'inspection, l'usure n'était pas de l'abrasion : c'étaient des méplats. Ces rouleaux ne sont pas motorisés, et à 80 Shore A la feuille glissait plusieurs mètres avant de les faire tourner. En descendant à 60 Shore A avec un nitrile reformulé pour tenir l'alcalin, l'empreinte s'est élargie, les rouleaux ont démarré avec la feuille, et l'essorage s'est amélioré du même coup.
La leçon transférable : un méplat ne raconte jamais une histoire d'usure, il raconte une histoire d'immobilité. Sur un rouleau essoreur non motorisé, cherchez d'abord la traction — voir rouleaux d'entraînement et de traction.
Sortir l'eau, rincer, essuyer, racler — une même intention sous des noms qui changent d'un secteur à l'autre.

La paire qui presse le produit pour en sortir le liquide. Le plus souvent un rouleau recouvert contre un rouleau dur, et c'est le recouvrement qui fait tout le travail.
Vocabulaire des lignes continues et de la papeterie. Ici le volume vide et la vidange comptent souvent plus que la charge appliquée.
Ils balaient le film de surface plutôt que de presser en profondeur. Le fini et la rectitude de l'arête de contact décident du résultat.
En contact permanent avec le bain de lavage. C'est la compatibilité chimique, pas la mécanique, qui fixe leur durée de vie.
Entre deux bains, ils doivent éviter le report d'un produit dans l'autre. Un essorage insuffisant contamine le bain suivant.
Ils reprennent un excédent déjà déposé — eau, huile, lubrifiant — sans marquer le produit et sans laisser de traînées.
Lignes de métal : on enlève l'huile résiduelle, ou on en dépose une couche mesurée. Le composé doit tenir l'huile sans gonfler.
Textile : ils fixent le taux d'emport après imprégnation. Ici, l'essorage détermine directement la couleur du tissu.
Papeterie : pressage de la feuille et des feutres, en milieu chaud et humide. Résistance à l'hydrolyse et à la compression répétée en tête des exigences.
Motif dimensionné pour le débit de liquide à évacuer, pas pour la traction. Voir la page rouleaux rainurés.
Perçages qui augmentent le volume vide. À réserver aux montages où la vidange entre deux passages est assurée.
Acides, alcalins, températures élevées. Le cas le plus exigeant de la famille, où l'essai d'immersion n'est pas optionnel.
Votre position porte un autre nom ? Envoyez une photo et la fiche du bain. Voir aussi les autres familles de rouleaux.
On repart de votre mandrin, et on choisit la chimie en fonction du bain, pas de l'inventaire.
| Intervention | Ce que ça règle sur un rouleau d'essorage |
|---|---|
| Choix du polyol — polyester, polyéther ou polycaprolactone | Résistance à l'hydrolyse adaptée à la température et à la durée d'exposition de votre bain. |
| Essai d'immersion sur échantillon | Validation avant de refaire la pièce : variation de masse, de volume, de dureté et état de surface dans votre liquide réel. |
| Recouvrement caoutchouc ou polyuréthane coulé | Composé et dureté retenus pour l'essorage voulu — sans oublier que le rouleau doit aussi pouvoir être entraîné. |
| Rainurage d'évacuation sur mesure | Motif, pas et profondeur dimensionnés pour le volume de liquide à sortir, pas copiés au hasard. |
| Rectification de précision | Diamètre, cylindricité et faux-rond : une ligne d'essorage continue exige une géométrie propre. |
| Soulagement des rives | Réduction de la surcharge aux extrémités, là où le recouvrement se fissure d'abord sur une ligne humide. |
| Réparation du mandrin, des portées et des tourillons | En milieu humide, le mandrin corrode et les portées souffrent — un recouvrement neuf sur une base attaquée ne dure pas. |
| Reverse engineering | Identification du composé existant et de sa dureté à partir du rouleau usé, sans documentation. |
| Contrôle et traçabilité | Relevés de dureté sur la face, diamètre, faux-rond, rugosité — consignés pour la pièce. |
Capacités : de 10 Shore A à 85 Shore D · pièces de 2 mm à 20 pi de long · usinage jusqu'à Ø 42 po × 240 po, Ø 68 po × 175 po ou Ø 76 po × 36 po · usinage jusqu'à ±0,001 po (±0,025 mm) selon le composé · polyols polyester, polyéther et polycaprolactone. Voir le contrôle de qualité.
Ici la compatibilité avec le bain passe avant la performance mécanique. Un composé qui gonfle, se délite ou s'hydrolyse ne tiendra pas, même s'il est parfait sur papier.
Aucune famille n'est bonne partout, et chacune a des fluides qui la détruisent. C'est pourquoi on demande la fiche du bain, sa concentration, sa température et vos produits de nettoyage — puis on valide par essai. Voir le guide de sélection des matériaux et la page rouleaux en caoutchouc.
Les mécanismes propres à l'essorage — ceux qui expliquent la plupart des rouleaux qui reviennent trop vite d'une ligne humide.
Il y a deux façons d'augmenter l'essorage, et elles s'opposent. Un recouvrement plus dur concentre la charge sur une bande très étroite : la pression locale grimpe, mais le liquide a très peu de temps pour sortir. Un recouvrement plus souple épouse le produit sur une bande plus large : la pression est moindre, mais le temps de contact est plus long et l'eau a le temps d'être chassée.
Sur beaucoup de lignes, c'est le second qui gagne — et c'est contre-intuitif. Notre étude de cas sur l'acier documente exactement ce cas : l'essorage s'est amélioré en baissant la dureté.
Le bon compromis dépend de la viscosité du liquide, de la vitesse de ligne et de la charge disponible. C'est pour ça qu'on demande les trois.
Dans un polyuréthane à base de polyester, l'eau attaque la liaison ester de la chaîne. La réaction libère un acide, et cet acide catalyse la suite : la dégradation s'accélère toute seule. C'est pour ça qu'un rouleau peut tenir des mois puis lâcher rapidement.
Les signes en atelier : surface qui devient collante ou spongieuse, dureté qui a chuté par rapport à l'origine, et un délitement par plaques au lieu d'une usure régulière. Ce n'est pas de l'abrasion, c'est de la chimie.
La liaison éther ne se comporte pas ainsi : elle reste stable en milieu humide, même chaud. D'où la règle simple : eau chaude ou permanente, on part d'un polyéther.
Un rouleau essoreur passe sa vie à être comprimé puis relâché, souvent sous forte charge. Certains composés finissent par ne plus revenir complètement à leur forme : c'est la déformation rémanente à la compression.
Le diamètre effectif change alors, la charge se redistribue, et l'essorage devient irrégulier sur la largeur sans que rien ne paraisse abîmé.
On la limite par le choix du composé et par une épaisseur de recouvrement adaptée — pas plus épais que nécessaire, parce qu'une couche épaisse s'écrase et chauffe davantage.
Quand le produit est moins large que la face, les deux rouleaux se touchent à vide aux extrémités : le recouvrement encaisse toute la charge sans rien entre eux. Et la rive du produit — surtout une feuille métallique — travaille comme une arête qui entaille toujours au même endroit.
Résultat : fissures, éclats et décollements commencent par les bords. On y répond par un soulagement des rives, un composé plus résistant à l'entaille, et si possible une rotation des largeurs de production.
Beaucoup de rouleaux essoreurs n'ont ni moteur ni chaîne : c'est le produit qui doit les entraîner par friction. Si la prise est insuffisante, le produit glisse sur un rouleau immobile et laisse un méplat à chaque passage.
La trace ressemble à de l'usure, mais elle raconte une histoire d'immobilité. On corrige par la dureté, le composé et le fini — jamais en cherchant une matière plus résistante à l'abrasion, qui ne fait qu'aggraver le glissement.
La mécanique complète est sur la page rouleaux d'entraînement et de traction.
1. Relevé de l'état : dureté en plusieurs points, diamètre, faux-rond, état du motif, et recherche de signes d'attaque chimique.
2. Identification du composé existant, et validation du composé retenu par essai d'immersion dans votre bain.
3. Retrait de l'ancien recouvrement, inspection du mandrin — corrosion incluse —, des portées et des tourillons.
4. Réparation mécanique au besoin, préparation de surface et adhérisation.
5. Application du nouveau recouvrement — vulcanisation pour le caoutchouc, coulée à chaud pour le polyuréthane.
6. Rectification au diamètre et au fini visés, puis rainurage ou soulagement des rives selon l'application.
7. Contrôle final et traçabilité. Détail complet dans notre procédé de recouvrement.
Ce qu'on nous décrit le plus souvent sur une ligne humide, et ce que ça veut généralement dire.
| Symptôme | Cause probable | Correction |
|---|---|---|
| Il reste de l'eau, malgré une charge élevée | Pas de volume vide, ou remouillage après le nip | Rainurage d'évacuation dimensionné; vérification de la vidange du motif au retour. |
| Une vague de liquide devant le nip | Pression hydraulique : l'eau ne peut pas s'échapper | Rainurage ou perçages; révision de la charge, qui aggrave le phénomène. |
| Essorage inégal sur la largeur | Déformation rémanente, usure inégale, déflexion | Rectification; profil revu — voir meulage et profils. |
| Surface collante ou spongieuse, dureté chutée | Hydrolyse d'un polyuréthane polyester en eau chaude | Changement de polyol vers un polyéther, ou passage à un caoutchouc adapté. |
| Recouvrement gonflé | Incompatibilité chimique avec le bain ou le nettoyant | Essai d'immersion, changement de composé validé sur les deux liquides. |
| Méplats sur un rouleau non motorisé | Traction insuffisante pour le mettre en rotation | Baisse de dureté avec composé reformulé; révision du fini. |
| Fissures et éclats aux extrémités | Contact à vide hors produit et coupure par la rive | Soulagement des rives, composé plus résistant à l'entaille. |
| Rainures comblées ou arrondies | Usure du motif, dépôts, fluage sous charge | Reprise du rainurage; motif ou pas révisé si le comblement récidive. |
| Recouvrement décollé, mandrin corrodé | Liquide infiltré à l'interface | Retrait complet, remise en état du mandrin, nouvelle adhérisation. |
Chaque signature d'usure est reprise en détail dans le guide de diagnostic rouleaux et roues.
Partout où un produit sort mouillé d'un bain et doit continuer sa route au sec.
Parce qu'un nip ne peut pas essorer à sec. Quand les deux surfaces se séparent, le liquide se partage : une part repart avec le rouleau, une part reste sur le produit. Et si l'eau chassée n'a pas de chemin, elle peut même revenir dans le produit juste après le nip. La question utile n'est pas comment serrer plus fort, mais où va l'eau que vous chassez.
Pour donner à l'eau un volume où aller. Dans un nip lisse sur une face large, l'eau n'arrive pas à s'échapper par les côtés : la pression monte et le liquide est repoussé devant le nip en une vague. Des rainures ou des perçages créent un volume vide qui reçoit l'eau et l'emporte. Point critique : ce volume doit être vidé avant de revenir dans le nip, sinon il arrive déjà plein.
Polyéther, dès que l'eau est chaude ou l'exposition prolongée. Un polyuréthane polyester s'hydrolyse : la liaison ester se rompt et l'acide libéré accélère la dégradation. Le polyéther résiste nettement mieux, y compris en température. En contrepartie le polyester est souvent meilleur en abrasion et en coupure. Sur un rouleau d'essorage, la tenue à l'eau passe d'abord.
Pas nécessairement, et parfois c'est l'inverse. Plus dur, le recouvrement concentre la pression sur une bande très étroite : la charge locale monte mais le temps de contact chute. Plus souple, il épouse le produit sur une ligne d'essorage plus large et continue, ce qui chasse le liquide au lieu de l'enjamber. Un cas documenté montre un essorage amélioré en passant de 80 à 60 Shore A.
Une usure normale enlève du diamètre de façon régulière et la surface reste saine. Une hydrolyse rend la surface collante ou spongieuse, fait chuter la dureté par rapport à l'origine, et se délite par plaques. Si votre rouleau ressemble à ça après quelques mois en eau chaude, ce n'est pas un problème de dureté — c'est le mauvais polyol.
Deux raisons se cumulent. Quand le produit est moins large que la face, les rouleaux se touchent à vide aux extrémités et le recouvrement y prend toute la charge sans rien entre eux. Et la rive du produit, surtout métallique, agit comme une arête qui entaille au même endroit à chaque passage. On répond par un soulagement des rives et un composé plus résistant à l'entaille.
Ça dépend de la concentration, de la température et de la durée d'exposition. L'EPDM tient bien les alcalins, la vapeur et l'eau chaude mais pas les huiles. Le nitrile tient les huiles. L'Hypalon est retenu pour des chimies plus agressives. Un polyuréthane polyéther convient à beaucoup de milieux aqueux. La seule réponse fiable est un essai d'immersion dans votre bain réel, à la température de service.
Chercher la traction avant l'usure. Beaucoup de rouleaux essoreurs ne sont pas motorisés : c'est le produit qui doit les entraîner. Sans assez de prise, il glisse sur un rouleau immobile et laisse un méplat à chaque passage. La correction passe par la dureté, le composé et le fini — pas par une matière plus résistante à l'abrasion. Voir rouleaux d'entraînement et de traction.
Envoyez-nous la fiche du bain avec sa concentration et sa température, la vitesse de ligne, la largeur du produit, les dimensions du rouleau et sa dureté actuelle. On valide la chimie par essai d'immersion avant de vous proposer un composé — et on vous dira franchement si votre milieu appelle un caoutchouc plutôt qu'un polyuréthane.
➔ Demander une soumission