





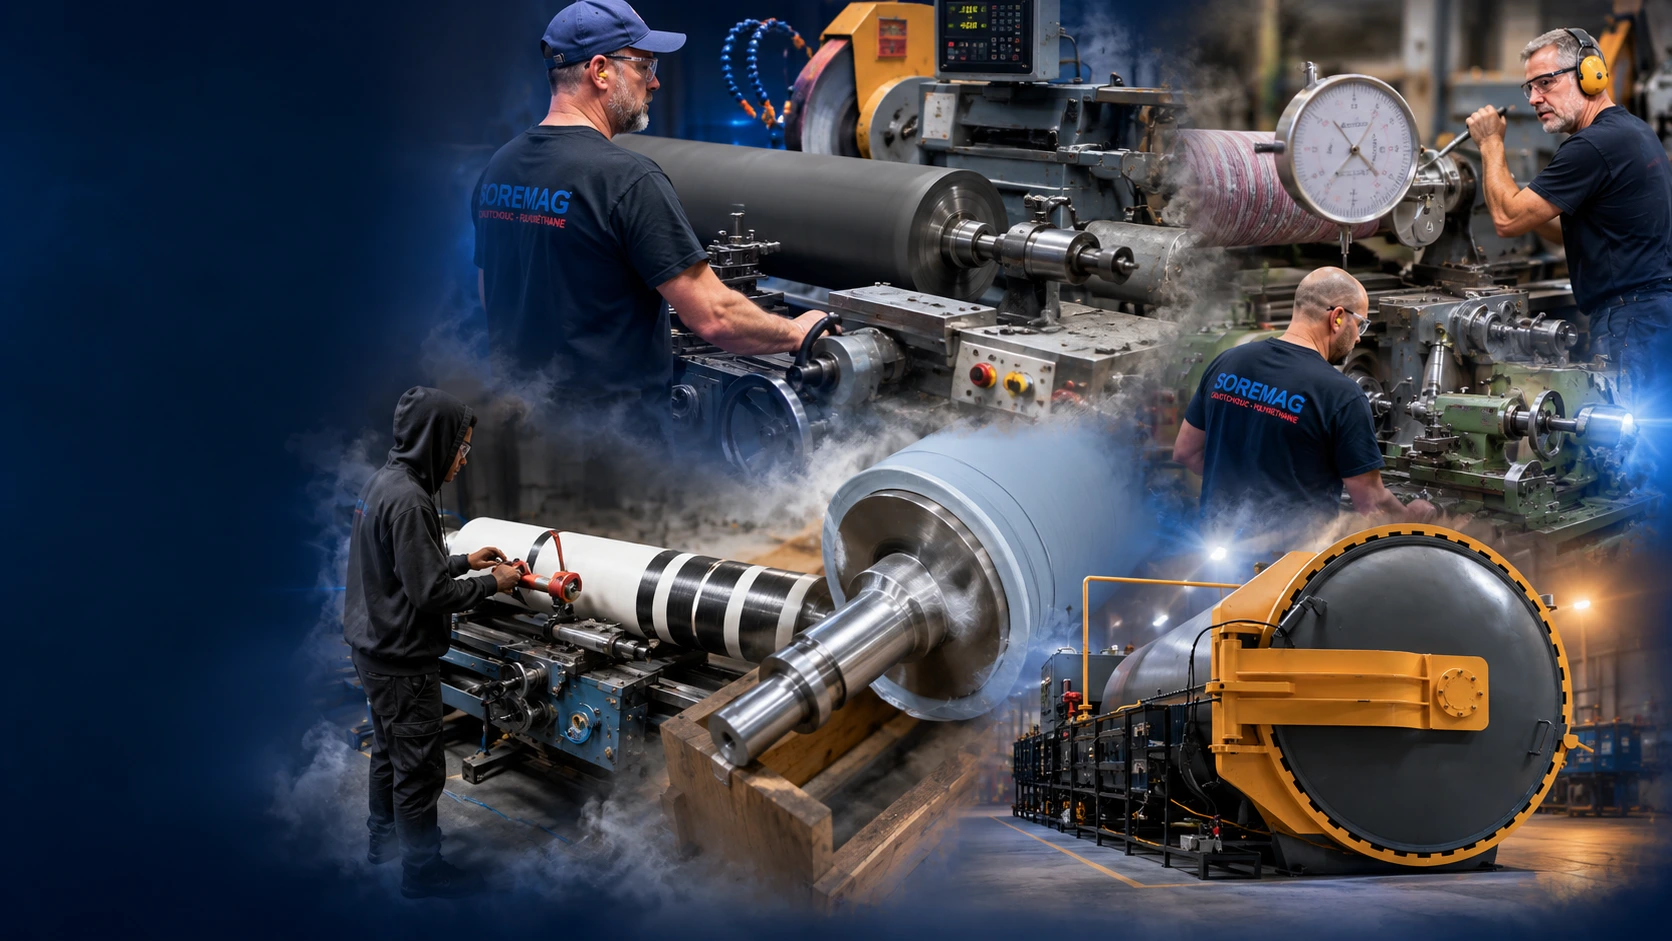
Vu de l'extérieur, un rouleau a tout d'une pièce ordinaire : un cylindre, un noyau, un recouvrement, deux portées. En réalité, c'est une pièce de précision. Il doit tourner droit, tenir un diamètre, accrocher juste ce qu'il faut, résister à l'usure et travailler la matière sans la marquer. Recouvrir un rouleau n'est donc pas « enlever le vieux caoutchouc et en remettre » : c'est un procédé rigoureux et traçable, où chaque étape conditionne la suivante.
L'essentiel de ce procédé est commun aux deux matières que nous travaillons. Mais son cœur — l'application du recouvrement et sa cuisson — diffère selon qu'il s'agit de caoutchouc ou de polyuréthane. Voici le parcours complet, de la réception du rouleau jusqu'à sa livraison.
1. Réception et analyse
Comprendre l'application. Avant de toucher au rouleau, on en cerne le rôle : sur quelle machine, en contact avec quelle matière, à quelle dureté, et avec quel mode d'usure. On établit aussi l'intention — reproduire un rouleau qui donnait satisfaction, ou en corriger un qui posait problème.
Identification et traçabilité. Chaque rouleau reçoit une identification (client, bon de travail, dimensions, application) qui le suit à chaque étape de l'atelier.
Inspection de l'usure. L'usure n'est pas un défaut à effacer : c'est un indice. Un côté plus usé pointe vers un défaut d'alignement, une surface glacée vers du glissement, un gonflement vers une attaque chimique, un décollement vers une infiltration. Lire correctement ces signes fait l'objet de notre Diagnostic des rouleaux et roues.
Relevé dimensionnel. On consigne le diamètre, la longueur de face, les portées, l'épaisseur du recouvrement, la profondeur des rainures, la dureté et le faux-rond. Ce relevé devient la référence du travail à venir.
2. Décision : reproduire ou optimiser
Si le rouleau performait bien, on reconduit la recette qui faisait ses preuves. S'il a posé problème, on profite du recouvrement pour ajuster la matière, la dureté, le fini ou le rainurage. Un recouvrement n'est pas une simple remise à neuf : c'est l'occasion d'optimiser une pièce avec le recul de son comportement réel. Le choix de la matière et de la dureté s'appuie sur notre Guide de sélection des matériaux.
3. Mise à nu et préparation du mandrin
Dégarnissage. On retire l'ancien recouvrement sans endommager le mandrin. C'est souvent à ce moment qu'apparaît la véritable cause d'un décollement passé : corrosion sous-jacente, zone mal adhérée ou ancienne réparation.
Inspection du mandrin. Le meilleur recouvrement ne rachètera jamais un cœur métallique défaillant. On vérifie la corrosion, les fissures, les soudures, l'état des portées et la concentricité.
Réparation si requise. Portées usées et surfaces d'appui sont corrigées avant toute application : recouvrir un mandrin problématique ne ferait que reporter le défaut.
Préparation de surface. Nettoyage, dégraissage, grenaillage ou abrasion contrôlée, masquage : c'est l'étape invisible une fois le rouleau terminé, et pourtant celle qui décide de l'adhésion. Une surface mal préparée mène au décollement prématuré, quelle que soit la qualité de la matière.
Système d'adhésion. Un apprêt ou adhésif adapté à la matière retenue est appliqué avec rigueur — surfaces propres, dosage et délais respectés. C'est le lien mécanique qui tiendra le recouvrement sous charge.
4. Le cœur du procédé : caoutchouc ou polyuréthane
C'est ici que les deux matières prennent des chemins différents.
CRCaoutchouc
Application. Le composé non vulcanisé est monté sur le mandrin préparé — soit en feuille calandrée montée sous pression, soit par extrusion directe — en contrôlant l'épaisseur et l'uniformité sur toute la longueur.
Vulcanisation en autoclave. Sous chaleur et pression contrôlées, le caoutchouc vulcanise et développe ses propriétés finales : dureté, élasticité, adhésion et stabilité.
Un recouvrement solidement lié au corps métallique, prêt à être ramené à sa géométrie finale.
PUPolyuréthane
Coulée à chaud. Le polyuréthane liquide, à dosage et mélange contrôlés, est coulé à chaud autour du mandrin préparé — souvent dans un moule — pour obtenir une matière homogène et dense.
Durcissement et post-cuisson. Le polyuréthane durcit et atteint ses propriétés : résistance à l'abrasion et aux coupures, capacité de charge. La pièce est ensuite démoulée.
Un recouvrement dense et stable, prêt pour la finition de précision.
Dans les deux cas, on ne brûle pas les étapes : un matériau qui n'a pas atteint ses propriétés finales se finit mal et performe mal. Même en situation d'urgence, la cuisson et le durcissement sont respectés.
5. Finition de précision
Pré-usinage. Le recouvrement est ramené vers son diamètre quasi final, en laissant la matière nécessaire à la passe de finition.
Meulage de précision. On établit le diamètre, la rondeur, la cylindricité, la concentricité, le profil et, au besoin, la couronne. C'est une étape de performance et non d'esthétique : un rouleau mal meulé vibre, marque ou glisse, même avec un excellent recouvrement. Le détail de cette étape est traité dans notre article sur le meulage de précision.
Fini de surface. Lisse, poli ou texturé selon le rôle du rouleau : adhérence pour la traction, transfert uniforme pour un applicateur, régularité pour la pression. La matière donne les propriétés ; la finition donne le comportement réel.
Rainurage si requis. Rainures droites, hélicoïdales, croisées ou en chevrons — profondeur, angle et espacement se déterminent selon l'application, jamais par habitude.
Cette finition s'appuie sur des équipements spécialisés et automatisés, reliés par serveur en temps réel selon une logique industrie 4.0, gage d'une répétabilité constante d'un rouleau à l'autre.
6. Contrôle, protection et livraison
Contrôle qualité. Diamètre, longueur de face, fini, dureté, rainures, portées, concentricité et conformité à la demande sont vérifiés : c'est la dernière barrière entre l'atelier et votre machine.
Protection et emballage. La surface, les portées et les extrémités sont protégées pour que le rouleau arrive dans l'état où il a quitté l'atelier.
Livraison et suivi. Cueillette et transport adaptés à une pièce lourde et fragile en surface. Après installation, le suivi de performance nous permet d'affiner les recouvrements suivants.
Pourquoi le procédé s'adapte à chaque rouleau
Un rouleau de traction, un applicateur, un rouleau de pression, une roue ou un rouleau de pré-étirage n'ont pas les mêmes exigences. Selon l'application, on ajuste la matière, la dureté, l'épaisseur, le système d'adhésion, la finition, le rainurage, la couronne et les tolérances. C'est ce qui distingue un recouvrement maîtrisé d'un simple remplacement — voir aussi notre page recouvrement de rouleaux.
Exemple : un rouleau de traction qui glisse
Un rouleau nous arrive brillant et glacé, l'usure inégale, le diamètre réduit. La réponse facile serait de le reproduire à l'identique. Or l'analyse pose les bonnes questions : le fini était-il trop lisse, la dureté inadaptée, la matière mal choisie, le rainurage insuffisant ? Selon le cas, la solution passe par une finition différente, une autre dureté ou un rainurage revu. La bonne décision vient de l'analyse, pas de l'habitude.
Un rouleau à recouvrir ou à remettre à neuf ? Parlez-en à notre équipe.
FAQ
Qu'est-ce qu'un recouvrement de rouleau ?
Retirer l'ancien revêtement, préparer le mandrin, appliquer la nouvelle matière, puis meuler et finir le rouleau selon les dimensions et l'application.
Le procédé est-il le même pour le caoutchouc et le polyuréthane ?
Les étapes d'analyse, de préparation et de finition sont communes. Le cœur diffère : le caoutchouc est monté sur le mandrin puis vulcanisé en autoclave ; le polyuréthane est coulé à chaud, puis durci et démoulé.
Tous les rouleaux peuvent-ils être recouverts ?
Généralement oui, si le mandrin est sain ou réparable. S'il est trop endommagé ou corrodé, une analyse plus poussée s'impose.
Faut-il refaire le même matériau ?
Non. Si le rouleau performait bien, on peut reconduire la même recette ; s'il posait problème, on revoit la matière, la dureté ou la finition.
Pourquoi meuler après le recouvrement ?
Pour obtenir le diamètre, la rondeur, la concentricité et le fini exacts — une étape de performance, pas d'esthétique.
À quoi sert le rainurage ?
À assurer la traction, à évacuer l'air ou les liquides et à contrôler le contact entre le rouleau et la matière travaillée.
Soremag peut-il aider en urgence ?
Oui : pour un rouleau critique, on priorise l'analyse, la logistique et le travail selon la situation.
Maxime Palma — directeur de production et directeur de l'usinage, Soremag.
