Offset, flexo, héliogravure, finition, laminage : un rouleau « acceptable » ne suffit pas. Une variation de surface, un gonflement dû au nettoyant, un rouleau qui se glace… et c'est des défauts, des réglages sans fin, parfois une presse arrêtée.
Une légère variation de surface, un gonflement dû au nettoyant, un rouleau qui se glace, une roue d'entraînement qui glisse… et ça se traduit par des défauts visibles, des réglages interminables, et parfois une presse à l'arrêt.
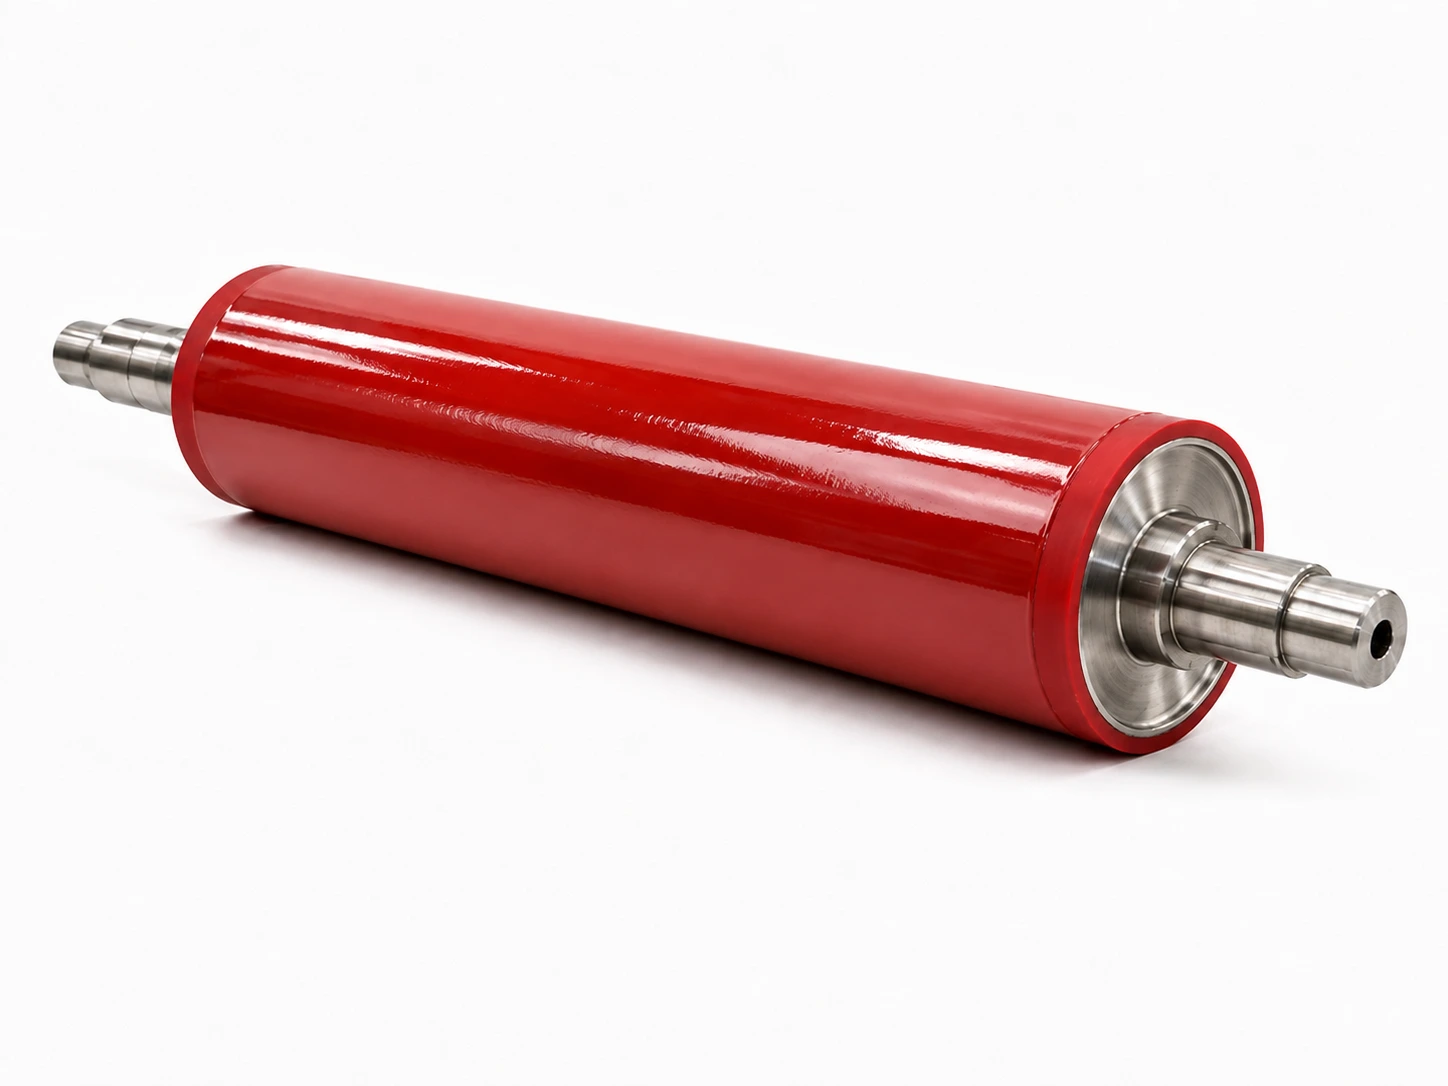
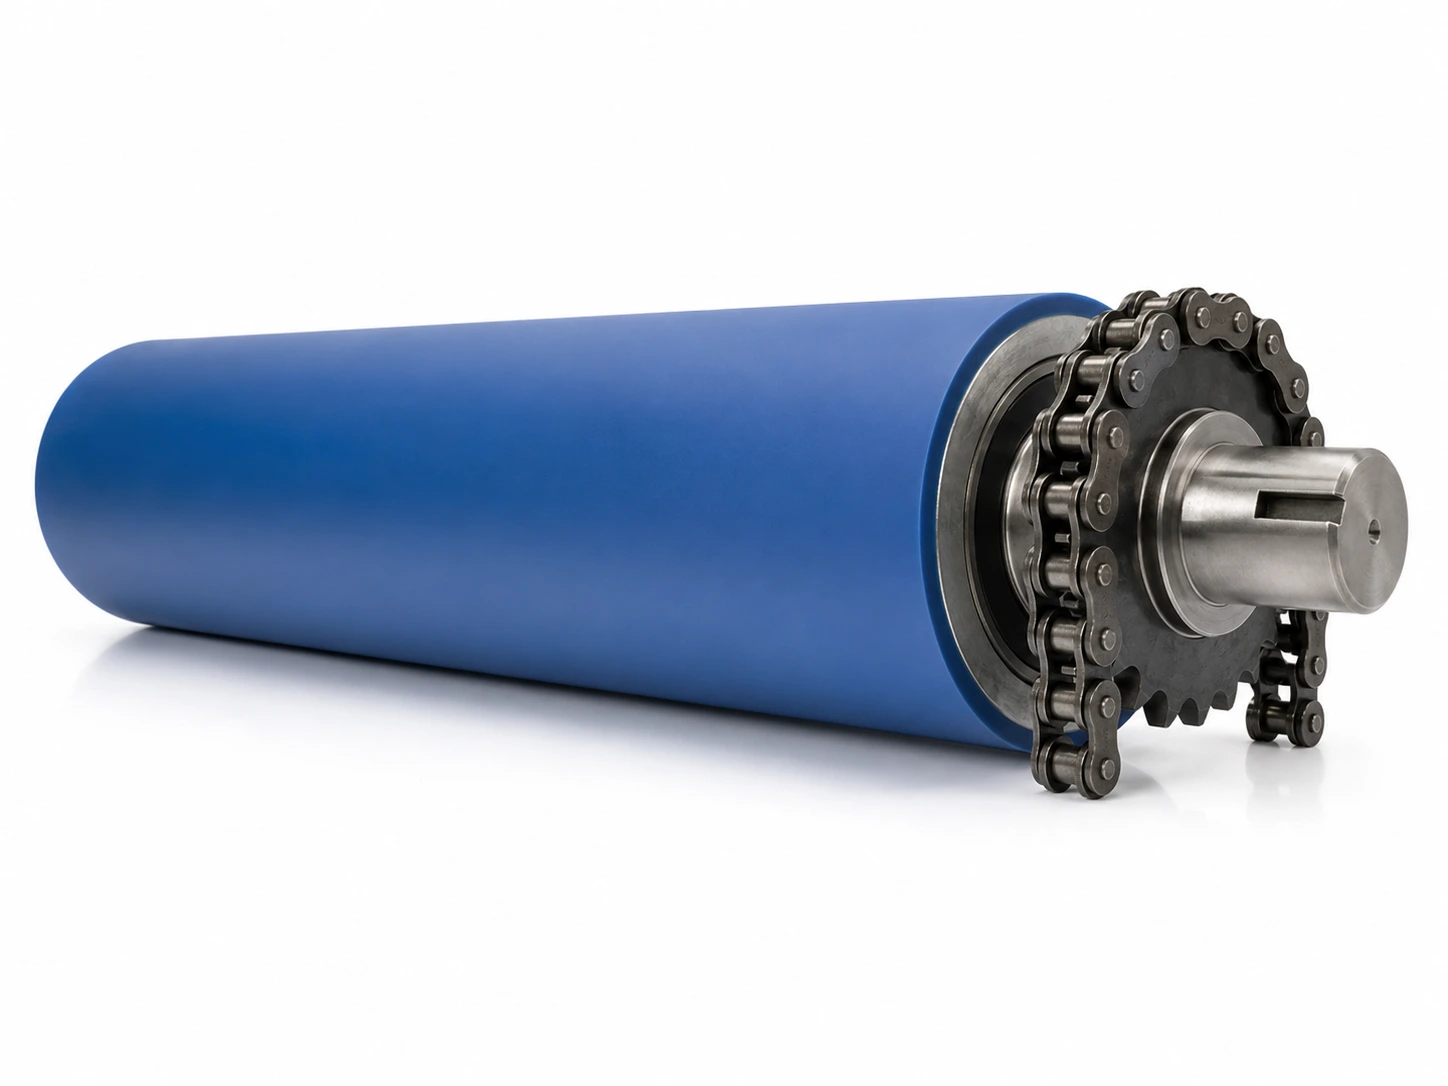
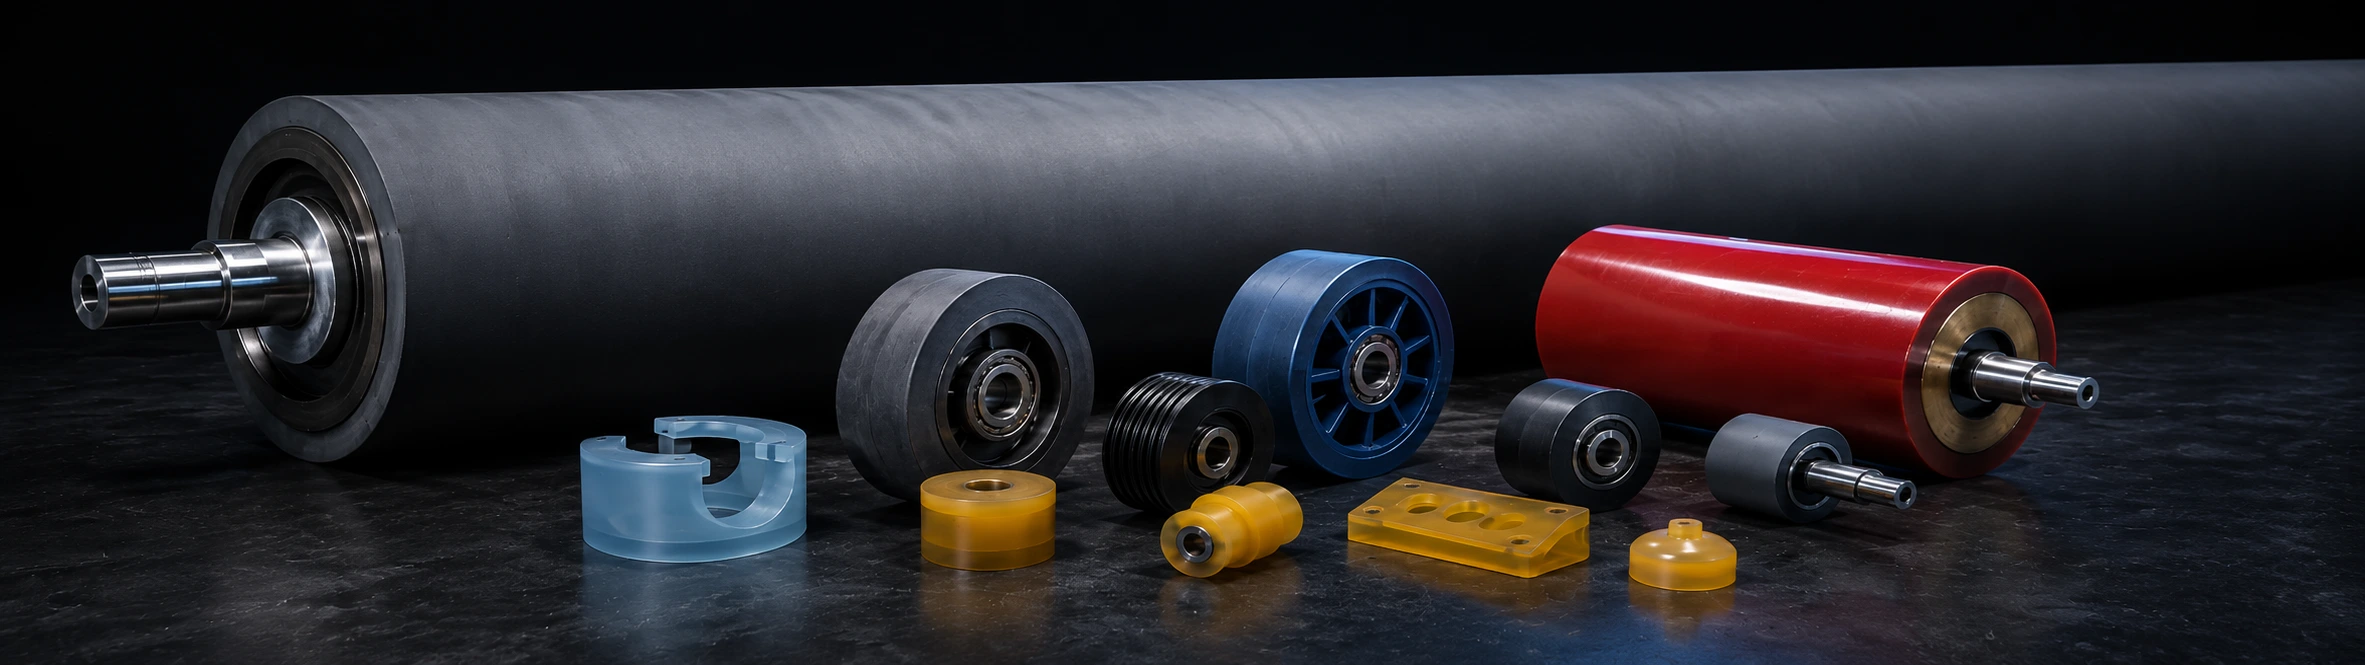
Chez Soremag, on fabrique et on remet à neuf des rouleaux recouverts (caoutchouc, polyuréthane, silicone), des roues industrielles et des pièces moulées en polyuréthane — avec une logique simple : stabilité de procédé + constance d'impression + durée de vie.
Commercial, emballage, carton, livre, catalogues, journaux.
Emballages souples, étiquettes, carton ondulé postprint (rouleaux de pression, éléments autour de l'anilox).
Grands volumes : films, décor, emballage.
Signalisation, pièces techniques, décor (éléments/raclets en polyuréthane).
Finition, vernis, pelliculage/laminage, slitting/rewind.
Décrivez la fonction du rouleau : on va s'y retrouver.
Offset : dosage régulier de l'encre, tenue chimique et stabilité de surface.
Compatibilité avec solution de mouillage et nettoyants.
Offset/flexo/gravure : tenue mécanique + stabilité dimensionnelle.
Grip contrôlé, anti-glisse, non-marquage.
Surface contrôlée (Ra), uniformité de transfert.
Pression uniforme, géométrie adaptée (crown).
Équilibre, concentricité, stabilité à haute vitesse.
Traction stable sans « glacer »; tenue mécanique, sur mandrin acier/aluminium.
Raclets/éléments (sérigraphie), butées, amortisseurs, pièces d'usure; reverse engineering OEM.
Selon l'architecture de la machine.
Soremag est un fournisseur de premier plan en recouvrement de rouleaux et de roues et en pièces moulées de polyuréthane — pour les imprimeries offset, flexo et numériques comme pour les fabricants d'équipement d'origine (OEM), au Québec et partout en Amérique du Nord. Depuis 1990, on choisit le composé selon la chimie de votre encre, pas selon un catalogue.

Encrage, distribution, mouillage, vernis : le poste où la surface et la dureté décident du rendu.
Voir la page
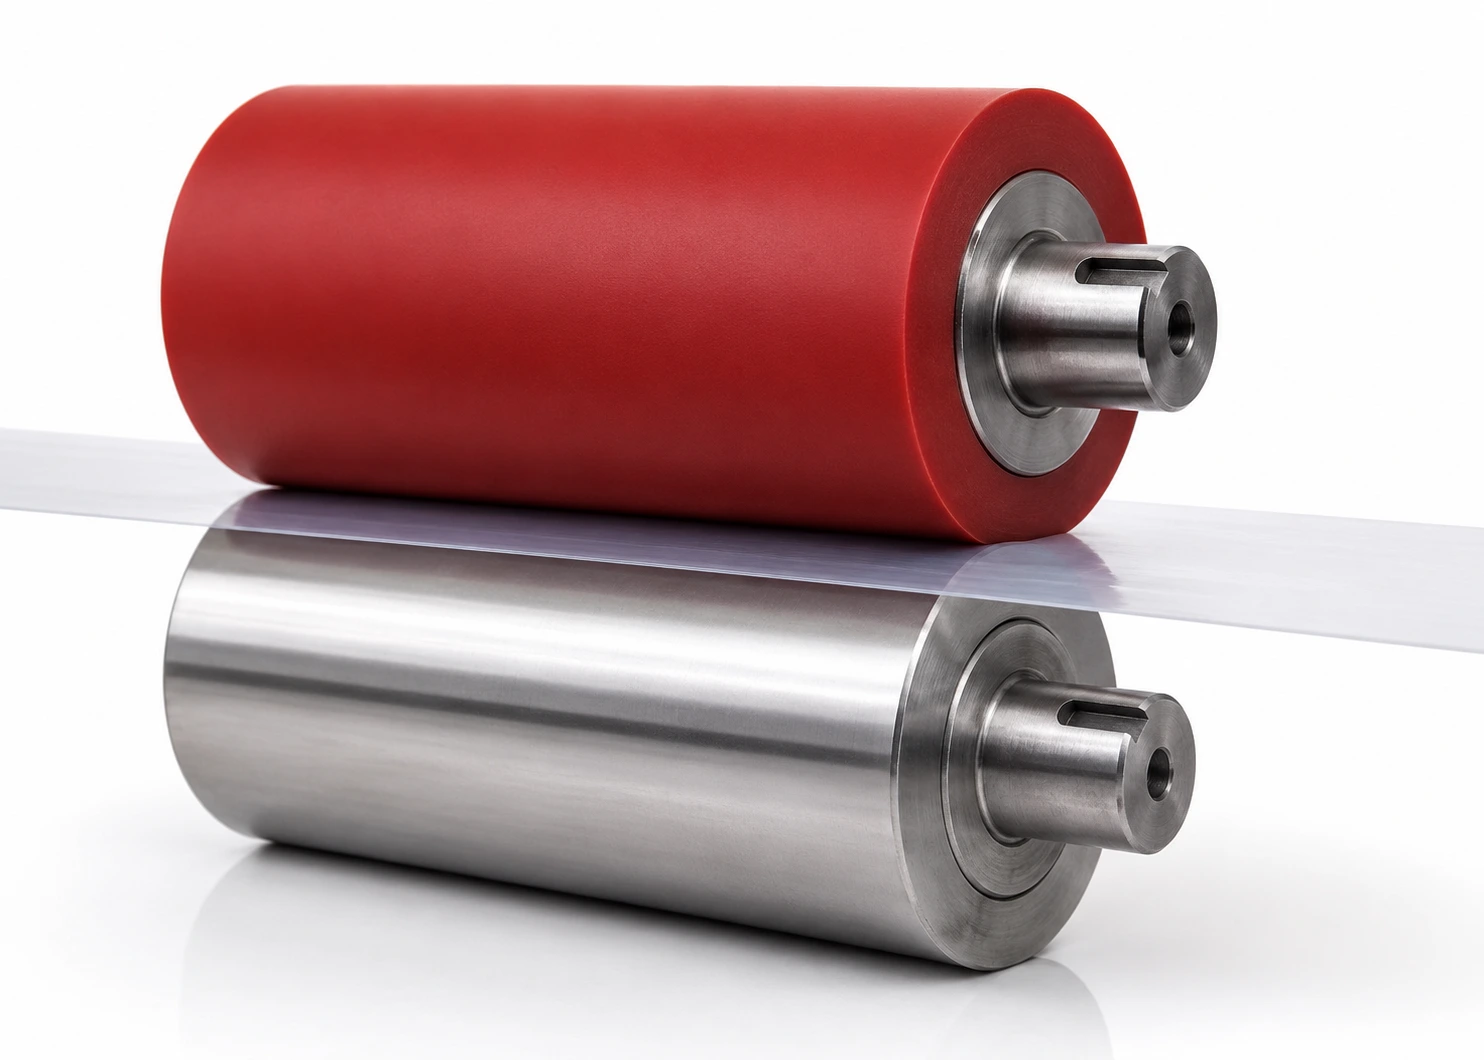
Impression, pression et laminage : une pression égale sur toute la laize, à pleine vitesse.
Voir la page
Le manchon part à l'atelier pendant que la presse continue de tourner avec son arbre.
Voir la page
Pull et drive rolls : entraîner la bande sans la marquer ni la laisser glisser.
Voir la pageEncre, nettoyage, température, pression, vitesse et fini recherché.
En imprimerie, deux familles font l'essentiel du travail, séparées par la chimie de l'encre : le nitrile du côté huileux, l'EPDM du côté aqueux. Le silicone s'ajoute dès qu'il y a du collant ou de la chaleur.
Encres et agents huileux
Tient très bien les huiles et certaines encres spécifiques.
Variable face aux solvants forts et à l'ozone.
Milieu aqueux
Vernis à l'eau, humidité, certaines chimies.
Sensible aux solvants agressifs.
Collant et chaleur
Release et tenue en température : ~200 °C en grade courant, et jusqu'à 260 °C (500 °F) avec une formulation haute température.
Cède plus vite aux coupures et à l'abrasion.
Huiles et vieillissement
Les huiles du nitrile, plus une meilleure tenue à l'ozone et au vieillissement.
Rouleaux presseurs et positions semi-exposées.
Entraînement polyvalent
Huile modérée, intempéries, tenue à la flamme.
Le choix des positions qui demandent un peu de tout sans exceller nulle part.
Convoyage et traction simples
Économique, bonne abrasion.
Le choix par défaut hors contrainte chimique.
Une presse voisine d'une ligne de finition ou de vernissage court un risque particulier : certains silicones migrent d'un poste à l'autre et déposent des défauts de surface — les cratères qu'on appelle « fisheyes ».
On oriente alors vers un silicone à faible migration, ou vers une autre matière — polyuréthane spécialisé, élastomère fluoré (FKM / Viton®) — selon l'encre, le vernis et la température.
À valider sur votre application.
| Problème observé | Piste Soremag fréquente |
|---|---|
| Gonflement / surface qui change | Matériau mieux adapté à la chimie + validation du nettoyage. |
| Stries / banding / transfert instable | Ajustement du Ra (rugosité) + dureté + géométrie. |
| Glace / glissement (traction) | Ajustement surface + formulation + dureté. |
| Marquage | Composé non-marquant + dureté/surface + pression machine. |
| Usure prématurée | Polyuréthane spécialisé ou caoutchouc dédié selon la chimie. |
| Vibrations / battement | Rectification, concentricité, équilibrage, état des portées. |
| Usure aux extrémités | Géométrie, pression, largeur utile, profil (bombé si requis). |
Quand ça bloque, l'objectif est simple : remettre la ligne stable, vite. On intervient régulièrement pour des besoins rapides dans le Grand Montréal, Laval, Rive-Sud, Rive-Nord, Laurentides et Lanaudière — resurfaçage/rectification, remise à neuf ou réparation de portées. Voir aussi urgence & logistique.
Ce qu'on mesure et qu'on valide : dureté (Shore A / D), fini de surface (Ra), faux-rond (TIR), cylindricité, profil / bombé (crown), équilibrage dynamique, état des portées, et compatibilité chimique (test de gonflement, de dureté et de surface sur échantillon).
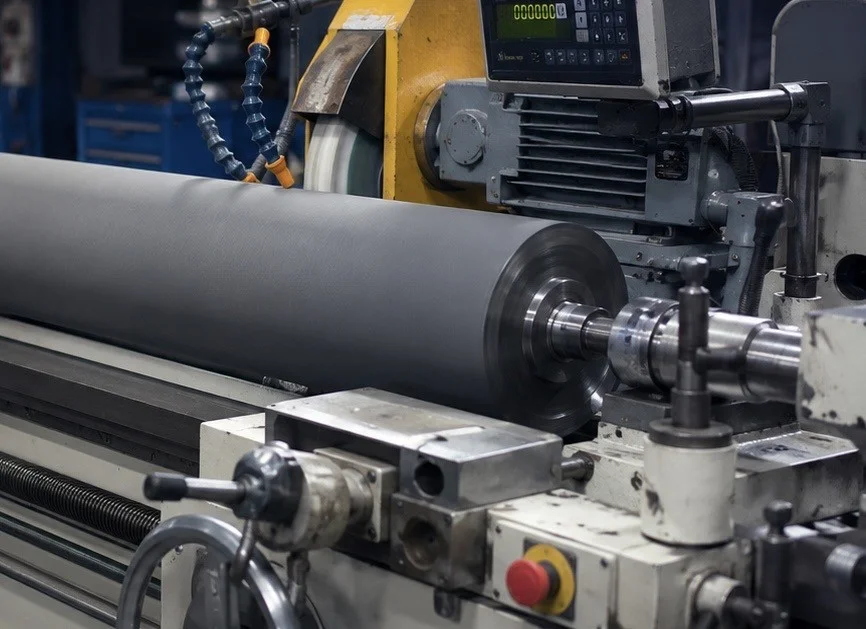
Les deux interventions les plus fréquentes en imprimerie : la réparation de portées, mandrins et arbres, et la rectification / resurfaçage / rainurage / polissage (caoutchouc & polyuréthane).
On commence presque toujours par un appel, un courriel ou un Zoom : comprendre l'application avant de se déplacer. Selon le cas : photos/vidéos, dessins, paramètres de ligne, infos sur l'encre, le vernis, la solution de mouillage — et surtout le nettoyage (produits, fréquence, température, temps de contact). Si l'enjeu est critique, on pousse l'analyse et on propose un combo solide (dureté + fini/Ra + géométrie) plutôt qu'un « matériau au hasard ».
Même si vos machines portent un autre nom, décrivez la fonction : on va s'y retrouver.
Marques citées à titre indicatif seulement; Soremag n'est affilié à aucun de ces fabricants.
Souvent oui : généralement plus rapide, plus économique, et surtout ça permet d'améliorer la recette ou la géométrie pour vos conditions réelles (chimie, nettoyage, vitesse, pression).
Oui. On va au-delà du copier-coller : meilleure tenue chimique, meilleure résistance à l'usure, réduction du marquage ou stabilité dimensionnelle — via la géométrie, la formulation, souvent les deux.
À réinitialiser la surface : concentricité, dimension, fini (rugosité) et parfois un profil précis. C'est souvent la différence entre « ça marche » et « c'est stable ». Voir meulage & rainurage.
Parfois, mais très souvent c'est le nettoyage (solvant, détergent, temps de contact, température). On choisit alors un matériau mieux adapté et on valide la compatibilité.
Oui, et c'est fréquent en imprimerie : une portée marquée ou usée crée vibration, usure accélérée et instabilité. Voir réparation de portée de roulement.
Oui. Avec des photos, un peu d'historique (chimie/nettoyage) et idéalement une pièce ou un échantillon, on cadre une piste réaliste sans spéculer.
Oui. Le résultat vient du bon compromis dureté + formulation + surface + pression machine : une traction stable sans défauts sur le support.
Oui pour tout ce qui entoure la constance : rouleaux de pression, traction, guidage, coating, laminage, roues, pièces moulées. La regravure d'un anilox est un procédé spécialisé; on peut vous aider à diagnostiquer l'ensemble de la chaîne et vous orienter.
Stries, instabilité de réglage, vibration, usure aux extrémités, marquage, ou une surface qui change trop vite. On vérifie concentricité, portées, géométrie et fini.
Oui : butées, pads, amortisseurs, pièces d'usure, et certains consommables/éléments liés à des procédés comme la sérigraphie.
Parlez à un expert Soremag : on vous aide à identifier la piste la plus solide, rapidement.
➔ Parler à un expert technique