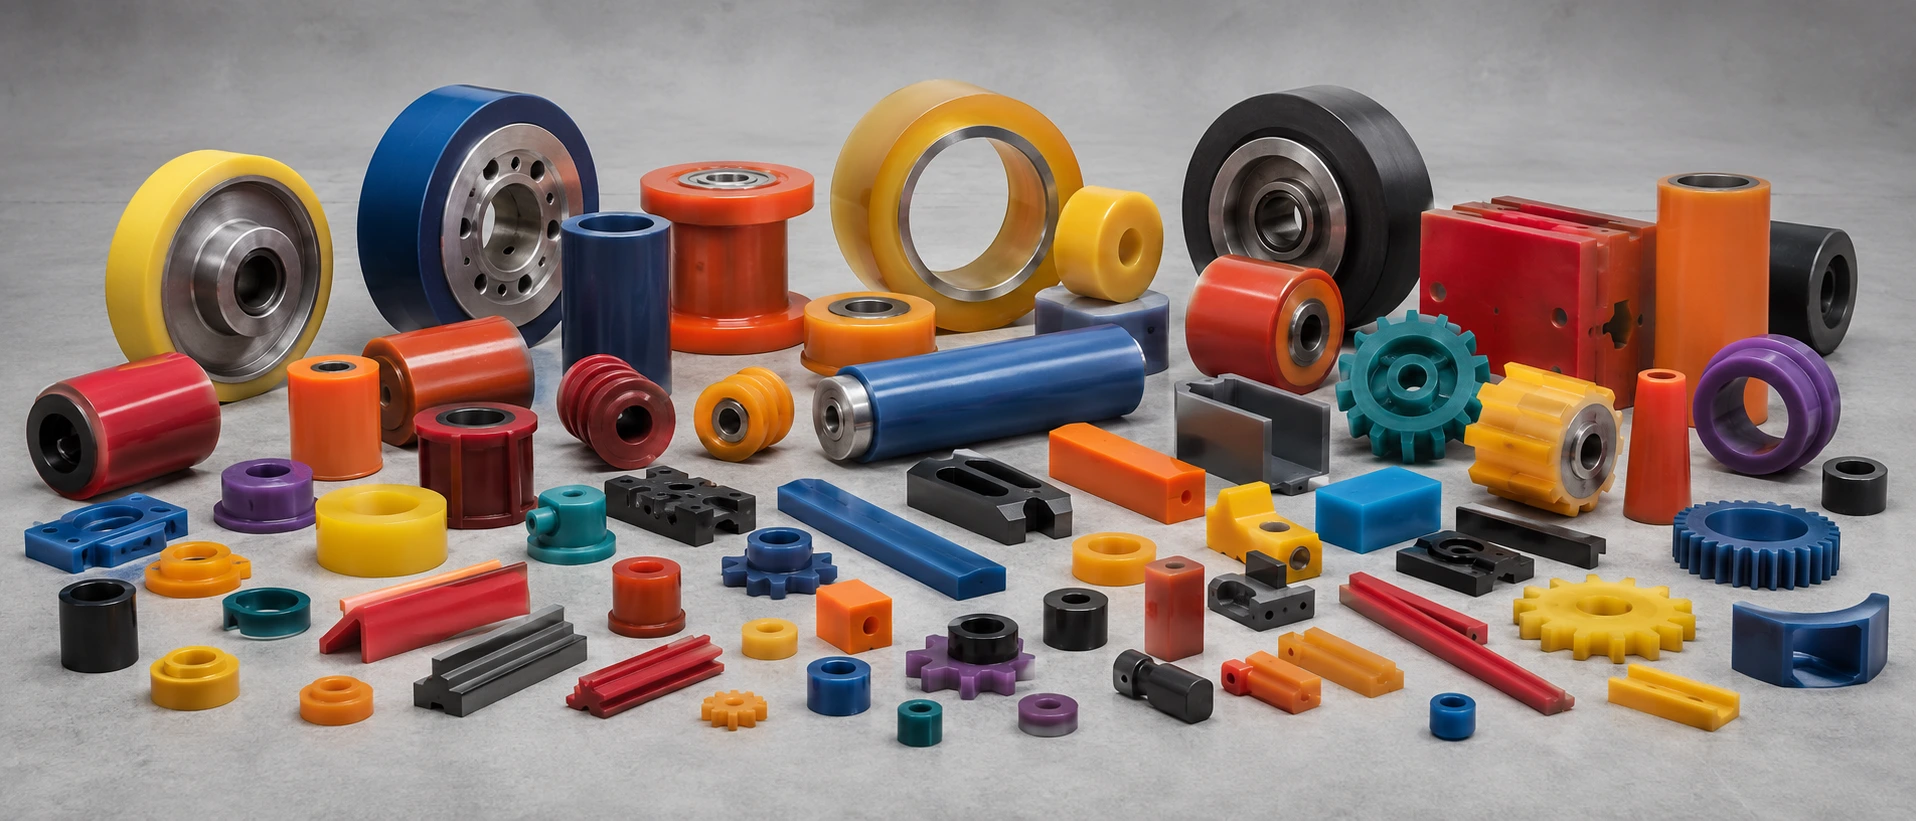
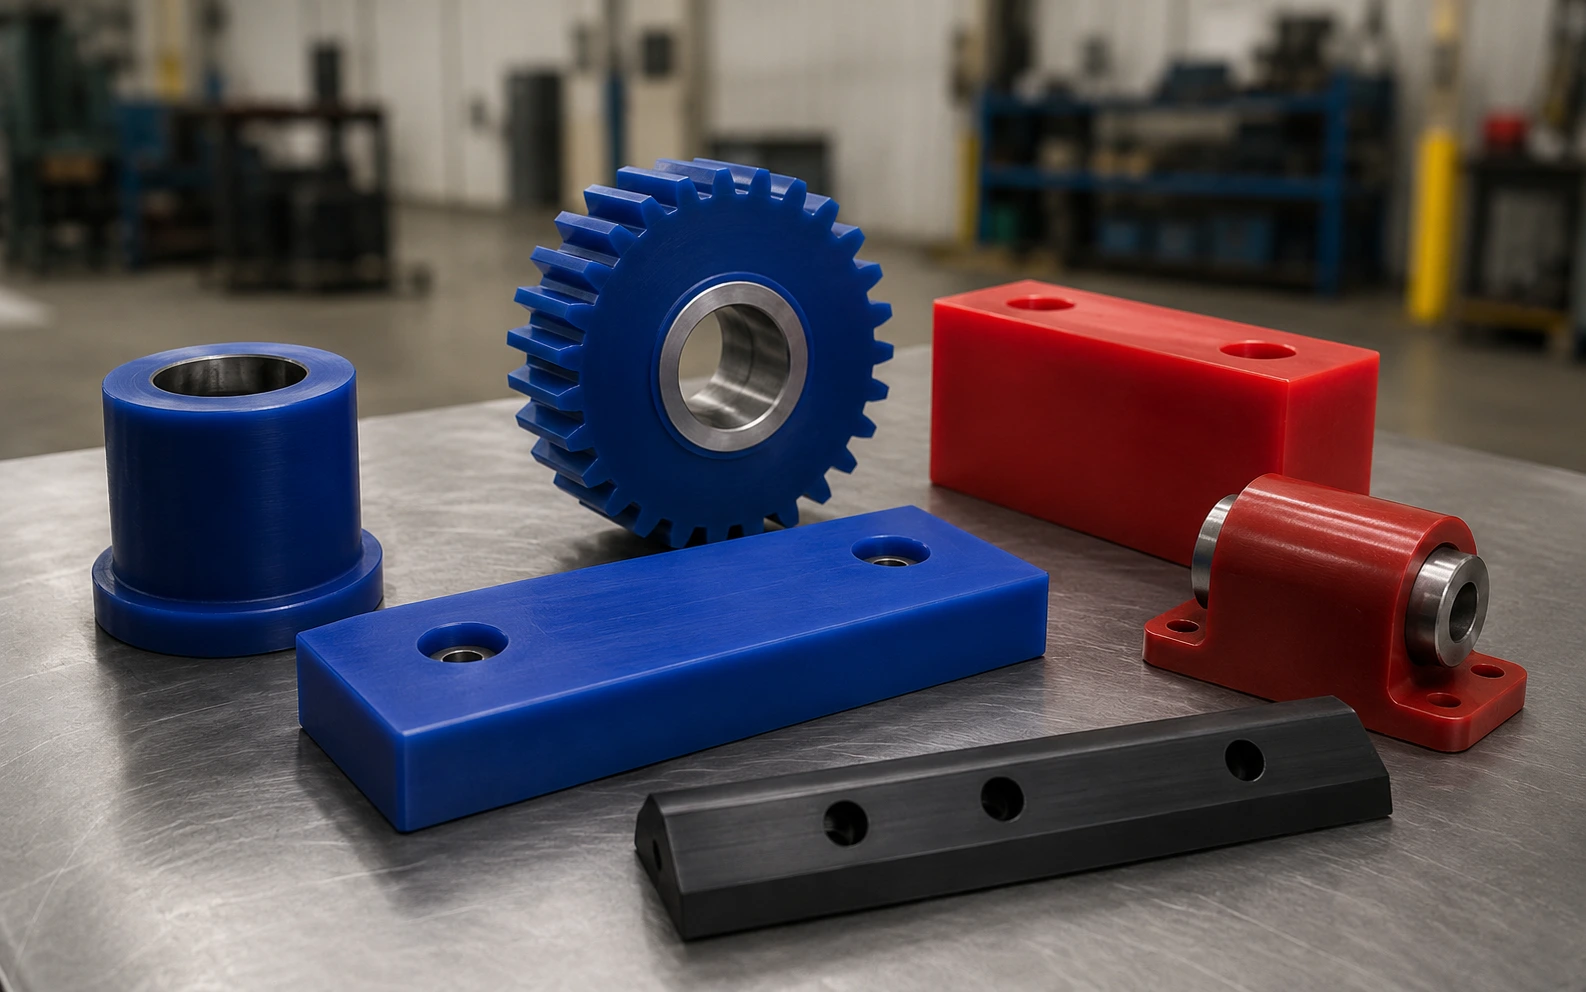
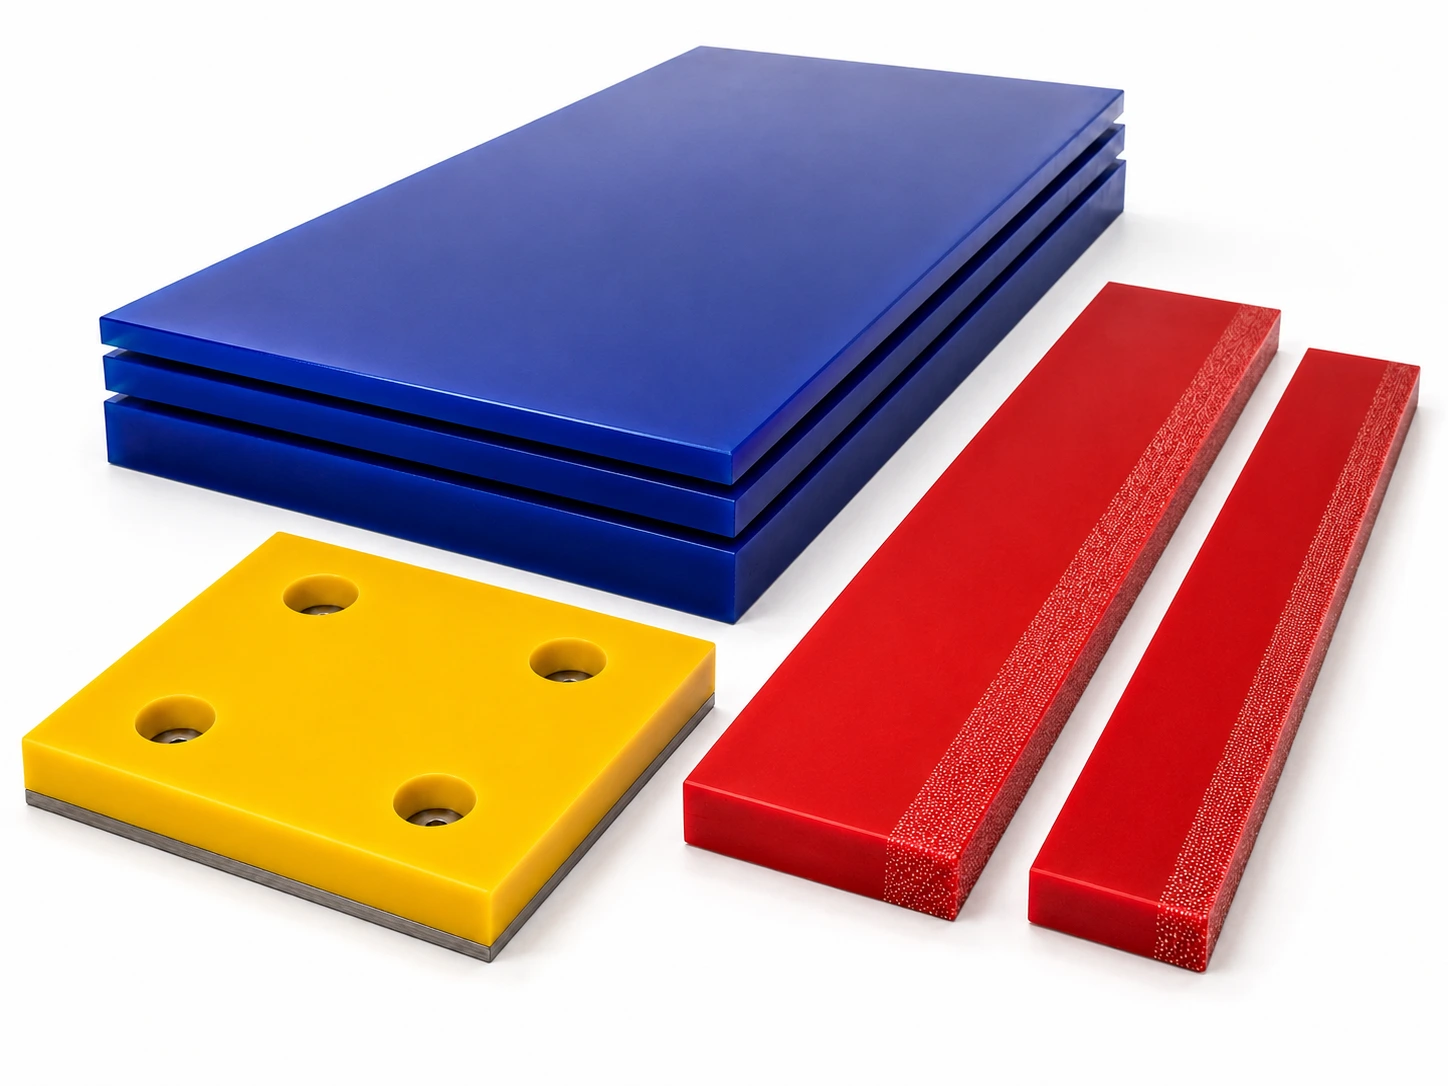
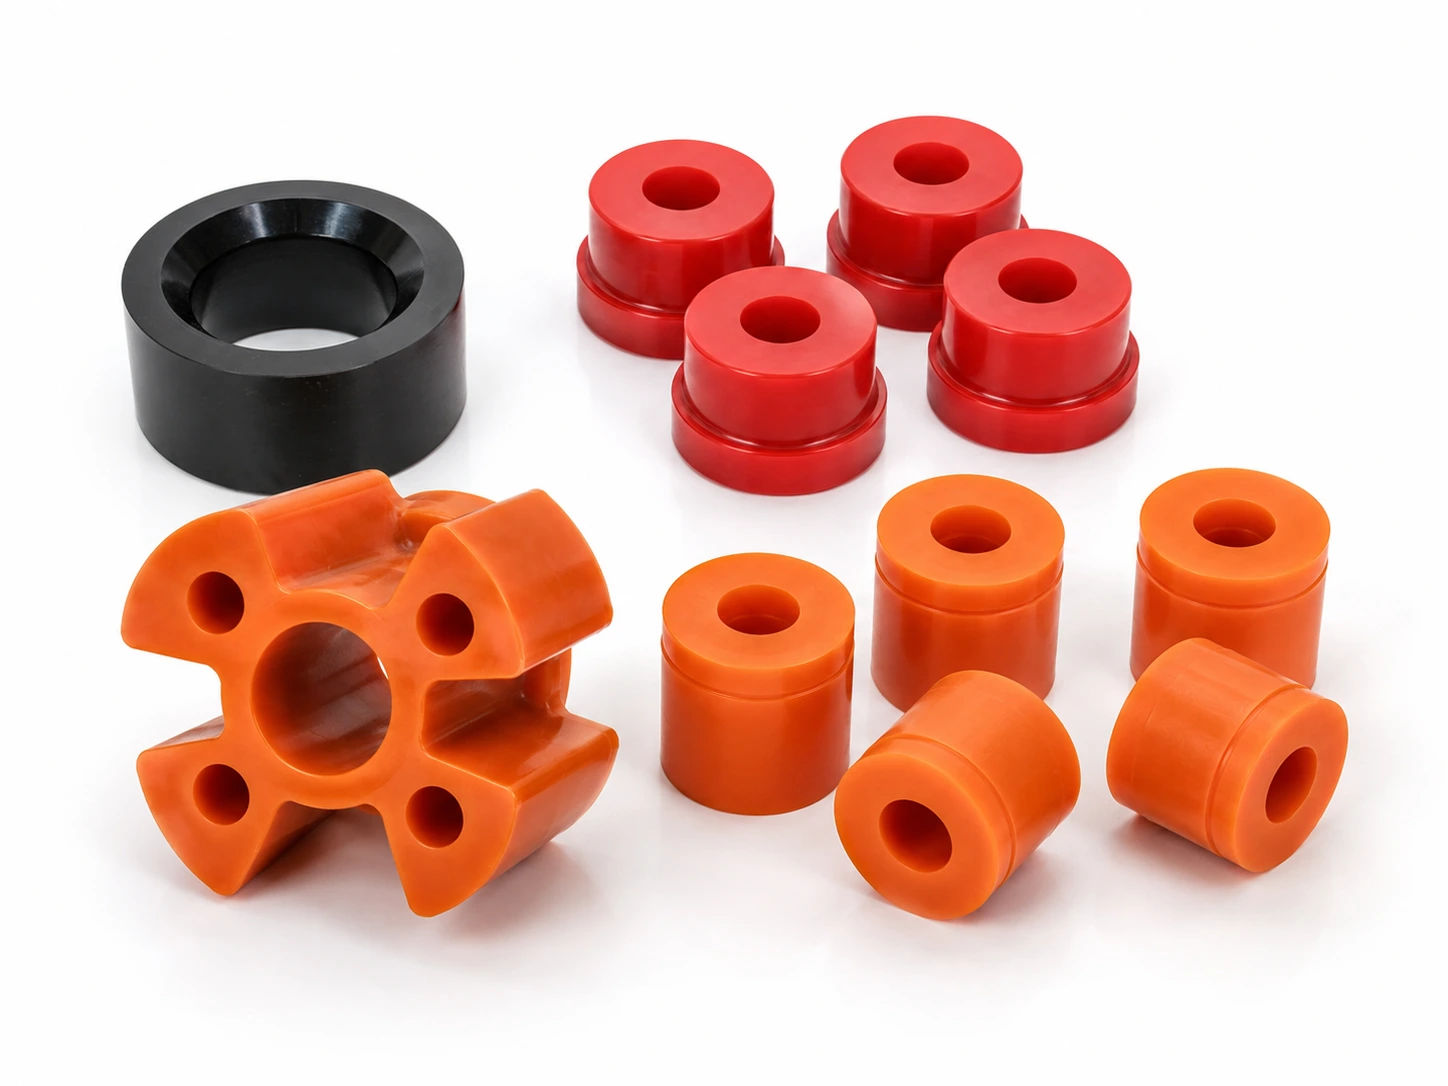
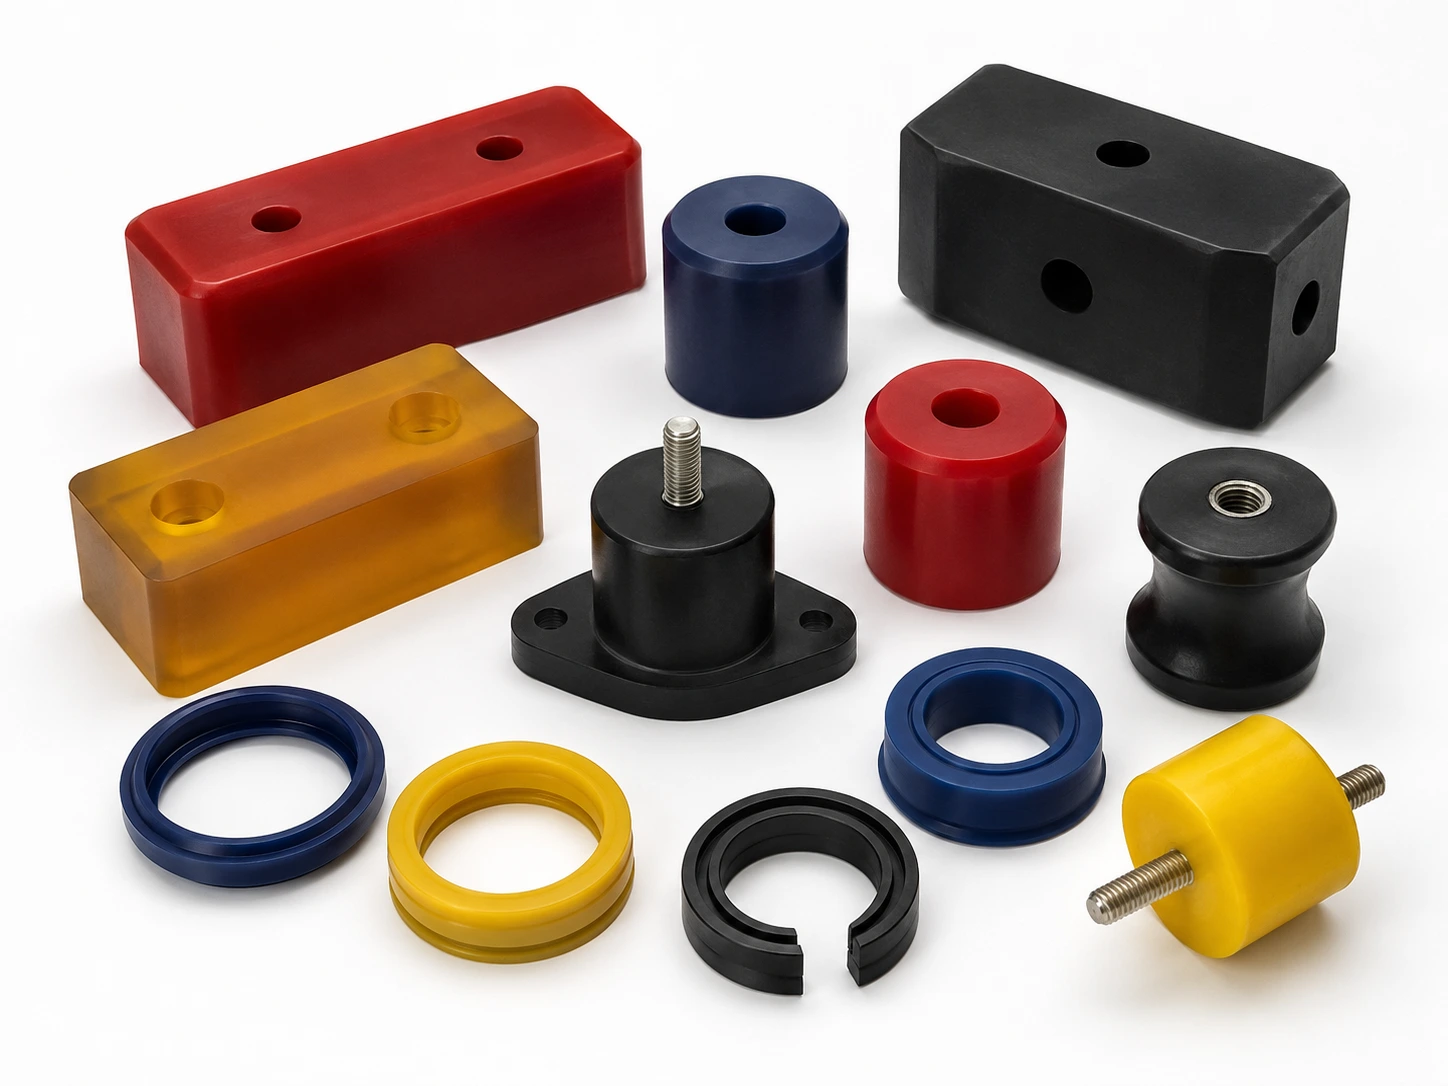
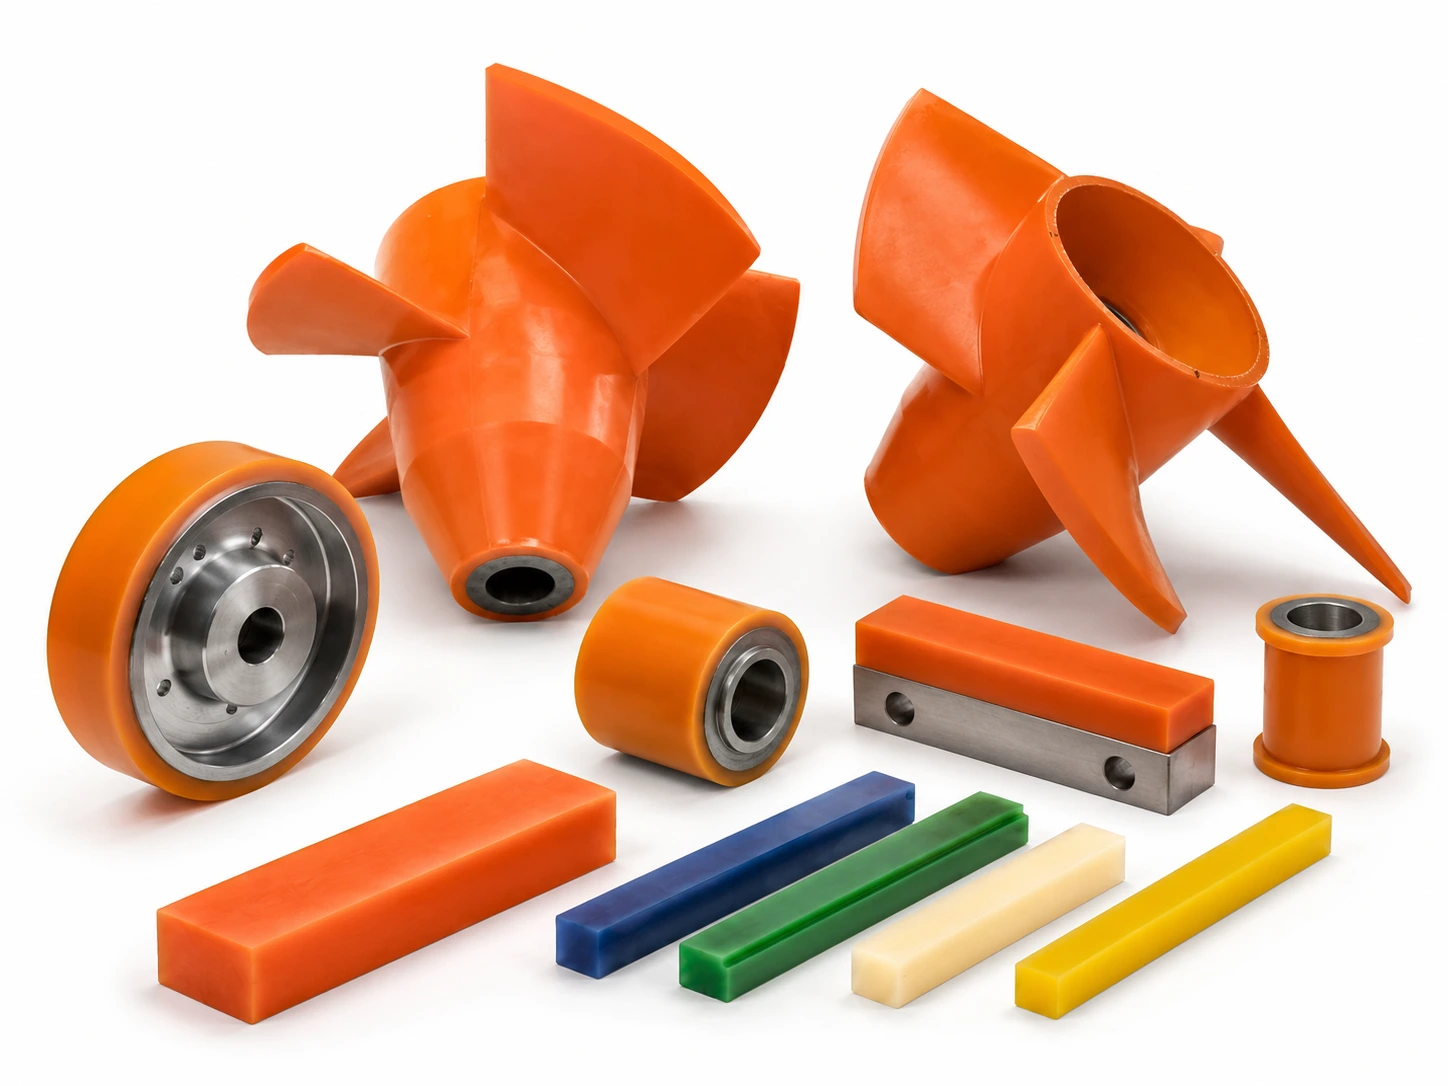
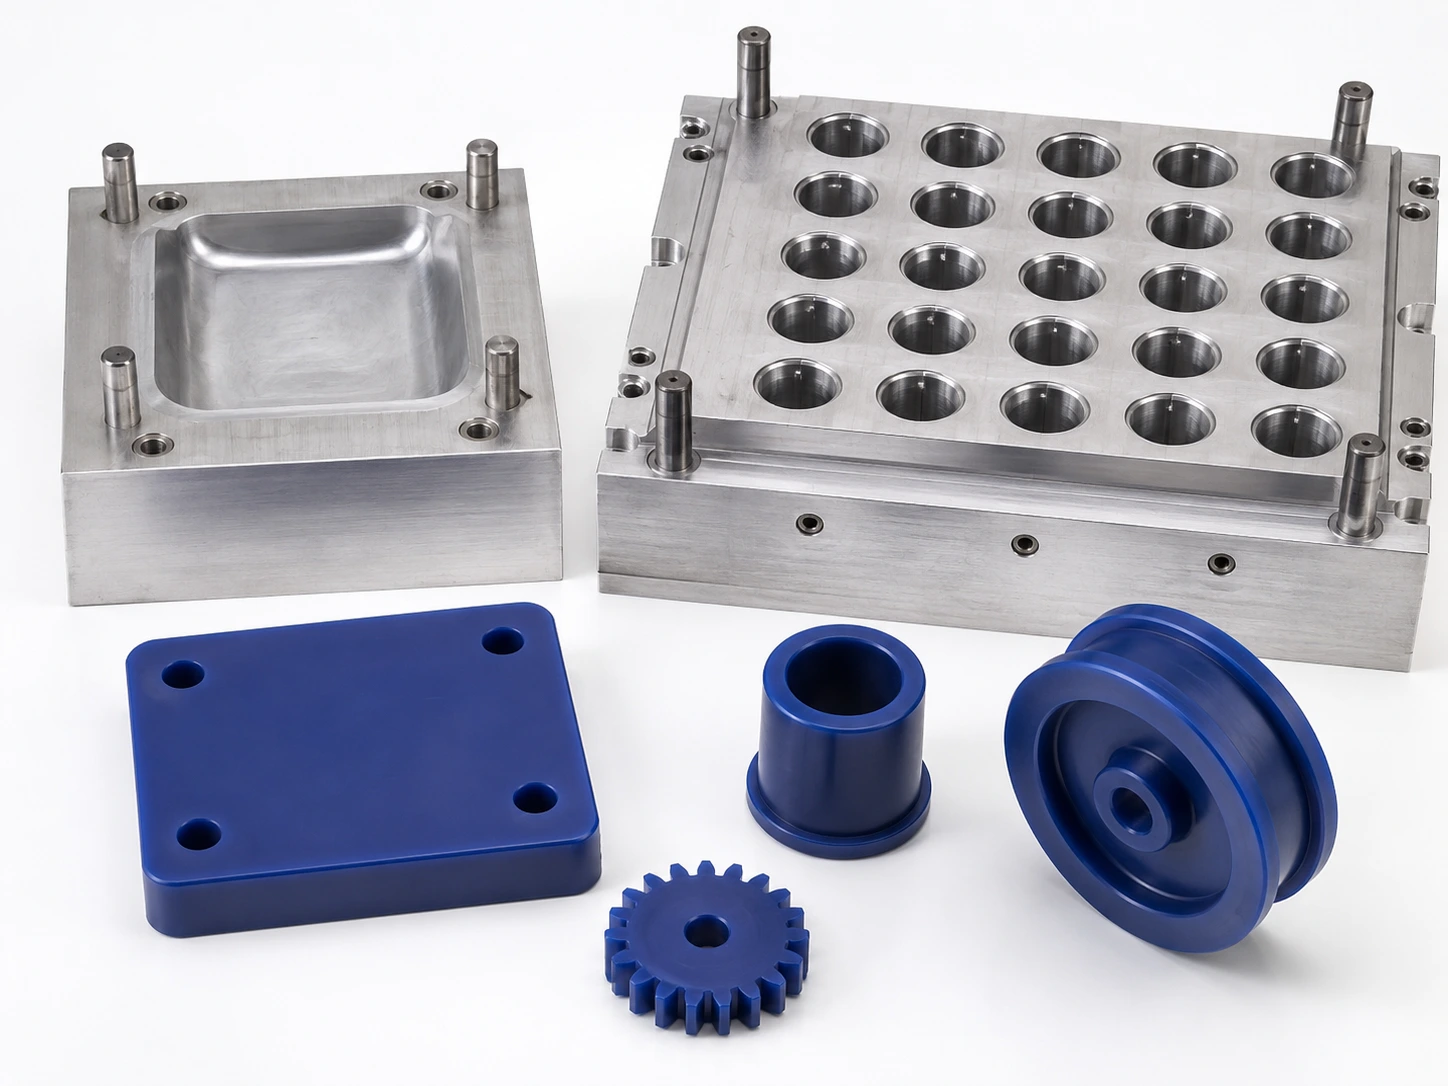
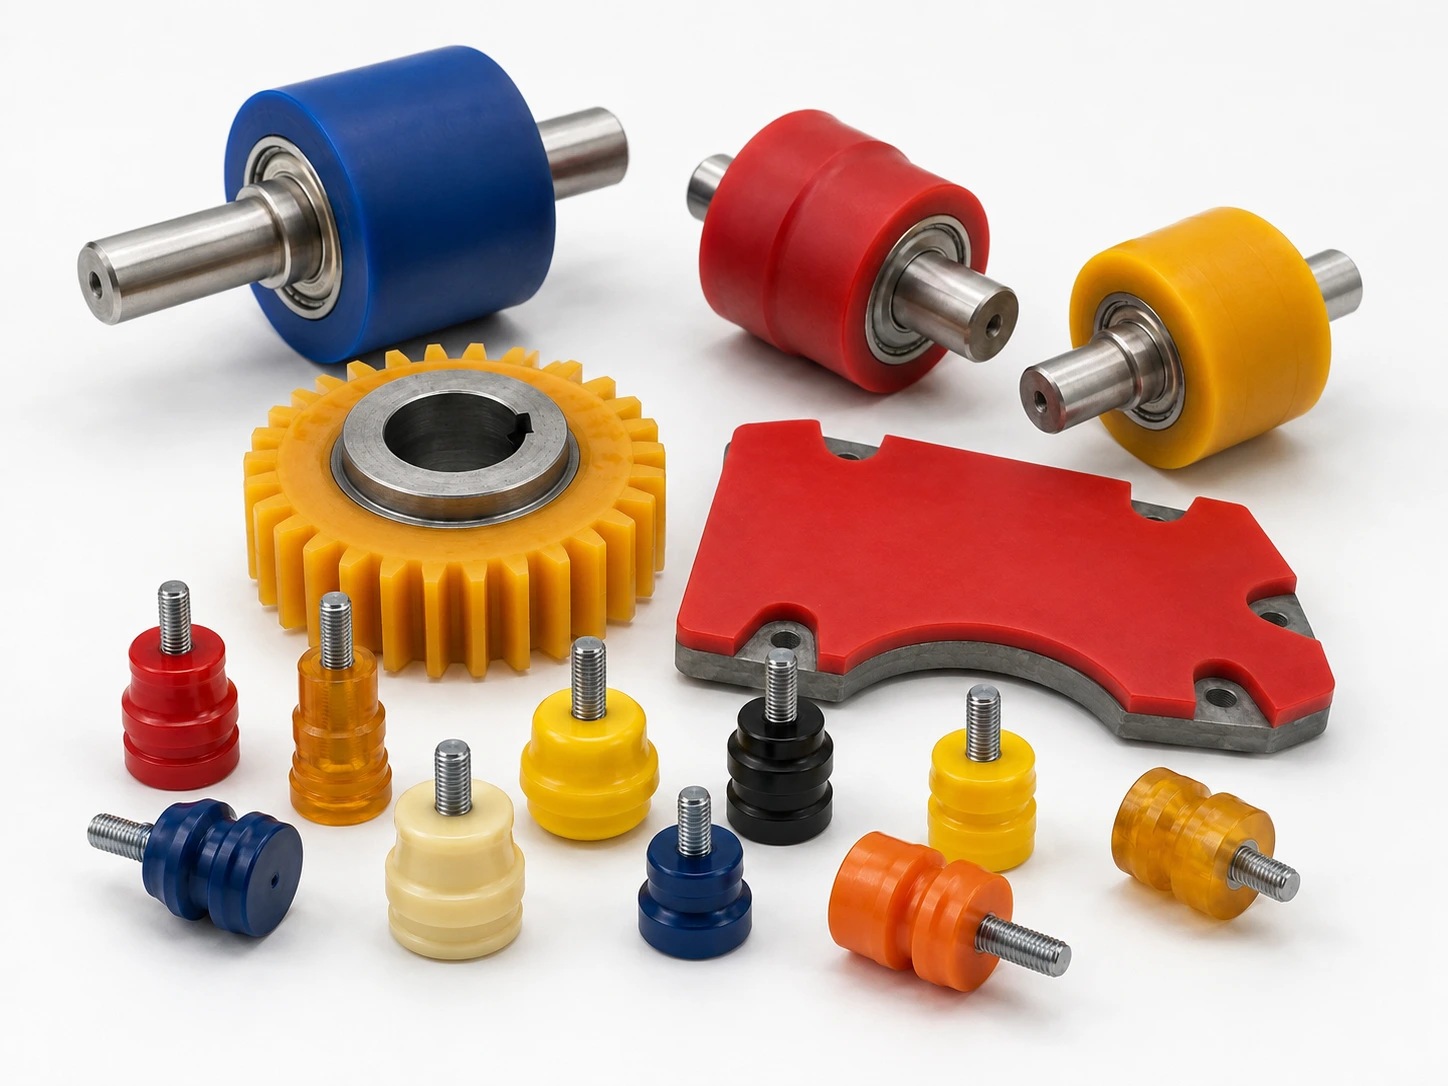
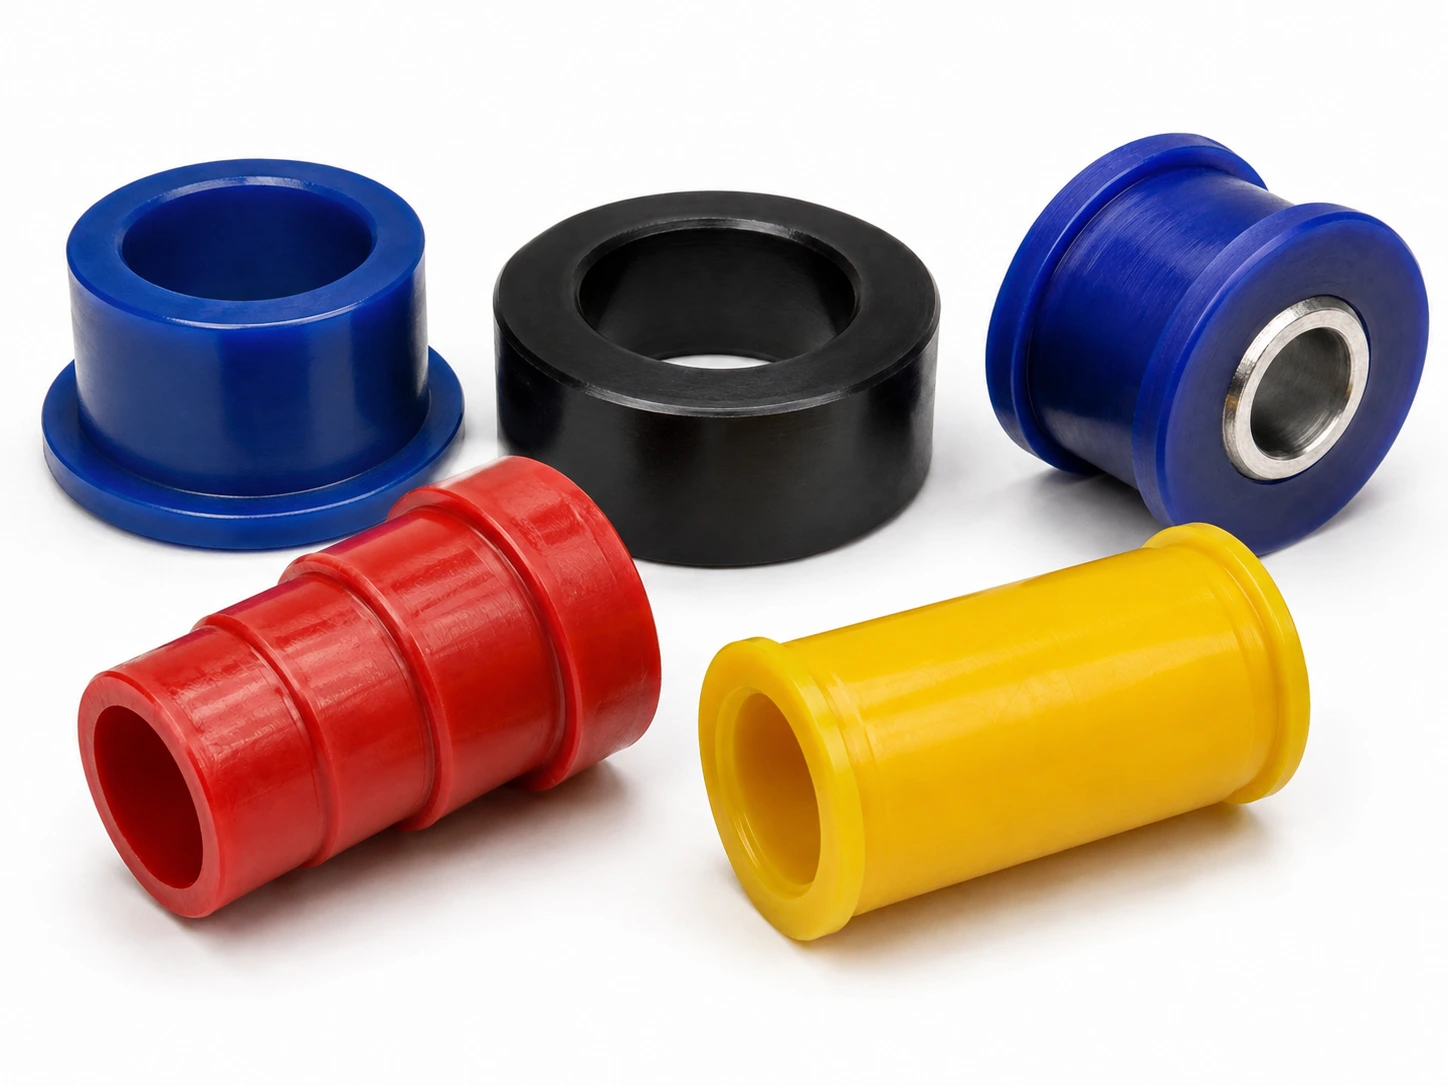
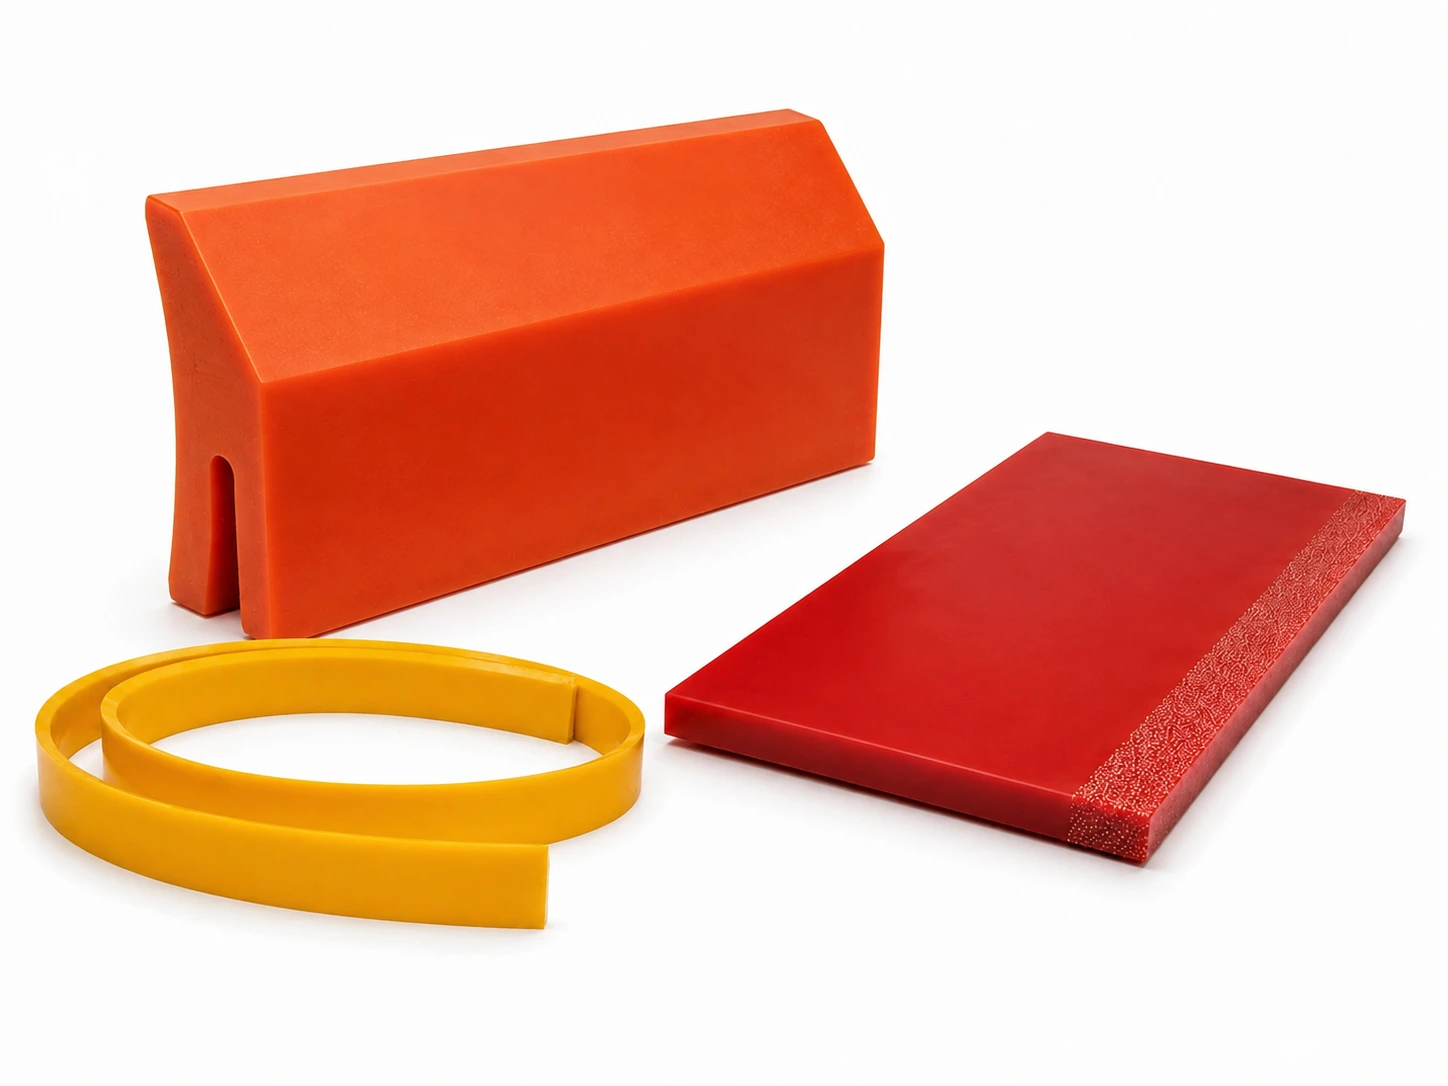
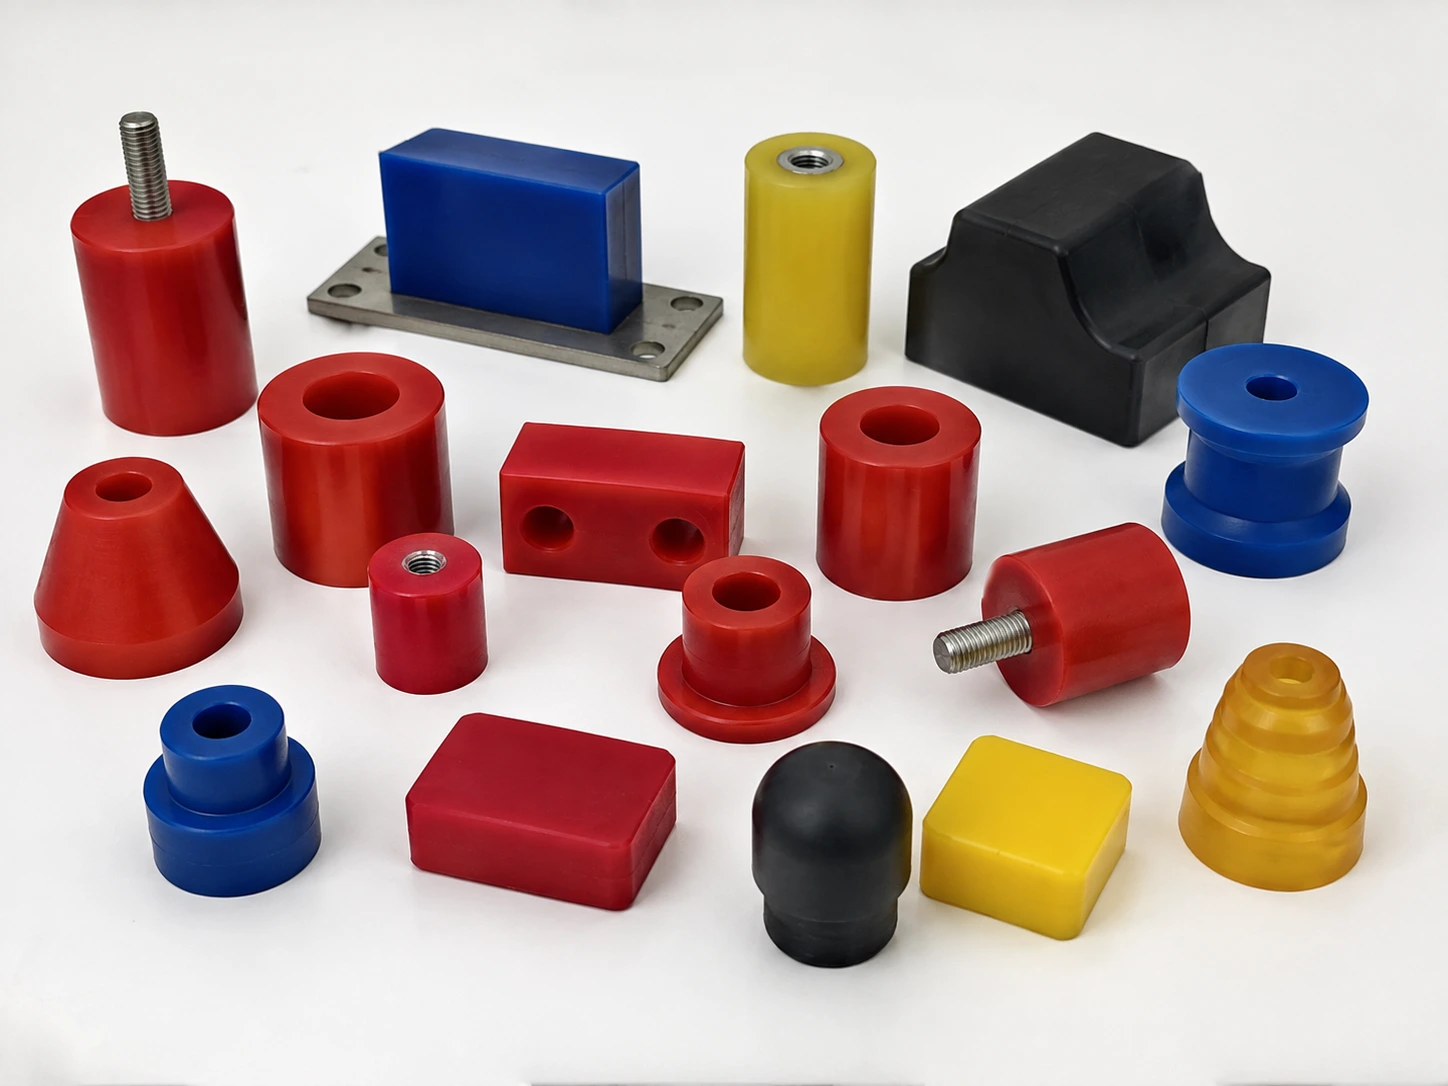
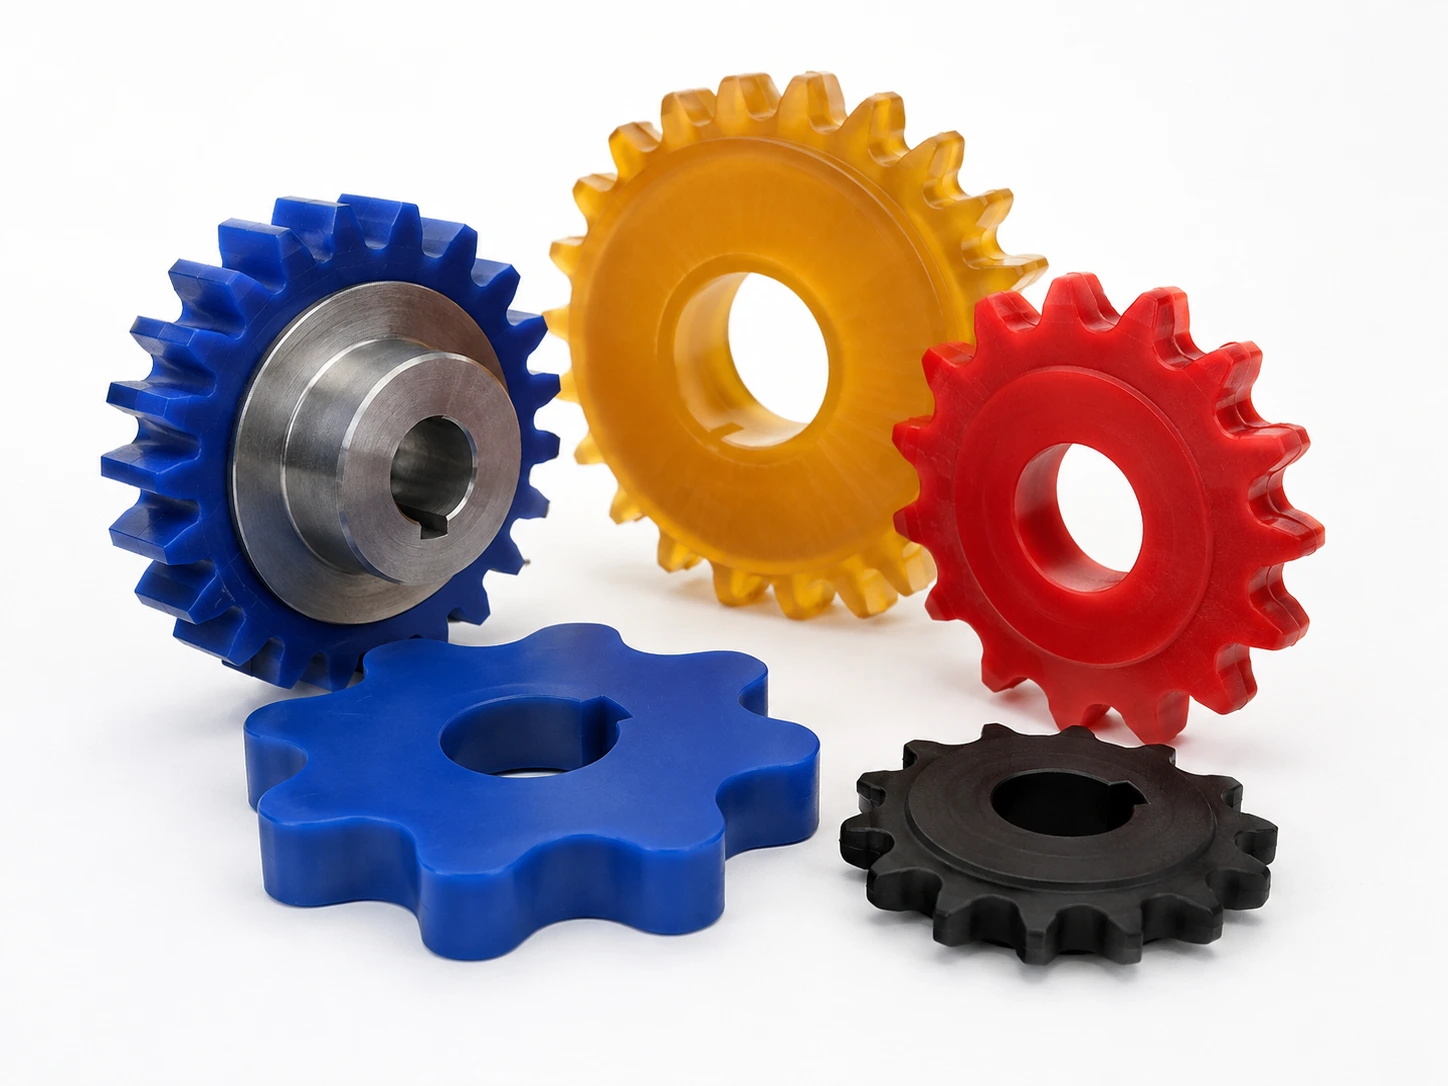
De la bague de quelques millimètres à la grande pièce pour pompe ou turbine : Soremag conçoit et coule vos pièces en polyuréthane à la forme, à la dureté et à la formulation exactes — coulé à chaud, à l'interne, au Québec.
Une pièce moulée en polyuréthane est un composant industriel obtenu en coulant une formulation liquide dans un moule, puis en contrôlant sa polymérisation et sa cuisson.
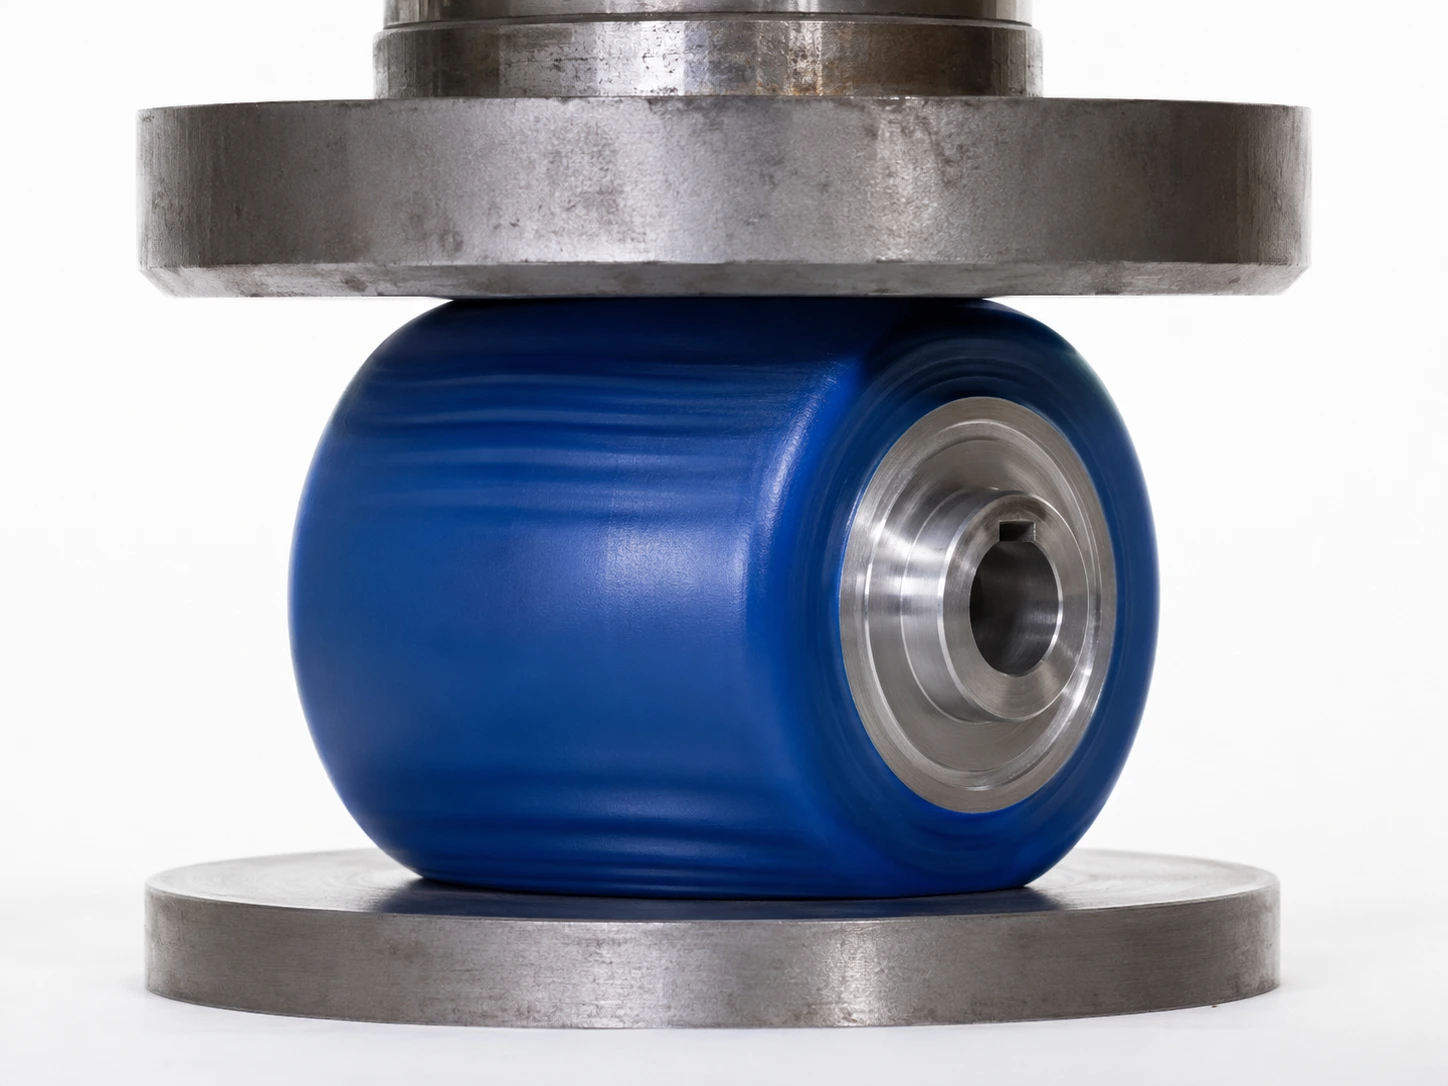
Entre l'élastomère et le plastique rigide, on ajuste sa chimie et sa dureté pour couvrir toute la plage, du très souple au Shore D. Bien formulé, il encaisse l'abrasion, la charge et les chocs là où le caoutchouc s'use trop vite et où le plastique casse.
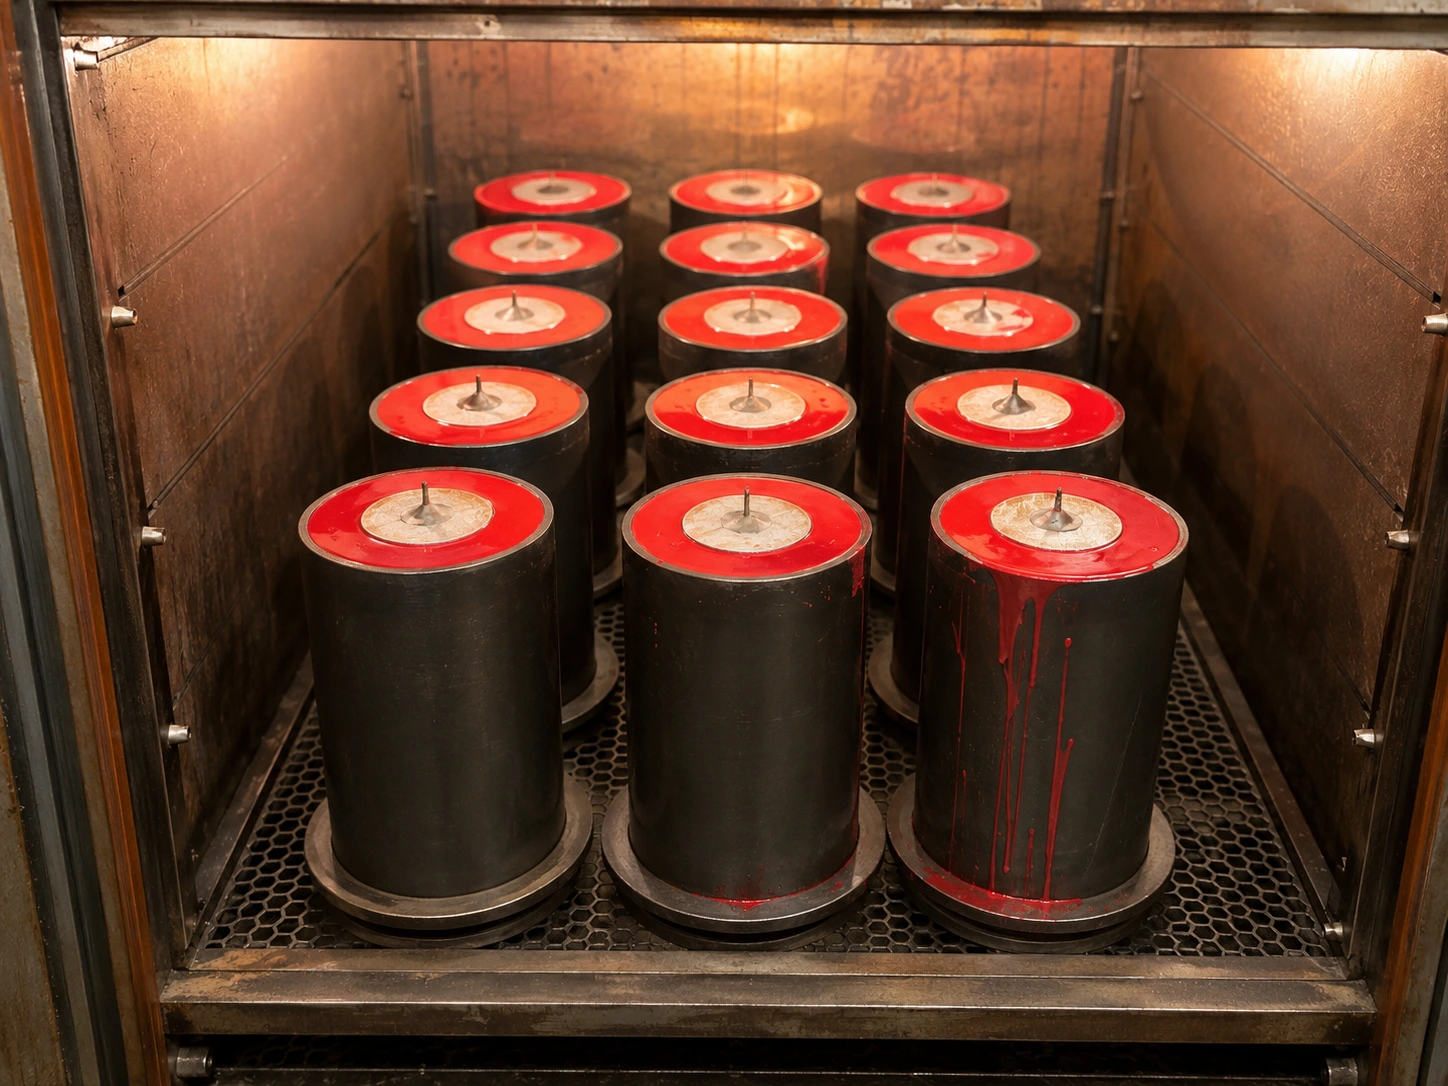
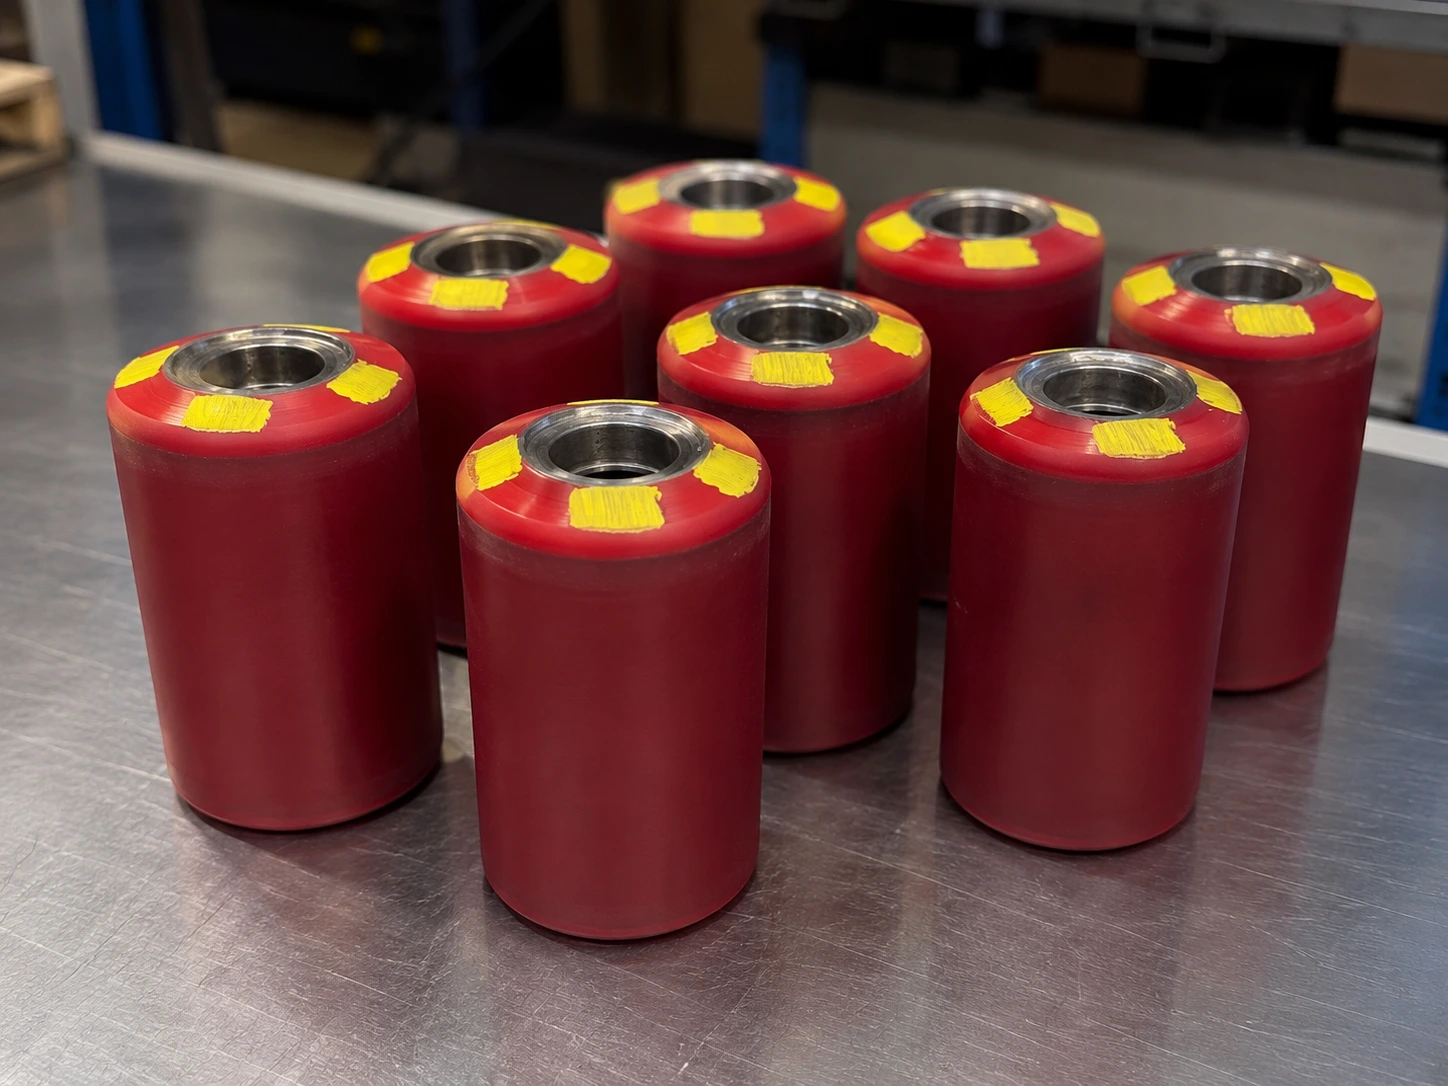
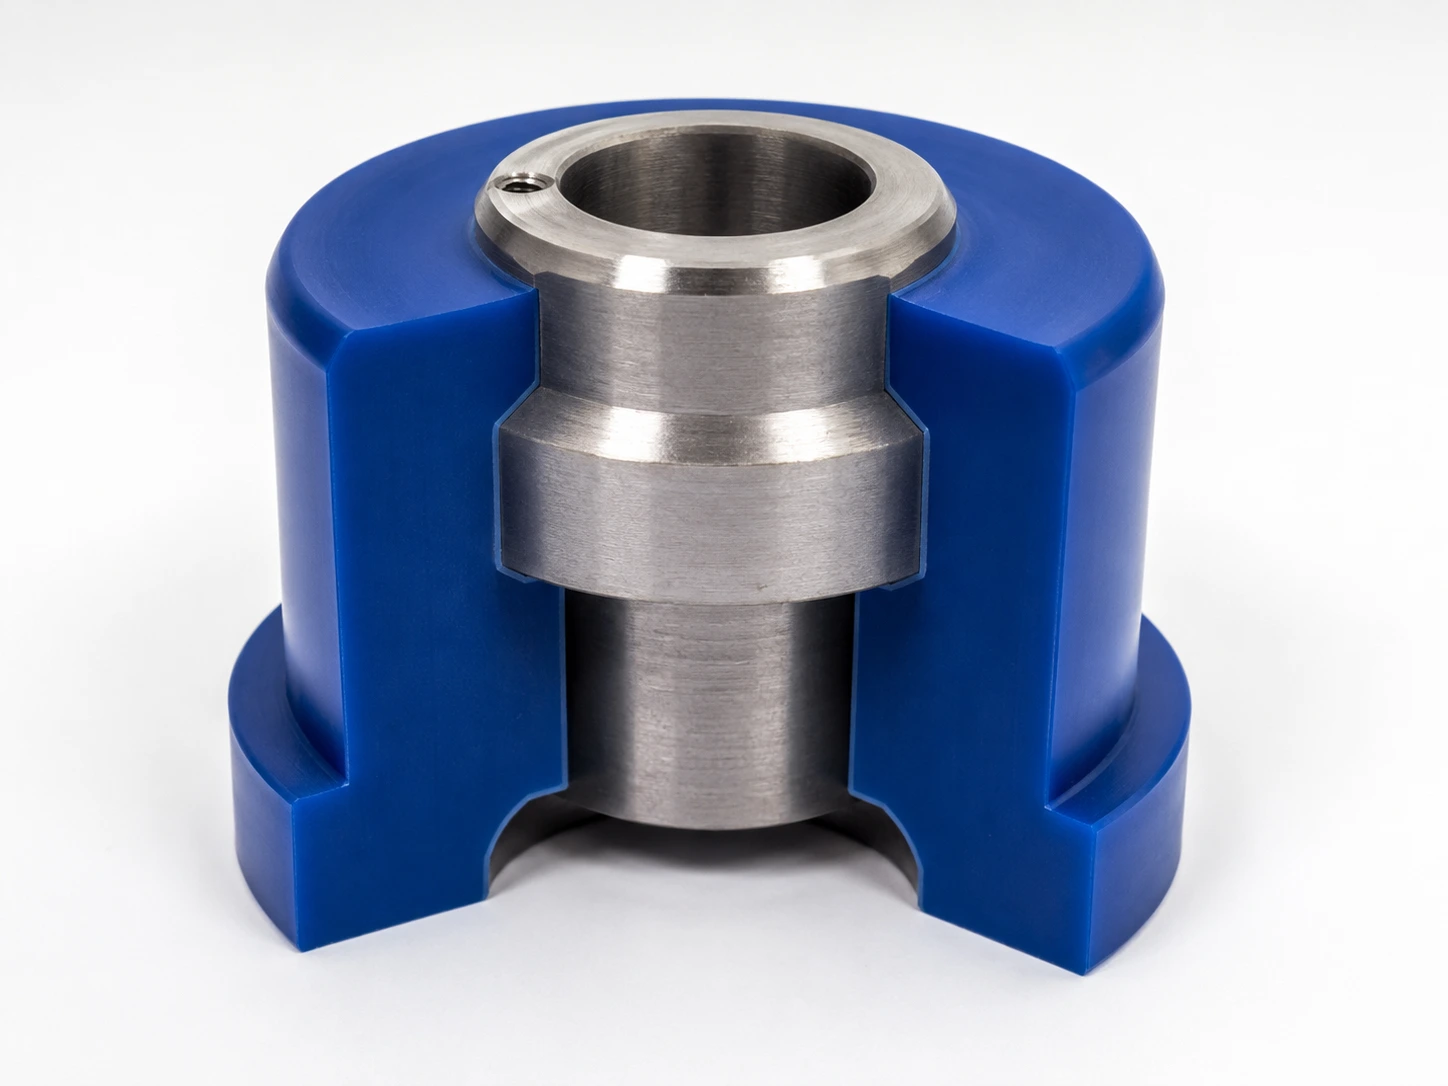
Soremag coule le polyuréthane à chaud (hot cast) pour des propriétés mécaniques et dynamiques supérieures, en coulée adaptée à la pièce (procédé choisi selon la forme et la concentricité). Le polyuréthane peut être surmoulé directement sur un insert métallique (acier, inox, aluminium) avec adhérisation validée — un squelette rigide et une surface de travail en PU dans une seule pièce.
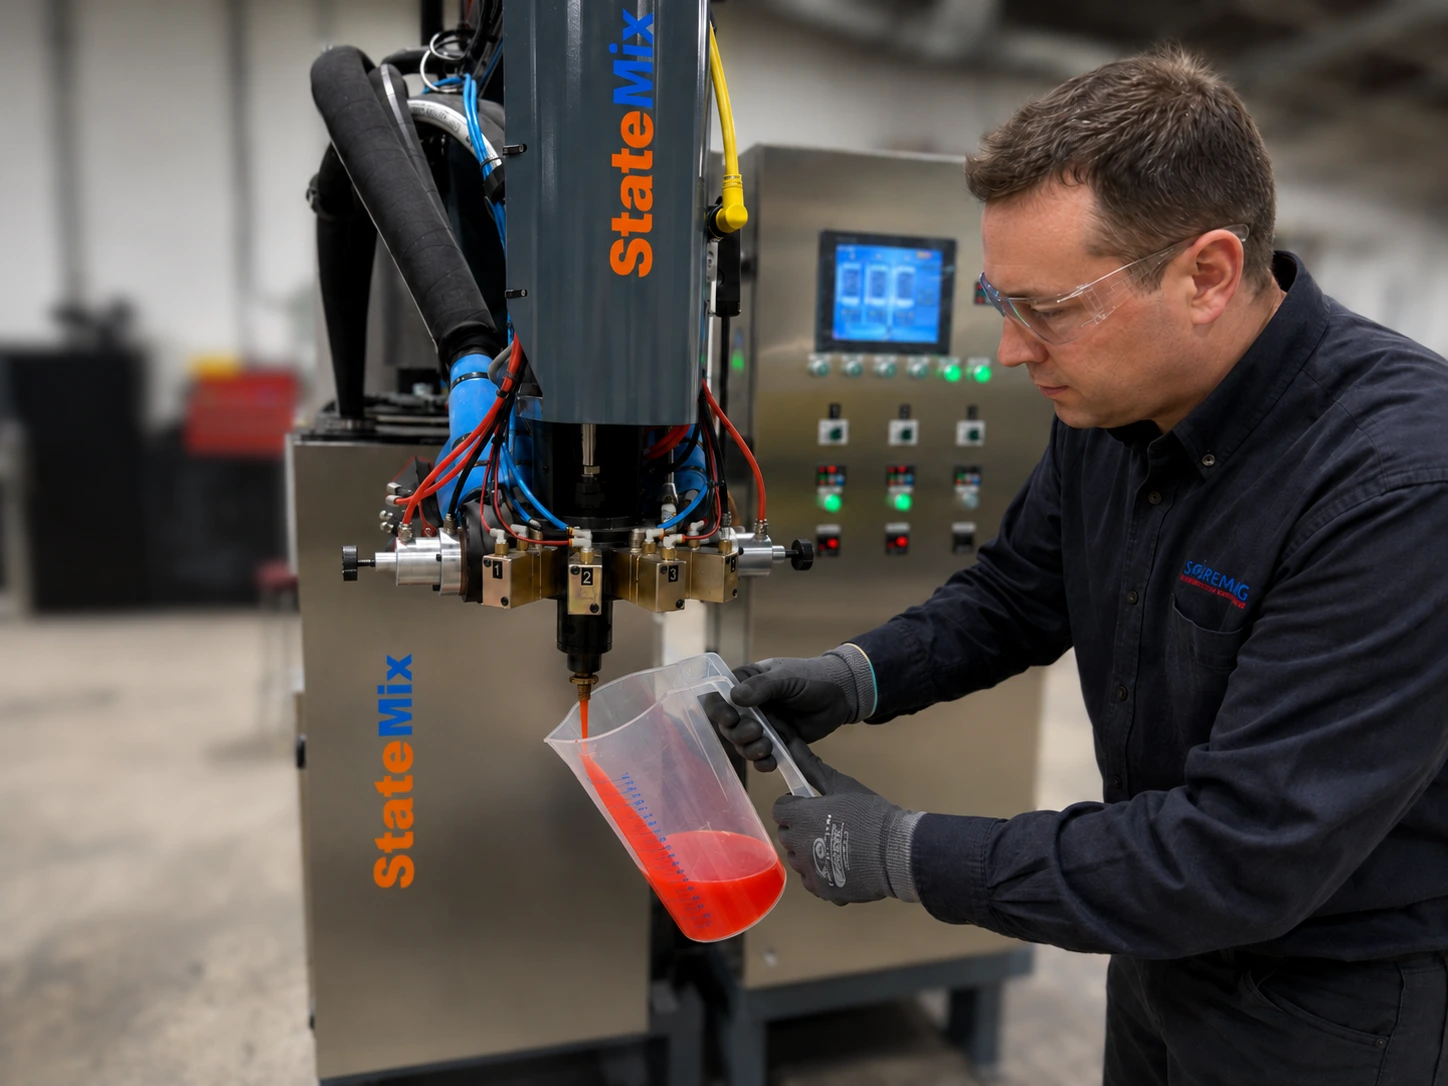
Nous coulons avec des machines de coulée automatiques à la fine pointe : un doseur-mélangeur automatique StateMix équipé de toutes les options, appuyé par plusieurs mélangeurs StateMix Vortex. Le dosage et le mélange des composants sont contrôlés à la machine, avec une grande précision — chaque formulation est coulée au ratio exact, ce qui permet d'atteindre le maximum des propriétés de la recette, coulée après coulée. S'ajoutent les moules conçus et fabriqués à l'interne, la cuisson et post-cuisson maîtrisées, l'usinage de précision et le contrôle en laboratoire (dureté, dimensions, adhésion).
Le moulage du polyuréthane est une chimie exigeante : nous calculons tous les paramètres de chaque coulée — taux de NCO, stœchiométrie du durcisseur, températures des composants, du moule et de la cuisson, temps de gel et de démoulage — pour ne rien laisser au hasard. C'est ce contrôle rigoureux de la chimie et du procédé, jumelé à la précision de nos équipements, qui garantit que chaque pièce livre les propriétés prévues par sa formulation.
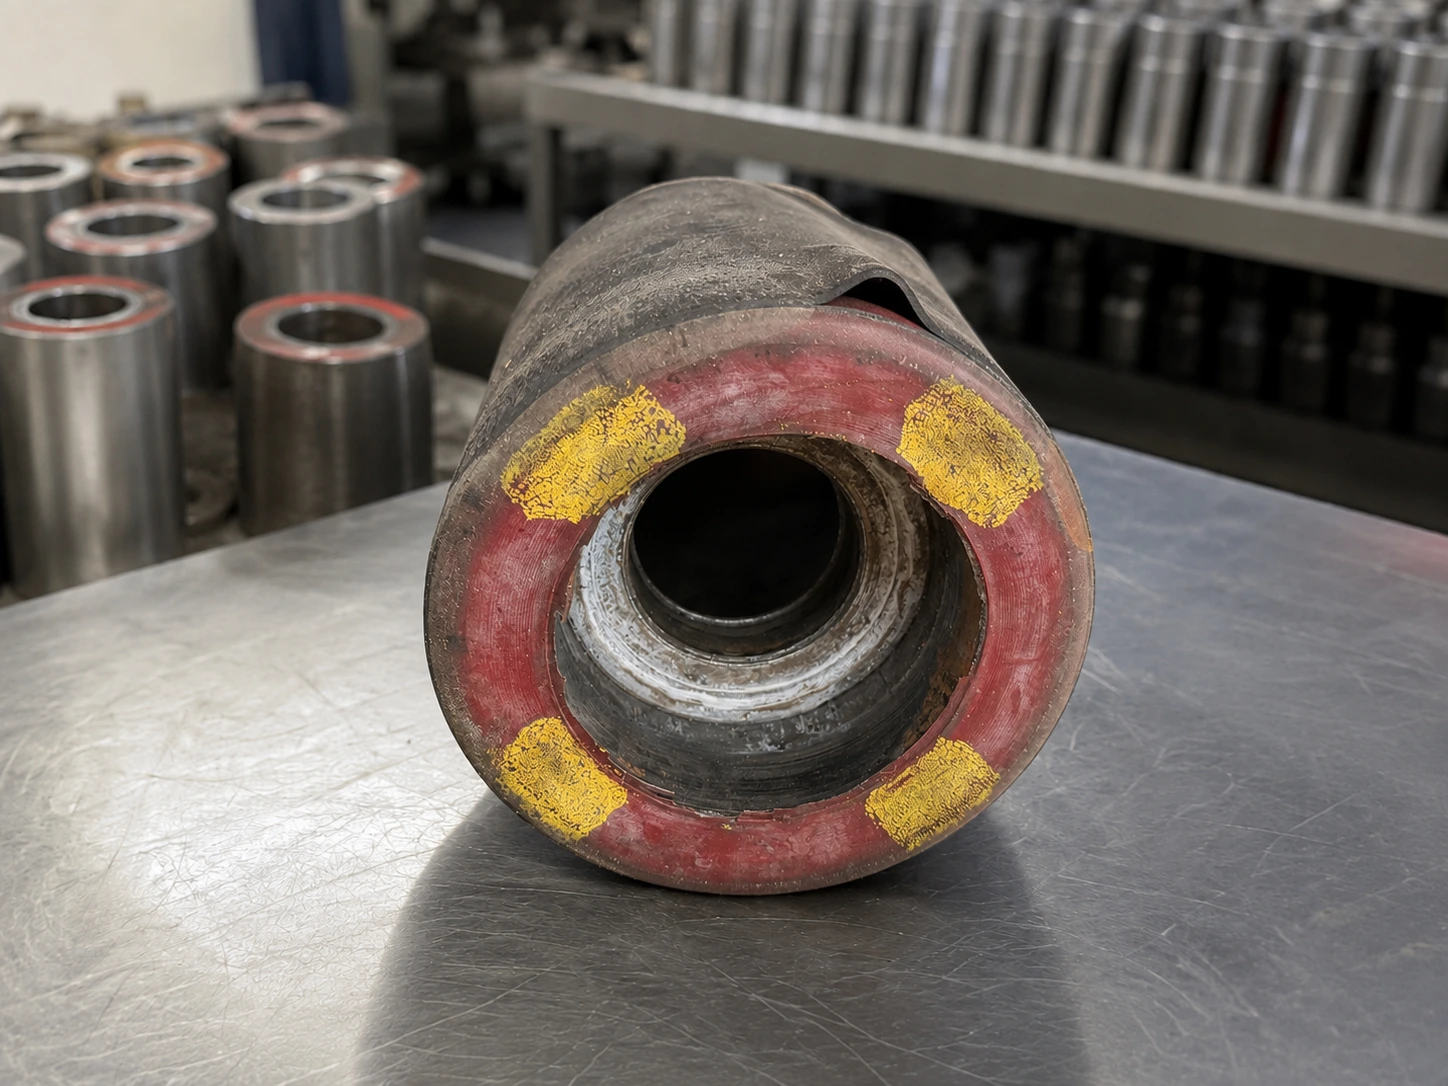
On s'adapte à votre réalité : pièce unique, prototype, petite série ou production récurrente. On travaille à partir d'un plan, d'un fichier 2D/3D, d'un croquis ou d'une pièce existante — même usée (reverse engineering). Et on ne se contente pas de copier : on cherche pourquoi la pièce s'use ou casse, puis on ajuste la matière, la dureté, la géométrie ou la fixation pour qu'elle dure plus longtemps. Forme, dureté, couleur, insert métallique, quantité : tout se règle selon votre application.
Moulé (coulé) : une formulation thermodurcissable liquide est coulée puis polymérisée — propriétés mécaniques maximales, formes libres, sans gros outillage. Usiné : taillé dans un bloc existant, limité par les formats de matière disponibles. Injecté : thermoplastique fondu poussé sous pression dans un moule coûteux — rentable en très grandes séries, propriétés généralement moindres. Pour le sur-mesure industriel, du prototype à la série, le polyuréthane coulé est le plus souvent la meilleure option.
Donnez-nous la fonction, la charge, l'environnement et la dureté visée — ou simplement une pièce usée à copier — et nous choisissons la formulation et le procédé de coulée les mieux adaptés — au Québec, partout au Canada et aux États-Unis.
Un aperçu de ce que nous moulons en polyuréthane. La liste n'est pas exhaustive : si votre pièce subit l'usure, la charge ou les chocs, elle se coule probablement en polyuréthane.
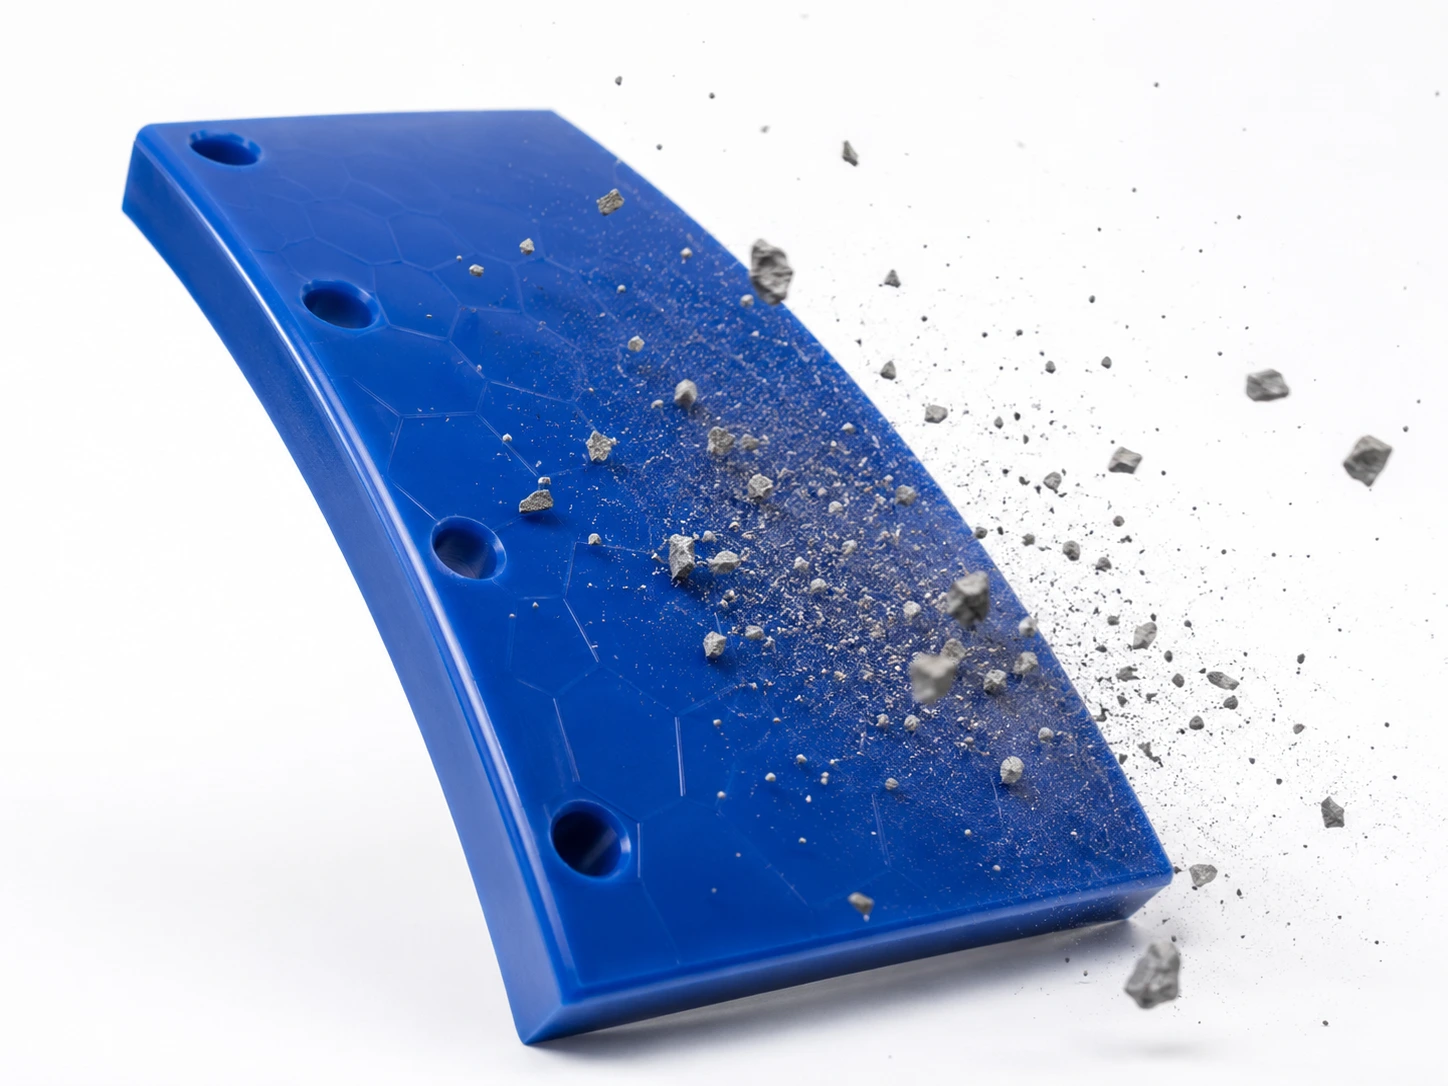
Revêtements de goulottes, trémies et points de transfert où la matière glisse et frappe. Le polyuréthane peut surpasser certains aciers et caoutchoucs selon le mode d'usure (abrasion, impact, corrosion) — en plus léger et modulaire. Voir la page →
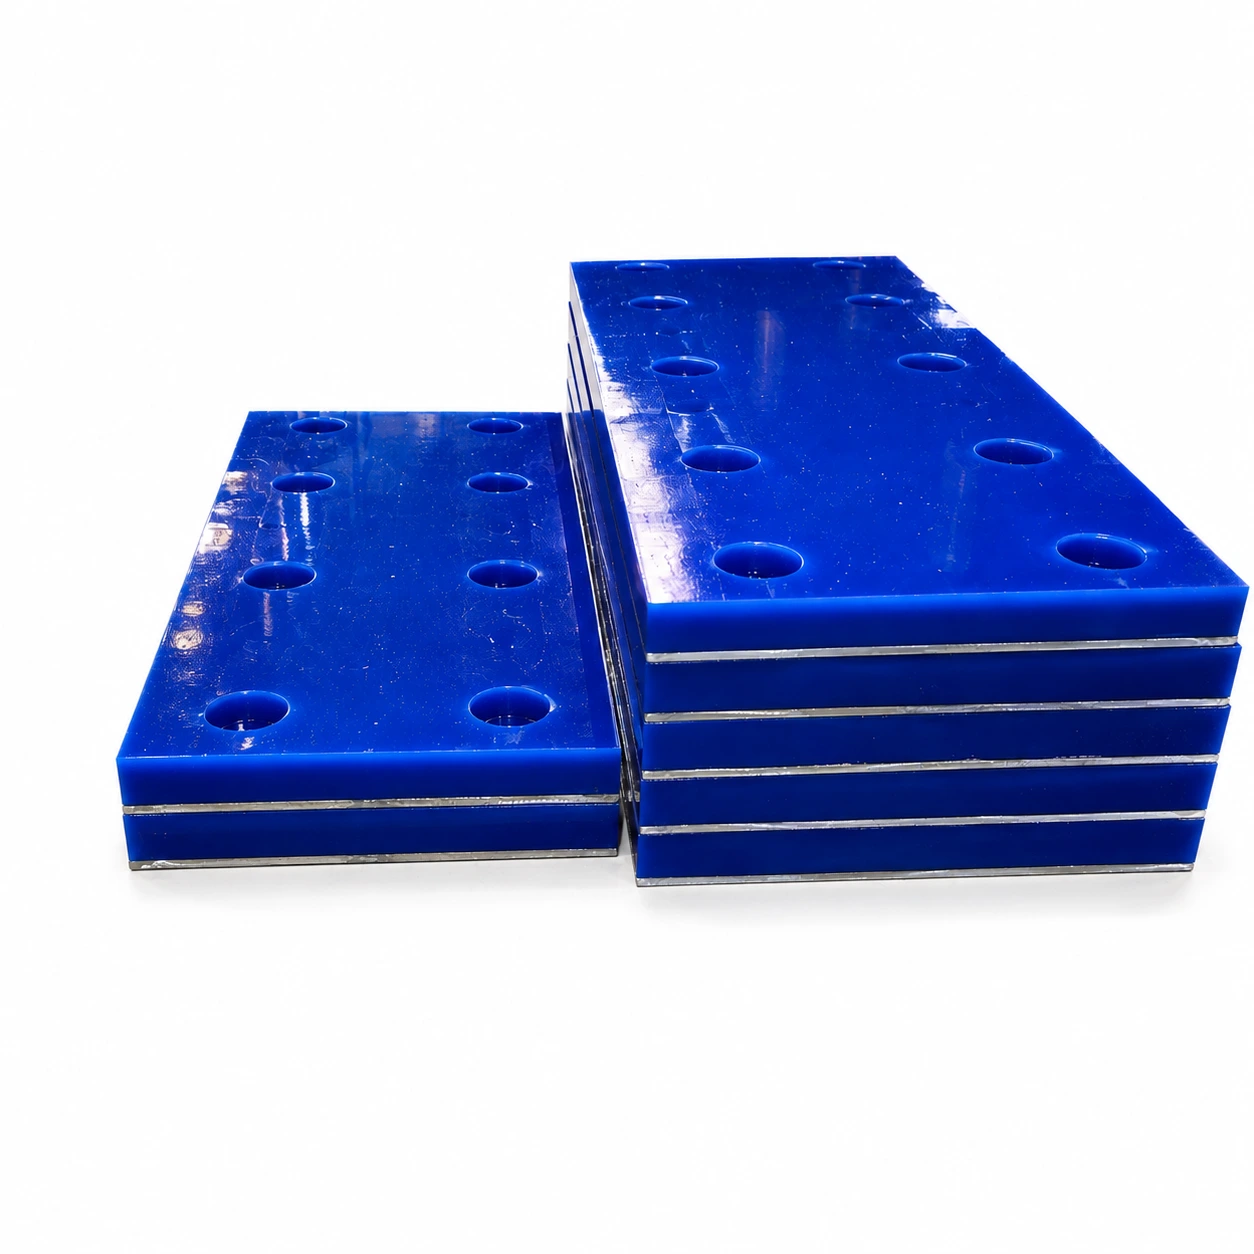
On noie des billes ou tuiles de céramique dans une matrice de polyuréthane : le PU absorbe l'impact et tient la céramique, qui encaisse l'abrasion par glissement. Particulièrement performant quand l'application combine abrasion par glissement et impacts (mines, manutention de vrac). Voir la page →
Lames souples qui raclent un convoyeur ou nettoient une surface. Le polyuréthane garde son arête plus longtemps que le caoutchouc, sans corroder. Voir la page →

Panneaux de crible vibrant modulaires pour le calibrage et l'essorage (mines, carrières). Le polyuréthane dure bien plus que la maille d'acier, réduit le colmatage et se remplace par modules.

Manchons qui font office de palier ou d'interface entre deux pièces mobiles, en remplacement du bronze ou du caoutchouc. Le polyuréthane amortit, résiste à l'usure et ne corrode pas, sans gripper. Voir la page →
Engrenages et pignons coulés, souvent sur cœur métallique. Le polyuréthane tourne plus silencieusement, amortit les chocs et évite l'outillage métallique — pratique pour les grands diamètres. Voir la page →
L'élément élastomère (l'« étoile » d'un accouplement à crabots) qui transmet le couple en absorbant le désalignement et les chocs. La résilience du polyuréthane encaisse mieux que le caoutchouc. Voir la page →
Blocs et tampons qui absorbent les chocs et amortissent les arrêts. Le polyuréthane encaisse l'impact puis reprend sa forme en réduisant bruit, vibration et dommages. Voir la page →
Éléments d'étanchéité moulés (joints, U-cups, V-rings) pour contenir un fluide ou exclure les contaminants. La haute résistance mécanique du polyuréthane allonge la vie des joints hydrauliques et dynamiques. Voir la page →
Isolateurs de vibration, plots et supports moulés qui découplent les équipements et protègent les structures — durables même sous charge et en environnement humide ou huileux.


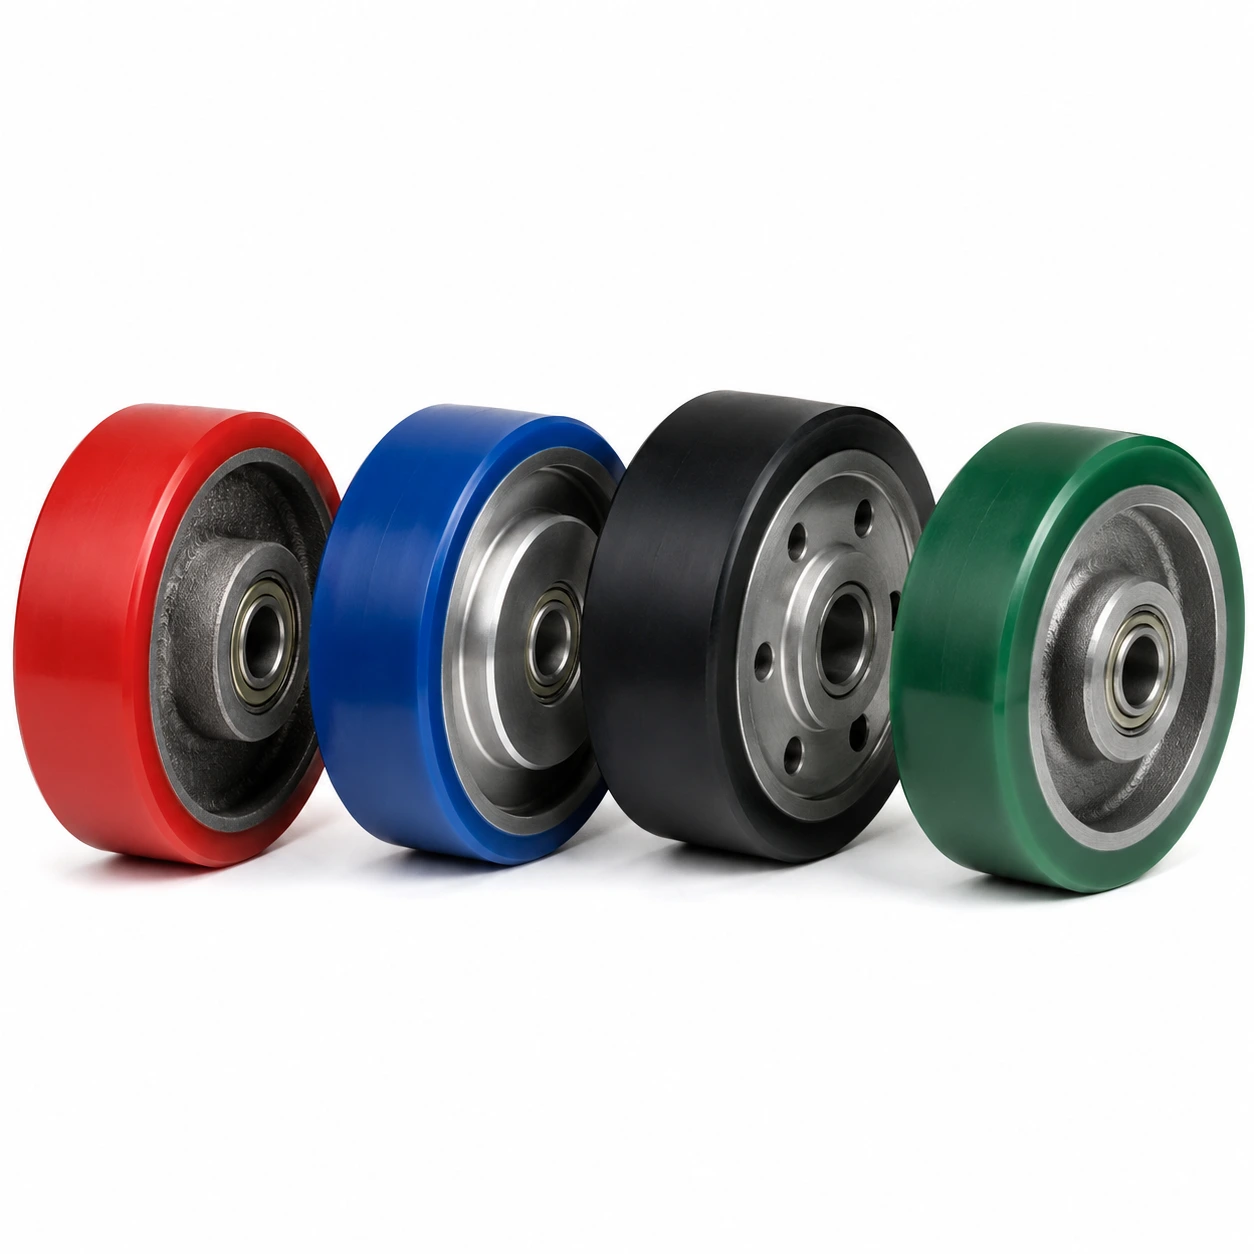
Polyuréthane coulé sur un insert ou un mandrin en acier, inox ou aluminium : la pièce combine un squelette rigide et une surface de travail en PU. Idéal pour les revêtements de pompe, les roues et les bandes d'entraînement. Voir la page →
Revêtements, bagues, joints et pièces d'usure pour pompes à boue et équipements hydrauliques — et grandes pièces coulées pour les applications de turbine et hydroélectriques, là où l'abrasion et l'érosion attaquent.
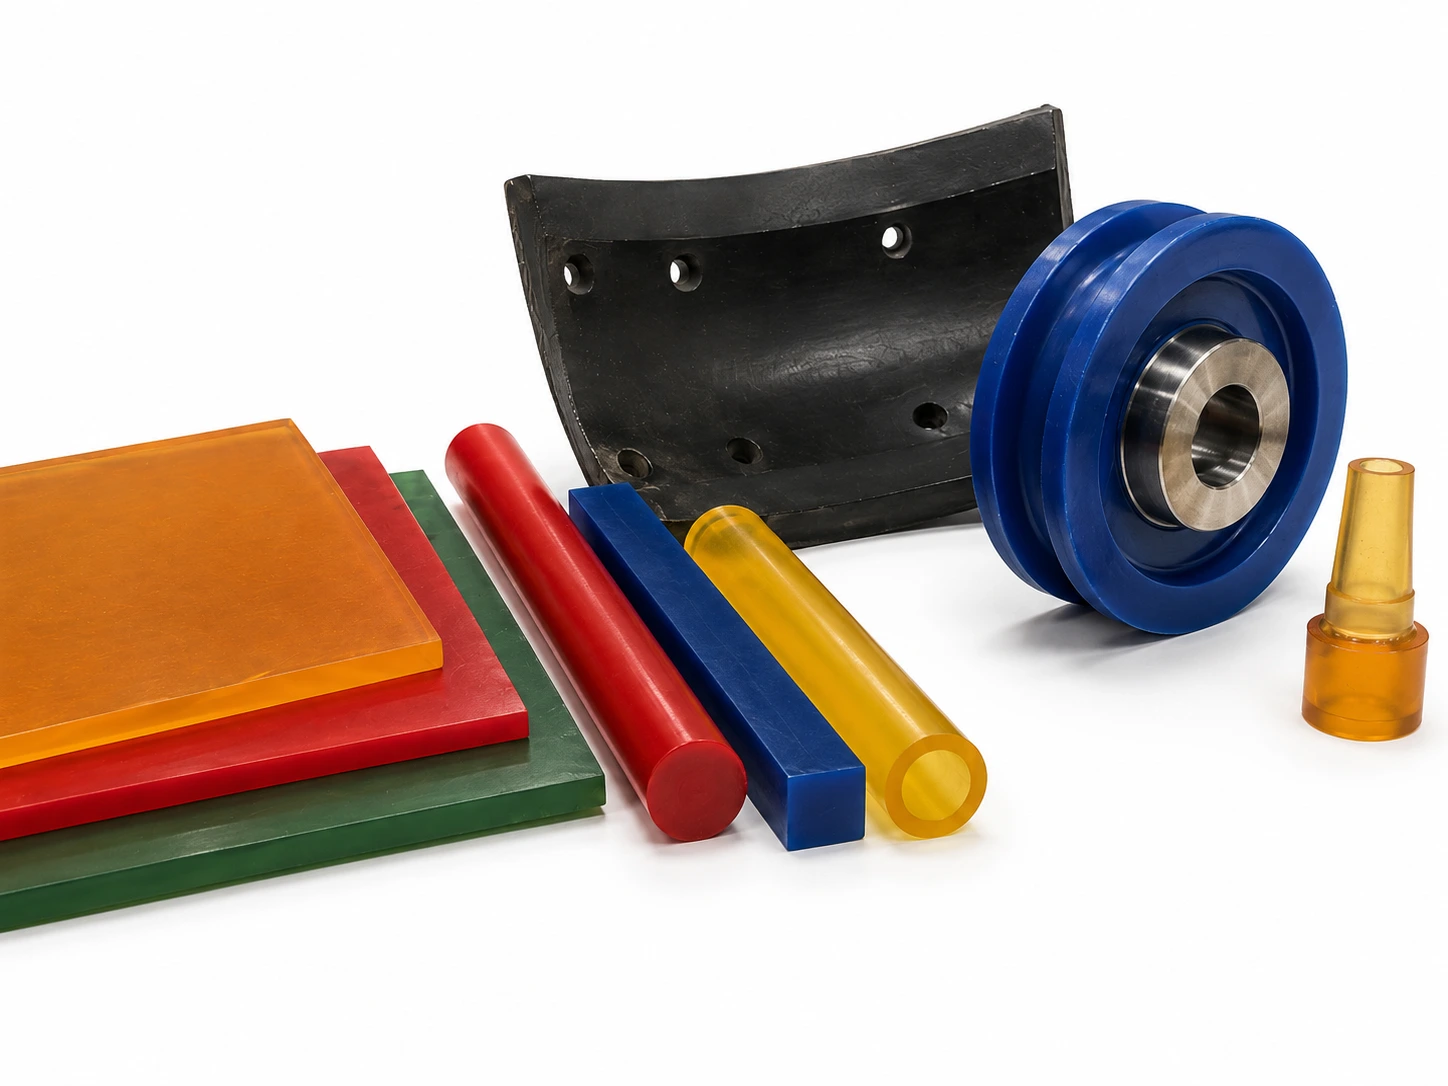
Plaques, barres et cylindres en polyuréthane coulés dans la dureté voulue, prêts à être tournés, fraisés ou découpés — la base pour des pièces sur mesure usinées sur place.
Une pièce précise en tête, ou un échantillon à copier ? Parlez-nous de votre pièce →
Les chiffres réels de notre atelier : duretés, dimensions, poids, tolérances et finition.
De 10 Shore A (très souple) à 85 Shore D (rigide) — recette en amélioration continue.
De moins de 1 gramme à plus de 2 500 lb (≈ 1 135 kg) — sans maximum fixe.
De 2 mm jusqu'à 20 pi de long (≈ 6 m) — usinage jusqu'à Ø 42 po × 240 po, Ø 68 po × 175 po ou Ø 76 po × 36 po, levage jusqu'à 10 tonnes métriques (22 000 lb).
Tous les métaux — acier, acier inoxydable, aluminium et autres — selon la pièce.
Tournage, meulage, découpe, perçage, rainurage et profilage.
Après moulage : moins de 2 %. Après usinage ou rectification : jusqu'à ±0,001 po (±0,025 mm) selon le composé.
Nous coulons aussi des pièces en mousse de polyuréthane (systèmes cellulaires) pour l'amortissement, l'étanchéité et l'allègement.
Toutes les couleurs offertes, selon la formulation et l'application.
Avantages du polyuréthane coulé à chaud
Le polyuréthane coulé à chaud permet d'obtenir des pièces techniques combinant résistance à l'usure, résilience, capacité de charge et stabilité dimensionnelle. La formulation, la dureté et le cycle de cuisson peuvent être adaptés aux conditions réelles d'utilisation : abrasion, impacts, humidité, huiles ou sollicitations dynamiques.
Résultat : des pièces sur mesure plus durables, fabriquées avec ou sans insert métallique.

Des formulations techniques conçues pour résister à l'abrasion, à la coupure et à l'usure dans les environnements exigeants.

Le matériau absorbe les chocs, reprend sa forme et supporte des charges répétées avec une excellente tenue mécanique.

Le polyuréthane peut être coulé sur un noyau ou un insert métallique afin de combiner rigidité, adhérence et résistance à l'usure.

Du prototype à la petite ou moyenne série, le procédé permet de produire des pièces simples ou complexes avec un outillage optimisé.
Le polyuréthane coulé à chaud : jusqu'à 5× plus résistant à l'usure et au déchirement que certains caoutchoucs.
La dureté est un point de départ, pas une formulation — on choisit selon la fonction réelle de la pièce et ses conditions d'usage.
Une formulation de polyuréthane coulé combine plusieurs éléments : la famille d'isocyanate (TDI, MDI, NDI, PPDI ou autre système), la famille de polyol (polyester, polyéther, polycaprolactone…), le système de durcissement, le ratio des composants, les additifs, le cycle de cuisson, la géométrie et l'épaisseur. À dureté égale, deux pièces à 90 Shore A peuvent différer complètement en abrasion, déchirure, capacité de charge, rebond, compression permanente, échauffement interne, tenue à l'eau et aux huiles, ou comportement dynamique.
| Contrainte dominante | Propriétés prioritaires | Orientation technique à évaluer |
|---|---|---|
| Abrasion (glissement, particules, impacts) | Abrasion, coupure, déchirure, résilience | Polyester haute performance ; céramique noyée si abrasion + impacts |
| Eau, humidité, vapeur | Résistance à l'hydrolyse | Système polyéther ou polyester stabilisé |
| Charge dynamique, vitesse, cycles | Faible hystérésis, tenue en fatigue | Système dynamique TDI, MDI, NDI ou PPDI selon charge et fréquence |
| Huiles, produits chimiques | Compatibilité chimique ciblée | Formulation choisie après identification du fluide et de la température |
| Températures extrêmes (froid ou chaud) | Flexibilité ou stabilité thermique | Polyéther/MDI au froid ; formulation validée en température, parfois NDI ou PPDI, au chaud |
| Contact alimentaire, antistatique | Conformité documentée, résistivité contrôlée | Formulation FDA documentable ou antistatique/conductrice validée |
Orientations générales, non prescriptives : la formulation finale se valide selon la pièce, la géométrie, l'environnement, la charge et le résultat visé.
Guide complet : matrice de sélection détaillée (20 contraintes), abrasion, hydrolyse, hystérésis, huiles et chimie, céramique, ce que la dureté Shore ne révèle pas, et notre méthode de sélection en 6 étapes.
Lire le guide complet →Décrivez-nous votre pièceDepuis plus de 35 ans, Soremag formule et coule le polyuréthane pour les plus grandes entreprises manufacturières du Québec et d'ailleurs. Ce qui nous distingue, c'est de maîtriser chaque étape à l'interne, sans sous-traitance — de la chimie jusqu'à l'usinage de la pièce.

Nos pièces moulées en polyuréthane servent de nombreux secteurs industriels, au Québec, au Canada et aux États-Unis.
Chaque famille de pièces a sa page — matières, formats, surmoulage et détails techniques.
Plaques, feuilles, patins et garnitures — polyuréthane seul ou surmoulé sur acier, avec ou sans céramique (bead bar).
Voir la page →Polyuréthane coulé sur acier, inox, aluminium, moyeux, arbres et inserts — rigidité du métal, surface en polyuréthane résistante.
Voir la page →Guider, protéger, amortir et isoler le contact métal-métal — usinés au diamètre exact.
Voir la page →Racleurs de convoyeur, lames de nettoyage, lèvres flexibles — dureté et profil selon l'application.
Voir la page →Absorber l'énergie, limiter une course, réduire les chocs — avec ou sans tige ou plaque métallique.
Voir la page →Composants d'entraînement plus silencieux, avec ou sans moyeu métallique — reproduits sans plan au besoin.
Voir la page →Une roue, c'est aussi une pièce coulée : recouvrement sur cœur d'acier, alu ou fonte, dureté selon la charge et la vitesse.
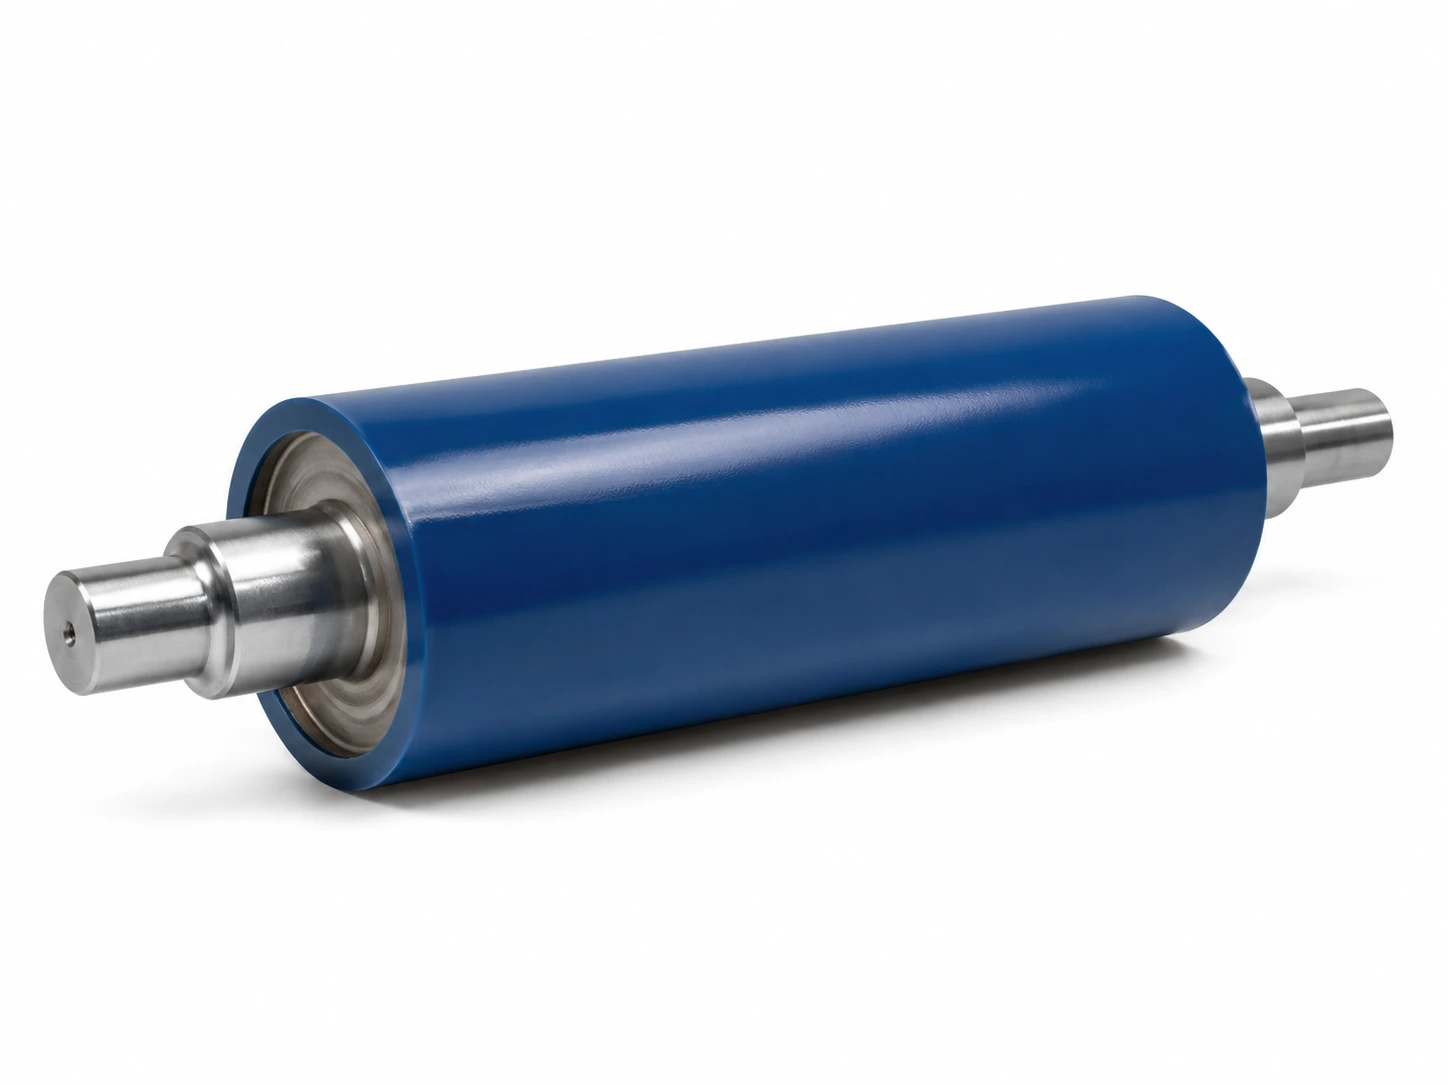
Voir la page →Coulés sur votre mandrin puis meulés à la tolérance : le recouvrement de rouleaux, c'est notre pièce moulée la plus connue.
Voir la page →Pièce OEM, invention ou produit du marché : on reproduit, on adapte, on améliore — joints, poulies, accouplements, doublures, galets et plus.
Voir la page →
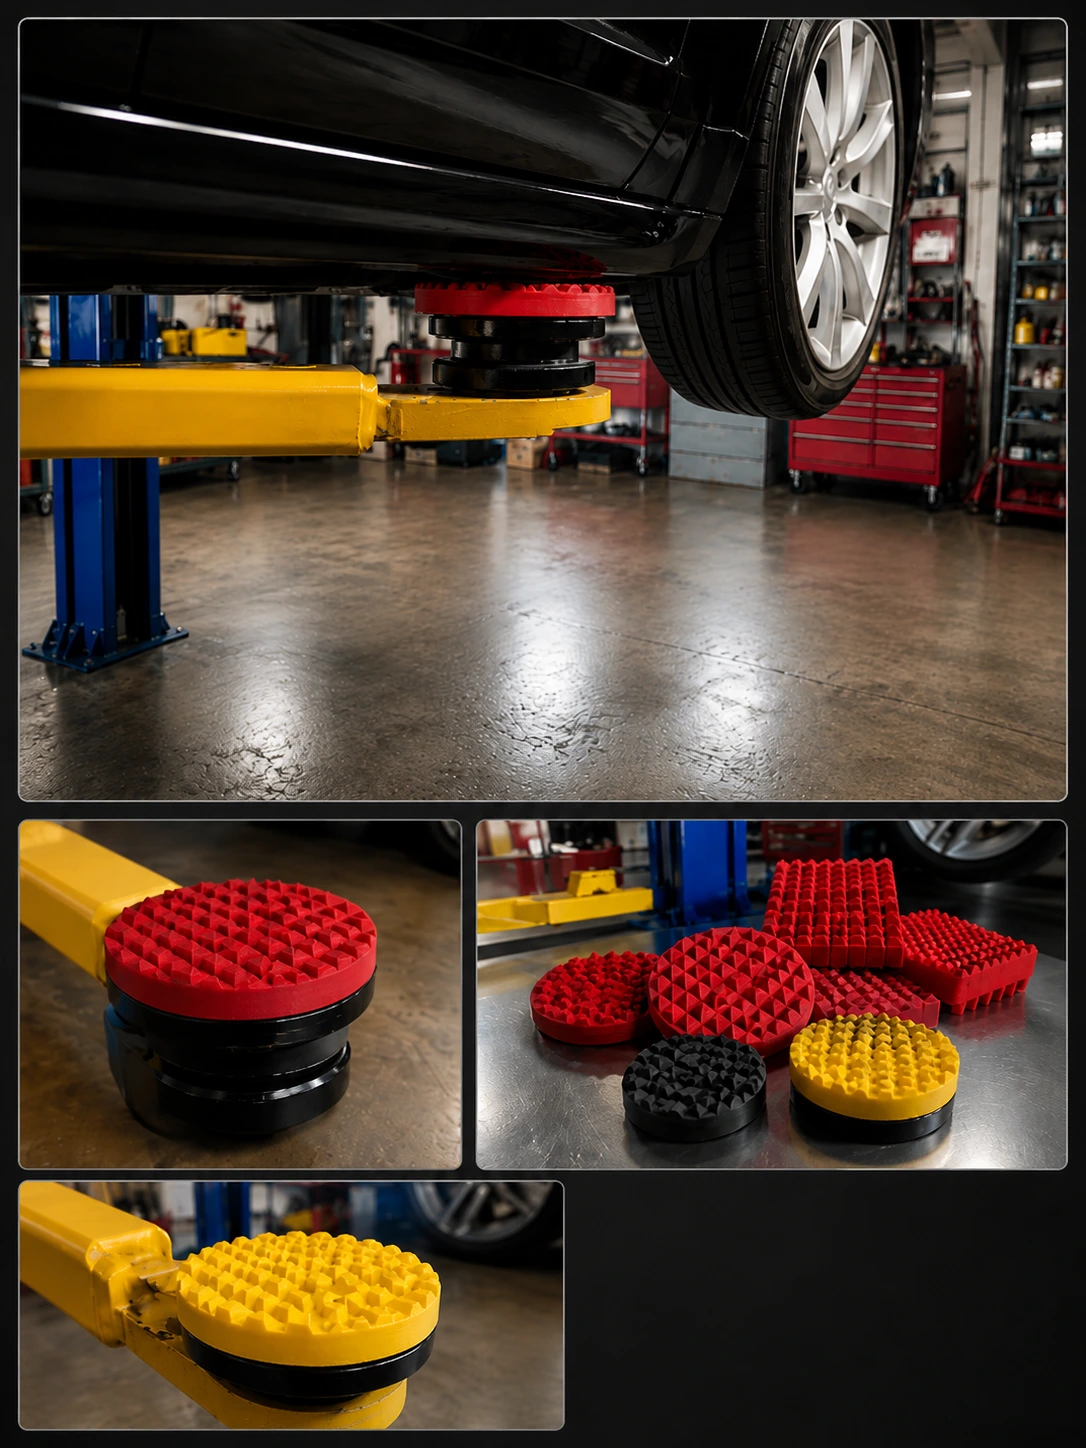
Coussinets de levage moulés en polyuréthane — ronds, rectangulaires, texturés ou sur mesure. L'alternative durable aux coussinets de caoutchouc pour concessionnaires, garages et ateliers.
Voir la page →Le polyuréthane coulé combine la souplesse du caoutchouc et la résistance d'un plastique. Selon l'application, une formulation adaptée peut offrir une résistance à l'abrasion et à la coupure nettement supérieure au caoutchouc, une grande capacité de charge, un bon rebond et une bonne tenue à plusieurs huiles — le gain réel se confirme par essai ou données d'exploitation. On le moule du souple (Shore A) au rigide (Shore D), à la forme voulue, sans outillage métallique coûteux.
Oui. Le polyuréthane est coulé et surmoulé sur un insert ou un noyau en acier, inox ou aluminium, avec une préparation et un système d'adhésion validés. On obtient une pièce qui combine un squelette métallique rigide et une surface de travail en PU, tenace, silencieuse et résistante à l'usure.
Oui. Par reverse engineering, nous reproduisons une pièce à partir d'un échantillon, d'une pièce usée ou d'un croquis, même sans plan — dimensions, dureté et matière comprises.
De la petite bague de quelques millimètres jusqu'à de grandes pièces lourdes pour les pompes, le criblage minier ou les équipements hydrauliques et de turbine. La coulée permet de réaliser de grandes pièces difficiles ou coûteuses à usiner dans le métal.
Oui. Nous moulons des pièces d'usure qui combinent des billes ou tuiles de céramique et une matrice de polyuréthane (type « bead bar ») pour les environnements les plus abrasifs : le PU absorbe l'impact, la céramique encaisse l'abrasion par glissement.
Il n'y a pas de minimum : une seule pièce se coule aussi bien qu'une série. Comme les moules sont fabriqués à l'interne et que la coulée n'exige pas d'outillage métallique coûteux, le prototype unique, la pièce de remplacement urgente et la production récurrente sont tous économiquement viables.
La gamme va d'environ 10 Shore A (très souple, amortissant) à 85 Shore D (quasi rigide). Le bon choix dépend de la fonction : absorber des impacts, porter une charge, résister à l'abrasion, gratter ou guider. On sélectionne la dureté et la formulation avec vous à partir des conditions réelles — une pièce existante peut servir de point de départ à caractériser.
En général, bonne tenue à plusieurs huiles, graisses et solvants aliphatiques — souvent meilleure que celle de bien des caoutchoucs. La résistance exacte dépend de la famille chimique (polyester, polyéther, polycaprolactone) et du milieu : l'eau chaude, la vapeur et certains produits exigent une formulation appropriée. On valide la compatibilité chimique avant de couler.
Oui, et c'est souvent la vraie valeur du moulage sur mesure : si la pièce d'origine s'use trop vite, se déchire ou se déforme, on ajuste la dureté, la formulation ou la géométrie pour corriger le mode de défaillance observé. Reproduire, mais aussi améliorer — surtout quand la pièce d'origine ne durait pas.
Tout se fait à l'interne — moules, coulée, usinage de finition — ce qui raccourcit les délais par rapport à une chaîne sous-traitée. Le délai réel dépend de la complexité de la pièce et de la disponibilité d'un moule. Pour un bris critique, notre service d'urgence 24/7 permet de traiter la pièce en priorité.
Envoyez-nous un plan, une photo ou la pièce usée, avec sa fonction, la charge et l'environnement — nous recommandons la formulation, la dureté et le procédé de coulée — au Québec, partout au Canada et aux États-Unis.
➔ Demander une soumission