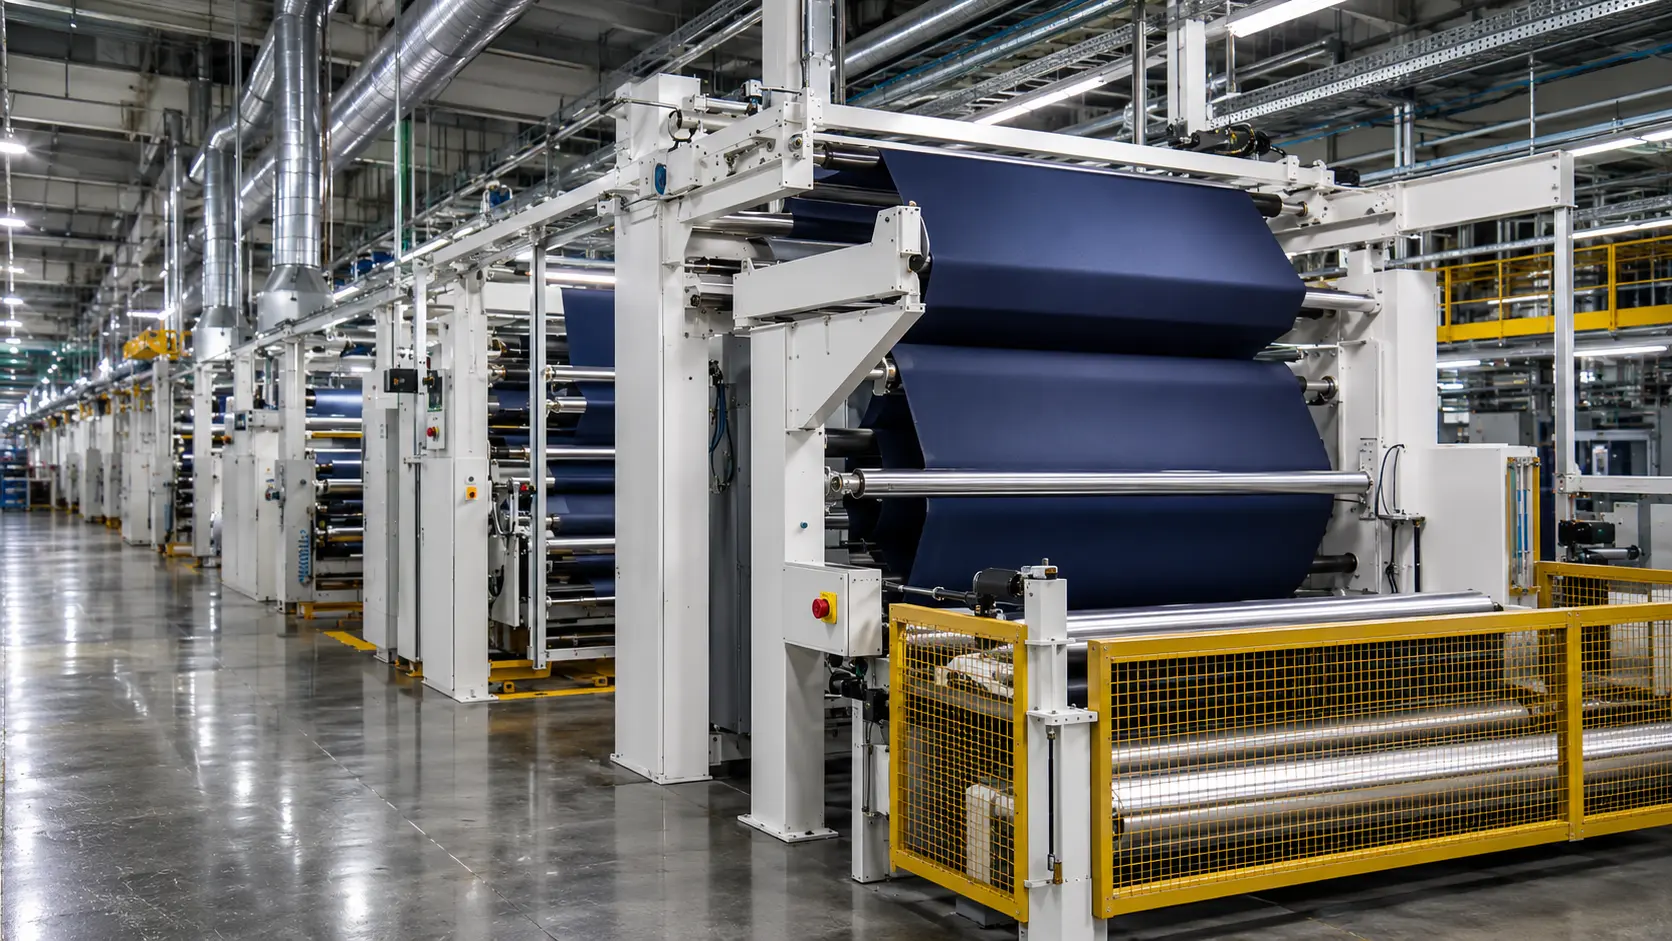
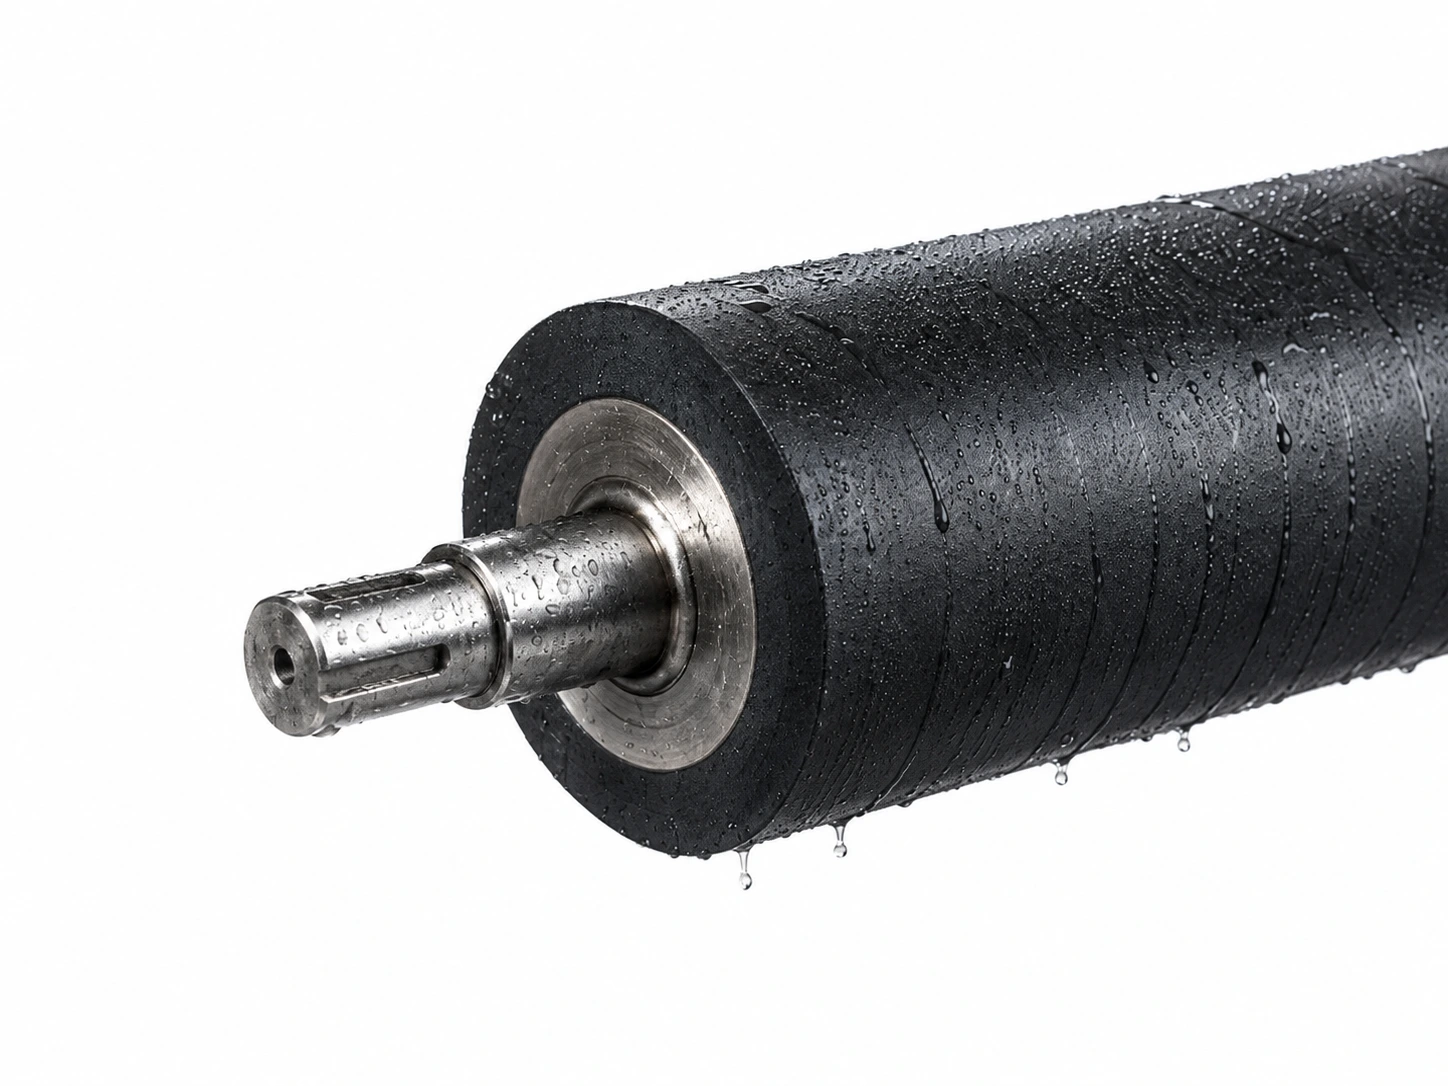
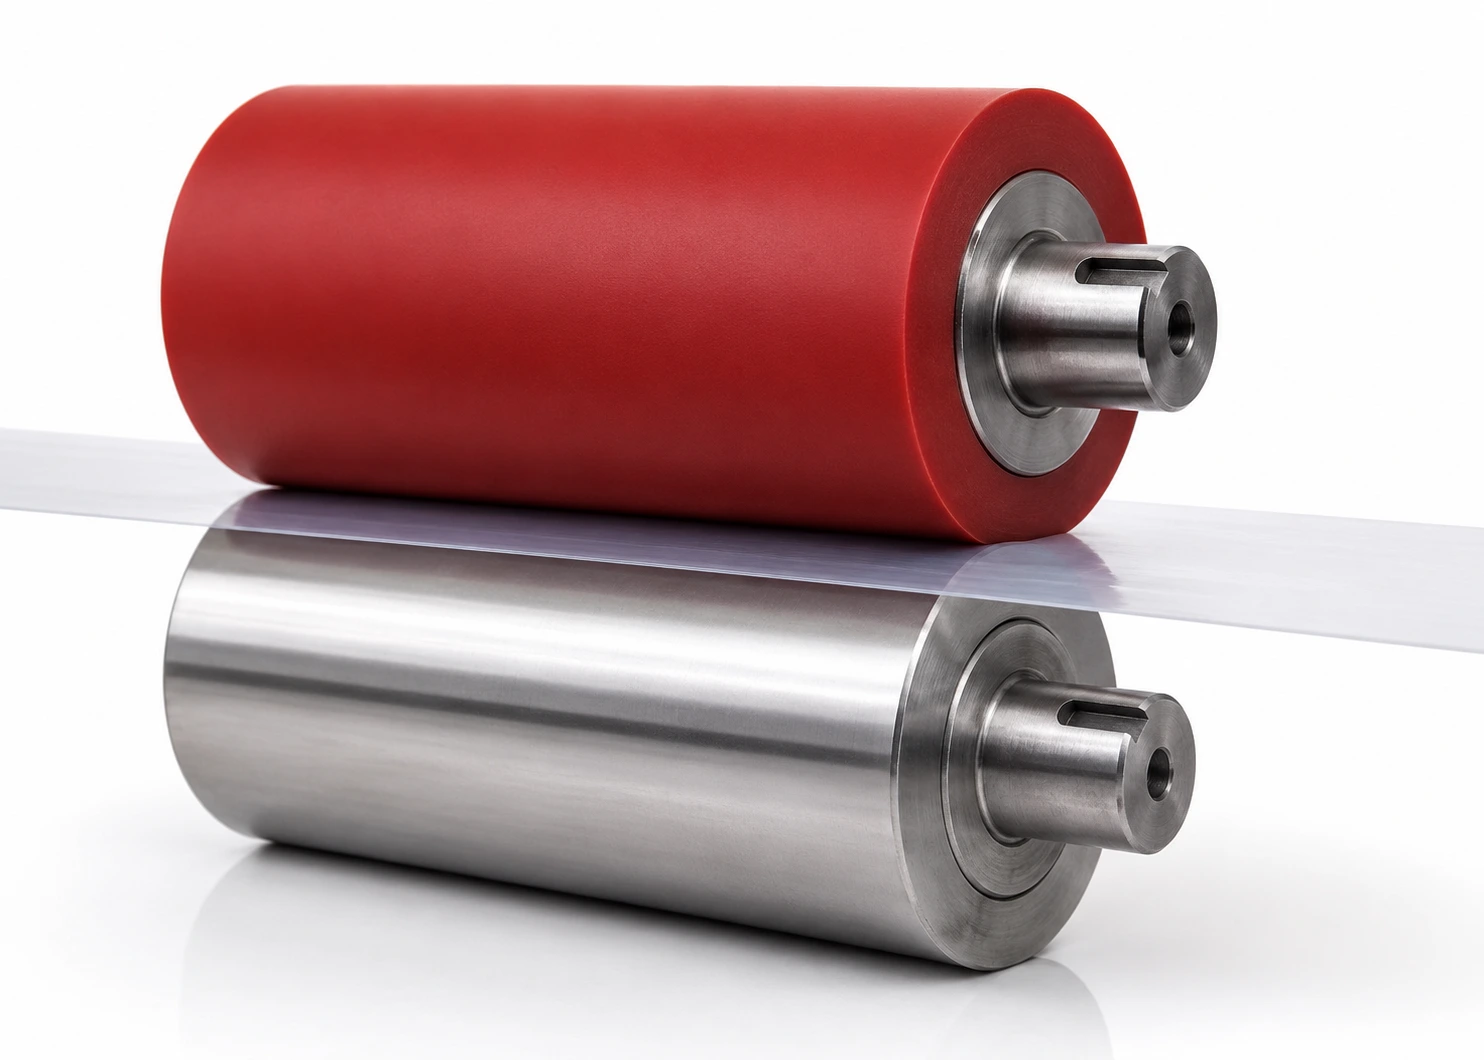
Teinture, foulardage, essorage, guidage de nappe, enduction, rameuse ou lignes de non-tissés : dans l'ennoblissement, un rouleau qui marque, qui fléchit, qui glisse ou qui teint inégalement se voit tout de suite sur le produit fini. On remet vos rouleaux à neuf pour garder vos lignes régulières.
Pression régulière au nip, taux d'emport contrôlé, main et lustre constants, surface sans marque, nappe bien guidée et sans faux plis : le moindre écart se retrouve sur le produit fini.
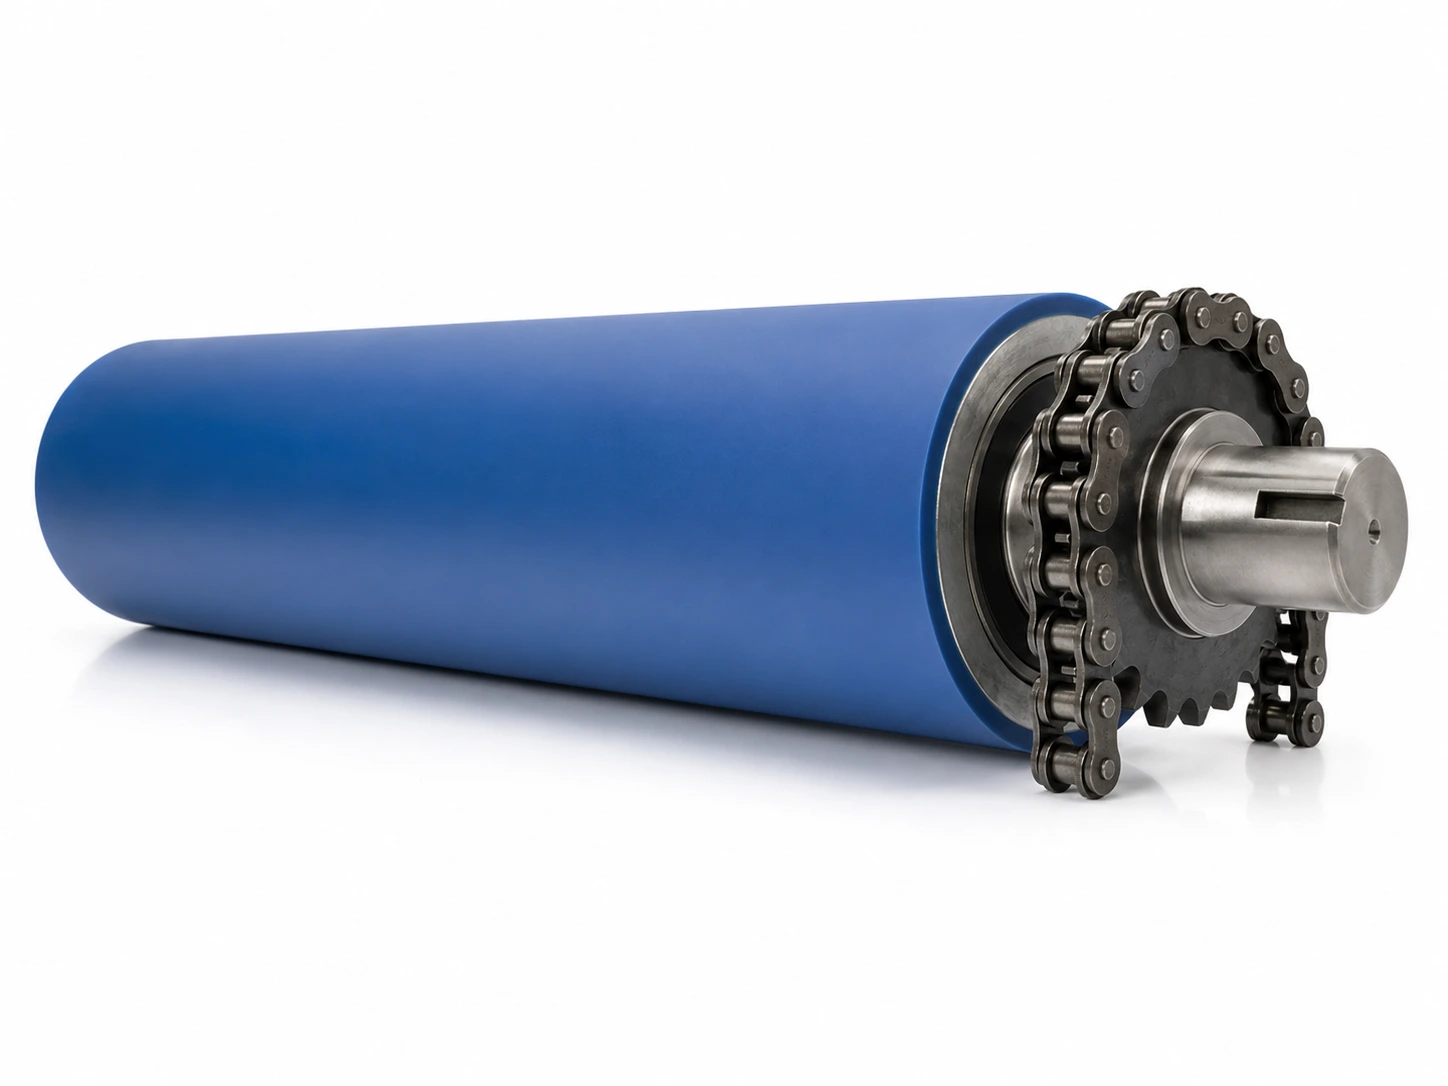
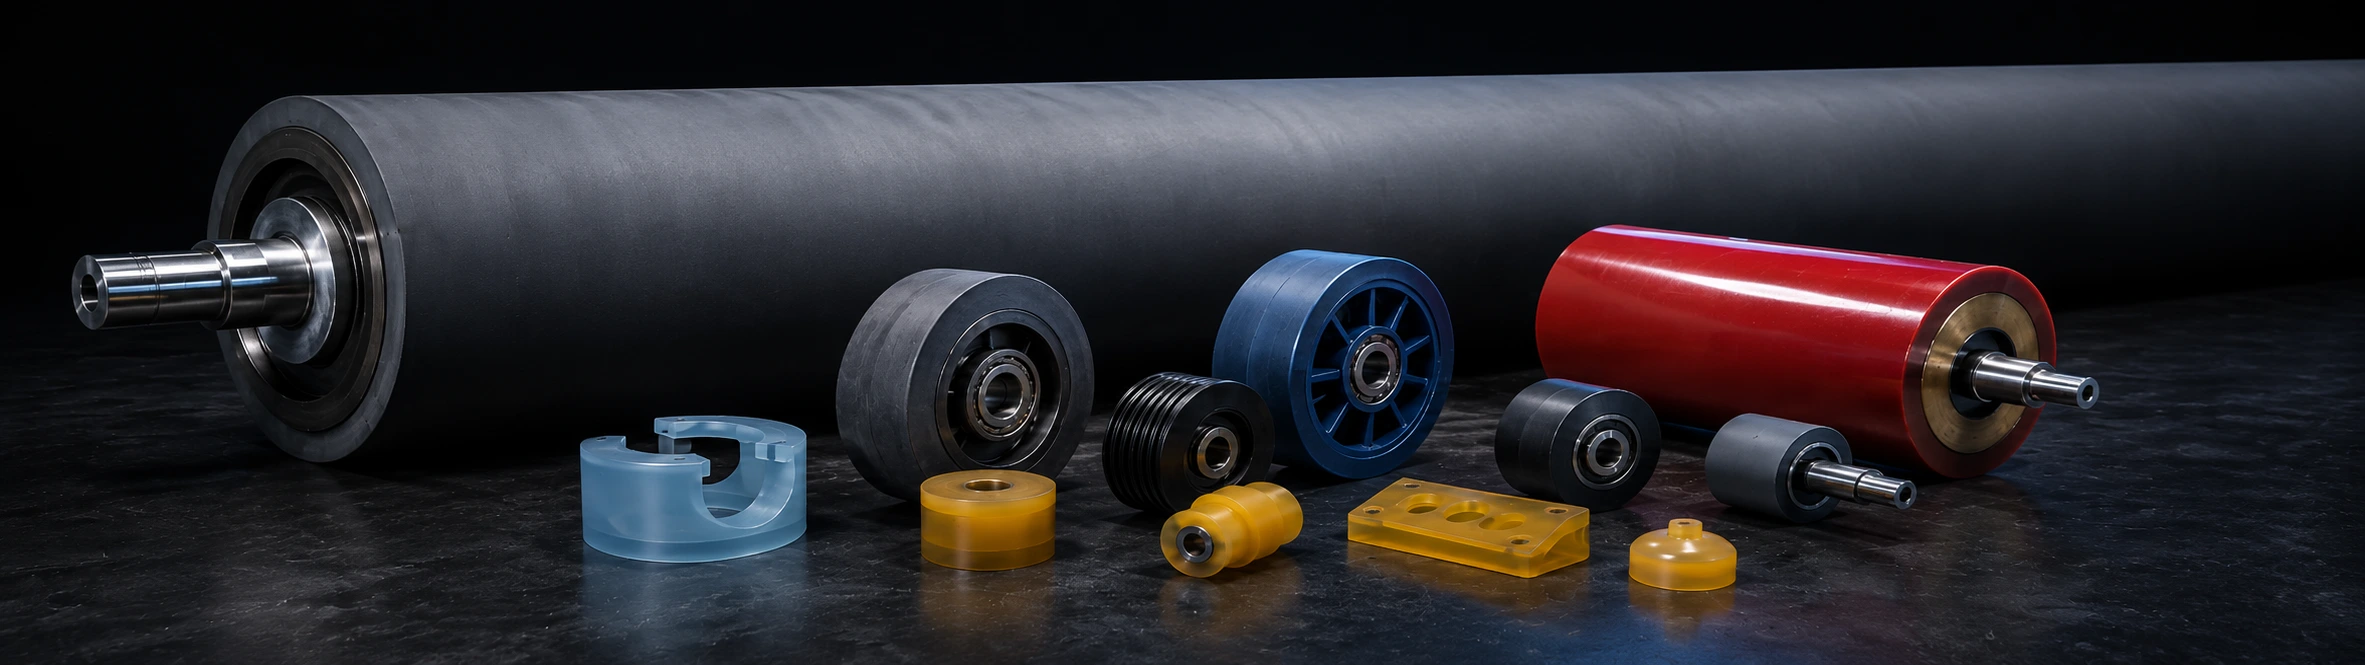
Chez Soremag, on recouvre, rectifie et remet à neuf des rouleaux (caoutchouc, polyuréthane, silicone), des roues industrielles et des pièces moulées en polyuréthane. On ne choisit pas un recouvrement seulement par dureté : on tient compte du tissu, du bain, de la température, de la vapeur, de la chimie, de la vitesse, de la pression, du fini de surface (Ra) et du problème observé sur la ligne.
Foulards (padders), mangles, mercerisage, lavage, essorage, apprêt.
Rouleaux de contre-pression et d'entraînement pour la main, le lustre et la stabilité.
Coating, thermocollage, contrecollage : backing rolls, nip, applicateurs et doseurs.
Rouleaux d'entrée, de sortie, overfeed, tirage et guidage.
Spunbond, meltblown, SMS : guidage, entraînement, pression, transport, enroulage.
Décrivez la fonction de la pièce et les conditions de service : on va s'y retrouver.
Pression uniforme et dureté « juste assez » pour un taux d'emport régulier.
Extraction d'eau à haute vitesse sans marquer; résilience du composé.
Dureté et surface calibrées pour la main visée, quand la conception utilise un recouvrement.
Uniformité de pression et géométrie (crown / bombé) pour enduction et laminage.
Guide, idler, drive et pull rolls : grip sans marquer, sans électricité statique.
Contrôle de la tension et de la nappe à l'entrée de rameuse ou de compactage.
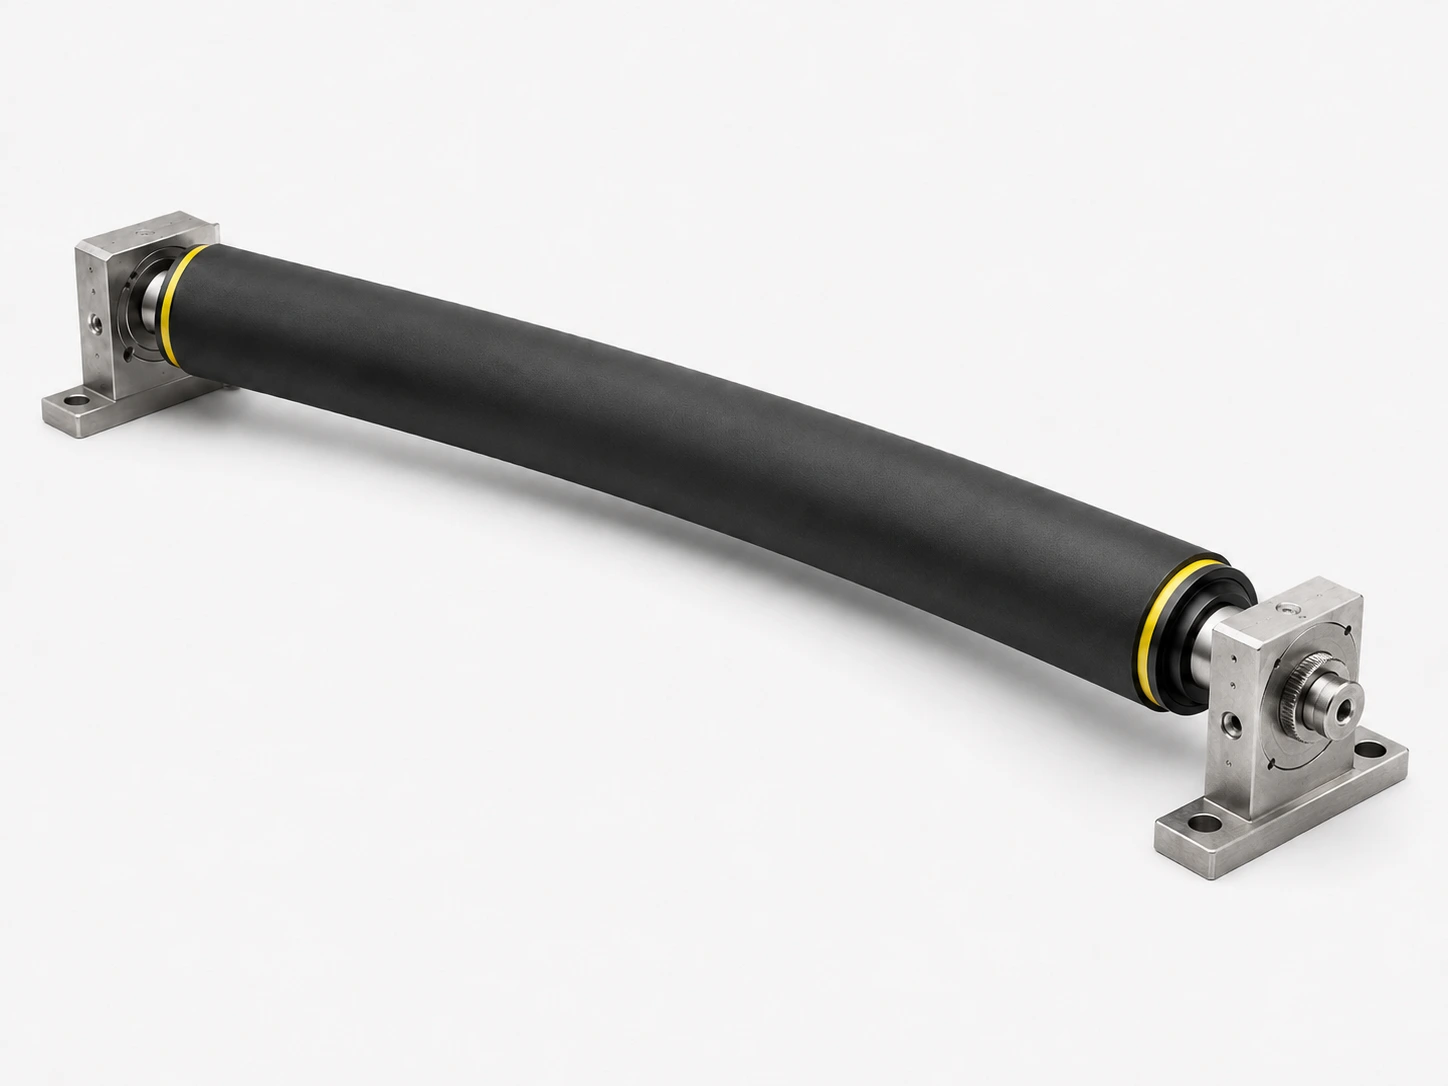
Rouleaux droits avec crown / reverse crown ou rainurage hélicoïdal divergent; recouvrement de gaine/manchon pour rouleaux courbes (bowed), selon le modèle.
Remplacement rapide sur axe existant, quand le montage le permet.
Guides, galets, bagues, butées, pièces d'usure; reverse engineering quand l'OEM est indisponible.
Soremag est un fournisseur de premier plan en recouvrement de rouleaux et de roues et en pièces moulées de polyuréthane — pour les usines de textile et de non-tissés comme pour les fabricants d'équipement d'origine (OEM), au Québec et partout en Amérique du Nord. Depuis 1990, on formule pour ce que le textile impose de plus dur : la chaleur humide, en continu.

Foulards, padders et rouleaux d'essorage : le poste le plus sollicité de la ligne humide.
Voir la page
Calandre, nip et backing rolls : la pression uniforme qui décide de la main du tissu.
Voir la page
Rouleaux étaleurs : ouvrir le tissu et le tenir à plat avant le poste suivant.
Voir la page
Entraînement dans les zones d'ensimage, là où l'huile élimine la plupart des composés.
Voir la pageTempérature, vapeur, chimie du bain, vitesse, pression, huiles, abrasion et fini visé.
En textile, une matière domine dès qu'il y a de la chaleur humide. Les foulards, le lavage et la teinture appellent l'EPDM; l'enduction et le thermocollage appellent le silicone; les zones d'ensimage appellent le nitrile.
Foulards, lavage, teinture, apprêt
Excelle en eau chaude, vapeur et humidité; tient acides, bases et ozone.
Sa faiblesse : les huiles et les hydrocarbures.
Enduction, thermocollage, lamination
Anti-adhérence et haute température : le grade courant tient ~200 °C; au-delà, il faut une formulation haute température — jusqu'à 260 °C (500 °F).
Faible résistance aux coupures, à l'abrasion et aux charges.
Ensimages, entraînement, guidage
Prend le dessus dans toutes les zones huileuses.
Moins à l'aise en ozone, UV et solvants forts.
Essorage à froid, tissus délicats
Résilience et grip, sans huile.
Sensible aux huiles, à l'ozone et aux UV.
Bains chimiques agressifs
Acides forts, agents oxydants, ozone et UV.
Lignes de traitement et bains de teinture agressifs.
Pièces d'usure, à sec
Usure sévère en milieu sec.
Hydrolyse en milieu humide.
Milieux humides à température modérée
Abrasion, plus la résistance à l'hydrolyse.
Au-delà d'environ 80 °C en vapeur, il se dégrade lui aussi.
Au-delà d'environ 80 °C avec eau ou vapeur, même le PU éther se dégrade. L'EPDM reste la référence — aucun polyuréthane ne le remplace dans ces conditions.
Sur les non-tissés (spunbond / meltblown / SMS), les cylindres gravés chauffants de thermoliage sont généralement en acier, donc hors recouvrement. À haute vitesse, on calcule l'épaisseur et le composé pour prévenir l'échauffement par hystérésis, et on choisit des formulations anti-ozone.
| Symptôme en usine | Ce qu'on ajuste le plus souvent |
|---|---|
| Écart de nuance rives / centre (teinture, apprêt) | Profil bombé (crown) parabolique + dureté + alignement + révision de la pression. |
| Taux d'emport (wet pick-up) instable | Dureté + géométrie + état du recouvrement + propreté du rouleau. |
| Plis / faux plis dans la nappe | Rouleau étaleur courbe ou rainurage hélicoïdal divergent + guidage + tension. |
| Marquage des tissus délicats | Composé non-marquant + dureté et pression ajustées + polissage de surface. |
| Glissement / entraînement instable | Formulation + surface (Ra) + nettoyage + gestion de l'électricité statique. |
| Fissuration de surface / décollement | Matériau anti-ozone + composé à faible hystérésis + optimisation de la liaison au cœur métallique. |
| Attaque chimique / gonflement | Matériau adapté (EPDM humide, CSM agressif) + test de gonflement sur échantillon. |
| Vibration / faux-rond / défaut de taille | Rectification, concentricité (TIR), équilibrage, réparation des portées. |
| Collage (enduction / thermo) | Silicone anti-adhérence + fini de surface + procédé de nettoyage. |
Une usine constate une teinture plus dense au centre du tissu qu'aux rives. La dureté est conforme, mais sous pression le corps du rouleau fléchit de quelques centièmes au centre : la pression d'essorage y baisse, le tissu retient donc plus de bain au milieu de la laize, et ce surplus se fixe au séchage en une nuance plus soutenue. On valide d'abord l'origine (dureté, alignement, charge, portées), puis on usine par rectification un profil bombé (crown) parabolique qui compense la flexion et redonne une pression — donc une nuance — uniforme d'un bord à l'autre. Un cas vécu sur un foulard : quand la couleur était plus dense au centre du tissu.
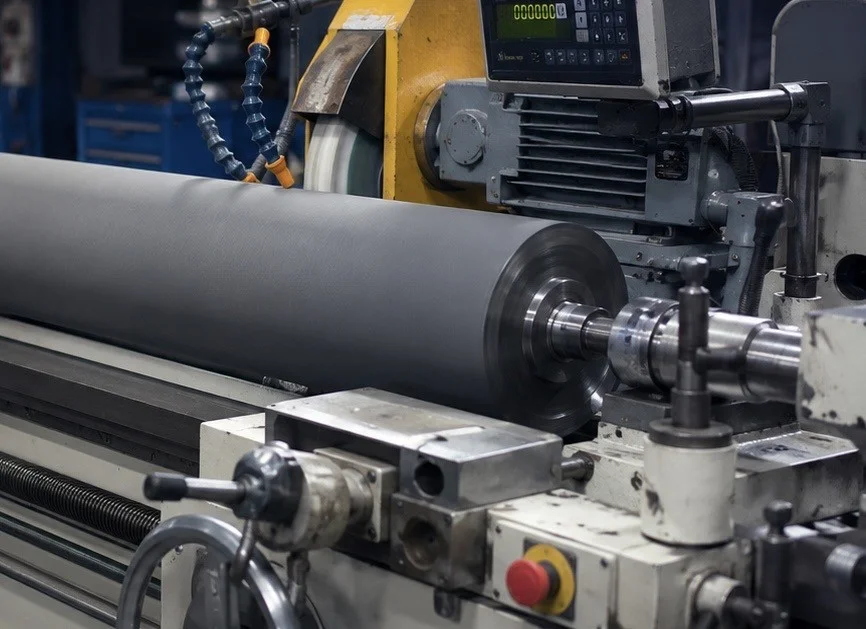
Ce qu'on mesure et qu'on valide : dureté (Shore A / D), fini de surface (Ra), faux-rond (TIR), cylindricité, profil / bombé (crown), rainurage, équilibrage dynamique, état et rechargement des portées, adhérence du revêtement au mandrin, et compatibilité chimique (test de gonflement, de dureté et de surface sur échantillon).
On commence souvent par un appel ou un Zoom : comprendre l'application avant de déplacer une équipe. Selon le cas : photos/vidéos, paramètres (vitesse, tension, pression, température), fiches techniques (bain, colle, nettoyant), dimensions et tolérances, parfois un échantillon (pièce ou fluide) pour un test de compatibilité.
Ensuite, on agit au bon niveau : resurfaçage / rectification / rainurage, recouvrement complet, ajustement de géométrie, réparation mécanique (portées), ou reverse engineering quand l'OEM est indisponible. Dépannage rapide ? Voir urgence & logistique.
Même si vos machines portent un autre nom, décrivez la fonction : on va s'y retrouver.
Marques citées à titre indicatif seulement; Soremag est un fabricant et réparateur indépendant de rouleaux et de pièces en élastomère/polyuréthane, sans affiliation avec ces fabricants.
Dans la majorité des cas, recouvrir et rectifier votre noyau existant est plus rapide et plus économique. On peut aussi améliorer (matière, dureté, surface, géométrie) selon le problème réel de la ligne.
Souvent une pression non uniforme sur la largeur : sous charge, l'axe fléchit au centre et le taux d'emport change. On vérifie dureté, flexion, alignement et pression, puis on rectifie généralement avec un profil bombé (crown) calculé pour uniformiser la pression.
Le rouleau bombé a un diamètre plus grand au centre : il compense la flexion de l'axe pour une pression uniforme. Le rouleau étaleur banana est un rouleau à axe courbé qui ouvre la nappe et élimine les plis. Sur rouleaux droits, l'étalage peut aussi se faire par rainurage hélicoïdal divergent.
Oui, les rouleaux de contre-pression recouverts, lorsque la conception de la machine l'utilise. On ajuste dureté, surface et géométrie selon la main, le lustre et la pression du procédé.
Non : ces cylindres sont généralement en acier. On intervient sur les rouleaux recouverts autour de la ligne : guidage, entraînement, pression, transport, enroulage, ainsi que roues et pièces d'usure.
À haute vitesse, deux contraintes dominent : l'échauffement interne par hystérésis (qui peut décoller le revêtement) et l'attaque par l'ozone issu de l'électricité statique des fibres. On choisit alors des formulations à faible échauffement et anti-ozone.
L'EPDM est la référence (tenue à l'hydrolyse et aux alcalins). Au-delà de ~80 °C avec eau/vapeur, même le PU éther se dégrade.
Oui : hélicoïdal divergent (étalage / anti-plis), chevron (drainage à haute vitesse) ou longitudinal (détente de la nappe). Le profil se choisit selon la fonction.
Non. On peut réparer, recharger et réusiner les portées aux tolérances d'origine avant le recouvrement.
Oui. Par reverse engineering, on refait roues, guides, bagues, butées et pièces moulées en polyuréthane, avec optimisation possible.
On part des paramètres réels (tissu, bain, température, vapeur, chimie, vitesse, pression, nettoyage, abrasion, huiles) et du problème observé, puis on valide une formulation avec votre contexte d'usine.
Parlez à un expert Soremag : on identifie la piste la plus solide — matériau, dureté, surface, profil, rectification, rainurage ou réparation mécanique. Service au Québec, en Ontario et dans les Maritimes, avec expédition possible.
➔ Parler à un expert technique