Recouvrement & fabrication · caoutchouc et polyuréthane · Québec450 664-4000·1 800 361-5588·FR|EN
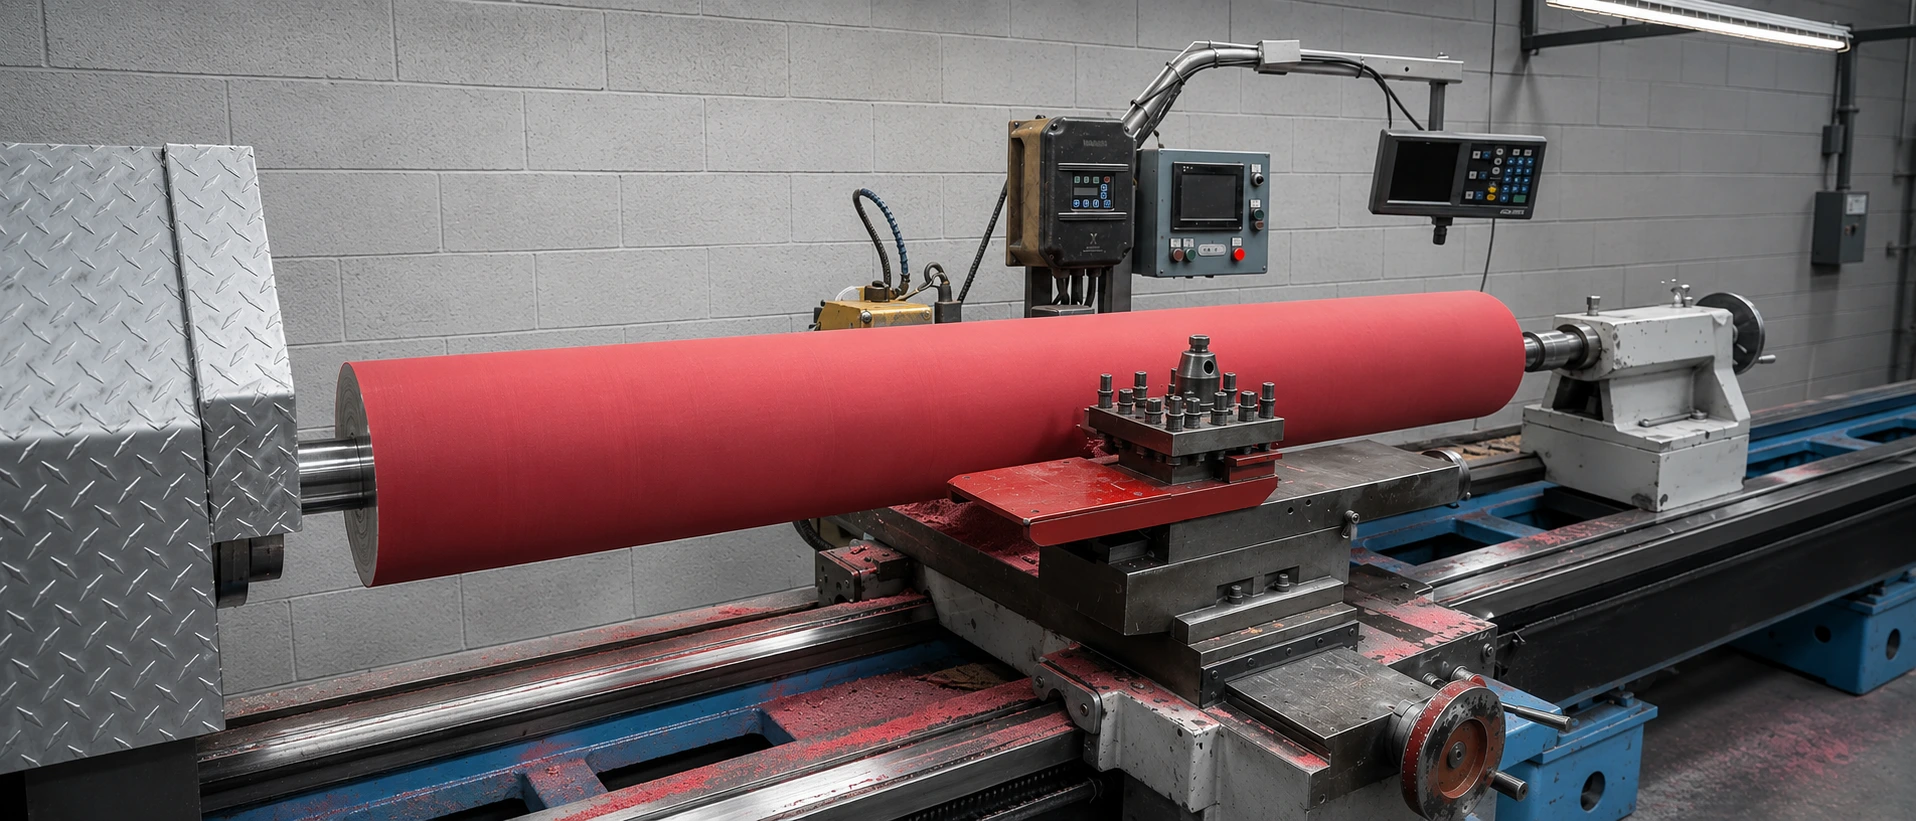
Rouleau nip recouvert de polyuréthane rouge en cours de rectification sur tour
Produits · Spécialité

Rouleaux nip, presseurs et de laminage en caoutchouc et polyuréthane

Nip rolls, pinch rolls, pressure rolls, backing rolls, lay-on rolls : on recouvre, rectifie, bombe, rainure et équilibre vos rouleaux de pincement — pour une pression égale d'une rive à l'autre, sans marquer le produit.

Recouvrement et remise à neuf de rouleaux de pincement

Un nip, c'est la ligne de contact entre deux rouleaux qui pincent le produit. Tout ce que la ligne fabrique en aval — épaisseur, adhérence, planéité, brillance, résistance du collage — se décide sur cette ligne de quelques millimètres de large.

Et cette ligne n'est presque jamais uniforme par accident. Elle le devient parce que le diamètre, la concentricité, la dureté, l'épaisseur et le profil du recouvrement ont été choisis et exécutés pour la charge réelle de votre machine. C'est exactement le travail que Soremag fait sur vos rouleaux existants : recouvrement en caoutchouc ou en polyuréthane coulé, rectification de précision, profil bombé calculé, rainurage et équilibrage dynamique.

Savoir-faire connexes : recouvrement de rouleaux, meulage et profils, rainurage, équilibrage dynamique et reverse engineering quand il n'existe plus de plan.

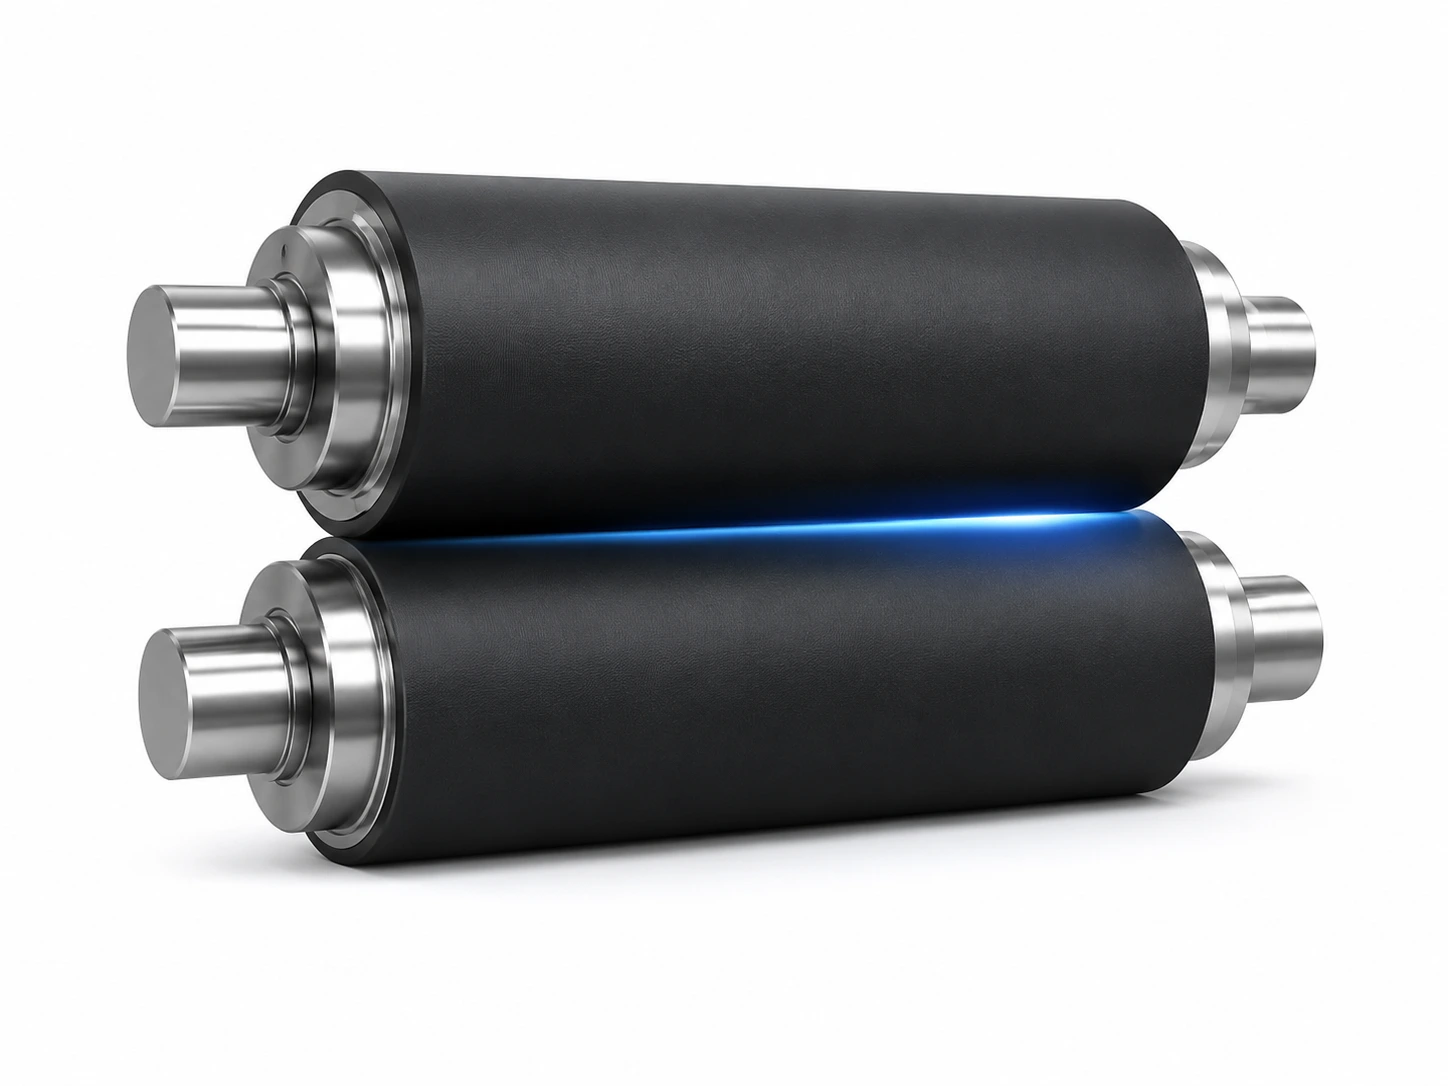
Nip formé par deux rouleaux
La configuration la plus répandue : un rouleau recouvert de polyuréthane contre un rouleau d'acier. L'acier tient la géométrie, le recouvrement fait tout le travail d'adaptation — et c'est lui qui revient en atelier.

Ce qui décide vraiment de l'uniformité d'un nip

Un rouleau de pincement n'est pas un tube rigide : chargé sur toute sa longueur et appuyé à ses deux extrémités, il fléchit. La pression baisse donc au centre de la face, là où personne ne la mesure. Le recouvrement, lui, joue le rôle inverse : il s'écrase et absorbe ce que la mécanique laisse passer.

Déflexion

Le rouleau plie sous la charge

Face longue, mandrin de petit diamètre, charge de pincement élevée : la flèche au centre suffit à créer une bande molle au milieu du produit. On la compense par un profil bombé calculé pour la charge de service — pas pour la charge maximale de la machine.

Indentation

Le recouvrement encaisse les écarts

En s'écrasant, l'élastomère avale les variations d'épaisseur du produit, les écarts de diamètre du rouleau, les différences locales de dureté et une part de la déflexion. Plus il est épais et souple, plus il en avale — et plus il chauffe.

Largeur d'empreinte

La bande de contact fait le travail

C'est elle qui détermine la pression locale et le temps de contact. Trop étroite : glissement, stries, marquage. Trop large : friction, échauffement, ramollissement du recouvrement et fatigue des roulements.

Pression de nip inégale sur un rouleau recouvert

Pression de pincement inégale : l'empreinte se resserre au centre de la face. Le symptôme classique d'une déflexion non compensée.

Les rouleaux de pincement que nous recouvrons

Une même fonction — appliquer une pression — sous des noms différents selon l'industrie et la position dans la machine.

Rouleaux nip — nip rolls

La paire qui pince le produit entre deux axes parallèles. Le plus souvent un rouleau métallique et un rouleau recouvert qui fait tout le travail d'adaptation.

Rouleaux pinceurs — pinch rolls

Même principe, vocabulaire des lignes de métal et de convoyage : pincer pour entraîner ou retenir la bande à l'entrée et à la sortie d'une section.

Rouleaux presseurs — pressure rolls

Chargés contre un cylindre de procédé pour presser, chasser l'air ou assurer le contact. On y cherche la régularité de charge plus que l'adhérence.

Rouleaux d'appui et de contre-appui — backing / backup rolls

Ils servent de plan d'appui à un autre organe : cliché, applicateur, lame, outil rotatif. Leur fini et leur faux-rond se retrouvent directement dans le produit.

Rouleaux de laminage — laminating rolls

Assemblage de deux couches ou plus sous pression, souvent avec chaleur. Le recouvrement doit tenir la température sans se ramollir ni transférer d'adhésif.

Rouleaux de contact — contact rolls

Contact permanent avec un cylindre chauffé, refroidi ou entraîné. Recouvrement choisi pour la conduction, la libération et la stabilité dimensionnelle.

Rouleaux d'application au bobinage — lay-on / rider rolls

Ils appuient sur la bobine en formation pour chasser l'air entre les spires. Un recouvrement souple et un équilibrage soigné évitent de marquer les premiers tours.

Rouleaux de presse — press rolls

Vocabulaire des machines à papier : pressage de la feuille et des feutres, en milieu chaud et humide. Composé sélectionné pour la résistance à l'hydrolyse et à la compression répétée.

Rouleaux souples de calandre — soft calender rolls

Contre un cylindre dur, ils lissent et satinent sans écraser. Dureté, épaisseur et régularité de surface commandent le résultat visuel.

Revêtements d'enclume — anvil covers

Surface d'appui pour la découpe rotative du carton et des étiquettes. Il faut une matière qui encaisse la coupe sans se creuser trop vite, et qu'on peut rectifier.

Rouleaux presseurs chauffés ou refroidis

Mandrins percés ou à circulation. Le recouvrement doit accepter le cycle thermique sans décoller à l'interface, ce qui se joue à l'adhérisation.

Manchons presseurs — pressure sleeves

Manchons interchangeables montés sur arbre porteur, pour changer de dureté ou de fini sans immobiliser la machine. Alésage et concentricité usinés serré.

Cette liste n'est pas fermée. Si votre position porte un autre nom, envoyez-nous une photo ou un plan : c'est la fonction et les conditions de service qui déterminent le recouvrement, pas l'appellation. Voir aussi les autres familles de rouleaux.

Ce que Soremag fait sur un rouleau nip

On repart de votre rouleau existant : mandrin conservé, recouvrement refait, géométrie remise aux cotes.

InterventionCe que ça règle sur un nip
Recouvrement caoutchouc ou polyuréthane couléDureté, épaisseur et composé choisis pour la charge, la vitesse, la température et le produit en contact.
Rectification de précisionDiamètre, cylindricité, faux-rond (TIR) et fini de surface — l'origine de la plupart des marques répétitives.
Profil bombé (crown) ou coniqueCompensation de la déflexion pour retrouver une pression égale d'une rive à l'autre, calculée pour la charge de service.
Soulagement des rives (end relief)Réduction de la surcharge aux extrémités, là où les rouleaux se rencontrent hors du produit et où le recouvrement se fissure d'abord.
RainurageÉvacuation de l'air et de l'eau emprisonnés dans le nip à grande vitesse, quand la traction ou la mise à plat se perd.
Équilibrage dynamiqueÉlimination du broutage et des marques cycliques sur les nips rapides.
Réparation du mandrin, des portées et des tourillonsUn recouvrement neuf sur un mandrin faussé ou des portées usées reproduit le défaut en quelques semaines.
Reverse engineeringReproduction de la matière, de la dureté et du profil à partir du rouleau usé, sans plan ni documentation.
Contrôle et traçabilitéRelevés de dureté sur la face, faux-rond, rugosité, dimensions — consignés pour la pièce.

Capacités : de 10 Shore A à 85 Shore D · pièces de 2 mm à 20 pi de long · usinage jusqu'à Ø 42 po × 240 po, Ø 68 po × 175 po ou Ø 76 po × 36 po · usinage jusqu'à ±0,001 po (±0,025 mm) selon le composé. Voir le contrôle de qualité.

Ce que ça donne en usine

Sur un rouleau de pincement, deux leviers reviennent sans arrêt : ce dont le recouvrement est fait, et la forme qu'on lui donne. Les quatre dossiers ci-dessous se répartissent exactement entre les deux — et dans chaque cas, le réflexe évident était le mauvais.

Levier 1 · la matière

Changer ce dont le recouvrement est fait

Même dureté, même dimension, même machine — et un comportement complètement différent. C'est la formulation qui décide.

Film plastique : des coupures qui ne s'ouvrent plus

Un nip en caoutchouc calandré dont les entailles au couteau s'élargissaient et marquaient le film. Un polyuréthane coulé à dureté identique — 60 Shore A — a réglé le marquage et allongé la durée de vie.

Lire l'étude de cas →

Essorage d'acier : baisser la dureté, pas la monter

Des rouleaux essoreurs non entraînés qui glissaient et se plaquaient. Un nitrile reformulé de 80 à 60 Shore A a élargi l'empreinte, rétabli la traction et quadruplé la durée de vie.

Lire l'étude de cas →
Levier 2 · la géométrie

Changer la forme qu'on lui donne

Deux rouleaux conformes en dureté et en diamètre, qui produisent quand même un défaut. Parce que la mesure à vide ne dit pas ce qui se passe sous charge.

Teinture textile : la nuance changeait au centre

Un rouleau presseur de foulard irréprochable à l'arrêt, mais qui fléchissait sous sa charge de travail. Un crown parabolique a rétabli une pression d'essorage égale d'une rive à l'autre.

Lire l'étude de cas →

Film importé : l'usure toujours au même endroit

Une pièce d'origine copiée fidèlement, usée aux positions des rives du film. Matière adaptée au mode d'usure plus profil bombé révisé : durée de vie doublée sur le mandrin existant.

Lire l'étude de cas →

Le fil commun des quatre : personne n'a changé la mécanique de la machine. Tout s'est joué dans le recouvrement et sa géométrie. Voir toutes les études de cas.

Quel recouvrement pour un rouleau de pincement

Sur un nip, on regarde d'abord la récupération élastique sous charge cyclique, la tenue en température et la compatibilité chimique — dans cet ordre.

Caoutchouc naturel (NR) — résilience et récupération sous charge répétée SBR — bon compromis général, coût maîtrisé Nitrile (NBR / XNBR) — huiles, encres, adhésifs, solvants légers Néoprène (CR) — équilibre chimie / intempéries / résilience EPDM — vapeur, eau chaude, lavages alcalins Silicone — chaleur et anti-adhérence en laminage Polyuréthane coulé — charge élevée, coupure, abrasion

Le composé exact se choisit avec vos conditions réelles. Pour comparer les familles, voir le guide de sélection des matériaux, la page rouleaux en caoutchouc ou la page rouleaux en polyuréthane.

Le détail technique

Les mécanismes propres au pincement — ceux qui expliquent la majorité des rouleaux nip qui reviennent trop vite en atelier.

Largeur d'empreinte : ni trop, ni trop peu

Sous charge, le recouvrement s'écrase et le contact cesse d'être une ligne : il devient une bande de quelques millimètres. Sa largeur dépend de la charge, du diamètre, de l'épaisseur et de la dureté du recouvrement.

Trop étroite : la pression locale grimpe, le produit se marque, le rouleau glisse plus facilement et des stries apparaissent. Trop large : la friction interne monte, le recouvrement chauffe, se ramollit, gonfle — et les roulements paient la note.

C'est pour ça qu'on ne « durcit » pas un rouleau parce qu'il marque, et qu'on ne l'assouplit pas parce qu'il glisse, sans avoir regardé la charge réelle.

Déflexion et profil bombé (crown)

Appuyé à ses deux extrémités et chargé sur toute sa face, le rouleau fléchit. La pression baisse au centre : le produit sort plus épais au milieu, ou moins bien collé.

Le profil bombé corrige cette flèche en donnant au rouleau un diamètre légèrement supérieur au centre. Le calcul dépend de la longueur de face, du diamètre du mandrin, de sa matière et de la charge. Point critique : un bombé est juste pour une charge donnée. Un rouleau bombé pour la charge maximale devient contre-productif si la ligne travaille à 40 %.

Deux options complémentaires : un recouvrement plus épais et plus souple, qui absorbe une partie de la flèche par indentation, ou le désalignement volontaire des axes (nip croisé) quand la mécanique le permet. Voir le meulage et les profils.

Chaleur d'hystérésis : l'usure qu'on ne voit pas venir

À chaque tour, la zone de contact se comprime puis se relâche. L'élastomère ne restitue pas toute l'énergie : la différence part en chaleur, à l'intérieur du recouvrement. Plus la vitesse est haute, la charge forte et le recouvrement épais, plus ça chauffe.

Les conséquences se lisent en atelier : recouvrement qui ramollit et gonfle, dureté qui n'est plus celle d'origine, vieillissement et fissuration prématurés, décollement à l'interface avec le mandrin.

La réponse n'est pas seulement une matière « plus dure » : c'est un composé à faible hystérésis, une épaisseur juste suffisante et parfois un mandrin refroidi. C'est aussi la raison pour laquelle un rouleau qui tenait cinq ans à 200 pi/min peut ne pas tenir un an à 600.

Rives : là où le recouvrement casse d'abord

Quand le produit est moins large que la face, les deux rouleaux se touchent à vide aux extrémités. Le recouvrement y encaisse toute la charge sans rien entre les deux, et travaille en plus contre la rive du produit — une arête qui coupe.

D'où les fissures, les éclats et les décollements qui commencent toujours par les bords. On y répond par un soulagement des rives (léger dégagement de diamètre sur les derniers pouces), un composé plus résistant à l'entaille et, quand c'est possible, une variation des largeurs de production.

Vérifier la pression réelle avant de commander

Relevé d'empreinte : on pince un film sensible à la pression sur toute la largeur, à l'arrêt puis à charge de service, et on lit la largeur d'un bord à l'autre. C'est la mesure la plus parlante et la moins coûteuse.

Faux-rond (TIR) au comparateur en plusieurs points de la face, pour séparer un problème de profil d'un problème de concentricité.

Dureté relevée en plusieurs points : un recouvrement vieilli n'a pas la même dureté au centre et aux rives, et cela suffit à déséquilibrer un nip.

On peut faire ces relevés chez vous : voir le service technique sur site.

Remise à neuf, étape par étape

1. Réception, mesures et relevé de l'état : dureté, diamètre, faux-rond, profil existant.

2. Retrait de l'ancien recouvrement et inspection du mandrin, des portées et des tourillons.

3. Réparation mécanique si nécessaire, puis préparation de surface et adhérisation.

4. Application du nouveau recouvrement — vulcanisation pour le caoutchouc, coulée à chaud pour le polyuréthane.

5. Rectification au diamètre, au profil bombé et au fini visés.

6. Rainurage et soulagement des rives si l'application le demande.

7. Équilibrage dynamique, contrôle final et traçabilité. Détail complet dans notre procédé de recouvrement.

Diagnostic → cause → correction

Les symptômes qu'on nous décrit le plus souvent au téléphone, et ce qu'ils veulent généralement dire.

SymptômeCause probableCorrection
Produit plus épais ou moins collé au centreDéflexion non compensée, ou bombé calculé pour une autre chargeRelevé d'empreinte, recalcul du profil bombé pour la charge de service, rectification.
Marque répétitive à intervalle régulierFaux-rond, méplat local, joint de recouvrement ou balourdRectification; équilibrage dynamique si l'intervalle correspond à un tour.
Glissement, stries dans le sens de marcheEmpreinte trop étroite, surface glacée ou encrasséeRévision de la charge et de la dureté, nouveau fini, rainurage si l'air est en cause.
Recouvrement gonflé ou ramolliIncompatibilité chimique, ou chaleur d'hystérésis accumuléeChangement de composé, révision de l'épaisseur, parfois mandrin refroidi.
Fissures et éclats aux extrémitésContact à vide hors produit et coupure par la riveSoulagement des rives, composé plus résistant à l'entaille.
Recouvrement décollé du mandrinAdhérisation dégradée, cycle thermique, mandrin corrodéRetrait complet, remise en état du mandrin, nouvelle adhérisation.
Broutage, bruit ou vibration cycliqueBalourd, roulement endommagé, portée uséeRéparation des portées, roulements neufs, équilibrage dynamique.

Un doute sur l'origine ? Le guide de diagnostic rouleaux et roues reprend chaque symptôme en détail.

Où l'on trouve ces rouleaux

Partout où deux rouleaux pincent un produit continu — et le vocabulaire change à chaque porte d'usine.

Questions fréquentes — rouleaux nip et presseurs

Comment savoir si la pression de mon nip est uniforme ? +

La méthode la plus directe est le relevé d'empreinte : on pince un film sensible à la pression sur toute la largeur, à l'arrêt puis à charge de service, et on lit la largeur de l'empreinte d'un bord à l'autre. Une empreinte plus étroite au centre trahit une déflexion non compensée. On complète par le faux-rond (TIR) et par des relevés de dureté en plusieurs points, parce qu'un recouvrement vieilli n'a pas la même dureté partout.

Quand faut-il un profil bombé (crown) ? +

Dès que le rouleau fléchit assez sous la charge pour que la pression baisse au centre. Le risque monte avec une face longue, un mandrin de petit diamètre, une charge élevée ou un recouvrement mince. Le bombé se calcule pour la charge réelle de service : bombé pour 100 % de la charge, il devient nuisible à 40 %. Un recouvrement plus épais et plus souple peut suffire dans les cas légers.

Pourquoi mon rouleau marque-t-il le produit ? +

Trois familles de causes. Géométrique : faux-rond, méplat, joint ou balourd — la marque revient alors à intervalle régulier, à la circonférence du rouleau. Mécanique : charge trop forte ou recouvrement trop dur, qui concentre la pression sur une bande trop étroite. Matière : recouvrement gonflé, glacé ou collant qui transfère au produit. La périodicité de la marque est le meilleur indice.

Une dureté plus élevée réduit-elle la déformation ? +

Elle réduit l'indentation, donc l'empreinte devient plus étroite et la pression locale monte. Ce n'est pas toujours souhaitable : un nip étroit marque plus, glisse plus et chauffe plus. Un recouvrement plus souple élargit l'empreinte et absorbe mieux les variations d'épaisseur et la déflexion, au prix de plus de chaleur d'hystérésis à grande vitesse. Le compromis se choisit avec la charge, la vitesse et la sensibilité du produit.

Pouvez-vous recouvrir un seul rouleau de la paire ? +

Oui, et c'est le cas le plus fréquent : un nip associe souvent un rouleau métallique et un rouleau recouvert. Il faut vérifier que le diamètre fini respecte l'entraxe et la course du système de pincement, sinon la charge réelle change. Quand les deux sont recouverts, on les refait de préférence ensemble pour garder des diamètres et des duretés appariés.

Peut-on rectifier sans refaire le recouvrement ? +

Oui, si l'épaisseur restante le permet et que l'adhérence au mandrin est saine. La rectification règle le faux-rond, les méplats, le fini et permet de reprendre un profil bombé. Elle ne règle pas un recouvrement gonflé, durci, fissuré ou décollé : là, il faut regarnir. Voir le meulage de rouleaux.

Faites-vous le rainurage d'un rouleau nip ? +

Oui. Sur un nip, le rainurage sert surtout à évacuer l'air ou l'eau emprisonnés dans la zone de contact à grande vitesse, ce qui restaure la traction et la mise à plat. Motifs et pas se choisissent selon la fonction : voir la page rouleaux rainurés.

Pouvez-vous reproduire un rouleau nip sans plan ? +

Oui. On relève les dimensions, on identifie la famille du composé et sa dureté en laboratoire, et on reproduit — ou on améliore si vos conditions ont changé depuis l'original. C'est le travail de reverse engineering.

Un nip qui marque, qui glisse ou qui ne presse pas égal ?

Envoyez-nous les dimensions du rouleau, la matière et la dureté actuelles, la charge de pincement, la vitesse de ligne et le produit en contact — avec une photo ou un relevé d'empreinte si vous en avez un. On vous revient avec le composé, la dureté, l'épaisseur et le profil qui conviennent à votre position.

➔ Demander une soumission