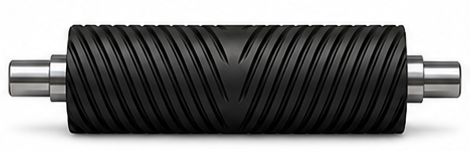
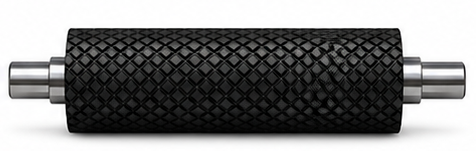
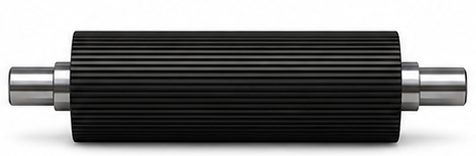
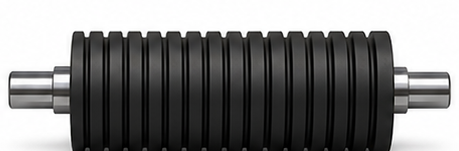
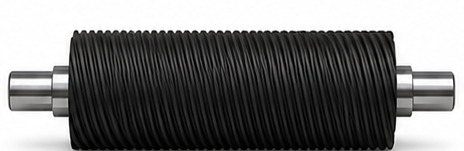
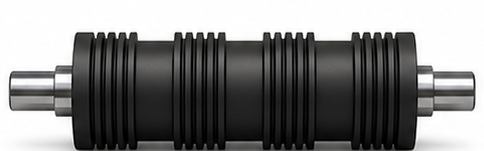
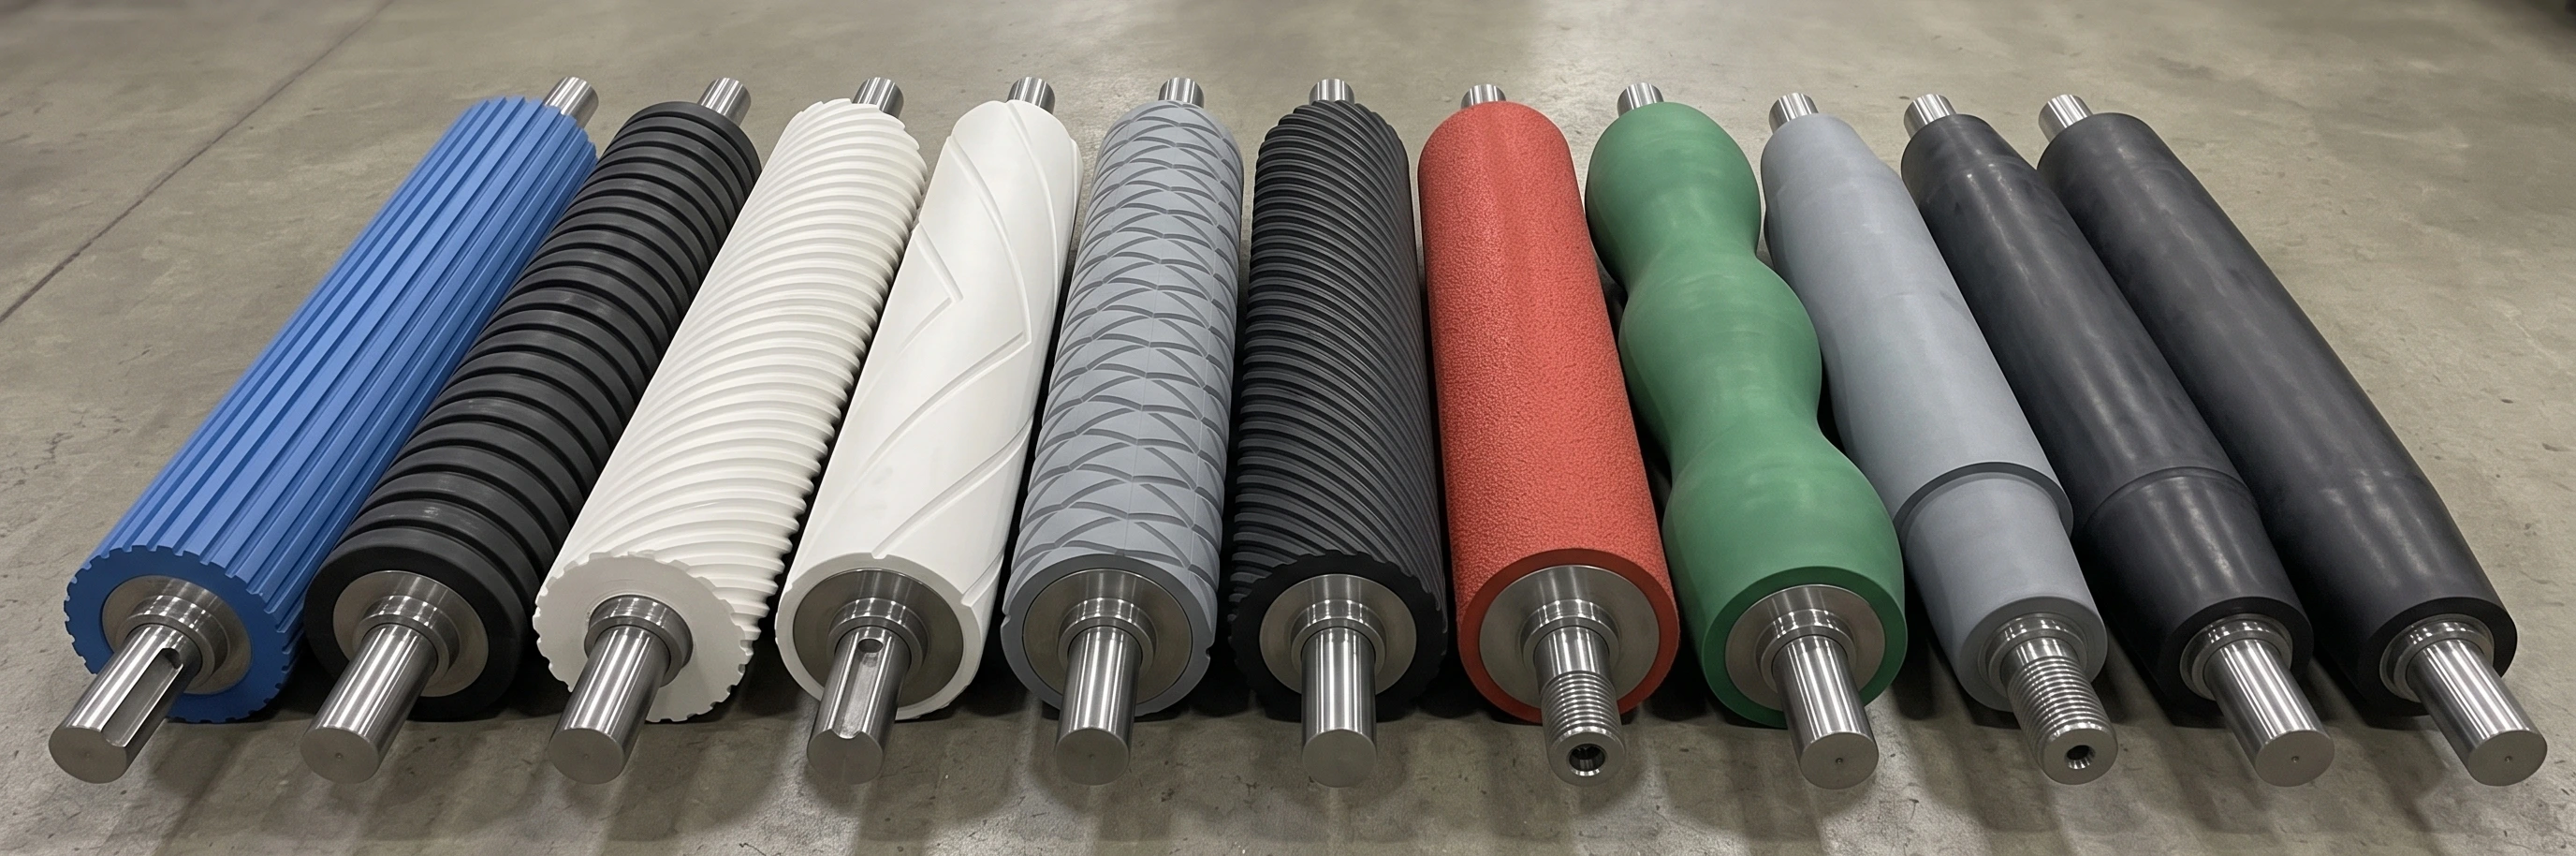
Une rainure n'est jamais décorative. C'est une géométrie fonctionnelle qui contrôle le contact, le vide disponible, la température, l'évacuation des fluides et la stabilité de la bande. On choisit le motif — et son ratio, son angle et son fond — selon ce que votre rouleau doit vraiment faire.
Cinq choses qu'une rainure change vraiment
Au point de contact (le nip), une rainure modifie le contact réel (elle réduit la surface pleine), crée un volume de fuite (pour évacuer air, eau, colle, encre, huile, poussière ou vapeur), donne au recouvrement un volume de compression sans surchauffe, oriente une force (spirale, chevron, diamant peuvent pousser la matière vers les côtés, vers le centre ou stabiliser le suivi) et aide à sortir le fluide et la poussière du contact pour garder la température et la propreté.
Résultat : on ne choisit pas une rainure par son nom, mais par la fonction réelle du rouleau — entraîner, presser, essorer, doser, défroisser, refroidir ou évacuer l'air. On recouvre en caoutchouc ou polyuréthane, puis on rainure au CNC avec profondeur, pas, angle et rayon documentés.
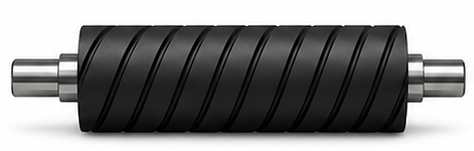
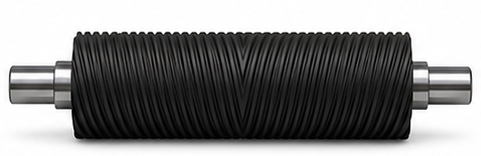
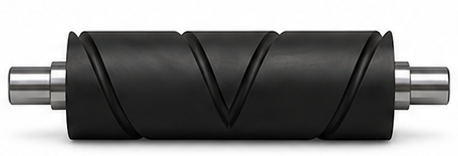
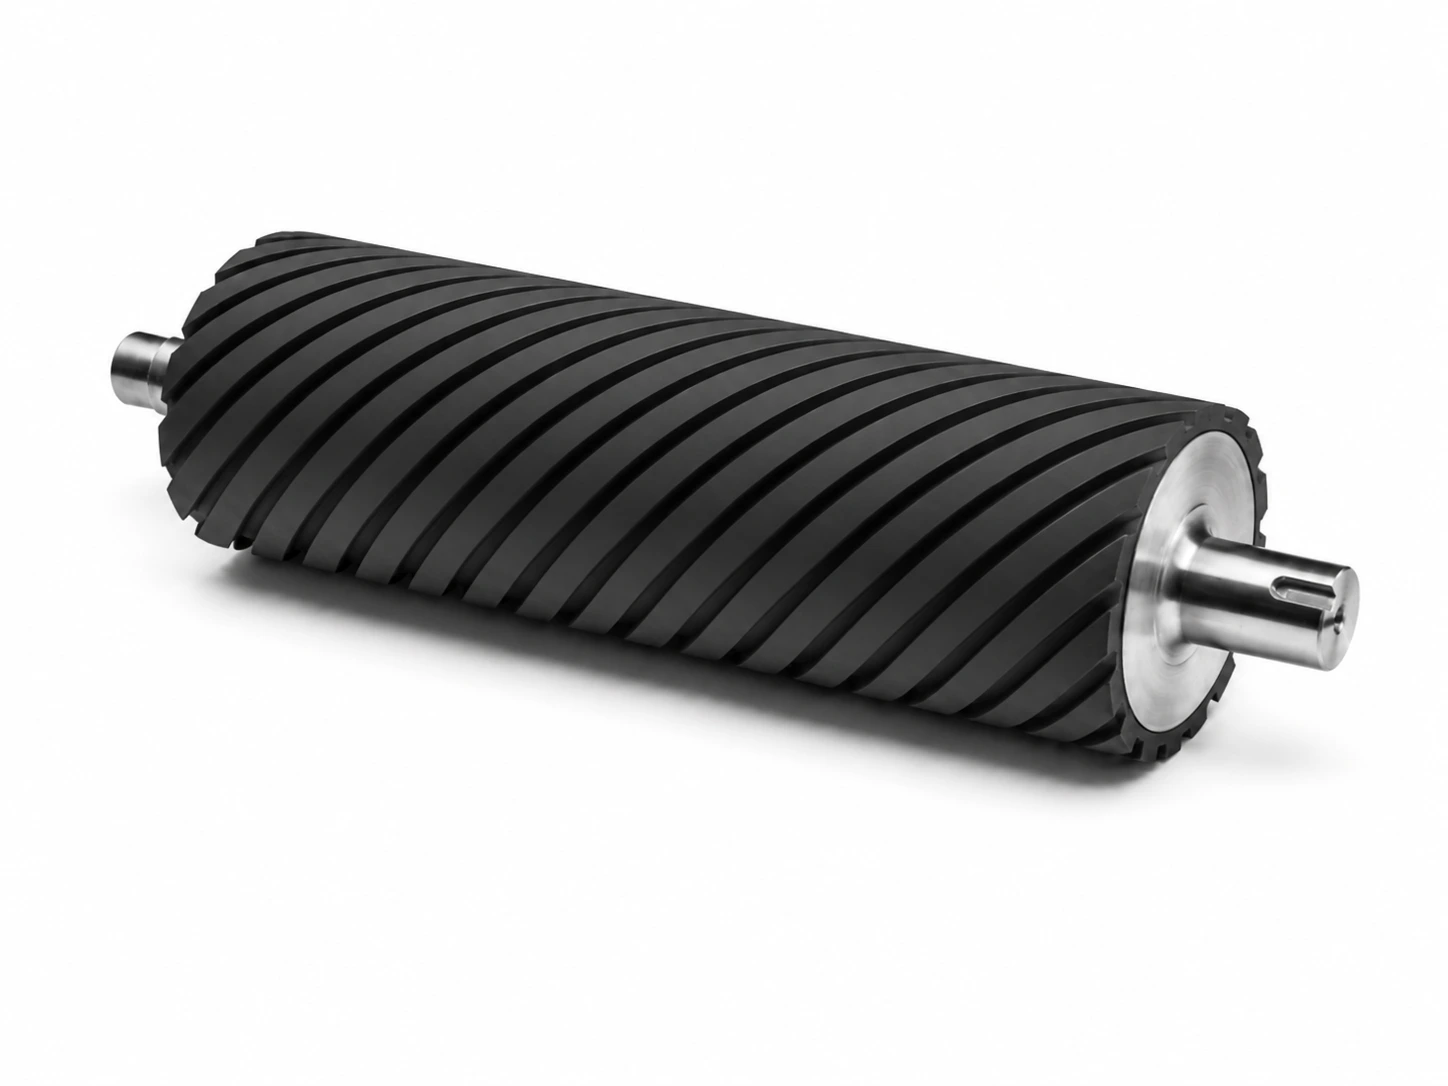
Nos principaux profils de rainure, usinés au CNC dans le recouvrement en caoutchouc ou en polyuréthane.


Chaque motif règle un problème précis — voici quand l'utiliser et le risque s'il est mal choisi.
| Motif | Effet principal | À utiliser quand | Risque si mal choisi |
|---|---|---|---|
| Axiale / longitudinale | Évacuation rapide au nip, grip agressif | Poussière, eau, traction, rouleaux de feed | Marquage, vibration, bruit |
| Circonférentielle | Réserve de fluide / de déformation | Textile, essorage, certains presseurs | Retient la saleté si mal nettoyée |
| Spirale / hélicoïdale | Évacuation continue, refroidissement, traction douce | Sableuse, laminage, web handling, air | Force latérale non désirée |
| Double spirale inversée | Défroissage vers les bords ou le centre | Film, papier, textile, refendeuse | Mauvais sens = plis aggravés |
| Chevron | Évacuation directionnelle, grip, anti-aquaplaning | Entraîneurs, essoreurs, poulies, web | Concentre le liquide si mal orienté |
| Herringbone | Comme le chevron, souvent plus progressif | Traction, évacuation eau/huile, tension | Mauvais angle = tracking instable |
| Diamant / quadrillé | Grip multidirectionnel, brise le film d'huile | Pinch, bridle, feed, bois brut | Peut imprimer un motif, user le produit |
| Évacuation d'air au nip | Évacuation d'air dans le nip | Lay-on / rider, laminage, bobinage | Trop ouvert = pression non uniforme |
| Micro-rainure | Casse le coussin d'air sans marquer | Film mince, optique, emballage flexible | Trop profond = marque; trop faible = inefficace |
| Rainure + trous borgnes | Très grand volume vide pour l'eau | Presse à papier, tissue, carton | Colmatage, shadow marking |
| Créneaux (castellated) | Traction agressive, grand volume vide | Convoyage lourd, feed difficile | Bruit, vibration, usure rapide |
Important : pour le chevron, le herringbone et la double spirale, le sens d'évacuation (vers les bords ou le centre) dépend de l'orientation du motif et du sens de rotation — on le valide toujours avant d'usiner.
Le même motif ne sert pas partout — et ça vaut autant pour les rouleaux que pour les roues. Voici les usages par secteur.
| Secteur | Rouleau / roue & fonction | Motif typique |
|---|---|---|
| Bois & panneaux | Roue de contact de sableuse (refroidir, évacuer la poussière); rouleau de pression / hold-down; roue & rouleau d'entraînement | Spirale; diamant / herringbone léger |
| Papier / carton | Rouleau presseur (drainer l'eau au nip); rider/lay-on (densité d'enroulement, air) | Rainuré + trous borgnes; évacuation d'air au nip |
| Film & converting | Spreader anti-plis; lay-on; laminage (évacuer l'air) | Double spirale / chevron; micro-rainure |
| Carton ondulé | Pull/traction sans écraser la cannelure; feed d'imprimeuse | Diamant / axial profond / herringbone |
| Acier & métaux | Wringer/squeegee (essorer acide/eau); bridle (tension, casser le film d'huile) | Chevron / herringbone / spiral; diamant |
| Textile & non-tissé | Foulard/padder (essorage); guide/spreader (ouvrir le tissu) | Circonférentielle / spiral fine; chevron / double spirale |
Et les roues ? Beaucoup de ces fonctions existent aussi en roue — roue de contact de sableuse, roue motrice / d'entraînement, roue folle ou roue de guidage — rainurées selon la même logique (spirale pour refroidir et évacuer, diamant pour le grip, circonférentiel pour drainer). On les recouvre et on les rainure comme les rouleaux.
Voir aussi les pages Bois, Pâtes & papiers, Emballage, film & extrusion, Carton, Acier & métaux et Textiles.
Le motif n'est qu'une partie : le ratio, l'angle et le fond comptent autant.
| Paramètre | Ce qu'il change |
|---|---|
| Ratio plein / vide | 80/20 : nip haute pression, laminage, peu de fluide. 60/40 : traction générale. 50/50 : essorage, poussière, colle, air (plus agressif). 40/60 : évacuation massive, mais pression moins uniforme et risque de marquage. |
| Angle de rainure | Faible (par rapport à l'axe) = directionnel, pousse le fluide ou la bande latéralement; élevé = contact plus continu, moins agressif, souvent meilleur à haute vitesse. On précise toujours si l'angle est mesuré par rapport à l'axe ou à la circonférence. |
| Rayon au fond | Le fond ne doit jamais être coupant : un rayon réduit l'amorce de fissure, l'arrachement du recouvrement, la chaleur, la déchirure et le colmatage. |
| Rainure + crown | On rainure après le crown, en suivant le profil réel — sinon la profondeur varie d'un bout à l'autre et le rouleau tire de côté. |
On rainure au CNC jusqu'à 42 po de diamètre × 240 po de longueur (20 pi), et de façon conventionnelle jusqu'à Ø 68 po × 175 po ou Ø 76 po × 36 po. Motifs reproduits fidèlement ou développés selon votre application.
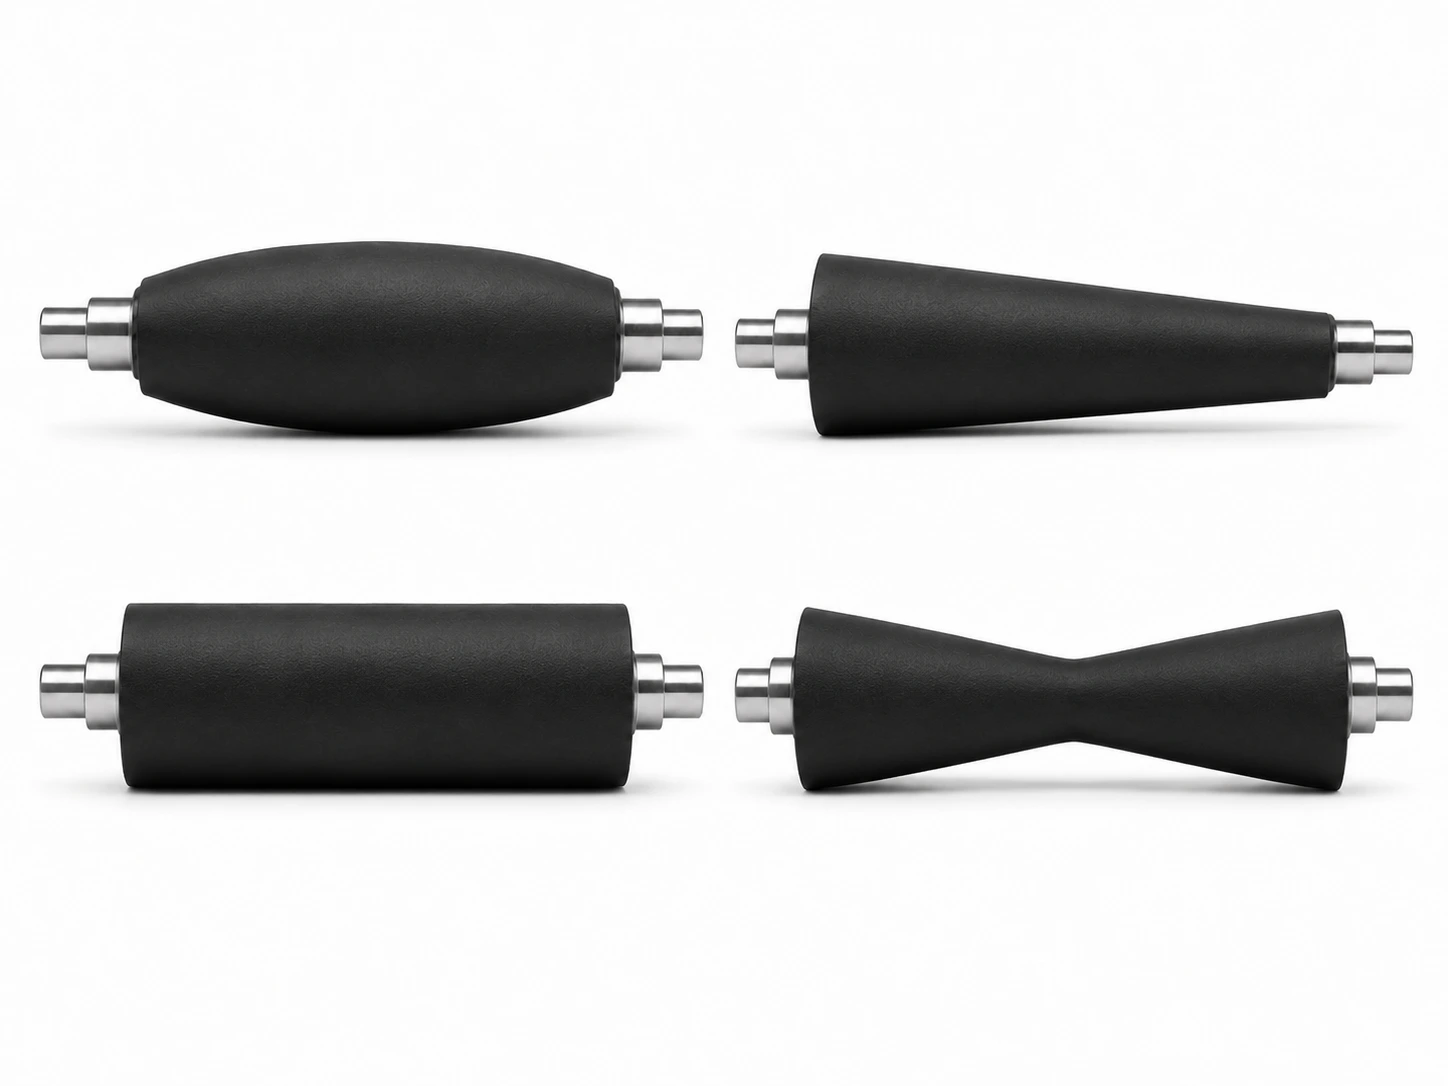
Cylindrique, bombé (crown), conique, double conique… La bonne géométrie avant — ou sans — rainurage : diamètre, faux-rond (TIR) et fini de surface, tolérances jusqu'au millième de pouce (±0,001 po).
Voir le meulage & la rectification →
| Ce que vous observez | Cause probable (côté rouleau rainuré) |
|---|---|
| Le produit glisse | Rainure trop peu ouverte, dureté trop élevée, surface glacée, mauvais matériau |
| Le produit est marqué | Rainure trop profonde, pas trop large, arêtes trop vives, pression trop forte |
| Tracking instable | Spirale dans le mauvais sens, crown incorrect, rouleaux non parallèles |
| Vibration | Faux-rond, déséquilibre, motif trop agressif, pas de rainure répétitif |
| Surchauffe | Trop de surface pleine, mauvaise évacuation, matériau trop hystérétique |
| Colmatage | Rainures trop fines, fond carré, produit collant, absence de nettoyage |
| Bulles au laminage | Pas assez de venting, mauvais wrap angle, vitesse trop élevée |
Rouleau de contact de sableuse →Besoin d'un rouleau de contact de sableuse (rainuré en spirale pour refroidir et évacuer la poussière) ou d'un rouleau de pré-étirage pour enveloppeuse de palettes (banderoleuse / stretch wrapper) ? On a des pages dédiées — et on peut aussi refaire les rainures sans recouvrir à neuf quand l'état du revêtement le permet.
Rouleaux de sableuse →Un même rouleau rainuré porte souvent plusieurs noms selon l'usine, la région ou la langue. Décrivez-le comme vous le dites chez vous — on sait de quoi vous parlez.
Pas certain du terme ? Envoyez-nous une photo ou un échantillon : on identifie le motif et on recommande la bonne géométrie.

Polyuréthane pour l'abrasion, la coupe et la charge; caoutchoucs selon la chimie, la chaleur et le grip : EPDM (eau chaude, vapeur, acides/bases), NBR / NBR-PVC (huiles), NR / SBR (abrasion, grip), néoprène (polyvalent), silicone (chaleur, anti-adhérence). La résistance chimique dépend de la concentration, de la température, du temps de contact, du nettoyage et de la pression — jamais de la seule famille générique. Besoin d'aide ? Voir le guide de sélection des matériaux.
Décrivez la machine, le produit, le nip et le défaut à corriger : on recommande le motif, le ratio, l'angle, le fond et la matière — puis on rainure au CNC. Service au Québec, en Ontario et dans les Maritimes.
➔ Demander une analyse technique